
Čo je tlakové liatie so studenou komorou
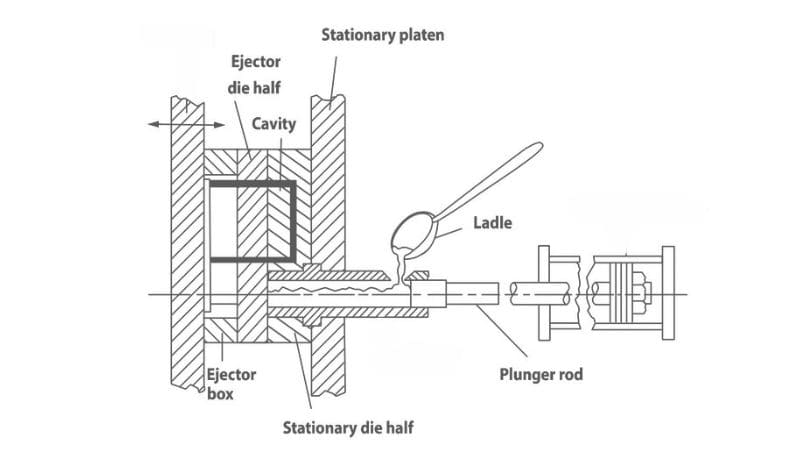
Vo výrobe sa na tvarovanie kovov do súčiastok používajú rôzne metódy. Jednou z účinných možností je tlakové liatie so studenou komorou, vhodné pre kovy s vysokou teplotou tavenia. Pri tejto technike sa roztavený kov pod vysokým tlakom vstrekuje do formy.
Hlavné komponenty stroja na tlakové liatie so studenou komorou
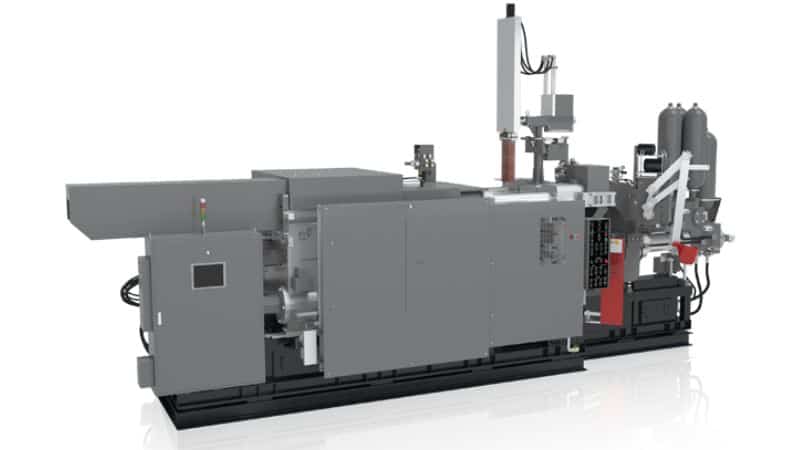
Stroj na tlakové liatie so studenou komorou pozostáva z niekoľkých dôležitých komponentov, ktoré spolupracujú na efektívnej výrobe presných kovových súčiastok.
Vstrekovací systém, zvyčajne hydraulický alebo mechanický piest, zodpovedá za vstreknutie roztaveného kovu do formy.
Vstrekovacia komora zabezpečuje riadené vstrekovanie tým, že minimalizuje kontakt kovu so systémom. Zostava formy, ktorú tvoria pohyblivá a pevná polovica, vytvaruje roztavený kov do požadovaného tvaru. Robustný upínací mechanizmus drží obe polovice formy počas vstrekovania pevne spolu pod vysokým tlakom.
Po stuhnutí kovu vyhadzovací systém pomocou vyhadzovacích kolíkov alebo dosiek vyberie hotový odliatok bez poškodenia.
Integrované chladiace kanály vo forme regulujú teplotu, zabezpečujú správne tuhnutie a skracujú cyklus.
Okrem toho hydraulický systém poháňa vstrekovací aj upínací mechanizmus a zabezpečuje potrebnú silu na plynulú a účinnú prevádzku.
Výrobný proces tlakového liatia so studenou komorou
Proces sa začína výberom vhodných kovových zliatin; tieto kovy sa najprv roztavia v externej peci, aby dosiahli požadovaný kvapalný stav bez kontaminácie.
Roztavený kov sa potom opatrne prenesie do vstrekovacej komory stroja na tlakové liatie so studenou komorou. Pri tomto kroku treba udržiavať stálu teplotu kovu, aby predčasne nestuhol.
Usporiadanie so studenou komorou umožňuje lepšiu kontrolu kovov s vyššou teplotou tavenia a zvyšuje univerzálnosť procesu.
Následne zohráva kľúčovú úlohu forma, ktorá bola starostlivo pripravená a pevne uzatvorená, aby odolala vysokým tlakom. Tvoria ju dve presne opracované polovice, ktoré vytvárajú dutinu s geometriou požadovaného výrobku. Hydraulicky poháňaný piest potom vyvinie veľký tlak a vytlačí roztavený kov zo vstrekovacej komory do dutiny formy. Vysokotlakové vstrekovanie zabezpečuje preniknutie kovu do všetkých detailov formy, odstraňuje vzduchové dutiny a zachováva štrukturálnu integritu.
Po úplnom vyplnení dutiny formysa kov začne v nej rýchlo ochladzovať a tuhnúť. Čas chladenia sa starostlivo riadi, aby odliatok dosiahol optimálnu tvrdosť a pevnosť. Po dostatočnom ochladení sa polovice formy oddelia a vyhadzovacie kolíky presne vyberú stuhnutý odliatok bez vzniku povrchových chýb alebo deformácií.
Čo je upínacia sila a čas cyklu?
Upínacia sila
Upínacia sila je sila, ktorou stroj na tlakové liatie pevne drží obe polovice formy spolu počas vstrekovania roztaveného kovu.
Možno ju vypočítať podľa vzorca:
Upínacia sila = tlak v dutine × priemetová plocha
Kde:
- Dutina Tlak je tlak pôsobiaci na roztavený kov počas vstrekovania.
- Priemetová plocha je plocha formy kolmá na smer vstrekovania.
Napríklad ak má súčiastka priemetovú plochu 120 cm² a vyžaduje vstrekovací tlak 800 kg/cm², potrebná upínacia sila sa vypočíta takto:
Upínacia sila = 800 kg cm2 × 120 cm2 = 96 000 kg, teda približne 96 ton
Čas cyklu
Pri tlakovom liatí so studenou komorou je čas cyklu celkový čas od jedného vstrekovacieho cyklu po nasledujúci. Zvyčajne zahŕňa upnutie, vstrekovanie, chladenie a vyhadzovanie. Celkový čas cyklu sa môže výrazne líšiť, ale spravidla je v rozsahu 2 sekundy až 1 minúta.
Jednotlivé fázy cyklu
- Čas upínania: Čas potrebný na zatvorenie a zaistenie polovíc formy pred vstrekovaním.
- Čas vstrekovania: Krátky čas (zvyčajne menej než 0.1 sekundy), počas ktorého sa roztavený kov vstrekuje do formy.
- Čas chladenia: Čas potrebný na úplné stuhnutie roztaveného kovu vo forme. Závisí od hrúbky steny a vlastností materiálu.
- Čas vyhadzovania: Čas potrebný na otvorenie formy a vybratie hotovej súčiastky.
Aké sú výhody tlakového liatia so studenou komorou?
Zvládne kovy s vysokou teplotou tavenia, napríklad hliník a zliatiny medi, pretože sa používa externá pec, ktorá umožňuje lepšiu kontrolu teploty a predchádza predčasnému tuhnutiu. Touto metódou možno vytvárať zložité a presné tvary s vynikajúcou kvalitou povrchu, pretože vysokotlakové vstrekovanie vyplní každý detail formy bez vzduchových dutín.
Formy používané pri tlakovom liatí so studenou komorou sú navyše odolnejšie pretože sú vystavené menšiemu tepelnému namáhaniu, čo predlžuje ich životnosť a znižuje náklady na údržbu. Zlepšuje sa aj kontrola kvality vďaka presnému sledovaniu teploty, tlaku a rýchlosti vstrekovania, čo vedie ku konzistentným odliatkom bez chýb. Proces ponúka aj väčšiu flexibilitu, pretože umožňuje výrobu väčších a ťažších dielov pre odvetvia, ako sú automobilový a letecký priemysel.
Okrem toho sa zvyšuje prevádzková efektívnosť vďaka externej peci, ktorá zjednodušuje údržbu a skracuje prestoje.
Porovnanie tlakového liatia so studenou a teplou komorou
Tlakové liatie s teplou komorou sa líši najmä tým, že komora je v neustálom kontakte s roztaveným kovom. Tento proces je vhodnejší pre kovy s nižšou teplotou tavenia. Pri tlakovom liatí s teplou komorou je komora prepojená s dutinou formy a ponorená do roztaveného kovu. Piest vstrekuje roztavený kov priamo do formy bez potreby jeho naberania.
Hlavné rozdiely sú tieto:
| Vlastnosť | Tlakové liatie s teplou komorou | Tlakové liatie so studenou komorou |
| Umiestnenie pece | Integrovaná do stroja, priamo spojená s formou | Oddelená od stroja; roztavený kov sa naberá do vstrekovacej komory |
| Čas cyklu | Kratšie a rýchlejšie výrobné cykly (~15 odliatkov za minútu) | Dlhšie cykly pre ručný prenos kovu |
| Kompatibilita s kovmi | Vhodné pre zliatiny s nízkou teplotou tavenia (napr. zinok, horčík) | Vhodné pre zliatiny s vysokou teplotou tavenia (napr. hliník, meď) |
| Vstrekovací tlak | Nižší tlak (1 000 – 5 000 psi) | Vyšší tlak (2 000 – 20 000 psi) |
| Životnosť nástroja/formy | Dlhšia životnosť formy vďaka nižšej teplote kovu | Kratšia životnosť formy v dôsledku vyššej teploty kovu |
| Objem výroby | Efektívnejšie pri veľkosériovej výrobe | Vhodnejšie pre menšie objemy alebo väčšie diely |
| Zložitosť súčiastok | Vhodné pre malé a jednoduché súčiastky | Ideálne pre väčšie a zložitejšie súčiastky |
| Kvalita povrchu | Vynikajúca kvalita povrchu a rozmerová presnosť | Dobrá kvalita povrchu, môže však vyžadovať ďalšie spracovanie |
| Bezpečnostné hľadiská | Menej bezpečnostných rizík vďaka nižším teplotám | Pri manipulácii s kovmi s vyššou teplotou sú potrebné prísnejšie bezpečnostné opatrenia |
| Počiatočné náklady na nastavenie | Nižšie vďaka jednoduchšej konfigurácii | Vyššie v dôsledku dodatočného vybavenia (samostatná pec) |
Správny materiál na tlakové liatie so studenou komorou
Pri tlakovom liatí so studenou komorou je výber vhodného materiálu zásadný, pretože priamo ovplyvňuje mechanickú pevnosť a tepelnú odolnosť súčiastok.
Pri výbere materiálu pre tento projekt máte na výber viacero kovov. Hliník je obľúbenou voľbou vďaka nízkej hmotnosti a vysokej pevnosti. Medzi ďalšie možnosti patria zliatiny horčíka, ktoré sú ešte ľahšie než hliník, a zliatiny medi známe vynikajúcou elektrickou vodivosťou.
Použitie súčiastok vyrobených tlakovým liatím so studenou komorou
Tlakové liatie so studenou komorou umožňuje vyrábať robustné súčiastky pre rôzne odvetvia a zakaždým dosiahnuť odolný a presný výsledok.
Automobilový priemysel túto metódu využíva napríklad na výrobu blokov motora a skriň prevodovky, ktoré vyžadujú vysokú pevnosť a presnosť. V letectve výrobcovia uprednostňujú tento postup pri výrobe leteckých súčiastok , napríklad komponentov motorov a podvozkov, pri ktorých je spoľahlivosť kľúčová.
Spolupráca s Moldiecasting
Náš tím skúsených inžinierov sa venuje návrhu odolných foriem s nízkymi nárokmi na údržbu. Moldiecasting si uvedomuje, že účinný návrh formy je kľúčom k úspešnému odlievaniu, a preto zabezpečuje, aby výrobky spĺňali vysoké štandardy kvality a presnosti.
Začať spoluprácu s Moldiecasting je jednoduché a efektívne:
- Úvodná konzultácia: Pošlite nám 2D/3D výkresy alebo vzorky súčiastok, aby sme mohli vytvoriť podrobný plán výrobku podľa vašich špecifikácií.
- Schválenie výkresu: Po vypracovaní výkresu si ho môžete skontrolovať a schváliť ešte pred pokračovaním, čím sa zabezpečí súlad s vašou predstavou.
- Návrh formy na mieru: Po schválení začne Moldie navrhovať formu na mieru pomocou pokročilého softvéru CAD/CAM/CAE , ktorý umožňuje bezproblémovo zapracovať vaše presné požiadavky.
Počas výroby foriem používame pokročilé technológie. Náš systém riadenia kvality zahŕňa vysoko presné skúšobné zariadenia, napríklad súradnicové meracie stroje a 3D skenery, aby každá forma spĺňala prísne normy kvality.
Ak potrebujete súčiastky vyrobené tlakovým liatím, kontaktujte nás.
Často kladené otázky
Ako sa rýchlosť výroby pri tlakovom liatí so studenou komorou porovnáva s inými procesmi odlievania?
Tlakové liatie so studenou komorou môže mať dlhšie cykly než tlakové liatie s teplou komorou, pretože si vyžaduje dodatočné naberanie roztaveného kovu a ochladenie komory pred vložením novej dávky.
Napriek tomu zostáva veľmi efektívne pri veľkosériovej výrobe a pri veľkých množstvách často prekonáva iné metódy, napríklad gravitačné tlakové liatie alebo liatie do piesku.







