
O que é fundição sob pressão em câmara fria
Na indústria, há diferentes métodos para transformar metais em peças. Um deles é a fundição sob pressão em câmara fria, adequada para metais com alto ponto de fusão. Essa técnica injeta metal fundido em um molde sob alta pressão.
Componentes de uma máquina de câmara fria
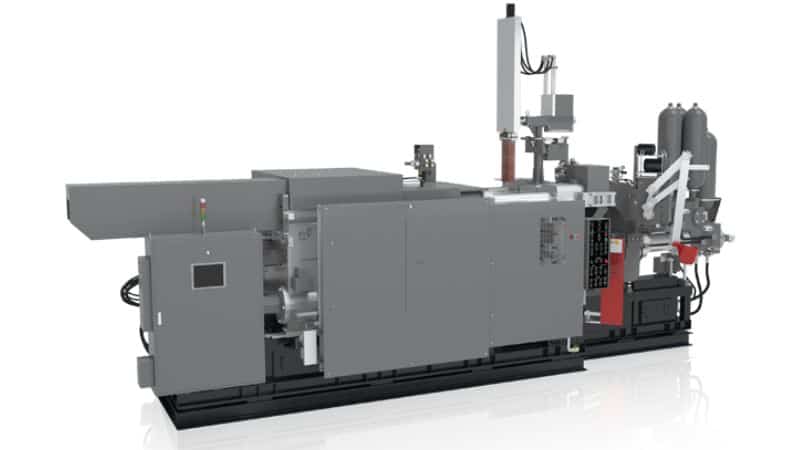
A máquina de fundição sob pressão em câmara fria é composta por vários componentes essenciais que trabalham em conjunto para produzir peças metálicas precisas com eficiência.
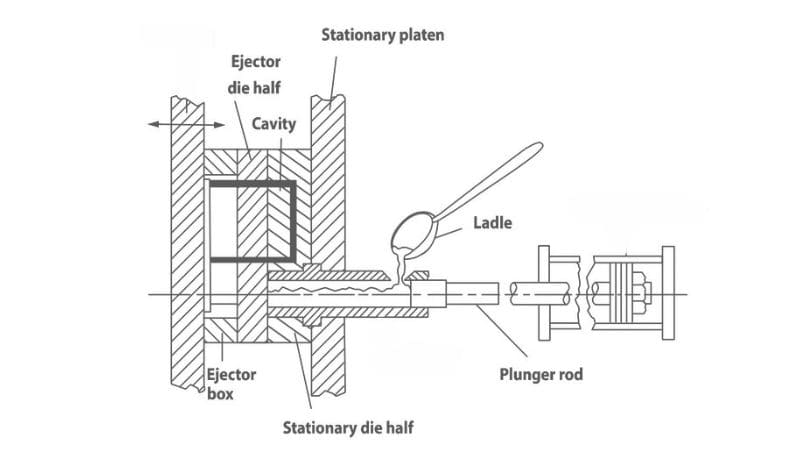
O sistema de injeção, geralmente um pistão hidráulico ou mecânico, injeta o metal fundido no molde.
A câmara de injeção garante uma injeção controlada ao minimizar o contato do metal com o sistema. O conjunto do molde, composto pelas metades macho e fêmea, dá ao metal fundido o formato desejado. Um mecanismo robusto de fechamento mantém as metades do molde unidas sob alta pressão durante a injeção.
Depois que o metal se solidifica, o sistema de extração usa pinos ou placas extratoras para retirar a peça fundida sem danificá-la.
Canais de refrigeração integrados ao molde controlam a temperatura, promovem a solidificação adequada e reduzem o tempo de ciclo.
Além disso, o sistema hidráulico aciona os mecanismos de injeção e fechamento, fornecendo a força necessária para uma operação estável e eficaz.
O processo de fabricação por fundição sob pressão em câmara fria
O processo começa com a seleção de ligas metálicas adequadas; primeiro, os metais são fundidos em um forno externo, para atingir o estado líquido necessário sem contaminação.
Depois de liquefeito, o metal fundido é transferido cuidadosamente para a câmara de injeção da máquina de fundição sob pressão em câmara fria. Durante essa etapa, é preciso manter uma temperatura constante para evitar a solidificação prematura.
A configuração de câmara fria permite controlar melhor metais com pontos de fusão mais altos, ampliando a versatilidade do processo.
Em seguida, o molde, preparado cuidadosamente e fechado para suportar altas pressões, desempenha um papel essencial na conformação do metal. O molde tem duas metades usinadas com precisão que formam a cavidade e correspondem à geometria desejada para o produto final. Um êmbolo ou pistão acionado hidraulicamente aplica então uma pressão elevada para forçar o metal fundido da câmara de injeção para dentro da cavidade do molde. Essa injeção de alta pressão faz o metal preencher todos os detalhes complexos do molde, elimina bolsas de ar e contribui para a integridade estrutural.
Quando a cavidade do molde está totalmente preenchida, o metal começa a esfriar e se solidifica rapidamente dentro do molde. O tempo de resfriamento é controlado com precisão para alcançar a dureza e a resistência ideais da peça fundida. Após o resfriamento adequado, as metades do molde se separam e os pinos extratores são acionados para retirar a peça solidificada com precisão, sem causar defeitos superficiais nem deformações.
O que são força de fechamento e tempo de ciclo?
Força de fechamento
A força de fechamento é a força aplicada pela máquina de fundição sob pressão para manter as duas metades do molde firmemente unidas durante a injeção do metal fundido.
A força de fechamento pode ser calculada pela fórmula:
Força de fechamento = Pressão na cavidade × Área projetada
Força de fechamento = Pressão na cavidade × Área projetada
Em que:
- Pressão na cavidade é a pressão exercida sobre o metal fundido durante a injeção.
- Área projetada é a área do molde perpendicular à direção da injeção.
Por exemplo, se uma peça tem área projetada de 120 cm² e exige pressão de injeção de 800 kg/cm², a força de fechamento necessária é calculada assim:
Força de fechamento = 800 kg cm2 × 120 cm2 = 96.000 kg ou aproximadamente 96 toneladas
Tempo de ciclo
Na fundição sob pressão em câmara fria, o tempo de ciclo é o período total entre um ciclo de injeção e o seguinte. Normalmente, inclui várias etapas: fechamento, injeção, resfriamento
e extração. O tempo total de ciclo pode variar bastante, mas geralmente fica entre 2 segundos e 1 minuto.
Etapas do tempo de ciclo
- Tempo de fechamento: tempo necessário para fechar e travar as metades do molde antes da injeção.
- Tempo de injeção: breve período (geralmente inferior a 0,1 segundo) em que o metal fundido é injetado no molde.
- Tempo de resfriamento: período necessário para o metal fundido se solidificar completamente dentro do molde. Esse tempo pode variar conforme a espessura da parede e as propriedades do material.
- Tempo de extração: tempo necessário para abrir o molde e extrair a peça acabada.
Quais são as vantagens da fundição sob pressão em câmara fria?
O processo pode trabalhar com metais de alto ponto de fusão, como alumínio e ligas de cobre, usando um forno externo que proporciona melhor controle da temperatura e evita a solidificação prematura. Esse método permite produzir formas complexas e precisas com excelente acabamento superficial, pois a injeção de alta pressão preenche todos os detalhes do molde sem deixar bolsas de ar.
Além disso, os moldes usados na fundição sob pressão em câmara fria são mais duráveis porque sofrem menos tensão térmica, o que prolonga sua vida útil e reduz os custos de manutenção. O controle de qualidade também é aprimorado pelo monitoramento preciso da temperatura, da pressão e da velocidade de injeção, resultando em peças fundidas consistentes e sem defeitos. O processo também oferece mais flexibilidade, permitindo fabricar peças maiores e mais pesadas para setores como o automotivo e o aeroespacial.
Além disso, a eficiência operacional melhora porque o forno externo simplifica a manutenção e reduz o tempo de parada.
Comparação com a fundição sob pressão em câmara quente
A fundição sob pressão em câmara quente difere principalmente porque a câmara permanece em contato constante com o metal fundido. Esse processo é mais adequado para metais com pontos de fusão mais baixos. Na fundição sob pressão em câmara quente, a câmara ligada à cavidade do molde fica submersa no metal fundido. Um pistão força o metal diretamente para dentro do molde, sem necessidade de transferência por concha.
Veja as principais diferenças:
| Aspecto | Fundição sob pressão em câmara quente | Fundição sob pressão em câmara fria |
| Localização do forno | Integrado à máquina e ligado diretamente ao molde | Separado da máquina; o metal fundido é transferido por concha para a câmara de injeção |
| Tempo de ciclo | Ciclos de produção mais curtos e rápidos (~15 fundições por minuto) | Ciclos mais longos devido à transferência manual do metal |
| Compatibilidade com metais | Adequada para ligas com baixo ponto de fusão (por exemplo, zinco e magnésio) | Adequada para ligas com alto ponto de fusão (por exemplo, alumínio e cobre) |
| Pressão de injeção | Pressão mais baixa (1,000 – 5,000 psi) | Pressão mais alta (2,000 – 20,000 psi) |
| Vida útil do molde | Maior vida útil devido às temperaturas mais baixas do metal | Menor vida útil devido às temperaturas mais altas do metal |
| Volume de produção | Mais eficiente para produção em alto volume | Mais adequada para volumes menores ou peças maiores |
| Complexidade da peça | Adequada para peças pequenas e simples | Ideal para peças maiores e mais complexas |
| Acabamento superficial | Excelente acabamento superficial e precisão dimensional | Bom acabamento superficial, mas pode exigir pós-processamento |
| Considerações de segurança | Menos preocupações de segurança devido às temperaturas mais baixas | Exige mais medidas de segurança devido ao manuseio de metais em temperaturas mais altas |
| Custo inicial de preparação | Mais baixo devido à configuração mais simples | Mais alto devido aos equipamentos adicionais (forno separado) |
Material adequado para fundição sob pressão em câmara fria
Na fundição sob pressão em câmara fria, escolher o material adequado é essencial, pois isso afeta diretamente a resistência mecânica e a capacidade de suportar calor das peças.
Há vários metais que podem ser escolhidos para um projeto de fundição sob pressão em câmara fria. O alumínio é uma das principais opções por ser leve e resistente. Outras opções incluem ligas de magnésio, ainda mais leves que o alumínio, e ligas de cobre, conhecidas por sua excelente condutividade elétrica.
Aplicações de peças fundidas em câmara fria
A fundição sob pressão em câmara fria permite produzir peças robustas para vários setores, com resultados duráveis e precisos.
Por exemplo, o setor automotivo usa esse método para fabricar blocos de motor e carcaças de transmissão, que exigem alta resistência e precisão. No setor aeroespacial, os fabricantes preferem essa abordagem para peças aeroespaciais, como componentes de motores e trens de pouso, nos quais a confiabilidade é essencial.
Trabalhe com Moldiecasting
Nossa equipe de engenheiros experientes é especializada no projeto de moldes duráveis e de baixa manutenção. A Moldiecasting entende que um projeto de molde eficaz é essencial para uma fundição bem-sucedida e ajuda a garantir que seus produtos atendam a padrões elevados de qualidade e precisão.
Começar um projeto com a Moldiecasting é simples e eficiente:
- Consulta inicial: envie seus desenhos 2D/3D ou peças de amostra para criarmos um projeto detalhado do produto conforme suas especificações.
- Aprovação do projeto: depois de preparado o projeto, você poderá analisá-lo e aprová-lo antes de prosseguirmos, garantindo que esteja de acordo com suas expectativas.
- Projeto de molde personalizado: após a aprovação, a Moldie começa a projetar seu molde personalizado com software avançado CAD/CAM/CAE, permitindo integrar todos os seus requisitos com precisão.
Usamos tecnologia avançada em todo o processo de fabricação do molde. Nosso sistema de gestão da qualidade inclui equipamentos de teste de alta precisão, como máquinas de medição por coordenadas e scanners 3D, para garantir que cada molde atenda a rigorosos padrões de qualidade.
Se precisar de peças fundidas sob pressão, entre em contato conosco.
Perguntas frequentes
Como as taxas de produção da fundição sob pressão em câmara fria se comparam às de outros processos de fundição?
A fundição sob pressão em câmara fria pode ter ciclos mais lentos que a fundição em câmara quente, devido às etapas adicionais de transferência do metal fundido por concha e à necessidade de resfriar a câmara antes de introduzir novo metal.
Ainda assim, é muito eficiente para produção em alto volume e muitas vezes supera métodos como fundição por gravidade ou fundição em areia quando são necessárias grandes quantidades.







