
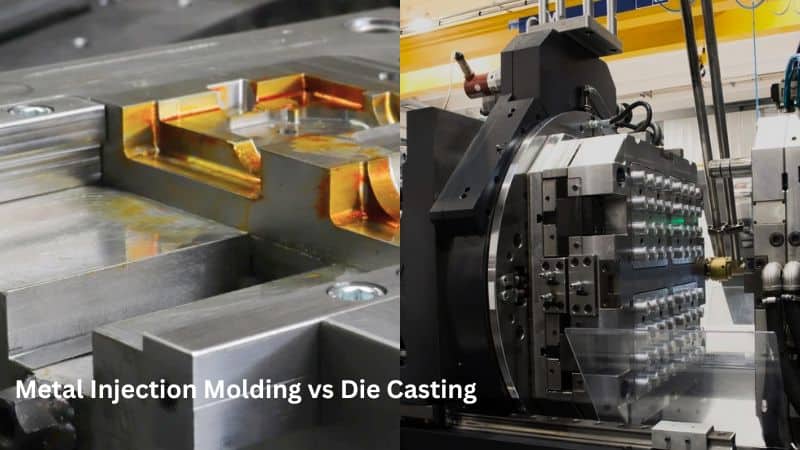
Principais conclusões
| Categoria | Moldagem por injeção de metais (MIM) | Fundição sob pressão |
|---|---|---|
| Processo | 1. Pó metálico misturado com aglutinante. 2. Injetado no molde. 3. Remoção do aglutinante. 4. Sinterização. |
1. Metal fundido injetado no molde sob alta pressão. 2. Resfriado e solidificado. |
| Materiais | Aço inoxidável, titânio, cobre, ligas de tungstênio e cerâmicas. | Metais não ferrosos (alumínio, zinco, magnésio e ligas de cobre). |
| Complexidade da peça | Alta complexidade, geometrias elaboradas e detalhes finos | Complexidade moderada; limitada pelo fluxo do metal fundido e pelos ângulos de saída. |
| Espessura da parede | Paredes muito finas (até 0.5 mm). | Paredes mais espessas (normalmente 1–2.5 mm no mínimo). |
| Tolerâncias | Tolerâncias rigorosas (±0.3–0.5% da dimensão). | Tolerâncias moderadas (±0.5–1% da dimensão). |
| Acabamento superficial | Liso, mas pode exigir acabamento secundário (por exemplo, polimento ou revestimento). | Acabamento de alta qualidade direto da fundição; pós-processamento mínimo. |
| Fatores de custo | Altos custos de ferramental e material (pó); econômico para peças complexas em grandes lotes. | Custos de material mais baixos e ferramental caro; econômico em produções de alto volume. |
| Aplicações típicas | Dispositivos médicos, componentes de armas de fogo, microengrenagens e peças de relógios. | Componentes automotivos (por exemplo, carcaças), eletrônicos de consumo e acessórios hidráulicos. |
| Pós-processamento | Pode exigir usinagem, tratamento térmico ou revestimento. | Rebarbação, remoção de rebarbas e tratamentos superficiais (por exemplo, galvanização ou pintura). |
| Vantagens | – Geometrias complexas. – Alta precisão. – Ampla variedade de materiais. – Formato próximo ao final. |
– Ciclos rápidos. – Excelente acabamento superficial. – Econômico para grandes volumes. |
| Desvantagens | – Altos custos iniciais. – Tamanho limitado das peças. – Prazo de sinterização mais longo. |
– Limitado a metais com ponto de fusão mais baixo. – Porosidade nas peças. – Menor flexibilidade de projeto. |
O que é moldagem por injeção de metais?
A moldagem por injeção de metais é uma técnica de fabricação na qual o pó metálico é misturado a um aglutinante plástico para formar uma “matéria-prima”.
O processo começa com a injeção dessa matéria-prima sob pressão na cavidade do molde.
Depois do resfriamento, obtém-se a chamada “peça verde”.
Em seguida, ocorre a remoção do aglutinante, na qual a maior parte do aglutinante plástico é retirada por calor ou produtos químicos. Isso resulta em uma “peça marrom”, frágil, mas que mantém o formato.
A etapa final é a sinterização. As peças são aquecidas em um forno controlado a temperaturas abaixo do ponto de fusão do metal.
As partículas metálicas se unem, formando uma peça densa e resistente, com densidade de cerca de 95-99% da densidade do metal original.
Materiais usados na MIM
A MIM é compatível com uma ampla variedade de metais e ligas. Entre os materiais mais comuns está o aço inoxidável, que oferece excelente resistência à corrosão e resistência mecânica aos produtos.
Aços de baixa liga são populares por suas boas propriedades mecânicas e menor custo em aplicações automotivas e industriais.
Outros materiais comuns na MIM incluem:
- Ligas de titânio (leves e biocompatíveis)
- Aços-ferramenta (resistentes ao desgaste)
- Ligas de tungstênio (alta densidade)
- Ligas de cobre (boa condutividade térmica)
Os pós metálicos usados na MIM precisam ter características específicas. Devem ser muito finos (normalmente 5-20 micrômetros) e relativamente esféricos para fluir corretamente durante a injeção e sinterizar com eficiência.
Fundamentos da fundição sob pressão
A fundição sob pressão é um processo de fabricação no qual o metal fundido é forçado para dentro da cavidade do molde sob alta pressão.
Há dois tipos principais de fundição sob pressão: câmara quente e câmara fria. A fundição sob pressão de câmara quente funciona bem com metais de baixo ponto de fusão, como zinco e magnésio.
A fundição sob pressão de câmara fria é mais adequada a metais com pontos de fusão mais altos, como alumínio e ligas de cobre. O metal precisa ser transferido com uma concha para a câmara de injeção a cada ciclo.
As duas técnicas usam matrizes metálicas feitas de aço-ferramenta. O processo produz peças com paredes finas, formatos complexos e tolerâncias rigorosas.
Metais usados na fundição sob pressão
O alumínio é o material mais comum na fundição sob pressão, representando cerca de 80% das peças fundidas sob pressão. Oferece excelente relação resistência/peso e boa resistência à corrosão.
Ligas de zinco são outra opção popular. Têm boa fluidez quando fundidas e podem preencher seções muito finas.
Outros metais adequados incluem:
- Magnésio (metal estrutural mais leve)
- Ligas de cobre (alta resistência e condutividade)
- Chumbo e estanho (para aplicações especializadas)
Comparação entre os processos MIM e fundição sob pressão
Principais diferenças
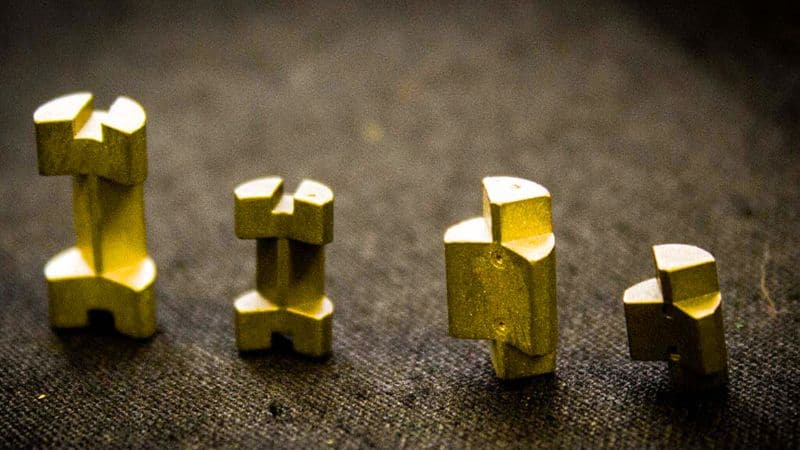
A MIM usa pó metálico misturado a um aglutinante plástico, que é removido posteriormente no processo. Isso difere bastante da fundição sob pressão, que injeta metal fundido diretamente nos moldes.
As tolerâncias dimensionais variam entre os processos. A MIM normalmente alcança tolerâncias mais rigorosas e pode produzir geometrias mais complexas com detalhes mais finos.
As opções de materiais também diferem. A MIM trabalha com uma ampla variedade de metais, incluindo aço inoxidável e titânio. A fundição sob pressão usa principalmente metais não ferrosos, como alumínio, zinco e ligas de cobre.
Vantagens e desvantagens
Vantagens da MIM:
- Maior capacidade de produzir geometrias complexas
- Melhor acabamento superficial
- Maior flexibilidade de projeto
- Compatível com mais tipos de metais
- Produz peças menores e mais elaboradas
Vantagens da fundição sob pressão:
- Maior velocidade de produção
- Menor custo para peças maiores
- Ferramental mais durável (matrizes com maior vida útil)
- Mais adequada à produção em alto volume
- Processo geral mais simples
Considerações sobre custos
Os custos iniciais de ferramental podem ser consideráveis em ambos os processos. A fundição sob pressão costuma ter custos iniciais mais altos com equipamentos, mas custos por peça menores em grandes volumes.
A MIM geralmente tem um custo por peça mais alto em volumes baixos, mas se torna competitiva em volumes médios para peças complexas. A eficiência no uso de material da MIM pode compensar parte dos custos, pois desperdiça menos metal que a fundição sob pressão.
Ao escolher entre esses processos, considere:
- Volume de produção necessário
- Complexidade e tamanho da peça
- Requisitos de material
- Limitações de orçamento
- Cronograma
O tamanho da peça influencia bastante a decisão de custo: a fundição sob pressão se torna mais econômica para peças maiores, enquanto a MIM costuma ser mais vantajosa para componentes menores e complexos.
Aplicações em diferentes setores
Aplicações da MIM
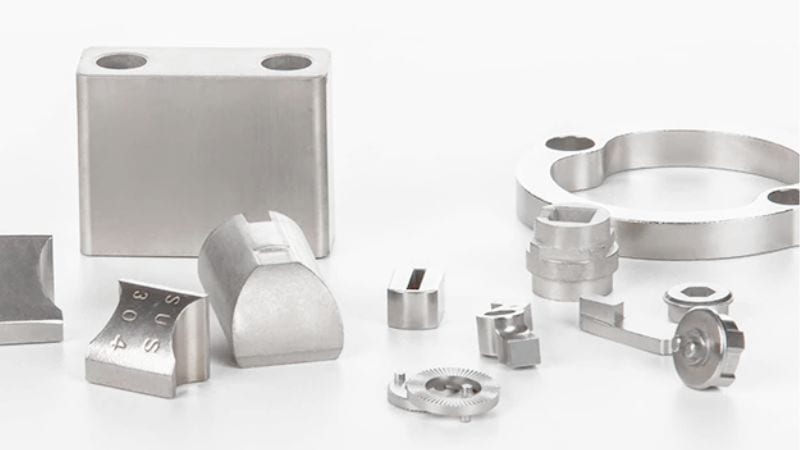
Peças MIM são comumente usadas em dispositivos médicos como instrumentos cirúrgicos e implantes dentários, nos quais a precisão é fundamental.
No setor de armas de fogo, a MIM produz conjuntos de gatilho elaborados e outros componentes pequenos que exigem resistência e precisão.
Aplicações automotivas incluem componentes de injeção de combustível, peças de turbocompressores e sensores. A MIM permite criar geometrias complexas com alta densidade de material.
O setor aeroespacial usa MIM para suportes especializados, carcaças de sensores e outros componentes nos quais reduzir o peso é importante, mas sem comprometer a resistência.
Aplicações da fundição sob pressão
Peças fundidas sob pressão são usadas em eletrônicos de consumo carcaças, de estruturas de laptops a corpos de câmeras.
No setor automotivo, a fundição sob pressão produz blocos de motor, carcaças de transmissão e componentes estruturais.
Eletrodomésticos incluem peças fundidas sob pressão em máquinas de lavar, refrigeradores e pequenos aparelhos de cozinha.
Luminárias e ferragens para móveis frequentemente usam fundição sob pressão para elementos decorativos que exigem resistência e apelo estético.
Propriedades dos materiais e qualidade do produto
Os materiais usados em ambos os processos afetam diretamente a resistência, os detalhes e o acabamento dos produtos finais.
Resistência e tolerâncias
A moldagem por injeção de metais (MIM) normalmente produz peças com densidade maior e melhores propriedades mecânicas que a fundição sob pressão. Com a MIM, é possível obter tolerâncias de até ±0.3% da dimensão, sendo ideal para componentes de precisão.
A fundição sob pressão produz peças um pouco menos densas, mas que ainda oferecem boa resistência em muitas aplicações. A faixa de tolerância costuma ficar entre ±0.5–1%, dependendo do tamanho da peça.
As peças MIM passam por sinterização, que reduz a porosidade e aumenta a resistência. Isso as torna adequadas para aplicações submetidas a altas tensões, como dispositivos médicos e componentes aeroespaciais.
Acabamento superficial e detalhes
A MIM produz peças com excelente acabamento superficial e geralmente exige pouco pós-processamento. É possível alcançar rugosidade superficial de apenas 0.8μm Ra (média de rugosidade).
A fundição sob pressão também oferece bom acabamento superficial, mas normalmente exige mais operações secundárias para alcançar o mesmo nível de qualidade das peças MIM.
Com a MIM, é possível criar detalhes elaborados, incluindo paredes finas (com apenas 0.5mm), geometrias internas complexas e texturas delicadas difíceis de obter por fundição sob pressão.
Peças fundidas sob pressão podem ter bons detalhes, mas apresentam limitações em características muito pequenas e paredes extremamente finas.
A MIM permite incorporar roscas, furos pequenos e logotipos detalhados diretamente na peça, sem operações secundárias.
Trabalhe com a Moldiecasting
Na Moldiecasting, somos especializados em fundição sob alta pressão. Ao contrário do processo MIM, que depende de pó metálico e de uma etapa de sinterização demorada, nosso método de fundição sob pressão garante resfriamento rápido, desperdício mínimo e extração suave das peças acabadas — ideal para produção em alto volume.
Seja para comparar moldagem por injeção e fundição sob pressão ou avaliar opções de materiais, nossa flexibilidade de projeto e experiência no uso de diversas matérias-primas garantem soluções sob medida.
Quer otimizar seu próximo projeto? Entre em contato hoje para saber como nossa experiência em fundição de metais, nossas máquinas avançadas e nosso compromisso com a qualidade podem proporcionar resultados econômicos e de alto desempenho. Visite Moldiecasting para transformar sua visão em realidade.







