
A fundição sob pressão é um processo de conformação de metais que produz peças precisas e detalhadas pela injeção de metal fundido em moldes reutilizáveis.
Ela oferece excelente precisão dimensional, superfícies lisas e formas complexas difíceis de obter com outras técnicas.
A fundição sob pressão começa com a preparação de um molde de aço, chamado matriz. A matriz tem duas metades que se unem para formar uma cavidade com o formato da peça final.
No início do processo, a matriz é fechada com grande força.
Em seguida, o metal fundido é injetado na matriz sob alta pressão. O metal preenche rapidamente todos os espaços da cavidade, o que ajuda a produzir peças detalhadas com paredes finas.
Depois que o metal se solidifica, a matriz se abre e a peça é extraída. O processo pode se repetir rapidamente, produzindo centenas de peças idênticas por hora.
O que é porosidade na fundição sob pressão
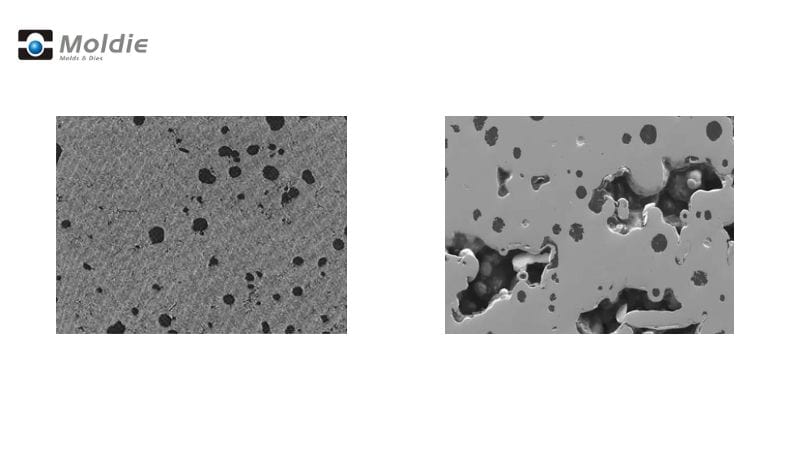
A alta velocidade da fundição sob pressão torna quase inevitável a ocorrência de alguma porosidade.
Porosidade são furos, vazios ou bolsas de ar que se formam no interior ou na superfície de uma peça fundida sob pressão. Os defeitos variam de poros microscópicos minúsculos a vazios maiores e visíveis.
Às vezes, aparecem como pequenas depressões na superfície ou são identificados internamente durante os testes.
A porosidade pode ser entendida como espaços indesejados no metal que deveria ser sólido. Esses vazios podem surgir em diferentes formas:
- Porosidade superficial: Visível na parte externa das peças
- Porosidade interna: Oculta na estrutura da peça
- Porosidade por gases: Formada por gases aprisionados
- Porosidade por contração: Criada quando o metal esfria e se contrai
A porosidade é relativamente comum na fundição sob pressão. A maioria dos fabricantes aceita algum nível de porosidade interna, mas o excesso ou a porosidade superficial pode inutilizar as peças.
Causas da porosidade na fundição sob pressão
Vários fatores contribuem para a porosidade na fundição sob pressão. O principal é o aprisionamento de ar ou gás durante a injeção do metal. Quando o metal fundido entra rapidamente na matriz, pode aprisionar ar sem saída.
O controle inadequado da temperatura também causa porosidade. Se a temperatura de fundição for irregular, o metal se solidifica em ritmos diferentes e cria vazios.
Outras causas comuns incluem:
- Ventilação inadequada no projeto da matriz
- Excesso de lubrificante nas superfícies da matriz
- Sistemas inadequados de alimentação ou canais
- Velocidade de injeção do metal incorreta
- Fluxo turbulento do metal durante o preenchimento
Como evitar porosidade excessiva
Considerações de projeto
Comece com um projeto de matriz que favoreça o fluxo suave do metal. Evite cantos vivos e mudanças abruptas de espessura que possam aprisionar ar ou causar turbulência.
Inclua poços de transbordamento e respiros com dimensões adequadas no seu projeto do molde. Esses recursos permitem que os gases escapem durante a fundição, reduzindo as bolhas de ar aprisionadas.
Considere adicionar assistência a vácuo ao sistema de fundição sob pressão. Isso ajuda a remover o ar da cavidade antes da entrada do metal fundido, reduzindo significativamente a porosidade por gases.
Certifique-se de que o sistema de alimentação direcione o fluxo do metal para os respiros, em vez de aprisionar os gases.
Seleção de materiais
Escolha ligas de alumínio com menor absorção de gases, quando possível. Algumas ligas resistem naturalmente à absorção de hidrogênio, reduzindo a chance de porosidade gasosa.
Certifique-se de desgaseificar corretamente o metal antes da fundição.
Armazene os materiais em ambientes controlados para evitar a absorção de umidade. A umidade pode introduzir hidrogênio nas ligas durante a fusão.
Também é possível usar tratamentos com fluxo para remover impurezas que poderiam causar porosidade. Metal limpo produz peças fundidas mais limpas e com menos defeitos.
Controle dos parâmetros do processo
Defina a temperatura correta para o metal e a matriz. Se estiverem muito quentes, os gases se expandem; se estiverem frios demais, o metal se solidifica antes que eles escapem.
Mantenha constante a pressão de recalque durante a solidificação. Isso ajuda a evitar porosidade por contração ao forçar a entrada de metal adicional em áreas onde poderiam se formar vazios.
Monitore os tempos de ciclo e as taxas de resfriamento. O resfriamento adequado dá aos gases tempo para escapar antes da solidificação completa do metal.
Detecção e medição da porosidade
Há vários métodos para detectar esses vazios ocultos, desde inspeções visuais simples até tecnologias avançadas de imagem.
Métodos de ensaio não destrutivo
A inspeção por raios X é uma das formas mais comuns de detectar porosidade sem danificar as peças. As imagens mostram os vazios internos como manchas mais escuras contra o fundo metálico.
É possível examinar várias peças rapidamente e identificar problemas sem cortá-las.
A tomografia computadorizada (TC) oferece uma visão 3D mais detalhada das estruturas internas. Essa técnica avançada mostra exatamente onde ocorre a porosidade na peça e permite medir seu volume com precisão.
A tomografia computadorizada é especialmente útil para peças complexas em que a localização da porosidade é importante.
O ensaio ultrassônico usa ondas sonoras para detectar descontinuidades no interior de peças metálicas. Quando atingem um vazio, as ondas retornam de maneira diferente.
Esse método funciona bem para detectar aglomerados maiores de porosidade.
Avaliação quantitativa da porosidade
Medir o nível de porosidade ajuda a determinar se a peça atende aos padrões de qualidade. O método de Arquimedes compara o peso da peça no ar e em um líquido para calcular diferenças de densidade causadas por vazios internos.
Esse método simples fornece a porcentagem total de porosidade.
A metalografia consiste em cortar uma amostra, polir sua superfície e examiná-la ao microscópio. É possível medir o tamanho e a distribuição dos poros na superfície cortada.
Esse método fornece informações detalhadas sobre áreas específicas, mas exige destruir a amostra.
Softwares de análise de imagem podem quantificar a porosidade com base em dados de raios X ou tomografia. O software calcula automaticamente as porcentagens, os tamanhos e a distribuição dos vazios.
Como lidar com problemas de porosidade
Recuperação de peças fundidas porosas
Inspecione as peças fundidas com ampliação de 5-10x para identificar corretamente problemas de porosidade. Isso ajuda a determinar se o defeito é porosidade gasosa (bolhas arredondadas) ou por contração (cavidades irregulares).
Para problemas leves, a impregnação é eficaz. O processo preenche os vazios com um selante, tornando as peças estanques à pressão. É comumente usado em peças que precisam conter fluidos ou gases.
Operações secundárias, como prensagem isostática a quente (HIP), podem tratar a porosidade interna. Esse processo usa alta pressão e temperatura para comprimir e eliminar vazios internos.
Escolha a Moldiecasting para seu próximo projeto
Está enfrentando porosidade em componentes fundidos sob pressão? Porosidade gasosa, por contração e vazios causados por ar aprisionado ou solidificação irregular podem comprometer a integridade estrutural, afetar o desempenho mecânico e aumentar o risco de corrosão. Na Moldiecasting, somos especializados em soluções avançadas de fundição sob pressão para controlar a porosidade e entregar resultados impecáveis.
Nossa experiência na otimização do fluxo de metal fundido, da injeção de alta pressão e dos parâmetros precisos da máquina garante porosidade mínima por contração e elimina o ar aprisionado durante a fundição. Ajustando a espessura das paredes, a seleção de ligas (incluindo zinco e magnésio) e os controles de solidificação, tratamos as causas da porosidade em todas as etapas. Para aplicações críticas, oferecemos impregnação a vácuo ou técnicas de pressão positiva de ar para vedar poros e aumentar a durabilidade, inclusive após a usinagem.
Por que aceitar defeitos? Conte conosco para obter fundição de metais econômica e de alta qualidade, com foco no controle da qualidade e no máximo desempenho das peças. Entre em contato hoje mesmo pelo Moldiecasting para conversar sobre como podemos trazer confiança ao seu próximo projeto, garantindo que cada peça fundida atenda aos mais altos padrões de precisão e confiabilidade. Vamos transformar seus desafios de porosidade em soluções eficazes!
Perguntas frequentes
Quais são os tipos comuns de porosidade em metais fundidos?
Peças fundidas sob pressão costumam apresentar três tipos principais de porosidade. A porosidade gasosa ocorre quando gases ficam presos no metal durante a solidificação, formando pequenos vazios arredondados.
A porosidade por contração se forma quando o metal esfria de maneira irregular, criando vazios de formato irregular em seções mais espessas à medida que se contrai.
A porosidade interdendrítica aparece entre as estruturas dendríticas durante a cristalização do metal, muitas vezes em áreas com resfriamento mais lento.
Quais são os níveis de porosidade da norma ASTM E505 para peças fundidas?
A norma ASTM E505 usa radiografias de referência para classificar os níveis de porosidade em uma escala de 1 a 7. O nível 1 indica porosidade mínima, enquanto o nível 7 representa porosidade severa.







