
Fundição sob pressão, um processo de fabricação amplamente usado para produzir peças metálicas complexas, pode apresentar defeitos que comprometem a qualidade e a funcionalidade dos produtos. Para corrigi-los, é preciso entender suas causas, implementar soluções eficazes e adotar medidas preventivas.
Porosidade
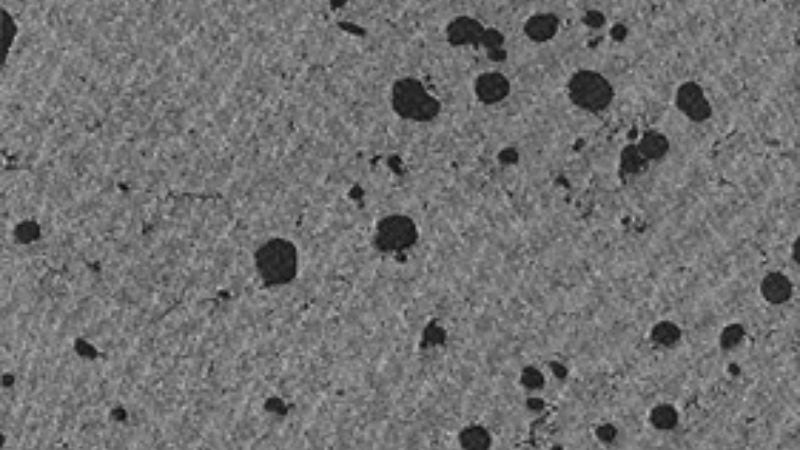
Definição:
A porosidade é um defeito em que pequenos vazios ou bolhas se formam na peça fundida devido a gases aprisionados ou solidificação inadequada. Isso enfraquece sua integridade estrutural e a torna inadequada para aplicações que exigem resistência ou estanqueidade.
Causas:
- Ar ou gases aprisionados: o ar incorporado ao metal fundido durante a injeção causa vazios porque não consegue escapar durante a solidificação.
- Ventilação inadequada: respiros insuficientes no molde impedem a saída dos gases e aumentam a porosidade.
- Fluxo turbulento do metal: o fluxo instável ou caótico do metal fundido aprisiona ar.
- Aprisionamento de gases: o uso excessivo de desmoldantes ou lubrificantes pode gerar gases na cavidade.
Soluções:
- Otimize o sistema de ventilação: respiros adequados permitem que os gases aprisionados escapem antes da solidificação. A inclusão de canais de transbordamento e ventilação pode ajudar.
- Ajuste a velocidade de injeção: reduza a velocidade para diminuir a turbulência e permitir um fluxo ordenado do metal.
- Controle a temperatura do metal: mantenha-a uniforme e ideal para garantir um preenchimento suave.
- Use sistemas a vácuo: empregue um processo assistido por vácuo para remover ar e contaminantes da peça fundida.
Prevenção:
- Projete sistemas de transbordamento adequados: inclua canais para redirecionar gases e garantir um fluxo suave do metal.
- Mantenha a temperatura do metal constante: evite superaquecimento ou resfriamento repentino para reduzir o aprisionamento de gases.
- Faça a manutenção regular do molde: mantenha-o limpo e sem contaminantes para evitar o acúmulo de gases.
- Projete corretamente os ataques e canais: dimensione-os para facilitar o preenchimento completo do molde com o mínimo de turbulência.
Juntas frias
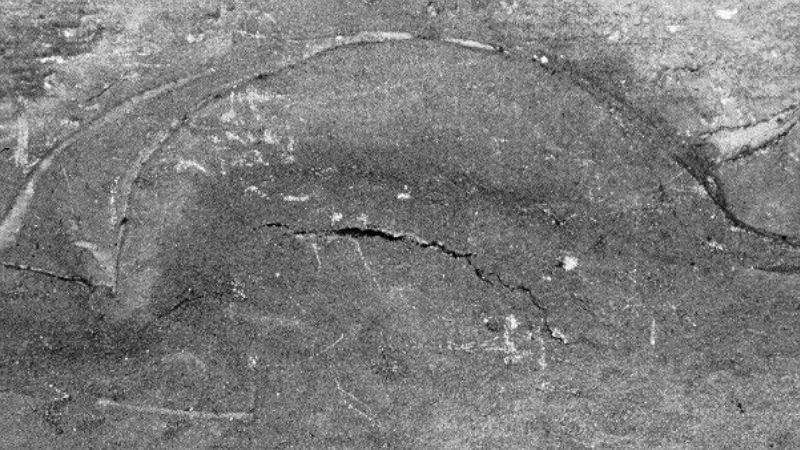
Definição:
As juntas frias ocorrem quando dois fluxos de metal fundido se encontram, mas não se unem adequadamente, deixando uma linha visível ou uma união fraca. Esse defeito afeta a aparência e a resistência da peça.
Causas:
- Baixa temperatura do metal: a temperatura insuficiente causa a solidificação prematura do metal fundido.
- Baixa velocidade de injeção: atrasos no fluxo do metal provocam resfriamento parcial antes da união.
- Fluxo inadequado do metal: o fluxo irregular devido ao projeto deficiente dos ataques contribui para a fusão incompleta.
- Ventilação inadequada: o ar aprisionado pode impedir a união dos fluxos de metal fundido.
Soluções:
- Aumente a temperatura do metal: eleve-a para garantir que o metal fundido flua e se una corretamente.
- Otimize a velocidade de injeção: ajuste-a para obter um fluxo contínuo e suave do metal.
- Melhore o projeto dos ataques: posicione-os para direcionar o fluxo com eficiência.
- Posicione melhor os respiros: adicione-os em áreas-chave para expulsar o ar aprisionado.
Prevenção:
- Monitore a temperatura do metal de forma consistente: garanta o aquecimento uniforme do metal fundido durante todo o processo.
- Verifique regularmente a temperatura do molde: mantenha-a ideal para evitar o resfriamento prematuro.
- Posicione corretamente os ataques: coloque-os estrategicamente para melhorar o fluxo do metal e reduzir a turbulência.
- Mantenha a velocidade de injeção ideal: equilibre-a para evitar o resfriamento e garantir o preenchimento uniforme.
Pontos quentes
Definição:
Os pontos quentes são áreas localizadas de superaquecimento no molde, causando resfriamento irregular e defeitos como empenamento ou variação dimensional da peça.
Causas:
- Temperatura irregular do molde: o resfriamento inconsistente cria áreas de acúmulo excessivo de calor.
- Projeto de resfriamento deficiente: a falta de canais de resfriamento eficazes no molde causa pontos quentes localizados.
- Lubrificação inadequada: a aplicação insuficiente ou irregular de lubrificante pode agravar problemas térmicos.
- Acúmulo de metal: o excesso de metal em determinadas áreas pode reter calor por mais tempo.
Soluções:
- Equilibre os canais de resfriamento: projete uma rede otimizada para dissipar o calor uniformemente.
- Ajuste a temperatura do molde: monitore-a e regule-a cuidadosamente durante a produção.
- Otimize a lubrificação: garanta a aplicação adequada e uniforme de lubrificantes de alta qualidade.
- Modifique o projeto da peça: elimine seções espessas propensas à retenção de calor.
Prevenção:
- Faça a manutenção regular do sistema de resfriamento: limpe os canais e verifique se há obstruções ou falhas.
- Controle corretamente a temperatura do molde: use sistemas avançados de monitoramento para garantir o resfriamento uniforme.
- Aplique o lubrificante de forma consistente: use sistemas automáticos para aplicar uma quantidade uniforme.
- Monitore a distribuição térmica: use imagens térmicas para identificar pontos de concentração de calor durante a produção.
Preenchimento incompleto
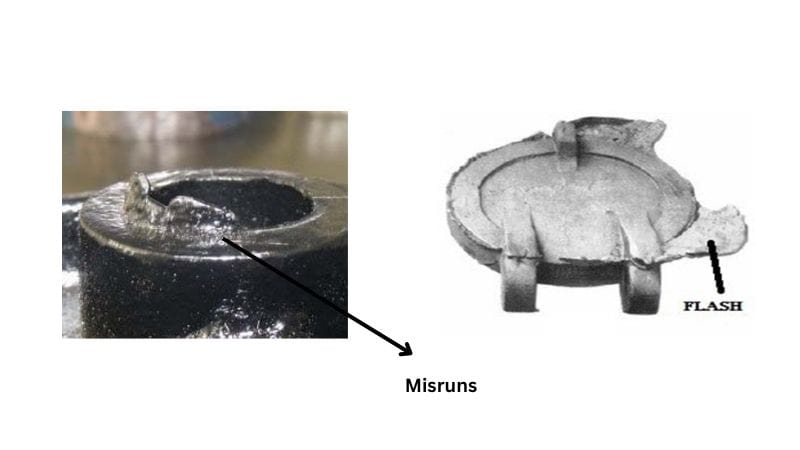
Definição:
O preenchimento incompleto ocorre quando o metal fundido não preenche totalmente a cavidade do molde, deixando seções incompletas ou ausentes na peça.
Causas:
- Volume insuficiente de metal: a quantidade de metal fundido não basta para preencher a cavidade.
- Baixa pressão de injeção: a pressão insuficiente impede que o metal se espalhe por completo.
- Fluxo inadequado do metal: obstruções ou projeto deficiente dos canais dificultam o fluxo correto.
- Baixa temperatura do molde: um molde frio provoca a solidificação prematura do metal fundido.
Soluções:
- Aumente o volume de metal: garanta uma quantidade adequada de metal em cada injeção.
- Ajuste a pressão de injeção: aumente-a para garantir o preenchimento completo do molde.
- Otimize a posição dos ataques: coloque-os para promover preenchimento uniforme e fluxo suave.
- Aqueça o molde corretamente: faça o pré-aquecimento para evitar a solidificação prematura.
Prevenção:
- Verifique regularmente o volume de cada injeção: assegure a quantidade correta de metal fundido.
- Mantenha a temperatura do molde constante: use aquecedores ou controladores de temperatura.
- Projete corretamente o sistema de canais: facilite o fluxo completo do metal.
- Monitore os parâmetros de injeção: verifique e ajuste regularmente pressão, velocidade e tempo.
Rebarba
Definição:
A rebarba é uma fina camada de metal excedente que se forma nas bordas da peça quando o metal vaza pelas folgas nas superfícies de partição do molde.
Causas:
- Pressão de injeção excessiva: a pressão elevada força o metal para fora da cavidade.
- Superfícies do molde desgastadas: o desgaste das bordas cria folgas com o tempo.
- Força de fechamento insuficiente: o fechamento fraco permite que o metal escape.
- Moldes desalinhados: o alinhamento incorreto cria espaço para vazamento de metal.
Soluções:
- Ajuste a pressão de injeção: reduza a pressão excessiva para evitar transbordamento.
- Repare ou substitua moldes desgastados: restaure as bordas ou substitua as ferramentas gastas.
- Aumente a força de fechamento: garanta força suficiente para vedar as superfícies de partição.
- Alinhe corretamente o molde: verifique e ajuste o alinhamento regularmente para eliminar folgas.
Prevenção:
- Faça manutenção regular do molde: inspecione frequentemente as linhas de partição e as superfícies de vedação.
- Monitore a força de fechamento: confirme que o molde permaneça firmemente fechado durante a produção.
- Verifique frequentemente o alinhamento do molde: programe ajustes periódicos.
- Projete corretamente a linha de partição: minimize possíveis caminhos de vazamento.
Contração
Definição:
A contração é um defeito em que cavidades ou vazios aparecem no interior ou na superfície da peça fundida devido à solidificação irregular durante o resfriamento.
Causas:
- Espessura irregular das paredes, que causa resfriamento desigual.
- Alimentação insuficiente de metal fundido durante a solidificação.
- Projeto deficiente de resfriamento do molde.
- Baixa pressão de injeção ou tempo de manutenção de pressão curto.
Soluções:
- Otimize o projeto da peça para manter a espessura das paredes uniforme.
- Use alimentadores ou massalotes para fornecer material adicional durante a solidificação.
- Melhore o resfriamento do molde para controlar a solidificação.
- Aumente a pressão de injeção e prolongue o tempo de manutenção da pressão.
Prevenção:
- Projete peças fundidas com espessura de parede uniforme.
- Analise adequadamente o resfriamento do molde para evitar pontos quentes.
- Monitore e ajuste regularmente parâmetros do processo, como pressão e tempo de injeção.
Inclusões
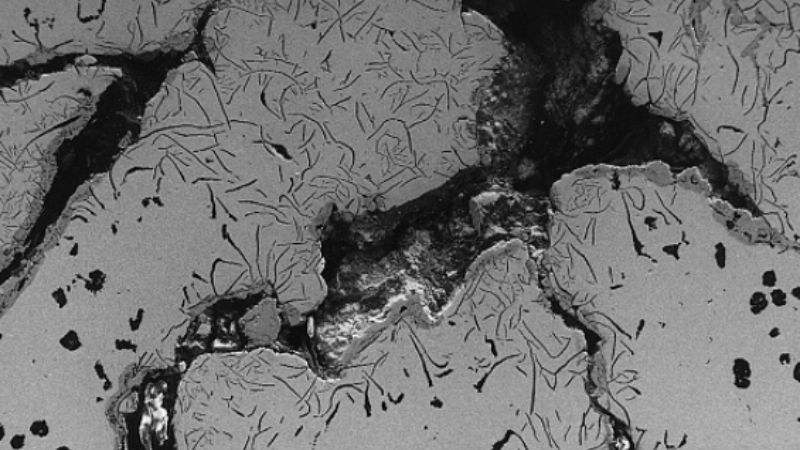
Definição:
Inclusões são partículas irregulares de materiais estranhos, como escória ou óxidos, aprisionadas na peça fundida e que causam fragilidade interna ou defeitos superficiais.
Causas:
- Metal fundido impuro ou contaminado.
- Escória ou resíduos não removidos durante a transferência com a concha.
- Limpeza inadequada da cavidade do molde ou das ferramentas.
- Agitação ou mistura inadequada do metal fundido.
Soluções:
- Use carga de alta pureza no forno e limpe bem as conchas e ferramentas.
- Remova a escória e os resíduos da superfície do metal fundido antes do vazamento.
- Limpe os moldes e as cavidades antes de cada ciclo de produção.
- Aprimore a purificação do metal, por exemplo, com desgaseificação ou filtragem.
Prevenção:
- Mantenha o processo de fusão limpo e controlado.
- Use desmoldantes que reduzam o risco de contaminação.
- Inspecione e limpe regularmente a cavidade do molde e os equipamentos.
Trincas
Definição:
Trincas são fraturas lineares ou irregulares na superfície ou no interior da peça, que podem ocorrer durante ou após a solidificação devido a tensões de tração.
Causas:
- Solidificação irregular devido ao controle inadequado da temperatura do molde.
- Contração anormal causada pela espessura irregular das paredes.
- Tensão interna excessiva ou desequilíbrio durante a extração.
- Composição inadequada da liga, com excesso de elementos nocivos.
Soluções:
- Mantenha a temperatura do molde na faixa recomendada (180°C–280°C).
- Projete peças com espessura uniforme para evitar tensões de contração.
- Equilibre as forças de extração ajustando ou adicionando pinos extratores.
- Garanta a composição adequada da liga controlando elementos nocivos, como Fe.
Prevenção:
- Use ferramentas de simulação para projetar estruturas equilibradas.
- Mantenha a temperatura do molde constante com sistemas de aquecimento adequados.
- Monitore regularmente a composição da liga durante a fusão.
Arraste e soldagem
Definição:
Arrastes são riscos em forma de faixa causados por danos ou atrito durante a extração; a soldagem ocorre quando o metal fundido adere de forma anormal ao molde, deixando depósitos.
Causas:
- Ângulos de saída insuficientes ou rebaixos na peça.
- Superfícies da cavidade do molde danificadas ou ásperas.
- Metal fundido ou molde superaquecido.
- Desmoldante de baixa qualidade ou lubrificação inadequada.
Soluções:
- Aumente os ângulos de saída e elimine os rebaixos.
- Repare e faça o polimento da cavidade para melhorar o acabamento superficial.
- Ajuste as temperaturas do metal fundido e do molde para mantê-las nas faixas ideais.
- Use desmoldantes de alta qualidade e lubrifique corretamente os moldes.
Prevenção:
- Otimize o projeto da peça com ângulos de saída adequados.
- Faça manutenção e polimento regulares do molde.
- Monitore e controle as temperaturas para evitar superaquecimento.
Bolhas
Definição:
Bolhas são saliências na superfície da peça fundida, causadas pela expansão de gases aprisionados sob a superfície durante a solidificação.
Causas:
- Projeto deficiente dos respiros no molde.
- Uso excessivo de desmoldantes ou lubrificantes.
- Desgaseificação inadequada do metal fundido.
- Temperatura excessiva do molde, reduzindo sua resistência.
Soluções:
- Melhore a ventilação adicionando respiros e canais de transbordamento.
- Ajuste a quantidade de desmoldante e evite o uso excessivo.
- Faça a desgaseificação adequada durante a fusão.
- Reduza a temperatura do molde nas áreas problemáticas para minimizar a expansão dos gases.
Prevenção:
- Garanta que o molde tenha sistemas eficazes de respiro e transbordamento.
- Mantenha constantes as temperaturas do molde e do metal fundido.
- Use desmoldantes de alta qualidade e aplique-os corretamente.
Deformação
Definição:
A deformação ocorre quando a peça fundida se desvia do formato previsto devido a tensões internas ou resfriamento inadequado.
Causas:
- Espessura irregular das paredes, causando solidificação inconsistente.
- Forças de extração desequilibradas.
- Acúmulo excessivo de tensão interna.
- Projeto deficiente de resfriamento do molde.
Soluções:
- Projete peças com espessura de parede equilibrada.
- Otimize os sistemas de extração para garantir uma extração uniforme.
- Use sistemas de resfriamento controlado para obter solidificação uniforme.
- Reduza as tensões internas otimizando os parâmetros do processo.
Prevenção:
- Faça simulações para prever e corrigir padrões de contração.
- Inspecione e ajuste regularmente o mecanismo de extração.
- Monitore a consistência dos sistemas de resfriamento.
Marcas de fluxo
Definição:
Marcas de fluxo são linhas onduladas ou alterações de cor na superfície, causadas pelo fluxo irregular do metal fundido durante o preenchimento.
Causas:
- Velocidade ou pressão de injeção baixa.
- Temperatura baixa do metal fundido.
- Controle inadequado da temperatura do molde.
- Projeto deficiente do sistema de alimentação.
Soluções:
- Aumente a velocidade e a pressão de injeção para garantir um fluxo suave.
- Eleve as temperaturas do metal fundido e do molde aos níveis recomendados.
- Otimize a temperatura do molde para manter o preenchimento uniforme.
- Redesenhe o sistema de alimentação para melhorar o fluxo do metal.
Prevenção:
- Monitore e mantenha as temperaturas corretas durante a fundição.
- Inspecione e ajuste regularmente os parâmetros de injeção.
- Simule os padrões de fluxo para otimizar o projeto do sistema de alimentação.
Laminações
Definição:
Laminações são defeitos em camadas que ocorrem quando o metal fundido não se une adequadamente, criando regiões estratificadas e frágeis.
Causas:
- Posicionamento incorreto dos ataques, interrompendo o fluxo suave do metal.
- Contaminantes no metal fundido.
- Metal fundido frio ou baixa temperatura do molde.
Soluções:
- Redesenhe os sistemas de ataques e canais para reduzir interrupções no fluxo.
- Use metal fundido limpo, de alta qualidade e sem contaminantes.
- Eleve as temperaturas do metal fundido e do molde para garantir a fusão completa.
Prevenção:
- Limpe regularmente a cavidade do molde.
- Otimize os sistemas de alimentação e injeção.
- Monitore e controle as temperaturas de forma consistente.
Rechupe
Definição:
Rechupe são depressões na superfície da peça fundida, causadas por alimentação insuficiente durante a contração.
Causas:
- Espessura irregular das paredes, causando contração localizada.
- Pressão de solidificação insuficiente.
- Ventilação deficiente, impedindo a alimentação adequada.
Soluções:
- Projete peças com espessura uniforme para evitar contração irregular.
- Aumente a pressão de recalque durante a solidificação.
- Melhore a ventilação para facilitar a alimentação.
Prevenção:
- Faça análises térmicas durante o projeto do molde para evitar pontos quentes.
- Monitore os parâmetros de injeção e a consistência da pressão.
Perguntas frequentes
Quais são os diferentes tipos de fundição sob pressão?
A fundição sob pressão é um processo de fabricação de peças metálicas; seus diferentes tipos atendem a materiais, projetos e aplicações específicos. A fundição sob alta e baixa pressão é comumente usada para peças de alta precisão, enquanto a fundição por gravidade e a vácuo ajudam a reduzir defeitos como porosidade.
Métodos avançados, como fundição por compressão e fabricação híbrida aditiva, oferecem maior resistência, menos defeitos e mais liberdade de projeto para aplicações especializadas.
Você pode explicar o processo de fundição sob pressão?
O processo de fundição sob pressão consiste em fundir o metal, injetá-lo sob alta pressão em um molde de aço reutilizável, resfriá-lo até solidificar o formato e, por fim, retirar a peça acabada.
O processo é rápido e preciso, produzindo peças de alta qualidade e com detalhes que podem exigir pouco acabamento.







