
Druckguss, ein weit verbreiteter Fertigungsprozess zur Herstellung komplexer Metallteile, stößt oft auf Fehler, die die Qualität und Funktionalität der Produkte beeinträchtigen können. Die Behebung dieser Fehler erfordert das Verständnis ihrer Ursachen, die Umsetzung wirksamer Lösungen und die Einführung präventiver Maßnahmen.
Porosität
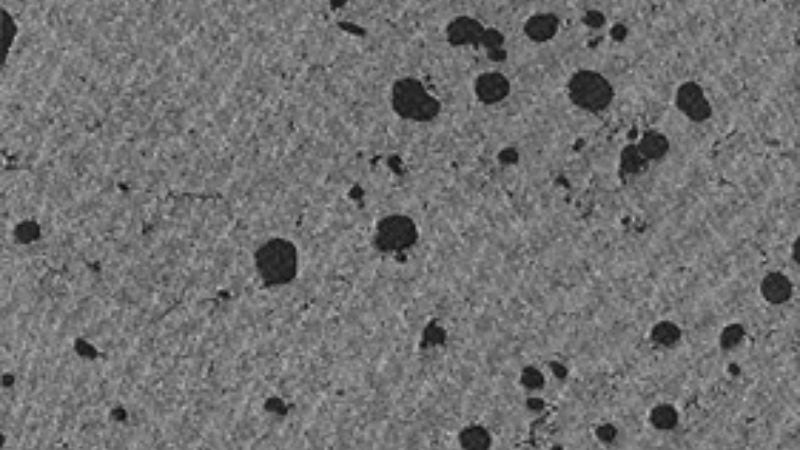
Definition:
Porosität ist ein Defekt, bei dem kleine Hohlräume oder Blasen innerhalb des Gusses aufgrund eingeschlossener Gase oder unsachgemäßer Erstarrung entstehen. Sie schwächt die strukturelle Integrität des Gusses und macht ihn für Anwendungen, die Festigkeit oder Dichtheit erfordern, ungeeignet..
Ursachen:
- Eingeschlossene Luft oder Gase: Eingeschlossene Luft im geschmolzenen Metall während der Injektion verursacht Hohlräume, da die Luft während der Erstarrung nicht entweichen kann.
- Ungeeignete Belüftung: Unzureichende Belüftungen in der Form verhindern das Entweichen von Gasen, wodurch die Porosität zunimmt.
- Turbulenter Metallfluss: Instabiler oder chaotischer Fluss von geschmolzenem Metall führt zu Lufteinschlüssen.
- Gas-Einschluss: Übermäßiger Einsatz von Trennmitteln oder Schmierstoffen kann Gas innerhalb des Kavität erzeugen.
Lösungen:
- Optimieren Sie das Entlüftungssystem: Eine ordnungsgemäße Entlüftung ermöglicht es, eingeschlossene Gase vor der Verfestigung entweichen zu lassen. Das Hinzufügen von Überlauf- und Entlüftungskanälen kann helfen..
- Injektionsgeschwindigkeit anpassen: Die Injektion verlangsamen, um Turbulenzen zu reduzieren und einen geordneten Metallfluss zu ermöglichen.
- Metalltemperatur kontrollieren: Halten Sie eine gleichmäßige und optimale Metalltemperatur, um ein gleichmäßiges Füllen zu gewährleisten.
- Verwenden Sie Vakuumsysteme: Setzen Sie einen vakuumunterstützten Prozess ein, um Luft und Verunreinigungen aus dem Guss zu entfernen.
Prävention:
- Entwerfen Sie geeignete Überlaufsysteme: Integrieren Sie Überlaufkanäle, um Gase umzuleiten und einen gleichmäßigen Metallfluss zu gewährleisten.
- Halten Sie eine konstante Metalltemperatur: Vermeiden Sie Überhitzung oder plötzliches Abkühlen, um Gaseinschlüsse zu reduzieren.
- Regelmäßige Werkzeugwartung: Halten Sie das Werkzeug sauber und frei von Verunreinigungen, um Gasansammlungen zu vermeiden.
- Richtige Gestaltung von Anguss und Steg: Stellen Sie sicher, dass Angüsse und Stege groß genug sind, um ein vollständiges Befüllen der Form mit minimaler Turbulenz zu ermöglichen.
Kaltverschlüsse
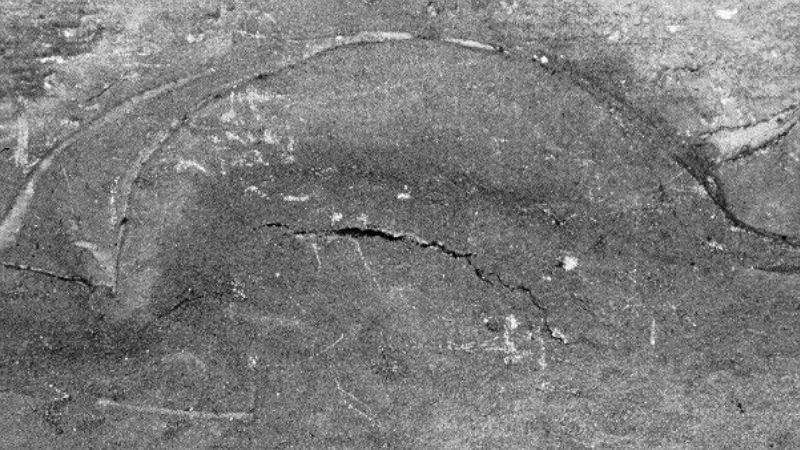
Definition:
Kaltverschlüsse treten auf, wenn zwei Ströme geschmolzenen Metalls aufeinandertreffen, sich aber nicht richtig verbinden, wodurch eine sichtbare Naht oder eine schwache Verbindung entsteht. Dieser Defekt beeinflusst sowohl das Aussehen als auch die Festigkeit des Gusses..
Ursachen:
- Niedrige Metalltemperatur: Unzureichende Temperatur verursacht vorzeitige Erstarrung des geschmolzenen Metalls.
- Langsame Einspritzgeschwindigkeit: Verzögerungen beim Metallfluss führen zu teilweisem Abkühlen vor der Verschmelzung.
- Schlechter Metallfluss: Unregelmäßiger Metallfluss aufgrund schlechter Angussgestaltung trägt zu unvollständiger Verschmelzung bei.
- Unzureichende Belüftung: Eingeschlossene Luft kann das Zusammenfließen von geschmolzenen Metallströmen stören.
Lösungen:
- Metalltemperatur erhöhen: Die Temperatur erhöhen, um sicherzustellen, dass das geschmolzene Metall richtig fließt und verschmilzt.
- Injektionsgeschwindigkeit optimieren: Geschwindigkeit anpassen, um einen gleichmäßigen und kontinuierlichen Metallfluss zu erreichen.
- Tor-Design verbessern: Stellen Sie sicher, dass die Tore so positioniert sind, dass der Durchfluss effektiv gelenkt wird.
- Bessere Lüftungsplatzierung: Fügen Sie an wichtigen Stellen Lüftungsöffnungen hinzu, um eingeschlossene Luft auszuleiten.
Prävention:
- Überwachen Sie die Metalltemperatur konstant: Stellen Sie eine gleichmäßige Erwärmung des geschmolzenen Metalls während des gesamten Prozesses sicher.
- Regelmäßige Überprüfung der Matrizen-Temperatur: Halten Sie die optimale Matrizen-Temperatur, um vorzeitiges Abkühlen zu verhindern.
- Richtige Gestaltung der Gate-Position: Platzieren Sie Gates strategisch, um den Metallfluss zu verbessern und Turbulenzen zu reduzieren.
- Optimale Einspritzgeschwindigkeit beibehalten: Die Geschwindigkeit ausbalancieren, um Abkühlung zu vermeiden und gleichzeitig eine gleichmäßige Füllung zu gewährleisten.
Heiße Punkte
Definition:
Hotspots sind lokalisierte Bereiche der Überhitzung innerhalb des Werkzeugs, die zu ungleichmäßiger Abkühlung und Fehlern wie Verzug oder Maßabweichungen im Guss führen..
Ursachen:
- Ungleichmäßige Werkzeugtemperatur: Inkonsistente Kühlung verursacht Bereiche mit übermäßiger Wärmeansammlung.
- Schlechtes Kühldesign: Mangel an effektiven Kühlkanälen im Werkzeug führt zu lokalen Hotspots.
- Unzureichende Schmierung: Eine ungenügende oder ungleichmäßige Aufbringung des Schmiermittels kann Wärmeprobleme verschärfen.
- Metallansammlung: Überschüssiges Metall in bestimmten Bereichen kann Wärme länger speichern.
Lösungen:
- Gleichgewicht der Kühlkanäle: Entwerfen Sie ein optimiertes Netzwerk von Kühlkanälen, um Wärme gleichmäßig abzuleiten.
- Stellen Sie die Werkzeugtemperatur ein: Überwachen und regulieren Sie die Werkzeugtemperatur während der Produktion genau.
- Schmierung optimieren: Sorgen Sie für eine gleichmäßige und ausreichende Anwendung von hochwertigen Schmiermitteln.
- Teiledesign ändern: Dicke Bereiche beseitigen, die zur Wärmespeicherung neigen.
Prävention:
- Regelmäßige Wartung des Kühlsystems: Reinigen Sie die Kühlkanäle und überprüfen Sie auf Verstopfungen oder Ineffizienzen.
- Richtige Steuerung der Werkzeugtemperatur: Verwenden Sie fortschrittliche Temperaturüberwachungssysteme, um eine gleichmäßige Kühlung zu gewährleisten.
- Konsistente Schmiermittelanwendung: Investieren Sie in automatisierte Schmiersysteme, um eine gleichmäßige Menge aufzutragen.
- Überwachung der thermischen Verteilung: Verwenden Sie Wärmebildkameras, um während der Produktion Bereiche mit hoher Wärmebelastung zu identifizieren.
Fehlschüsse/Kurzschüsse
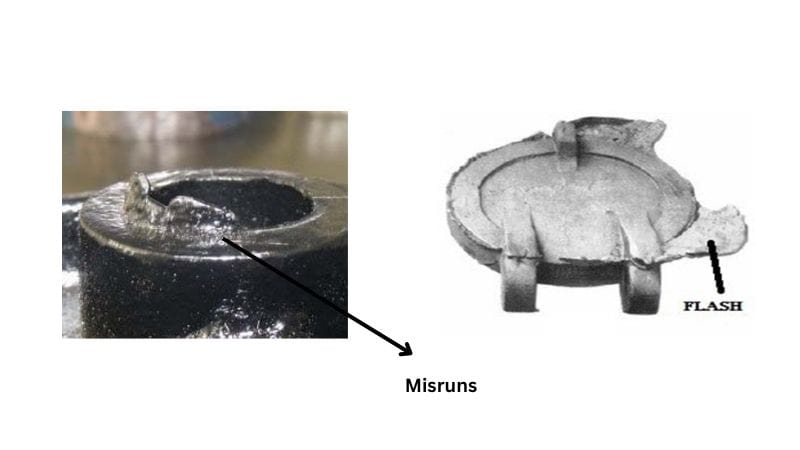
Definition:
Fehlläufe oder Kurzschüsse treten auf, wenn das geschmolzene Metall die Form Kavität nicht vollständig ausfüllt, was zu unvollständigen oder fehlenden Teilen des Gusses führt.
Ursachen:
- Unzureichendes Metallvolumen: Das Volumen des geschmolzenen Metalls ist unzureichend, um den Kavität zu füllen.
- Niedriger Einspritzdruck: Unzureichender Druck verhindert, dass sich das Metall vollständig verteilt.
- Schlechter Metallfluss: Hindernisse oder schlechtes Gestaltung des Gießsystems behindern den richtigen Fluss.
- Kaltwalztemperatur: Eine kalte Form verursacht eine vorzeitige Erstarrung des geschmolzenen Metalls.
Lösungen:
- Metallvolumen erhöhen: Stellen Sie sicher, dass pro Schuss eine ausreichende Metallmenge vorhanden ist.
- Injektionsdruck anpassen: Erhöhen Sie den Druck, um sicherzustellen, dass das Metall die Form vollständig ausfüllt.
- Optimieren Sie die Position der Anschnittstellen: Platzieren Sie die Anschnitte, um gleichmäßiges Füllen und gleichmäßigen Fluss zu fördern.
- Die richtig erhitzen: Die Matrize vorheizen, um vorzeitige Erstarrung zu verhindern.
Prävention:
- Regelmäßige Überprüfung des Schussvolumens: Stellen Sie sicher, dass jeder Schuss die richtige Menge an geschmolzenem Metall enthält.
- Halten Sie eine konstante Werkzeugtemperatur: Verwenden Sie Werkzeugheizer oder Temperaturregler.
- Richtiges Läufersystem-Design: Läufer so gestalten, dass ein einfacher und vollständiger Metallfluss ermöglicht wird.
- Überwachen Sie die Einspritzparameter: Druck, Geschwindigkeit und Timing regelmäßig überprüfen und feinabstimmen.
Blitz
Definition:
Grat ist eine dünne, überschüssige Metallschicht, die sich an den Kanten eines Gusses bildet, aufgrund von Metallaustritt durch die Spalten in den Trennflächen der Form..
Ursachen:
- Übermäßiger Einspritzdruck: Hoher Druck drängt Metall aus der Form Kavität.
- Abgenutzte Stempeloberflächen: Mit der Zeit entstehen Lücken durch abgenutzte Stempelkanten.
- Unzureichende Klemmkraft: Schwache Klemmung lässt Metall durchdringen.
- Fehlausrichtung der Stempel: Falsche Ausrichtung schafft Raum für Metalllecks.
Lösungen:
- Einspritzdruck anpassen: Übermäßigen Druck reduzieren, um ein Überlaufen zu verhindern.
- Abgenutzte Matrizen reparieren/ersetzen: Die Matrizenränder wiederherstellen oder abgenutzte Werkzeuge ersetzen.
- Erhöhen Sie die Klemmkraft: Stellen Sie sicher, dass genügend Kraft vorhanden ist, um die Trennflächen abzudichten.
- Korrekte Werkzeugausrichtung: Überprüfen und passen Sie regelmäßig die Ausrichtung an, um Lücken zu beseitigen.
Prävention:
- Regelmäßige Werkzeugpflege: Überprüfen Sie Trennebene und Dichtflächen häufig.
- Monitor-Klemmkraft: Stellen Sie sicher, dass die Form während der Produktion sicher eingespannt ist.
- Überprüfen Sie die Achsvermessung häufig: Planen Sie regelmäßige Achsverstellungstermine.
- Ordnungsgemäßes Trennebene-Design: Entwerfen Sie das Trennebene, um potenzielle Leckagepfade zu minimieren.
Schrumpfung
Definition:
Schrumpfung ist eine Art von Fehler, bei dem Hohlräume oder Lufteinschlüsse innerhalb des Gusses oder auf seiner Oberfläche erscheinen, verursacht durch ungleichmäßige Erstarrung während der Abkühlung..
Ursachen:
- Ungleichmäßiges Wandstärke, das zu ungleichmäßiger Abkühlung führt.
- Unzureichende Zuführung von geschmolzenem Metall während der Erstarrung.
- Schlechtes Die-Kühldesign.
- Niedriger Einspritzdruck oder kurze Haltezeit des Drucks.
Lösungen:
- Optimieren Sie das Teil-Design, um eine gleichmäßige Wandstärke zu gewährleisten.
- Verwenden Sie Speiser oder Steigleitungen, um während der Erstarrung zusätzliches Material zuzuführen.
- Verbessern Sie die Kühlung der Form, um eine kontrollierte Erstarrung zu gewährleisten.
- Erhöhen Sie den Einspritzdruck und verlängern Sie die Druckhaltezeit.
Prävention:
- Gießen von Bauteilen mit konsistentem Wandstärke.
- Führen Sie eine ordnungsgemäße Kühlscheinanalyse durch, um heiße Stellen zu vermeiden.
- Überwachen und passen Sie regelmäßig die Prozessparameter an, wie z. B. Einspritzdruck und Zeit.
Inklusion
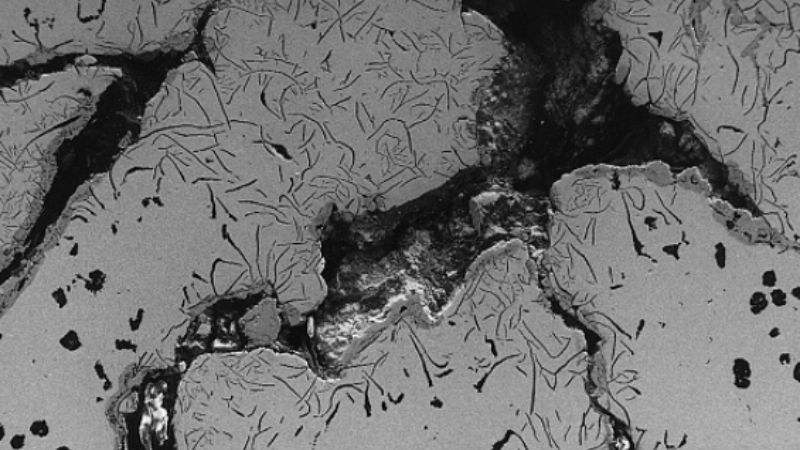
Definition:
Einschlüsse sind unregelmäßig geformte Partikel fremden Materials, wie Schlacke oder Oxide, die innerhalb des Gusses eingeschlossen sind und innere Schwächen oder Oberflächendefekte verursachen.
Ursachen:
- Unreines oder schmutziges geschmolzenes Metall.
- Schlacke oder Rückstände, die beim Abgießen nicht entfernt wurden.
- Schlechte Reinigung der Matrize Kavität oder der Werkzeuge.
- Unzureichendes Rühren oder Mischen von geschmolzenem Metall.
Lösungen:
- Verwenden Sie hochreinen Ofenbeladung und reinigen Sie Kellen und Werkzeuge gründlich.
- Schlacken und Ablagerungen vom geschmolzenen Metall abschöpfen, bevor es gegossen wird.
- Reinigen Sie die Stempel und die Form Kavität vor jedem Produktionszyklus.
- Verbessern Sie den Metallreinigungsprozess, wie Entgasen oder Filtern.
Prävention:
- Sichern Sie einen sauberen und kontrollierten Schmelzprozess.
- Verwenden Sie Trennmittel, die das Kontaminationsrisiko verringern.
- Überprüfen und reinigen Sie regelmäßig die Matrize Kavität und die Ausrüstung.
Risse
Definition:
Risse sind lineare oder unregelmäßige Brüche auf der Oberfläche oder im Inneren des Gusses, die während oder nach der Erstarrung aufgrund von Zugspannungen auftreten können.
Ursachen:
- Ungleichmäßige Verfestigung aufgrund schlechter Formtemperaturkontrolle.
- Abnorme Schrumpfung verursacht durch ungleichmäßiges Wandstärke.
- Übermäßiger innerer Stress oder Ungleichgewicht während des Auswerfens.
- Ungeeignete Legierungszusammensetzung mit übermäßigen schädlichen Elementen.
Lösungen:
- Optimieren Sie die Formtemperatur innerhalb des empfohlenen Bereichs (180°C–280°C)).
- Entwerfen Sie Gussstücke mit einheitlichem Wandstärke, um Schwindungsspannungen zu vermeiden.
- Auswurffkräfte durch Anpassen oder Hinzufügen von Auswerfbolzen ausgleichen.
- Stellen Sie die richtige Legierungszusammensetzung sicher, indem Sie schädliche Elemente wie Fe kontrollieren.
Prävention:
- Verwenden Sie Simulationstools, um gut ausbalancierte Strukturen zu entwerfen.
- Halten Sie die Temperaturkonstanz mit geeigneten Heizsystemen aufrecht.
- Überwachen Sie regelmäßig die Legierungszusammensetzung während des Schmelzens.
Schleifen und Löten
Definition:
Ziehspuren sind streifenartige Kratzer, die durch Beschädigung oder Reibung während des Auswerfens verursacht werden, während Löten auftritt, wenn geschmolzenes Metall abnormal an der Form haftet und Materialablagerungen hinterlässt.
Ursachen:
- Unzureichende Entformungsschräges oder Unterfräsungen beim Gießen.
- Beschädigte oder raue Stempeloberflächen Kavität.
- Überhitztes geschmolzenes Metall oder Werkzeugtemperaturen.
- Schlechtqualität Trennmittel oder unzureichende Schmierung.
Lösungen:
- Erhöhen Sie Entformungsschräges und beseitigen Sie Unterhöhungen.
- Das Werkzeug Kavität reparieren und polieren, um die Oberflächenrauheit zu verbessern.
- Stellen Sie die Temperaturen von geschmolzenem Metall und Form innerhalb der optimalen Bereiche ein.
- Verwenden Sie hochwertige Trennmittel und schmieren Sie die Werkzeuge ordnungsgemäß.
Prävention:
- Optimieren Sie das Teil-Design mit geeigneten Entformungsschräges.
- Führen Sie regelmäßige Werkzeugwartung und Polieren durch.
- Überwachen und kontrollieren Sie Temperaturen, um Überhitzung zu verhindern.
Blasen
Definition:
Blasen sind Wölbungen oder erhabene Flächen auf der Gussoberfläche, die durch Gasexpansion verursacht werden, die während der Erstarrung unter der Oberfläche eingeschlossen ist.
Ursachen:
- Schlechtes Belüftungsdesign in der Form.
- Übermäßiger Gebrauch von Trennmitteln oder Schmierstoffen.
- Unzureichendes Entgasen von geschmolzenem Metall.
- Überhitzte die Temperatur, was zu verminderter Festigkeit führt.
Lösungen:
- Verbessern Sie das Belüftungssystem, indem Sie Belüftungs- und Überlaufkanäle hinzufügen.
- Optimieren Sie die Menge der Trennmittel und reduzieren Sie den übermäßigen Gebrauch.
- Führen Sie während des Schmelzens eine ordnungsgemäße Entgasungsbehandlung durch.
- Senken Sie die Temperatur in Problemzonen, um die Gasexpansion zu minimieren.
Prävention:
- Sorgen Sie für effektive Entlüftungs- und Überlaufsysteme in der Form.
- Halten Sie konsistente Form- und Schmelzmetalltemperaturen.
- Verwenden Sie hochwertige und richtig aufgetragene Trennmittel.
Verformung
Definition:
Verformung tritt auf, wenn das Gussstück von seiner vorgesehenen Form abweicht, aufgrund innerer Spannungen oder unsachgemäßer Abkühlung.
Ursachen:
- Unebenes Wandstärke verursacht ungleichmäßige Erstarrung.
- Unausgeglichene Abstoßungskräfte.
- Übermäßige interne Spannungsansammlung.
- Schlechtes Die-Kühldesign.
Lösungen:
- Gießen von Bauteilen mit ausgewogenem Wandstärke.
- Optimieren Sie die Auswurfsysteme, um einen gleichmäßigen Auswurf zu gewährleisten.
- Verwenden Sie kontrollierte Kühlsysteme für eine gleichmäßige Erstarrung.
- Reduzieren Sie interne Spannungen durch Optimierung der Prozessparameter.
Prävention:
- Führen Sie Simulationen durch, um Schrumpfmuster vorherzusagen und zu korrigieren.
- Überprüfen und justieren Sie regelmäßig den Auswurmechanismus.
- Überwachung der Kühlsysteme zur Konsistenz.
Fließspuren
Definition:
Fließmarken sind wellige Oberflächenlinien oder Verfärbungen, die durch unregelmäßigen Metallfluss während des Füllens verursacht werden..
Ursachen:
- Niedrige Einspritzgeschwindigkeit oder Druck.
- Kalte geschmolzene Metalltemperatur.
- Schlechte Temperaturkontrolle beim Gießen.
- Schlechtes Entformungssystem-Design.
Lösungen:
- Erhöhen Sie die Einspritzgeschwindigkeit und den Druck, um einen gleichmäßigen Fluss zu gewährleisten.
- Erhöhen Sie die Temperaturen von geschmolzenem Metall und der Form auf die empfohlenen Werte.
- Optimieren Sie die Temperatur, um eine gleichmäßige Füllung zu gewährleisten.
- Überarbeiten Sie das Ansaugsystem für einen besseren Metallfluss.
Prävention:
- Überwachen und Aufrechterhalten korrekter Temperaturen während des Gießens.
- Überprüfen und passen Sie regelmäßig die Einspritzparameter an.
- Strömungsmuster simulieren, um die Angießgestaltung zu optimieren.
Laminierungen
Definition:
Laminationen sind geschichtete Defekte, die auftreten, wenn sich geschmolzenes Metall nicht richtig verbindet und schwache, geschichtete Bereiche entstehen..
Ursachen:
- Ungeeigneter Angussstandort stört den gleichmäßigen Metallfluss.
- Verunreinigungen im geschmolzenen Metall.
- Kaltes geschmolzenes Metall oder niedrige Werkzeugtemperaturen.
Lösungen:
- Überarbeiten Sie das Tor- und Läufersystem, um Durchflussunterbrechungen zu reduzieren.
- Verwenden Sie sauberes, hochwertiges geschmolzenes Metall, frei von Verunreinigungen.
- Erhöhen Sie die Temperatur von geschmolzenem Metall und der Form für vollständiges Verschmelzen.
Prävention:
- Reinigen Sie die Form Kavität regelmäßig.
- Optimieren Sie die Gating- und Einspritzsysteme.
- Temperaturen konsequent überwachen und kontrollieren.
Spülen
Definition:
Senken sind Vertiefungen oder Einkerbungen auf der Gießoberfläche, die durch unzureichende Versorgung während der Schrumpfung verursacht werden.
Ursachen:
- Unebenes Wandstärke führt zu lokaler Schrumpfung.
- Unzureichender Erstarrungsdruck.
- Schlechtes Aufstoßen verhindert richtiges Füttern.
Lösungen:
- Entwerfen Sie Gussstücke mit gleichmäßigem Wandstärke, um ungleichmäßiges Schrumpfen zu vermeiden.
- Erhöhen Sie den Halteindruck während der Erstarrung.
- Die Entlüftung verbessern, um das Füttern zu erleichtern.
Prävention:
- Führen Sie während der Werkzeugauslegung eine thermische Analyse durch, um heiße Stellen zu vermeiden.
- Überwachen Sie die Einspritzparameter und die Druckkonsistenz.
Häufig gestellte Fragen
Welche verschiedenen Arten von Druckguss gibt es?
Druckgießen ist ein Fertigungsverfahren zur Herstellung von Metallteilen, bei dem verschiedene Typen für bestimmte Materialien, Designs und Anwendungen angepasst werden. Hochdruck- und Niederdruck-Druckguss werden häufig für hochpräzise Teile verwendet, während Schwerkraft- und Vakuum-Druckguss Fehler wie Porosität minimieren..
Fortgeschrittene Methoden wie Squeeze Casting und hybride additive Fertigung bieten erhöhte Festigkeit, reduzierte Fehler und größere Gestaltungsfreiheit für spezialisierte Anwendungen.
Können Sie das Druckgussverfahren erklären?
Der Druckgussverfahren beinhaltet das Schmelzen von Metall, das Einspritzen in eine wiederverwendbare Stahlform unter hohem Druck, das Abkühlen, um die Form zu verfestigen, und anschließend das Entfernen des fertigen Teils.
Der Prozess ist schnell und präzise und erzeugt hochwertige Teile mit detaillierten Designs, die möglicherweise nur minimale Nachbearbeitung erfordern..







