
A fundição sob pressão é um processo de fundição de metais que força o metal fundido, sob alta pressão, para dentro de uma matriz de aço projetada especificamente para a peça. O processo produz peças precisas e complexas, com superfícies lisas e tolerâncias apertadas, por isso é amplamente usado na fabricação repetitiva de alto volume.
A maioria dos componentes fundidos sob pressão usa metais não ferrosos, como alumínio, zinco e magnésio. Na prática, o fator decisivo muitas vezes não é apenas a liga, mas o sistema de ferramental que controla o preenchimento, a ventilação, a refrigeração e a ejeção ao longo de milhares de ciclos.
Se você está planejando um novo programa de fundição sob pressão, comece pela matriz: estratégia da linha de partição, projeto dos canais de alimentação e ventilação e equilíbrio térmico. Essas decisões determinam em grande parte o risco de porosidade, rebarbas, desvios dimensionais e estabilidade no longo prazo.
Por que escolher a fundição sob pressão (e por que o ferramental importa)
A fundição sob pressão é amplamente usada porque oferece um bom equilíbrio entre desempenho, consistência e custo em escala.
- Alta precisão: Tolerâncias apertadas podem reduzir a usinagem.
- Produção rápida: Ciclos curtos são adequados para lotes de alto volume.
- Capacidade para paredes finas: Permite projetos leves com geometrias complexas.
- Acabamento liso: Muitas vezes adequado para pintura ou galvanização após a preparação correta da superfície.
- Baixo custo unitário em alto volume: O custo do ferramental é amortizado entre muitas peças.
No entanto, essas vantagens só aparecem de forma consistente quando a matriz é projetada e fabricada corretamente. A qualidade do ferramental e as escolhas de projeto (alimentação, ventilação, refrigeração e ejeção) afetam fortemente o tempo de ciclo, a taxa de refugo e a capacidade de a peça fundida suportar pressão, ser soldada ou receber acabamentos posteriores.Planejando um projeto de ferramental?Envie seu desenho para discutir a viabilidade do ferramental e revisar o projeto da matriz por meio do nossoserviço de fabricação de moldes para fundição sob pressão.
Processo de fundição sob pressão: o que acontece em cada ciclo
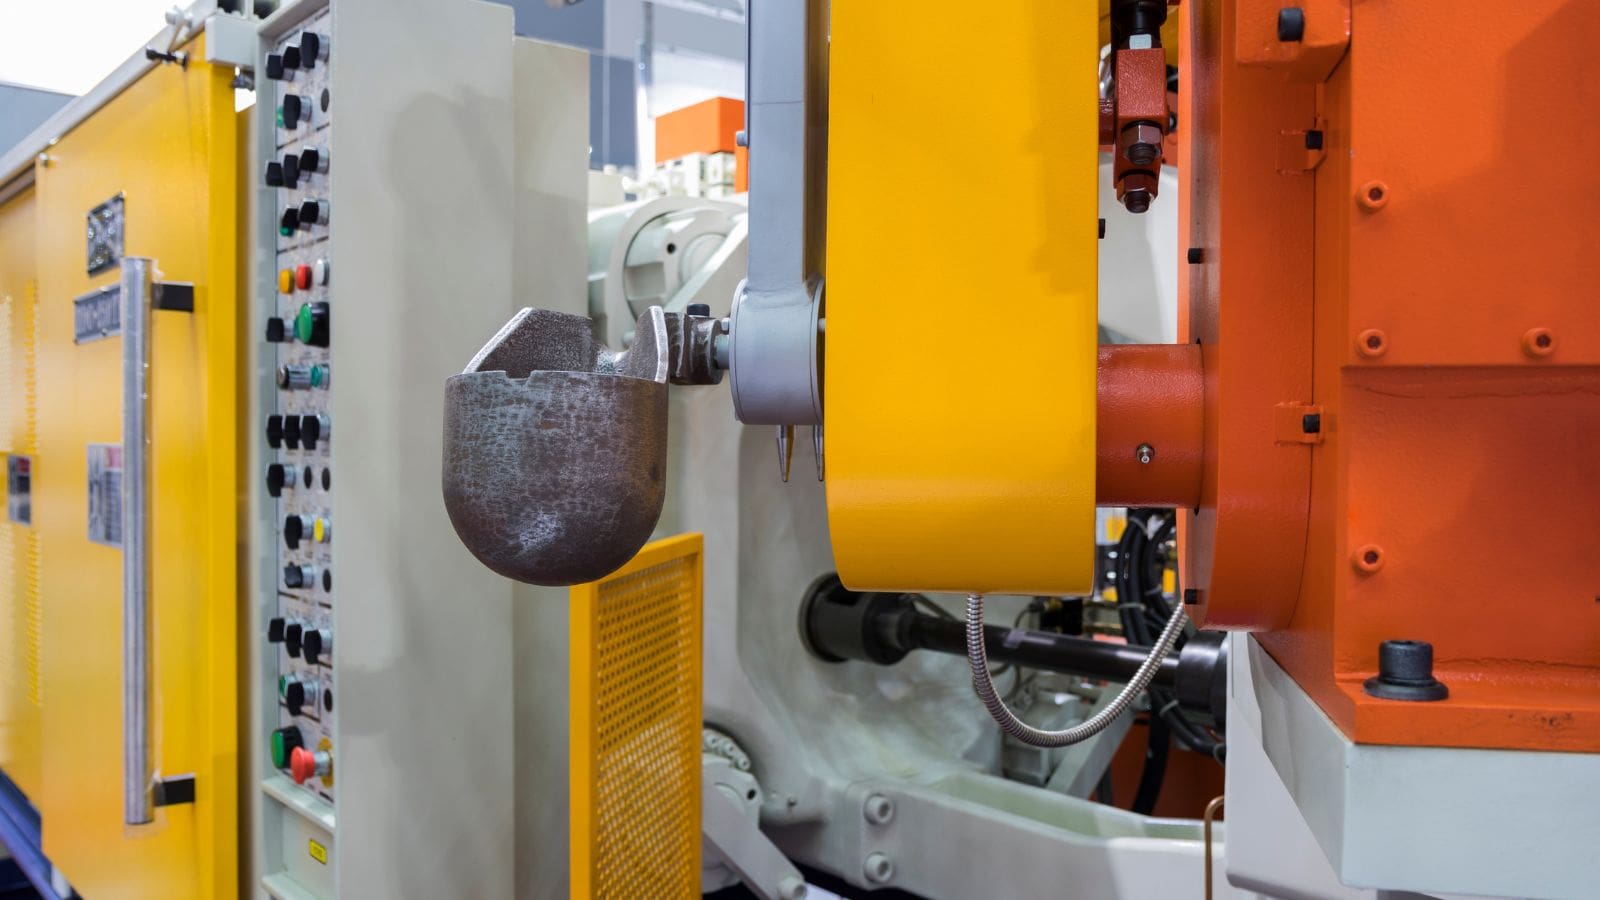 Em termos gerais, um ciclo de fundição sob pressão inclui preparação da matriz, injeção e preenchimento, solidificação, ejeção e rebarbação. Na produção, os detalhes mais importantes são como a matriz controla ofluxo do metal,a evacuação do are oremoção do calor—pois eles determinam a repetibilidade.
- Preparação da matriz: A matriz é fechada e fixada; aplica-se lubrificante/desmoldante conforme necessário.
- Preenchimento (injeção): A liga fundida entra na cavidade pelo sistema de canais de distribuição e alimentação.
- Solidificação e refrigeração: Os canais de refrigeração e o equilíbrio térmico controlam o comportamento da contração e a estabilidade dimensional.
- Ejeção: O sistema extrator libera a peça; o layout de ejeção afeta as marcas e o risco de deformação.
- Rebarbação e acabamento: Canais de distribuição, transbordamentos e rebarbas são removidos; pode haver usinagem e acabamento em seguida.
Como os defeitos se repetem a cada ciclo, aprecisão do ferramentale ocontrole do processosão essenciais para uma produção em massa estável.
Tipos de fundição sob pressão: câmara quente e câmara fria
As duas configurações mais comuns de máquinas de fundição sob alta pressão são a câmara quente e a câmara fria. Em muitos casos, a liga determina em grande parte qual delas será usada.
| Tipo | Uso típico | Observações principais |
|---|---|---|
| Fundição sob pressão em câmara quente | Comum para ligas com ponto de fusão mais baixo (geralmente zinco; algumas ligas de magnésio) | Ciclos rápidos; a matriz e os componentes da máquina precisam suportar o ambiente de metal fundido. |
| Fundição sob pressão em câmara fria | Comum para ligas com ponto de fusão mais alto (geralmente alumínio) | O metal fundido é colocado em uma câmara de injeção; o processo costuma ser mais lento que o de câmara quente, mas é adequado para programas de alumínio. |
Independentemente de a câmara ser quente ou fria, o projeto da matriz (alimentação, ventilação, refrigeração e ejeção) permite obter preenchimento consistente e qualidade estável de produção.
Principais métodos de fundição sob pressão: HPDC, variantes a vácuo, LPDC e gravidade
O termo “fundição sob pressão” costuma se referir àfundição sob alta pressão (HPDC), mas os compradores também podem avaliar alternativas de baixa pressão ou por gravidade conforme as necessidades de qualidade interna e os requisitos das etapas posteriores.
Fundição sob alta pressão (HPDC)
A fundição sob alta pressãoé o processo comercial mais comum para produzir peças de alumínio, zinco e magnésio com alta repetibilidade. Como o preenchimento pode ser rápido e turbulento, a ventilação adequada, o projeto dos canais de transbordamento e o controle térmico são importantes para reduzir a porosidade e estabilizar as dimensões.
Fundição sob pressão assistida a vácuo (variante de HPDC)
A fundição sob pressão a vácuoremove o ar da cavidade antes ou durante a injeção. Isso ajuda a reduzir o aprisionamento de gases e a porosidade, melhorando a qualidade interna em aplicações que exigem estanqueidade à pressão, soldagem ou acabamento rigoroso. A prontidão para vácuo é principalmente uma questão deprojeto do ferramental: a estratégia de vedação, o caminho de ventilação e a posição das válvulas e portas devem ser previstos na matriz.
Fundição sob baixa pressão (LPDC)
A fundição sob baixa pressãousa o preenchimento controlado por baixa pressão de gás. É frequentemente considerada quando a integridade interna é mais importante que a velocidade máxima, especialmente em certos requisitos estruturais ou relacionados ao tratamento térmico.
Fundição por gravidade em molde permanente
A fundição por gravidade em molde permanente(frequentemente agrupada com “fundição sob pressão” nas conversas com compradores) preenche o molde usando a gravidade, em vez de pressão de injeção. Pode ser considerada para volumes menores ou quando a seleção do processo depende das necessidades de tratamento térmico e das metas de qualidade interna. A escolha depende muito da geometria da peça, da liga e dos requisitos de desempenho.
Ferramental de fundição sob pressão (matrizes): componentes da matriz
Uma matriz de fundição sob pressão é um sistema completo que forma a peça e controla o fluxo, a ventilação, a refrigeração e a ejeção do metal. Os sistemas de matriz normalmente incluem:
- Núcleo e cavidade (insertos)que formam a geometria da peça
- Sistema de canais de distribuição e alimentaçãoque conduz o metal fundido para dentro da cavidade
- Respiros e canais de transbordamentopara evacuar o ar e reter óxidos/impurezas
- Canais de refrigeraçãopara controlar a temperatura da matriz e o tempo de ciclo
- Sistema extratorpara liberar a peça fundida de maneira confiável
- Gavetas/extratores laterais(quando rebaixos ou detalhes laterais exigem esses mecanismos)
Na Moldie, o projeto e a fabricação da matriz podem contar com usinagem CNC, eletroerosão (EDM), medição de precisão e ferramentas de simulação usadas para otimizar a alimentação, a refrigeração e a ejeção e obter resultados consistentes. Conheça melhor nossos recursos na página dematrizes para fundição sob pressão.
Principais escolhas de projeto do ferramental (e seus efeitos na qualidade)
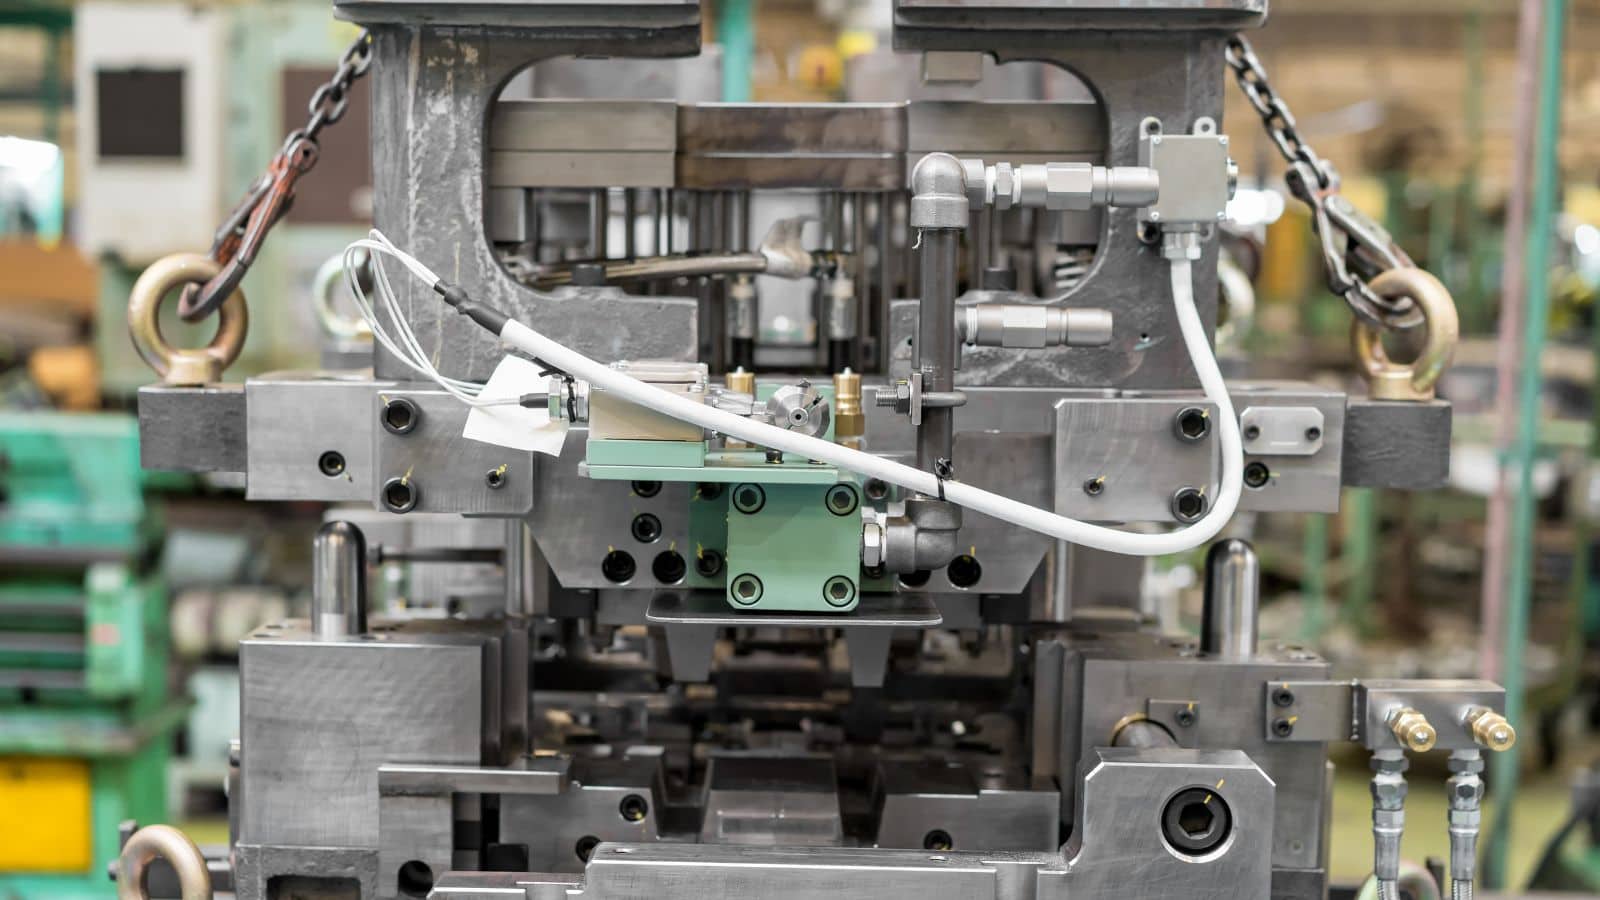
Estratégia da linha de partição
A escolha da linha de partição afeta o risco de rebarbas, as superfícies cosméticas, a estratégia de referências de usinagem e a aparência das marcas dos extratores. Boas decisões sobre a linha de partição podem reduzir o trabalho secundário e melhorar a estabilidade em lotes longos.
Canais de distribuição, canais de alimentação e equilíbrio do preenchimento
O projeto dos canais de distribuição e alimentação determina como a cavidade será preenchida. Um preenchimento equilibrado reduz o risco de juntas frias e preenchimento incompleto, além de poder reduzir a porosidade relacionada à turbulência. A posição do canal de alimentação também afeta a qualidade cosmética e o esforço de pós-processamento.
Ventilação, transbordamentos e preparação para vácuo
A evacuação do ar é uma das causas-raiz mais comuns de porosidade e defeitos superficiais. Caminhos de ventilação adequados e a posição correta dos transbordamentos ajudam a remover gases e contaminantes aprisionados. Se for necessária fundição assistida a vácuo, a matriz precisa ser projetada desde o início para vedação e posicionamento das portas de vácuo.
Refrigeração e equilíbrio térmico
O projeto de refrigeração controla o momento da solidificação, o comportamento da contração, o risco de deformação e o tempo de ciclo. Uma matriz com equilíbrio térmico ajuda a reduzir os desvios dimensionais durante lotes de produção longos.
Layout de ejeção
A posição e a sequência dos pinos extratores influenciam a estabilidade da liberação, as marcas de ejeção e o risco de deformação, especialmente em paredes finas ou superfícies cosméticas.
Seleção de materiais (incluindo os efeitos sobre o ferramental)
A escolha do material afeta a vida útil da matriz, o tempo de ciclo, o custo e o desempenho final da peça. Também altera a forma como a matriz deve ser projetada para controlar o fluxo, a ventilação e a remoção de calor.
Ligas para fundição de alumínio sob pressão
O alumínio é amplamente usado por combinar resistência, redução de peso e resistência à corrosão. A maioria dos programas de alumínio usa máquinas de câmara fria devido à temperatura de fusão mais alta.
- A380 / ADC12: Ligas de uso geral com boa fundibilidade.
- A360: Escolhida com frequência quando se exige maior resistência à corrosão e ductilidade.
- A383: Usada com frequência em peças de parede fina e geometria complexa.
Se seu programa usar alumínio, consulte nossavisão geral dos recursos para peças fundidas de alumínio sob pressão.
Ligas para fundição de zinco sob pressão
A fundição de zinco sob pressãoé usada com frequência em peças pequenas com detalhes finos e excelente acabamento superficial. Quando a matriz é projetada e mantida corretamente, os programas de zinco costumam se beneficiar de ciclos rápidos e longa vida útil do ferramental.
Ligas para fundição de magnésio sob pressão
O magnésio é o metal estrutural comum mais leve usado na fundição sob pressão e é frequentemente escolhido quando a redução de peso é prioritária.Conheça melhor nossos recursos parapeças fundidas de magnésio sob pressão.
Controle de qualidade, defeitos comuns e operações secundárias
O controle de qualidade é essencial na fundição sob pressão porque os defeitos podem se repetir de um ciclo para outro. Os problemas comuns incluem porosidade, juntas frias, rebarbas e desvios dimensionais.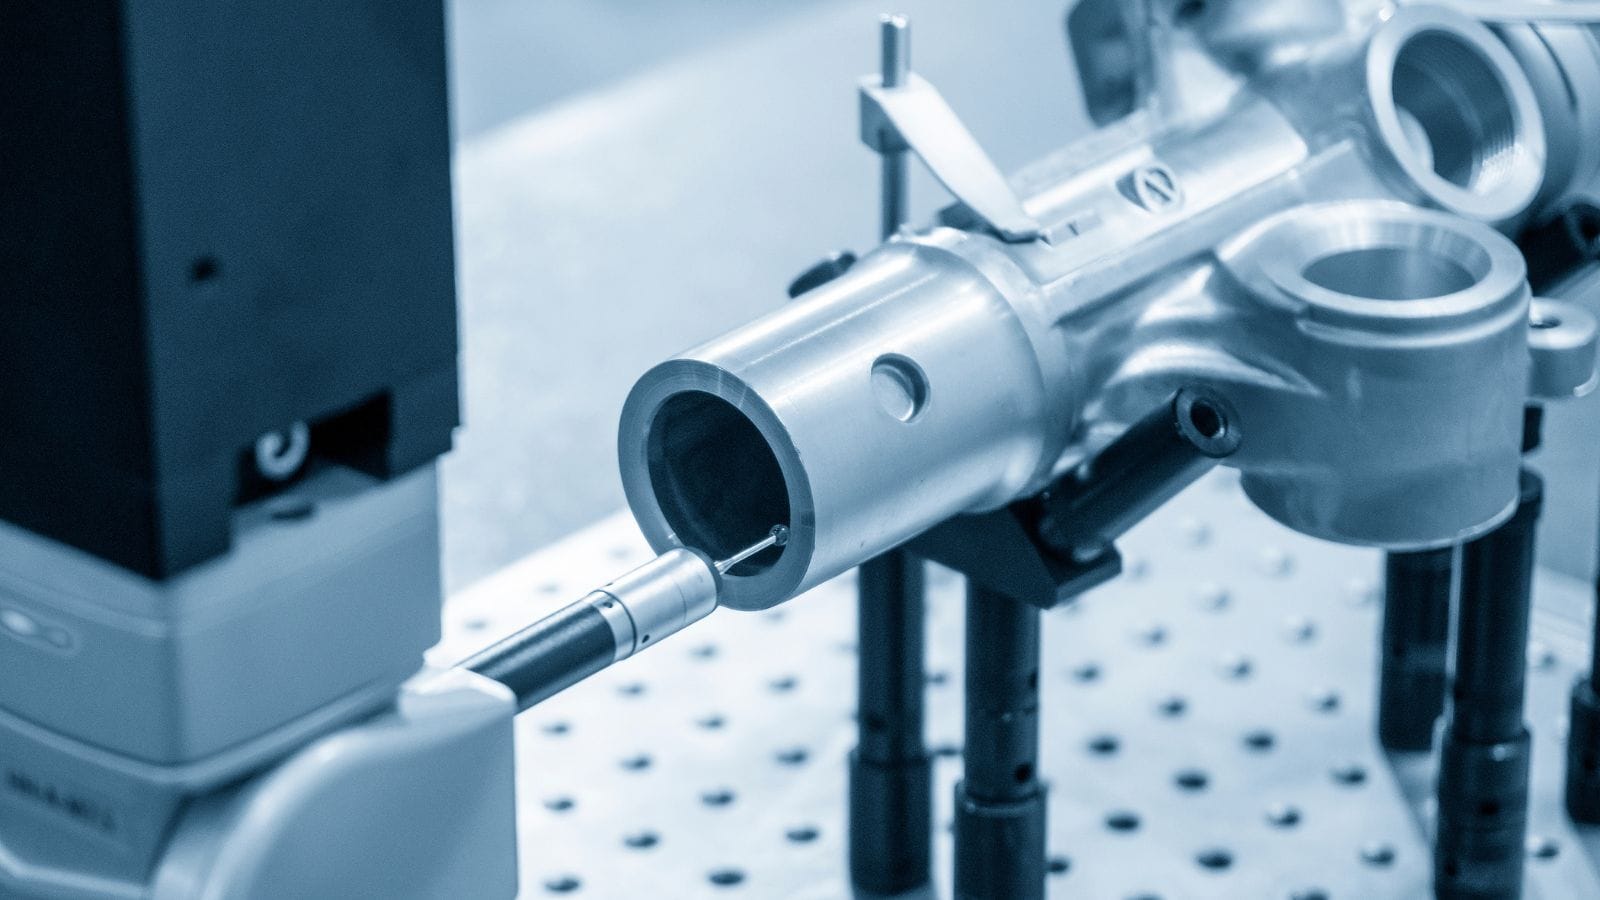
Defeitos comuns e causas-raiz típicas
- Porosidade: Geralmente relacionada a ar aprisionado, ventilação/transbordamento insuficientes ou parâmetros instáveis do processo.
- Juntas frias / preenchimento incompleto: Geralmente relacionadas ao equilíbrio do preenchimento, ao projeto dos canais de alimentação, à temperatura ou ao perfil de injeção.
- Rebarbas: Geralmente relacionadas ao encaixe da linha de partição, à força de fechamento, ao desgaste ou à distorção da matriz/ao desequilíbrio térmico.
- Desvios dimensionais: Geralmente relacionados à variação da temperatura da matriz, ao desgaste ou à inconsistência no controle do processo.
Métodos de inspeção
A inspeção por CMM verifica dimensões críticas, enquanto a inspeção por raios X ajuda a identificar porosidade interna. A digitalização 3D também é útil para comparação da primeira peça e validação do ferramental.
Acabamento e usinagem
Muitas peças fundidas sob pressão precisam de operações secundárias antes do uso final. A usinagem CNC e oacabamento superficialajudam a cumprir requisitos de tolerância, aparência e resistência à corrosão.
Custo: quando a fundição sob pressão faz sentido (visão que prioriza o ferramental)
A fundição sob pressão é econômica quando o volume de produção é suficiente para distribuir o custo do ferramental entre muitas peças. O investimento inicial em ferramental é maior que o de processos mais simples, mas o custo unitário pode ser muito menor em escala quando o tempo de ciclo e a taxa de refugo são controlados.
Principais fatores que determinam o custo do ferramental
- Complexidade da peça(detalhes profundos, paredes finas, requisitos cosméticos)
- Gavetas/extratores laterais(rebaixos e ações laterais aumentam a complexidade do ferramental)
- Requisitos de alimentação/ventilação/vácuo
- Complexidade da refrigeraçãoe requisitos de equilíbrio térmico
- Volume de produção previstoe metas de durabilidade (planejamento da vida útil da matriz)
O que perguntar a um fabricante de matrizes para fundição sob pressão
- Vocês apoiarão a otimização do projeto da matriz para alimentação, refrigeração e ejeção (incluindo simulação, se necessário)?
- Como vocês validarão a ferramenta (plano de testes, abordagem de inspeção e verificações de estabilidade)?
- Vocês podem atender às necessidades posteriores, como usinagem e acabamento superficial, em uma solução completa?
Para estimar a abordagem de ferramental e o custo, entre em contato com a Moldie pelo nossoserviço de fabricação de moldes para fundição sob pressãoe envie seu desenho, a liga desejada e o volume anual previsto.
Perguntas frequentes
A fundição sob pressão depende principalmente da máquina ou da matriz?
Ambas são importantes, mas a matriz costuma ser o principal fator para obter qualidade repetível. As decisões sobre alimentação, ventilação, refrigeração e ejeção determinam como a cavidade será preenchida, como o ar escapará e como o calor será removido ao longo de milhares de ciclos.
Câmara quente ou câmara fria: qual devo escolher?
Em muitos casos, a liga determina principalmente essa escolha. A câmara quente é comum para ligas com ponto de fusão mais baixo (geralmente zinco), enquanto a câmara fria é comum para ligas com ponto de fusão mais alto (geralmente alumínio). A escolha final deve ser confirmada conforme a geometria da peça, os requisitos de qualidade e as metas de produção.
Como reduzir a porosidade na fundição sob pressão?
A redução da porosidade normalmente envolve melhorar a ventilação e o projeto dos canais de transbordamento, estabilizar o perfil de injeção e as temperaturas e, em alguns casos, usar fundição assistida a vácuo. Muitas dessas melhorias começam na etapa de projeto do ferramental.
Quando a fundição sob pressão é econômica?
A fundição sob pressão se torna mais atraente quando o volume é suficiente para amortizar o custo do ferramental e quando a repetibilidade reduz as operações secundárias e o refugo. O ponto de equilíbrio adequado depende da geometria, da liga, dos requisitos de qualidade e das metas de tempo de ciclo.
As peças fundidas sob pressão precisam de usinagem e acabamento?
Muitas precisam. A usinagem é frequentemente usada para encaixes críticos, roscas e superfícies de vedação, enquanto o acabamento ajuda a atender aos requisitos de aparência e resistência à corrosão. Consulte nossas opções deacabamento superficialpara conhecer as necessidades comuns de pós-processamento.
A Moldie pode fornecer matrizes para fundição sob pressão de alumínio, zinco e magnésio?
Sim. A Moldie é especializada na fabricação de moldes para fundição sob pressão de ligas de alumínio, zinco e magnésio e pode apoiar o processo desde o projeto/prototipagem da peça até a fabricação da matriz e o suporte à produção posterior. Veja os detalhes na página de serviços dematrizes para fundição sob pressão.







