
Para engenheiros e gerentes de compras que avaliam o fundição sob pressão para a produção de peças em volumes médios a altos, a fundição por gravidade ocupa uma posição intermediária bastante prática. Ela equilibra o investimento em ferramental, a precisão dimensional, o acabamento superficial e a integridade das peças.
Neste artigo, vamos explorar o processo e os materiais da fundição por gravidade e, principalmente, suas vantagens, limitações e fatores de custo.
Sumário
[Clique no título abaixo para navegar por este artigo.]
- Processo de fundição por gravidade
- Materiais
- Vantagens e limitações
- Aplicações e produtos
- Cálculo de custos
- Como encontrar um parceiro de fabricação completo
Como funciona o processo de fundição por gravidade
O processo de fundição por gravidade segue uma sequência definida de etapas, e as decisões tomadas em cada uma delas afetam diretamente a qualidade da peça fundida, a precisão dimensional e os requisitos das etapas posteriores de acabamento.
Preparação e revestimento do molde
Antes de qualquer operação, o molde é pré-aquecido a uma temperatura controlada, normalmente entre 150 e 300 graus Celsius, dependendo da liga.
O pré-aquecimento elimina pontos frios dentro da cavidade, que poderiam causar solidificação prematura e preenchimento inadequado.
Depois do pré-aquecimento, aplica-se às superfícies da cavidade um revestimento refratário ou um agente desmoldante. Esse revestimento tem duas funções:
- Facilitar a desmoldagem da peça fundida sem causar danos à superfície
- Proteger o aço do molde contra a erosão provocada pelo contato repetido com o metal fundido
A espessura e o tipo de revestimento afetam tanto o acabamento superficial quanto a velocidade de transferência de calor durante a solidificação.
A ventilação também é definida nesta etapa. Pequenos respiros, posicionados na linha de partição do molde e em áreas sujeitas ao aprisionamento de ar, permitem que o ar deslocado escape enquanto o metal preenche a cavidade.
Vazamento do metal fundido pelo sistema de canais
Em seguida, o metal fundido é despejado de uma concha no sistema de canais, que o conduz até a cavidade do molde por meio do sistema de alimentação.
A geometria dos canais e dos ataques controla a vazão, a direção do preenchimento e o nível de turbulência do metal ao entrar na cavidade.
Os massalotes são frequentemente incorporados ao projeto do molde para fornecer metal fundido à peça à medida que ela se contrai durante a solidificação, evitando a formação de vazios de contração em seções espessas.
Solidificação, resfriamento e extração
Depois que a cavidade é preenchida, o metal começa a se solidificar. O resfriamento tem início nas paredes do molde, onde a transferência de calor é mais rápida, e avança em direção ao interior.
O tempo de resfriamento varia conforme a espessura da parede, a liga e a temperatura do molde. Quando a peça fundida já está suficientemente solidificada, o molde é aberto e pinos extratores a empurram para fora da cavidade sem deformá-la enquanto ainda está quente.
Rebarbação, usinagem CNC e pós-processamento
Primeiro, remove-se a rebarba na linha de partição. Em seguida, as peças fundidas podem passar por usinagem CNC para obter características com tolerâncias rigorosas, como furos, furos roscados ou superfícies de acoplamento que o molde, por si só, não consegue produzir.
As etapas de acabamento superficial, como jateamento, pintura a pó, anodização ou pintura, são realizadas de acordo com os requisitos de uso final da peça.
Materiais e ligas para fundição por gravidade e desempenho das peças
Na fundição por gravidade, a escolha da liga não é uma decisão secundária. O material escolhido afeta a fluidez durante o preenchimento, o comportamento na solidificação, as propriedades mecânicas, o acabamento superficial e a possibilidade de tratamento térmico da peça após a fundição.
Fundição de alumínio por gravidade para aplicações estruturais e térmicas
A fundição de alumínio por gravidade é uma das técnicas mais comuns de fundição por gravidade por razões práticas: baixa densidade, boa fluidez, condutividade térmica adequada e boas propriedades mecânicas após a fundição.
Essas ligas também respondem bem ao tratamento térmico, o que as torna úteis em aplicações estruturais e de sistemas de transmissão.
Entre as ligas de alumínio mais usadas na fundição por gravidade estão:
O tratamento térmico está disponível para várias dessas ligas. Em particular, o ciclo T6, que consiste em tratamento térmico de solubilização seguido de envelhecimento artificial, aumenta significativamente o limite de escoamento e a dureza em comparação com a condição fundida.
Ligas de zinco e graus Zamak para componentes de precisão
As ligas de zinco, incluindo a família Zamak, têm baixo ponto de fusão e excelente fluidez, o que permite preencher detalhes finos com precisão. Zamak 3 é o grau mais comum e oferece um bom equilíbrio entre resistência, ductilidade e estabilidade dimensional.
As peças fundidas em zinco mantêm tolerâncias rigorosas e apresentam um acabamento superficial naturalmente liso, reduzindo o pós-processamento de componentes decorativos e de precisão. Sua condutividade elétrica e facilidade de galvanização também as tornam úteis em componentes eletrônicos e carcaças de conectores.
A desvantagem é a densidade: o zinco é significativamente mais pesado que o alumínio, o que limita seu uso em aplicações sensíveis ao peso.
Ligas de magnésio para requisitos específicos
Ligas de magnésio como AZ91D e AM60B apresentam a menor densidade entre os materiais estruturais para fundição. AM50 oferece boa absorção de energia para peças automotivas relacionadas à segurança em colisões.
Quando a redução de peso é um requisito essencial, a fundição de magnésio por gravidade proporciona relações resistência/peso que o alumínio não consegue igualar.
Vantagens, limitações e resultados de qualidade
A fundição por gravidade oferece vantagens específicas a um programa de produção, mas também tem limitações. Compreender claramente essas compensações, sobretudo em relação ao custo do ferramental, volume de produção e qualidade das peças fundidas, é o que diferencia uma boa decisão de compra de uma decisão onerosa.
Por que moldes reutilizáveis melhoram a repetibilidade
A fundição por gravidade é um processo de fundição em molde permanente, no qual o mesmo molde de aço é usado em milhares de vazamentos. A geometria da cavidade permanece fixa, mantendo a precisão dimensional e o acabamento superficial consistentes da primeira à décima milésima peça.
Os moldes reutilizáveis também permitem otimizar o projeto ao longo do tempo. A posição dos canais de resfriamento, a geometria dos ataques e a ventilação podem ser aprimoradas com base nos dados da inspeção da primeira peça (FAI), aumentando o rendimento sem reconstruir o ferramental do zero.
A baixa porosidade por gases é outro benefício estrutural. Como o preenchimento por gravidade é mais lento e menos turbulento que a injeção sob alta pressão, o metal entra na cavidade com menos aprisionamento de ar. Em seguida, a solidificação direcional controlada produz uma microestrutura mais densa, que favorece o tratamento térmico e melhora o desempenho em fadiga durante o uso.
Limitações do processo
O investimento em ferramental é a principal barreira de entrada. Os moldes para fundição por gravidade são usinados em aço-ferramenta e custam mais para fabricar do que os modelos para fundição em areia. Em programas de baixo volume, o custo do ferramental por peça permanece alto e o processo perde sua vantagem econômica.
O projeto do molde para fundição por gravidade também limita a complexidade geométrica. Rebaixos e características com contra-saída exigem machos de areia ou partes retráteis do molde, o que aumenta o custo e o tempo de ciclo. Peças com canais internos profundos ou geometria extremamente complexa podem ser mais adequadas à fundição de precisão ou fundição sob baixa pressão.
As taxas de produção também são mais baixas que na fundição sob alta pressão. O preenchimento por gravidade demora mais que a injeção sob pressão, limitando a produção por turno da máquina.
Fatores de controle de qualidade mais importantes
A precisão dimensional na fundição por gravidade depende da qualidade do aço do molde, do controle consistente de sua temperatura e da estabilidade das práticas de vazamento. Variações em qualquer um desses fatores causam desvios dimensionais ao longo da produção.
A inspeção da qualidade interna, especialmente o exame por raios X para detectar vazios de contração e a verificação de dimensões críticas por CMM, deve fazer parte do processo padrão de qualquer fornecedor. Relatórios de inspeção dimensional completa após os testes do ferramental ajudam a confirmar que o molde produz peças conforme as especificações antes do início da produção em volume.
O acabamento superficial é diretamente afetado pela condição do revestimento e pela temperatura do molde. À medida que o revestimento se desgasta ou a temperatura do molde varia, a qualidade da superfície piora. Cronogramas regulares de manutenção e monitoramento do processo são medidas práticas para evitar isso.
Produtos típicos de fundição por gravidade
As aplicações da fundição por gravidade abrangem diversos tipos e tamanhos de peças e diferentes requisitos de ligas. Todas têm em comum a necessidade de precisão dimensional, integridade mecânica e qualidade superficial que limite os custos de pós-processamento.
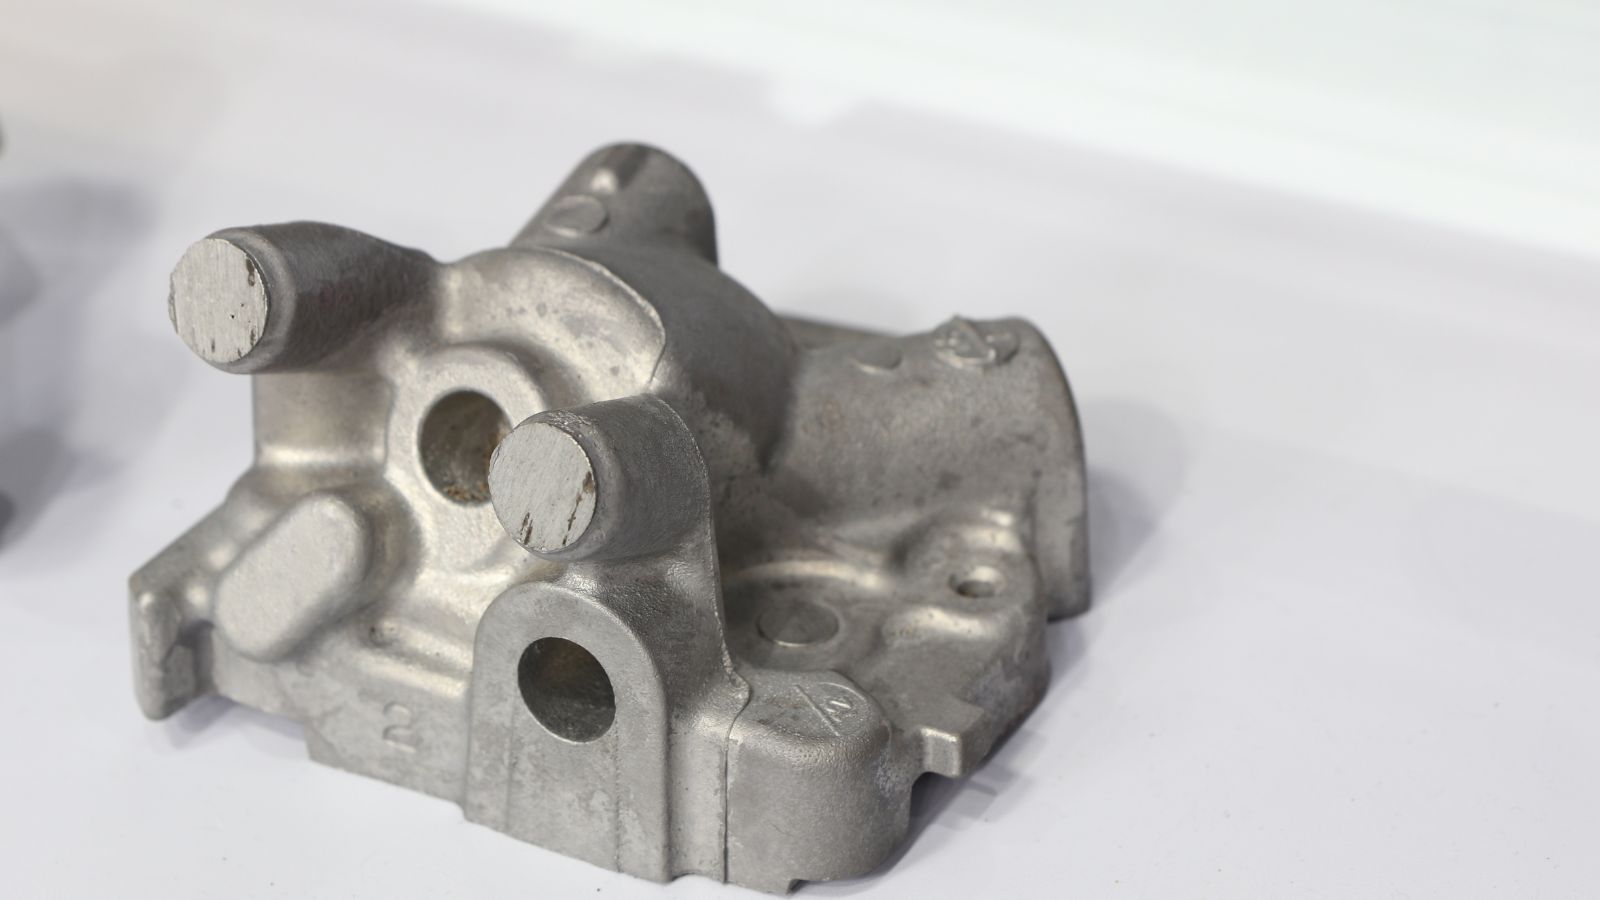
Peças automotivas e de sistemas de transmissão
A fundição por gravidade é amplamente utilizada no setor automotivo por permitir produzir componentes de alumínio de alta integridade que suportam cargas térmicas e mecânicas extremas. É usada principalmente na fabricação de:
- Cabeçotes de cilindro
- Blocos de motor
- Pistões
- Carcaças de caixas de câmbio
- Componentes de suspensão
- Pinças de freio
Componentes eletrônicos, de iluminação e térmicos
A fundição de alumínio por gravidade é preferida na produção de componentes eletrônicos, de iluminação e de gerenciamento térmico graças à excelente condutividade térmica do alumínio e à capacidade do processo de produzir carcaças estáveis dimensionalmente e prontas para uso. Alguns exemplos são:
- Invólucros eletrônicos
- Dissipadores de calor
- Carcaças para luminárias LED
- Chassis para equipamentos de telecomunicações e eletrônicos industriais
Equipamentos industriais e componentes para condução de fluidos
A fundição por gravidade é amplamente adotada para equipamentos industriais e componentes de condução de fluidos, especialmente quando a estanqueidade à pressão, a resistência à corrosão e geometrias internas complexas são essenciais para o desempenho do sistema. Entre os produtos fabricados por esse processo estão:
- Corpos de válvula
- Carcaças de bombas
- Coletores
Como calcular o custo da fundição por gravidade
O custo da fundição por gravidade é composto pelo investimento em ferramental, custo de produção por peça, despesas de inspeção e operações posteriores de acabamento e usinagem, distribuídos pelo volume produzido. Compreender cada fator de custo ajuda gerentes de compras e engenheiros a negociar melhor e evitar surpresas depois da aprovação do ferramental.
-
Investimento em ferramental é o maior custo inicial e o mais afetado pela complexidade da peça. Um molde simples de duas partes para um suporte custa muito menos que um molde multicavidade com machos de areia para um corpo de válvula ou cabeçote de cilindro. O grau do aço do molde, suas dimensões, o número de cavidades e o tempo de usinagem influenciam esse custo.
-
Custo de produção por peça depende do tempo de ciclo, do preço da liga, da taxa de refugo e da mão de obra. O custo da liga varia conforme os mercados de commodities e afeta diretamente o preço de peças fundidas pesadas ou com paredes espessas. A taxa de refugo é determinada pela qualidade do projeto do molde, pelo controle do processo e pela condição do molde ao longo do tempo.
-
Custo da usinagem CNC aumenta com o número de características que exigem tolerâncias rigorosas, com as tolerâncias requeridas e com a complexidade da fixação. Peças que precisam de várias etapas de usinagem ou superfícies de posicionamento de precisão custam mais para finalizar.
-
Custo do acabamento superficial varia conforme o tipo de processo, a área de cobertura e o tamanho do lote. Pintura a pó, anodização, pintura e tratamentos semelhantes acrescentam tempo e mão de obra de acordo com os requisitos finais da peça.
-
Custo da inspeção depende do escopo da inspeção da primeira peça, das verificações durante o processo e da inspeção final. Ensaios por raios X, verificações por CMM e relatórios dimensionais aumentam o custo, mas ajudam a reduzir os riscos de qualidade antes da produção em volume.
Quando um parceiro de fabricação completo agrega valor
Para compradores OEM e ODM que trabalham com vários fornecedores, reunir sob o mesmo teto o projeto do molde, a fundição, a usinagem, a inspeção e o acabamento pode reduzir o esforço de coordenação e encurtar os prazos de entrega. A comunicação também fica mais fácil, pois uma única equipe se responsabiliza por todo o processo, do desenvolvimento do ferramental à entrega final.
Um fornecedor com simulação interna do fluxo no molde pode identificar problemas de preenchimento antes da aprovação do ferramental, ajudando a evitar alterações dispendiosas no molde após a inspeção da primeira peça. Se o mesmo fornecedor também dispõe de recursos de inspeção por CMM e raios X, além de usinagem CNC e acabamento internos, pode fornecer relatórios dimensionais e de qualidade interna muito mais rapidamente do que uma operação dependente de laboratórios terceirizados.
O principal valor de um fabricante de moldes e peças fundidas sob pressão com serviços integrados não está apenas no menor custo unitário. Está também na maior continuidade da engenharia, na responsabilidade mais clara e na resolução mais rápida de problemas que surgem durante a produção.







