
Quando se fala em EDM (Eletroerosão), geralmente se faz referência a dois processos muito versáteis: a eletroerosão por penetração e a eletroerosão a fio. Ambos removem metal por meio de faíscas controladas e são excelentes para materiais condutores temperados. Na prática, porém, atendem a diferentes características, exigem ferramentas distintas e apresentam vantagens e limitações específicas de preparação e acabamento.
Este guia compara a eletroerosão por penetração e a fio com mais clareza, explicando seus mecanismos, aplicações e critérios de seleção. Assim, você poderá escolher o processo de EDM adequado antes de se comprometer com um método de usinagem!
Como funcionam a eletroerosão por penetração e a fio
Usinagem por penetração (EDM por cabeçote)
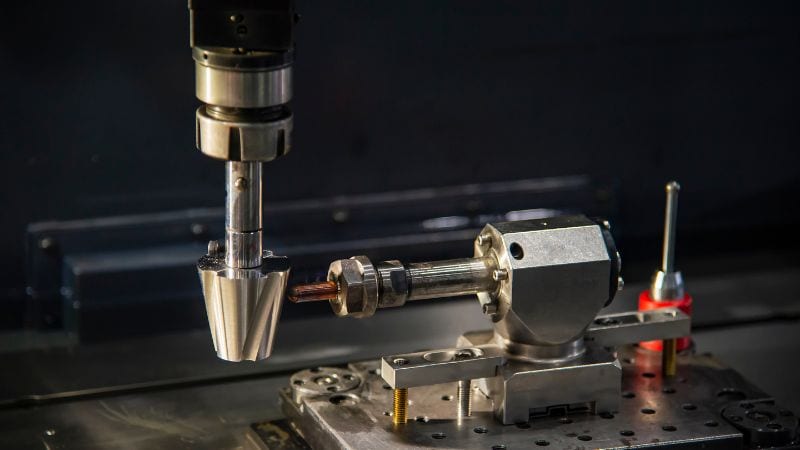
Esse processo introduz na peça um eletrodo com formato definido, geralmente de grafite ou cobre. Tanto o eletrodo quanto a peça ficam submersos em fluido dielétrico, que isola, resfria e remove as partículas erodidas. Durante o processo EDM, uma série de descargas elétricas rápidas ocorre na superfície entre o eletrodo e a peça, erodindo o material para reproduzir com precisão o formato do eletrodo.
A eletroerosão por penetração é o método preferido para criar características cegas — como cavidades de moldes, detalhes de matrizes e formas 3D complexas — impossíveis de fresar devido à deflexão da ferramenta ou ao acesso limitado. A principal desvantagem é o próprio eletrodo: projetar e fabricar eletrodos personalizados, muitas vezes vários para desbaste e acabamento, aumenta o tempo e o custo de preparação. Ainda assim, para características profundas e com alta relação profundidade/diâmetro em materiais resistentes, como aço temperado, muitas vezes é a única solução confiável.
Usinagem por eletroerosão a fio (corte por descarga elétrica a fio)
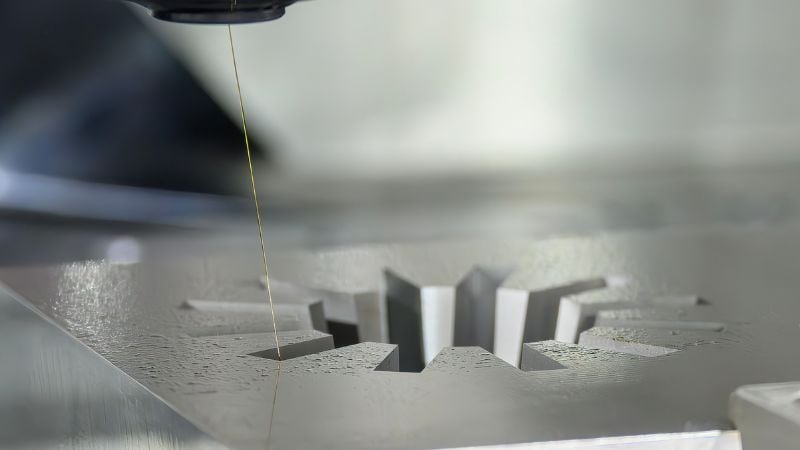
A eletroerosão a fio usa um fio fino (frequentemente com 0,010 pol. de diâmetro) alimentado continuamente como eletrodo. O fio metálico percorre um caminho programado, principalmente no plano X/Y, enquanto as guias superior e inferior podem se mover independentemente para cortar conicidades ou contornos complexos. Como o fio é alimentado continuamente por uma bobina, uma seção nova está sempre realizando o corte, garantindo desempenho consistente.
Esse processo se limita a cortes passantes e exige um furo inicial pré-perfurado para qualquer característica interna. É extremamente rápido de programar e fácil de fixar, sendo ideal para produzir punções, matrizes, peças planas de precisão e separar formas complexas de chapas com excelente repetibilidade e acabamento fino.
Diferenças mecânicas entre EDM por penetração e a fio
| Característica | EDM por penetração | EDM a fio |
| Geometria e acesso | Excelente para características cegas, como cavidades com fundo fechado, nervuras profundas e estrias internas. Não exige acesso passante. | Limitada a cortes passantes. Ideal para perfis 2D e contornos complexos. Exige uma borda exposta ou um furo inicial. |
| Tolerâncias e acabamento | Pode obter tolerâncias estreitas (±0,0002–0,001 pol.) | Mantém rotineiramente tolerâncias estreitas (±0,0001–0,0002 pol.) e produz acabamentos finos diretamente com vários passes de acabamento. |
| Principal vantagem | Cria cavidades 3D complexas inacessíveis a outras ferramentas. | Alta precisão em contornos 2D com preparação mínima; o eletrodo de fio é universal. |
| Materiais | Ambos os processos usinam uma grande variedade de materiais condutores, incluindo aço-ferramenta temperado, carboneto e ligas especiais, sem serem limitados pela dureza. | |
Raios mínimos e detalhes de canto
EDM a fio produz cantos internos muito estreitos e detalhes finos, limitados principalmente pelo diâmetro do fio e pelo controle dos cantos. Use um fio menor (por exemplo, 0,006–0,004 pol.) e vários passes de acabamento quando forem necessários raios extremamente finos.
EDM por penetraçãoAs menores características dependem da geometria e da rigidez do eletrodo: pontas mais finas são possíveis, mas são mais frágeis e levam mais tempo para erodir. Para perfis de punções muito afiados ou ranhuras delicadas, a eletroerosão a fio costuma oferecer um resultado mais limpo.
Ângulo de saída, profundidade e relação de aspecto
EDM por penetração pode lidar com diferentes profundidades. Nervuras com alta relação de aspecto, bolsões profundos e paredes altas com ângulo de saída mínimo são comuns nesse processo, desde que haja lavagem adequada e eletrodos em etapas.
EDM a fio é limitada pela altura Z máxima da máquina (altura da peça) e pelo acesso: embora possa cortar conicidades e seções altas, profundidades extremas ou características sem acesso passante não são viáveis. Se o projeto exigir geometria profunda com fundo fechado, prefira a EDM por penetração.
Zona afetada pelo calor, camada refundida e tensões
Ambos os processos produzem uma fina camada refundida e uma zona afetada pelo calor devido à erosão por faíscas. Normalmente, há pouca tensão residual, pois não existe pressão de ferramenta. Passes de acabamento, parâmetros otimizados e polimento ou ataque químico posterior podem reduzir a camada refundida para atender às exigências aeroespaciais ou médicas.
Diferenças de velocidade e custo entre EDM a fio e por penetração
Preparação e fixação
EDM a fio se destaca pela eficiência de preparação. As peças podem ser fixadas de forma simples e a programação é direta. A única ressalva é o acesso: perfis internos exigem um furo inicial. Para lotes de formas 2D idênticas, o processo é extremamente consistente e econômico.
EDM por penetraçãoA preparação depende principalmente da estratégia de eletrodos. Tempo e custo envolvem projetar, usinar e qualificar os eletrodos, além de verificar os parâmetros de erosão. A fixação é flexível e, o que é fundamental, o processo pode começar em qualquer ponto da superfície. Em cavidades profundas e complexas que são difíceis de fresar, a EDM por penetração pode compensar o custo inicial ao produzir características que de outra forma seriam impraticáveis.
Consumo de eletrodos e fio
EDM a fio consome fio continuamente: os custos de consumíveis são previsíveis e proporcionais ao comprimento e à espessura do corte.
EDM por penetração consome eletrodos, às vezes vários por característica. O desgaste dos eletrodos e a duplicação para passes de acabamento podem representar uma parte significativa do custo total. Na cotação desse processo, a quantidade e a complexidade dos eletrodos são fatores importantes.
Potencial de automação
As plataformas modernas de EDM a fio e por penetração permitem automação robusta: trocadores de ferramentas, fixação em paletes e operação confiável sem supervisão. A EDM a fio é especialmente adequada para operação autônoma em chapas empilhadas ou peças aninhadas. A EDM por penetração também pode operar sem supervisão com vários eletrodos em fila e medição na máquina, desde que o plano de erosão tenha sido validado.
Cenários de aplicação
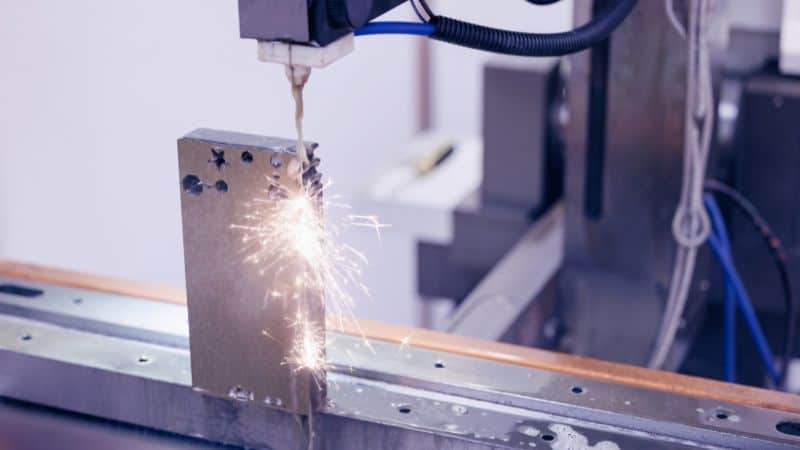
Aplicações da EDM por penetração
Núcleos e cavidades, alojamentos de extratores, características conformais, nervuras profundas e estrias internas de moldes para fundição sob pressão indicam o uso de EDM por penetração. Ela também complementa o fresamento de materiais duros quando o alcance, a deflexão da ferramenta ou raios muito pequenos tornam o corte mecânico arriscado ou impossível. Se a característica for cega ou essencialmente 3D, com profundidades variáveis, a EDM por penetração oferece o controle necessário.
Aplicações da EDM a fio
A EDM a fio predomina em perfis passantes: punções e matrizes, engrenagens e rodas dentadas, blanks de instrumentos cirúrgicos, remoção de insertos e corte de componentes planos de precisão a partir de chapas. Espere tolerâncias estreitas, repetibilidade entre lotes e excelente qualidade de borda, muitas vezes diretamente da máquina após passes de acabamento.
Fluxos de trabalho integrados
Ferramentas complexas frequentemente se beneficiam dos dois processos. Por exemplo, a EDM a fio pode abrir ranhuras internas ou remover grande volume de material para reduzir o tempo de erosão por penetração. Em seguida, a EDM por penetração acaba detalhes 3D finos e características cegas. Essa abordagem híbrida reduz o tempo de ciclo, diminui a quantidade de eletrodos e melhora a economia geral.
Lista prática para seleção
Perguntas a fazer antes de escolher
- A característica é um corte passante ou uma cavidade cega?
- Quais tolerâncias e acabamentos superficiais são necessários nas superfícies funcionais?
- Qual é o material e a espessura/altura da peça?
- Há raios internos extremamente pequenos ou cantos agudos?
- Qual é o volume de produção e o requisito de repetibilidade?
- Há restrições de acesso (necessidade de furo inicial ou ausência de borda externa)?
Dados a fornecer ao fabricante de EDM
- Modelo CAD 3D (e desenhos 2D com GD&T) indicando claramente as características EDM
- Especificação do material e dureza/condição
- Espessura/altura da peça e requisitos de conicidade
- Tolerâncias-alvo e indicações de acabamento superficial por face
- Intenção da característica: cavidades cegas ou cortes passantes; raios mínimos
- Quantidade, metas de entrega e preferências por operação autônoma ou automação
Conclusão: existe um método de usinagem EDM melhor?
Não há uma resposta simples de sim ou não; a resposta mais adequada é “escolha a ferramenta certa para cada trabalho”. A EDM por penetração se destaca em cavidades 3D complexas e características cegas, enquanto a EDM a fio é incomparável em perfis passantes de precisão. A escolha ideal depende, em última análise, de vários critérios.
Perguntas frequentes
Há problemas de compatibilidade com revestimentos, galvanização ou tratamentos superficiais posteriores?
A EDM cria uma fina camada refundida que pode afetar a aderência ou a difusão de revestimentos e camadas galvanizadas. Os fabricantes podem removê-la ou minimizá-la com acabamentos superficiais, como passes finais de erosão ou retificação/polimento leves. Se houver tratamento térmico posterior, informe isso desde o início: o fabricante poderá ajustar os parâmetros de erosão ou programar a EDM depois do tratamento para evitar conflitos relacionados à camada refundida ou ao amolecimento.
Quais são as causas comuns de ruptura do fio na EDM a fio e como evitá-las?
Há várias causas possíveis: lavagem inadequada, energia excessiva das faíscas para a seção, tensão do fio ou desalinhamento das guias, inclusões abrasivas no material, avanço agressivo nos cantos, entre outras.
Para evitar a ruptura do fio delicado, os fabricantes costumam otimizar os trajetos de lavagem, reduzir a energia perto de características críticas, usar estratégias de vários passes e melhorar a fixação, entre outras medidas.
Como fixar seções frágeis ou finas para EDM?
Use suportes segmentados, placas de apoio sacrificiais, grampos macios que distribuam a carga e estratégias de corte em etapas (pré-desbaste com menor energia). Para peças muito finas ou frágeis, os fabricantes podem recomendar a fixação em uma placa de suporte ou o empilhamento/aninhamento para reduzir a deformação e permitir







