
Когда термин EDM (электроэрозионная обработка (EDM)) упоминается, это в основном относится к двум высокоэффективным процессам, объёмная электроэрозия (Sinker EDM) и проволочная эрозия (Wire EDM). Оба они удаляют металл при помощи контролируемых искр и прекрасно справляются с закалёнными проводящими материалами. Но на практике они предназначены для различных видов деталей, требуют разного инструмента и имеют различные компромиссы в настройке и качестве обработки..
Это руководство направлено на более ясное разборение объёмная электроэрозия (Sinker EDM) и проволочная эрозия (Wire EDM) с точки зрения их механики, применения и критериев выбора. Оно, без сомнения, поможет вам сделать правильный выбор перед тем, как принять решение о конкретном методе обработки EDM.!
Как работают объёмная электроэрозия (Sinker EDM) и проволочная эрозия (Wire EDM)
объёмная электроэрозия (Sinker EDM) Механическая обработка (Планшайба EDM)
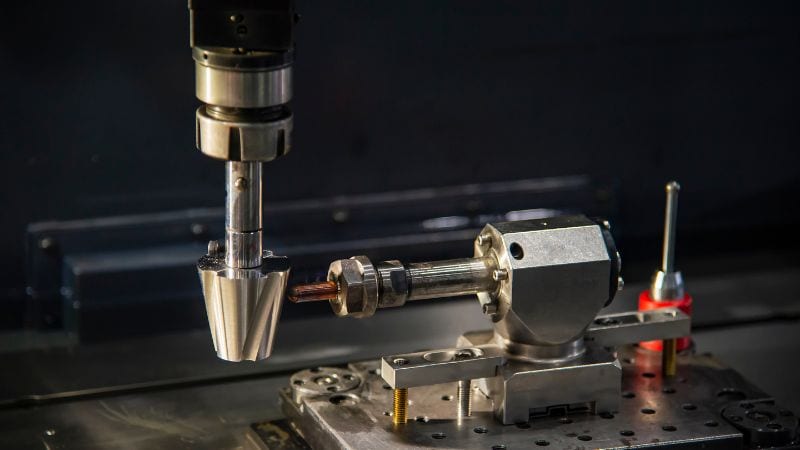
Этот процесс погружает сформированный электрод, обычно сделанный из графита или меди, в заготовку. И электрод, и деталь погружены в диэлектрическую жидкость, которая изолирует, охлаждает и смывает эродированные частицы. Во время процесса EDM на контактной поверхности между электродом и заготовкой образуется серия быстрых электрических разрядов, которые эродируют материал, точно повторяя форму электрода..
объёмная электроэрозия (Sinker EDM) является предпочтительным методом для создания слепых элементов — таких как полости форм, детали штампов и сложные 3D-формы — которые было бы невозможно обработать фрезой из-за прогиба инструмента или недостаточной длины досягаемости. Основным компромиссом является сам электрод; проектирование и изготовление индивидуальных электродов, часто требующих нескольких для черновой и чистовой обработки, увеличивает время настройки и стоимость.Однако для глубоких структур с высоким отношением сторон в твердых материалах, таких как закаленная сталь, это часто является единственным надежным решением.
проволочная эрозия (Wire EDM) Механическая обработка (резка проволокой электрическим разрядом))
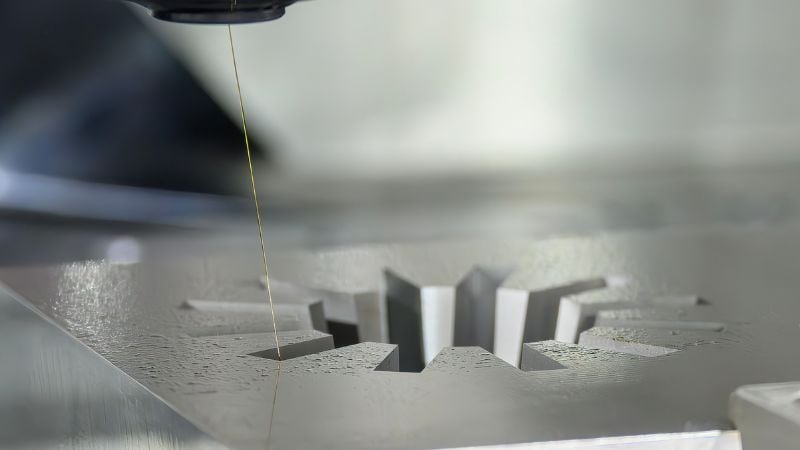
проволочная эрозия (Wire EDM) использует тонкую проволоку (часто диаметром 0,010 дюйма), которая непрерывно подается в качестве электрода. Металлическая проволока движется по запрограммированному пути, в основном в плоскости X/Y, в то время как верхние и нижние направляющие могут двигаться независимо друг от друга для резки конических форм или сложных контуров. Поскольку проволока постоянно подается со шпули, всегда используется свежий участок, выполняющий резку, что обеспечивает стабильную работу..
Этот процесс обработки ограничен сквозными пропилами, требующими предварительно просверленного стартового отверстия для любых внутренних элементов. Он исключительно быстр в программировании и легко закрепляется, что делает его идеальным для изготовления штампов, матриц, прецизионных плоских деталей, а также для вырезания сложных форм из пластин с отличной повторяемостью и качественными качество поверхности.
Механические различия между объёмная электроэрозия (Sinker EDM) и проволочная эрозия (Wire EDM)
| Функция | объёмная электроэрозия (Sinker EDM) | проволочная эрозия (Wire EDM) |
| Геометрия и доступ | Отлично работает с закрытыми элементами, такими как полости с закрытым дном, глубокие ребра и внутренние шлицы. Для этого не требуется сквозной доступ.. | Ограничено пропилом насквозь. Идеально для сложных 2D-профилей и контуров. Требуется открытый край или начальное отверстие. |
| Допуски и отделка | Может достигать точных допусков (±0,0002–0,001″) | Регулярно держит строгие допуски (±0,0001–0,0002″) и обеспечивает тонкую отделку непосредственно после нескольких проходов слегка. |
| Ключевое преимущество | Создаёт сложные трёхмерные полости, недоступные для других инструментов. | Высокая точность для 2D контуров при минимальной настройке; инструмент «провод» универсален. |
| Материалы | Оба процесса обрабатывают широкий ассортимент проводящих материалов, включая закалённый инструментальная сталь, карбиды и экзотические сплавы, не испытывая влияния твердости.. | |
Минимальные радиусы и детали углов
проволочная эрозия (Wire EDM) обеспечивает чрезвычайно плотные внутренние углы и тонкие детали, ограничиваемые главным образом диаметром проволоки и контролем углов. Используйте более тонкую проволоку (например, 0,006–0,004 дюйма) и несколько легких проходов при необходимости ультратонких закруглений.
объёмная электроэрозия (Sinker EDM)Самые мелкие детали зависят от геометрии и жесткости электрода: возможны более тонкие наконечники, но они более хрупкие и сгорают медленнее. Для сверхострых профилей штампов или деликатных пазов провод обычно является более чистым выбором..
Осадка, Глубина и Соотношение сторон
объёмная электроэрозия (Sinker EDM) может работать с разной глубиной. Ребра с высоким коэффициентом формы, глубокие карманы и высокие стенки с минимальным выбросом являются обычными в процессе объёмная электроэрозия (Sinker EDM), при условии соответствующей промывки и поэтапного использования электродов.
проволочная эрозия (Wire EDM) ограничено максимальной машиной Z (высотой заготовки) и доступом: хотя оно может конусить и обрабатывать высокие участки, экстремальная глубина или элементы без сквозного доступа невозможны. Если конструкция требует глубокой геометрии с закрытым дном, рекомендуется ленточное просверливание..
Зона термического воздействия, перекристаллизованный слой и напряжение
Оба процесса создают тонкий слой перекристаллизации и зону, подвергшуюся термическому воздействию, из-за искрового эрозионного воздействия. Обычно остаточные напряжения минимальны, так как отсутствует давление инструмента. Обработки на чистоту, оптимизация параметров и последующая полировка или травление могут уменьшить перекристаллизованный слой, чтобы соответствовать строгим аэрокосмическим или медицинским требованиям..
Различия в скорости и стоимости между проволочная эрозия (Wire EDM) и объёмная электроэрозия (Sinker EDM)
Настройка и закрепление
проволочная эрозия (Wire EDM) выделяется эффективностью настройки. Детали можно просто зажимать, а программирование несложное. Единственное предостережение — доступ: для внутренних профилей требуется отверстие для начала. Для партий одинаковых 2D-форм проволока отличается исключительной стабильностью и экономичностью.
объёмная электроэрозия (Sinker EDM)Настройка определяется стратегией электродов. Время и затраты связаны с проектированием, механической обработкой и квалификацией электродов, а также с проверкой параметров горения. Оснастка гибкая, и, что важно, процесс может начинаться в любой точке поверхности. Для глубоких, сложных полостей, где фрезерование затруднено, электроэрозионная обработка часто окупает свои начальные затраты, создавая элементы, которые в противном случае были бы непрактичны..
Потребление электрода и проволоки
проволочная эрозия (Wire EDM) непрерывно потребляет проволоку: расходные материалы предсказуемы и масштабируются в зависимости от длины и толщины реза.
объёмная электроэрозия (Sinker EDM) потребляет электроды, иногда несколько на одну деталь. Износ электродов и дублирование для финишных проходов могут составлять значительную долю общей стоимости работы. При расчете стоимости объёмная электроэрозия (Sinker EDM) количество электродов и их сложность являются основными рычагами..
Потенциал автоматизации
Современные платформы Wire и объёмная электроэрозия (Sinker EDM) поддерживают надежную автоматизацию: устройства смены инструментов, палетизированные приспособления для удержания деталей и надежную работу без присмотра. проволочная эрозия (Wire EDM) особенно хорошо подходит для работы без присмотра с уложенными друг на друга пластинами или вложенными деталями: объёмная электроэрозия (Sinker EDM) также может работать без присмотра с несколькими очередями электродов и измерениями в машине, при условии, что план прожига проверен..
Соответствующие сценарии применения
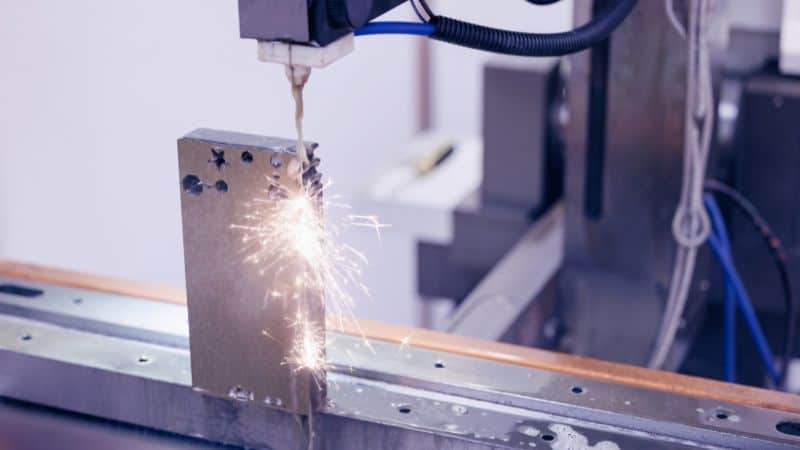
Применение объёмная электроэрозия (Sinker EDM)
Сердцевины и полости, выталкивающие карманы, конформные элементы, глубокие ребра и внутренние шлицы пресс-форма для литья под давлением укажите на объёмная электроэрозия (Sinker EDM). Это также дополняет жёсткую фрезеровку, когда достижение, отклонение инструмента или маленькие радиусы делают механическую обработку рискованной или невозможной. Если деталь глухая или по своей сути трёхмерная с различной глубиной, объёмная электроэрозия (Sinker EDM) обеспечивает необходимый контроль.
Применение проволочная эрозия (Wire EDM)
проволочная эрозия (Wire EDM) доминирует в работе с профилями: пробойники и матрицы, шестерни и звездочки, заготовки хирургических инструментов, EDM-вырубка вставок и разделение прецизионных плоских деталей из листа. Ожидайте строгие допуски, повторяемость между партиями и отличное качество кромки, часто прямо с машины после легких проходов.
Интегрированные рабочие процессы
Сложные инструменты часто выигрывают от использования обоих методов. Например, проволочная эрозия (Wire EDM) может грубо формировать внутренние каналы или удалять основной материал, чтобы сократить время работы погружающего электрода. объёмная электроэрозия (Sinker EDM) затем выполняет окончательную обработку мелких 3D-деталей и слепых элементов. Этот гибридный подход сокращает время цикла, уменьшает количество электродов и улучшает общую экономичность..
Практический контрольный список выбора
Вопросы, которые стоит задать перед выбором
- Является ли эта характеристика сквозным или глухим оформляющая полость?
- Какая допуск и качество поверхности требуются на функциональных поверхностях?
- Какой материал и толщина/высота детали?
- Есть ли чрезвычайно маленькие внутренние радиусы или острые углы?
- Каков объем производства и требование к повторяемости?
- Существуют ли ограничения по доступу (необходимость стартового отверстия или отсутствие внешнего края))?
Данные, которые необходимо предоставить вашему производителю EDM
- 3D CAD (и 2D чертежи с GD&T), четко отмечающие элементы EDM
- Технические характеристики материала и твердость/состояние
- Толщина/высота детали и любые требования к сужению
- Предельные отклонения и обозначения качество поверхности для каждой поверхности
- Назначение функции: слепые полости против сквозных вырезов: минимальные радиусы
- Количество, цели поставки и любые предпочтения по работе без участия человека или автоматизации
Заключение: Существует ли «лучший» метод обработки EDM?
Это не простой вопрос с ответом «да» или «нет», и более разумным ответом будет «выберите подходящий инструмент для конкретной задачи». объёмная электроэрозия (Sinker EDM) превосходит в обработке сложных 3D-канавок и глухих элементов, в то время как проволочная эрозия (Wire EDM) не имеет равных в создании точных сквозных профилей. Оптимальный выбор в конечном счёте определяется множеством критериев..
Часто задаваемые вопросы
Существуют ли проблемы совместимости с покрытиями, гальваническим покрытием или последующей обработкой поверхности?
EDM вводит тонкий слой перекристаллизации, который может влиять на адгезию или диффузию покрытий/плакировок; производители могут удалить его или минимизировать с помощью качество поверхностиes например, окончательные обжиги или легкая шлифовка/полировка. Если вы планируете термическую обработку после обработки, укажите это заранее — производители могут скорректировать параметры обжига или запланировать EDM после термической обработки, чтобы избежать конфликтов перекристаллизации/размягчения.
Каковы обычные причины обрыва провода проволочная эрозия (Wire EDM) и как их предотвращают?
Существует много возможных причин поломки: неправильная промывка, чрезмерная энергия искры для участка, натяжение проволоки или несоосность направляющей, абразивные включения в материале, агрессивное маневрирование на поворотах и т.д..
Чтобы предотвратить обрыв деликатной проволоки, производители часто используют оптимизированные пути промывки, проходы с меньшей энергией рядом с критическими элементами, стратегии многократного прохода, более плотное закрепление и так далее.
Как следует закреплять хрупкие или тонкие участки для EDM?
Используйте сегментированные опоры, жертвенные монтажные пластины, мягкие зажимы, распределяющие нагрузку, и поэтапные стратегии резки (предварительная черновая обработка при меньшей энергии). Для очень тонких/хрупких деталей производители могут рекомендовать приклеивание к несущей пластине или укладку/навигацию стопками, чтобы уменьшить деформацию и обеспечить







