
Cuando el término EDM (Mecanizado de descarga eléctrica) es criado, se refiere principalmente a dos procesos altamente capaces, electroerosión por penetración y electroerosión por hiloX. Ambos eliminan el metal con chispas controladas y sobresalen sobre materiales endurecidos y conductivos. Pero en la práctica sirven diferentes tipos de características, requieren diferentes herramientas, y vienen con diferentes compensaciones en la configuración y acabado.
Esta guía pretende parse electroerosión por penetración vs electroerosión por hilo con más claridad sobre sus criterios de mecánica, aplicaciones y selección. Seguramente le ayudará a hacer la elección correcta antes de comprometerse a un cierto método de mecanizado EDM!
Cómo funciona Sinker EDM y alambre EDMX
Mecanizado sinker EDM (Ram EDM)
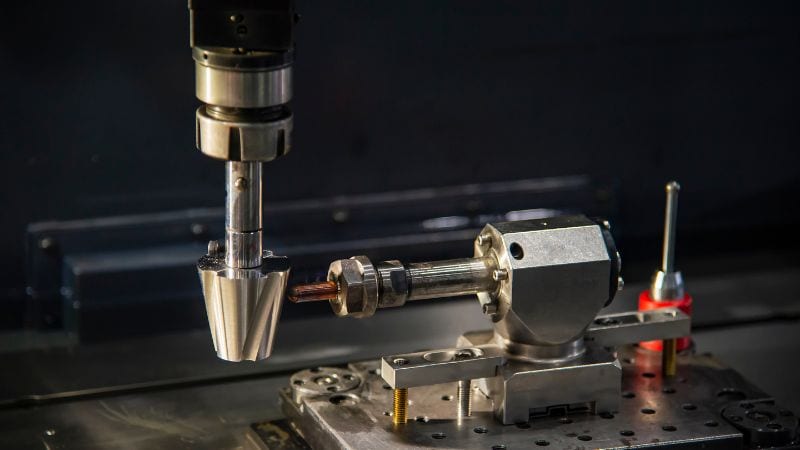
Este proceso sumerge un electrodo en forma, normalmente hecho de grafito o cobre, en la pieza de trabajo. Tanto el electrodo como la parte están sumergidos en líquido dieléctrico, que aísla, enfría y desemboca en partículas erosionadas.Durante el proceso EDM, se forman una serie de descargas eléctricas rápidas en la superficie de contacto entre el electrodo y la pieza de trabajo, que erosionan el material para reflejar con precisión la forma del electrodo.
Sinker EDM es el método preferido para crear características ciegas, como cavidades de molde, detalles de la muerte y formas complejas 3D, que sería imposible fresar debido a la deflexión de herramientas o al mal alcance. El primer paso es el electrodo en sí; el diseño y fabricación de electrodos personalizados, que a menudo requieren múltiples para el rugido y el acabado, añade al tiempo y costo de configuración.Sin embargo, para las características profundas de alta gama en materiales duros como el acero endurecido, es a menudo la única solución confiable.
Mecanizado de alambre EDM (recortado eléctrico de carga)
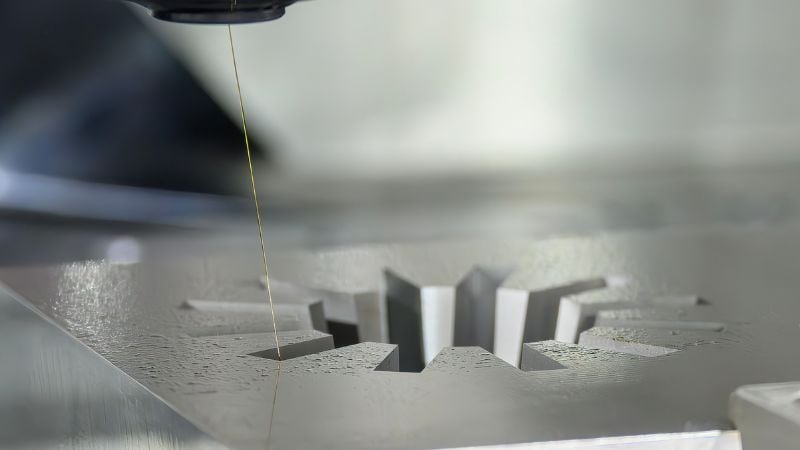
El alambre EDMX utiliza un alambre delgado (a menudo 0,010” de diámetro) que se alimenta continuamente como el electrodo. El alambre de metal se desplaza por una trayectoria programada, o contornos complejos. Dado que el alambre está constantemente alimentado de una bobina, una sección fresca siempre está realizando el corte, garantizando un rendimiento consistente.
Este proceso de mecanizado se limita a los cortes a través, lo que requiere un agujero de arranque pre-drillado para cualquier característica interna. Es excepcionalmente rápido para programar y fácil de fijar, lo que lo hace ideal para producir golpes, mueres, partes planas de precisión, y para separar formas complejas de placas con excelente repetibilidad y fino acabado superficiales.
Diferencias mecánicas entre Sinker EDM y Wire EDM
| Característica | Sinker EDM | Cable EDM |
| Geometría " Access | Excels at blind features like closed-bottom cavities, deep ribs, and internal splines. No requiere acceso a través de. | Limitada a cortes. Ideal para perfiles complejos 2D y contornos. Requiere un borde expuesto o un agujero de arranque. |
| Tolerancias " Acabar | Puede lograr tolerancias estrechas (±0.0002–0.001″) | Rutinamente mantiene tolerancias estrechas (±0.0001–0.0002″) y ofrece acabados finos directamente desde múltiples pases de esquima. |
| Principales ventajas | Crea cavidades 3D complejas inalcanzables por otras herramientas. | Altamente preciso para contornos 2D con configuración mínima; la herramienta «wire» es universal. |
| Materiales | Ambos procesos máquina una gran variedad de materiales conductivos, incluyendo endurecido acero para herramientasX, carburo y aleaciones exóticas, sin ser afectado por la dureza. | |
Detalle mínimo de radio y esquina
Cable EDM ofrece esquinas interiores extremadamente ajustadas y detalles finos, limitados principalmente por diámetro de alambre y control de esquina. Utilice alambre más pequeño (por ejemplo, 0,006–0.004 in) y múltiples pases de esquim cuando se requieren filetes ultrafina.
Sinker EDMLas características más pequeñas dependen de la geometría y la rigidez del electrodo: las puntas más finas son posibles, pero son más frágiles y más lentas para quemar. Para perfiles de golpes de cuchilla o ranuras delicadas, el alambre es típicamente la opción más limpia.
Draft, Depth, and Aspect Ratio
Sinker EDM puede tratar con varias profundidades. Las costillas de alta relación de aspecto, los bolsillos profundos y las paredes altas con un borrador mínimo son rutinarias en el proceso electroerosión por penetración, asumiendo los electrodos de escayola adecuados.
Cable EDM se limita por la máquina máxima Z (altura de pieza de trabajo) y el acceso: mientras que puede afilar y cortar secciones altas, profundidad extrema o características sin acceso a través de acceso no son factibles. Si el diseño exige una geometría profunda, cerrada-bottom,.
Zona de calor, capa de recast y estrés
Ambos procesos crean una fina capa de recast y zona afectada por el calor de la erosión de la chispa. Típicamente, hay estrés residual mínimo porque no hay presión de herramientas. Pases de acabado, parámetros optimizados y pulido post-proceso o grabado pueden reducir el recast para satisfacer las exigentes especificaciones aeroespaciales o médicas.
Diferencias de coste entre alambre EDM y Sinker EDM
Configuración y fijación
Cable EDM brilla en la eficiencia de configuración. Las partes se pueden sujetar simplemente, y la programación es sencilla. La única caveat es el acceso: se necesita un agujero de arranque para los perfiles internos. Para lotes de formas 2D idénticas, el alambre es excepcionalmente consistente y económico.
Sinker EDMLa configuración está dominada por la estrategia del electrodo. El tiempo y el costo se encuentran en el diseño, el mecanizado y los electrodos calificadores, junto con la verificación de parámetros de quemadura. La fijación es flexible y, críticamente, el proceso puede comenzar en cualquier punto de la superficie. Para las cavidades profundas y complejas donde las luchas de fresado, el sinker a menudo paga su coste inicial produciendo características que de otro modo serían poco prácticas.
Consumo de electrodo y alambre
Cable EDM consume alambre continuamente: los consumibles son predecibles y escala con longitud cortada y espesor.
Sinker EDM consume electrodos, a veces múltiples por característica. El desgaste de electrodos y la duplicación para los pases de acabado pueden representar una parte significativa del costo total del trabajo. En citar electroerosión por penetración, el conteo de electrodos y la complejidad son grandes palancas.
Potencial de automatización
Las plataformas modernas de alambre y electroerosión por penetración soportan una automatización robusta: cambiadores de herramientas, soporte de trabajo paletizado y operación fiable sin supervisión. Wire EDM es especialmente adecuado para las luces de salida para placas apiladas o piezas anidadas: electroerosión por penetración también puede funcionar sin igual con múltiples electrodos apagados y medición en máquina, siempre que el plan de quemadura sea validado.
Escenarios de aplicación respetuosos
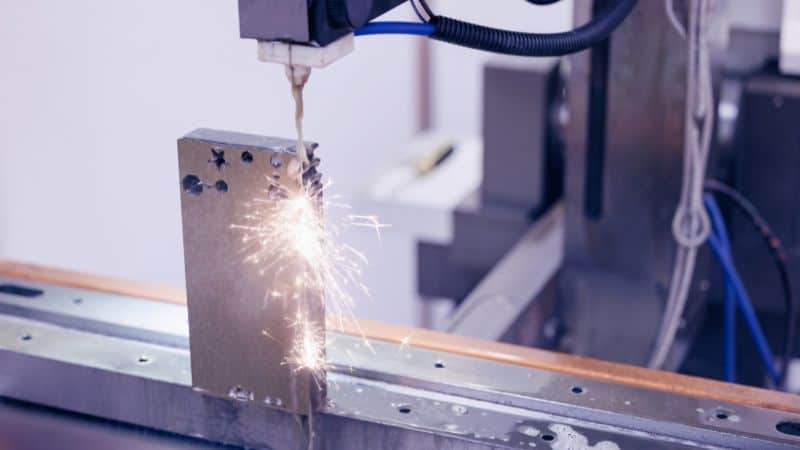
Aplicaciones de Sinker EDM
núcleos y cavidades, bolsillos eyector, características conformales, costillas profundas y líneas internas de molde de fundición a presión punto a electroerosión por penetración. También complementa la fresadora dura cuando el alcance, la deflexión de herramientas, o los radios diminutos hacen que el corte mecánico sea arriesgado o imposible. Si la característica es ciega o fundamentalmente 3D con profundidades variables, electroerosión por penetración proporciona el control necesario.
Aplicaciones de alambre EDM
Wire EDM domina a través de perfiles: golpes y dies, engranajes y brocas, en blancos de instrumentos quirúrgicos, insertos EDM-ing out, y partiendo componentes planos de precisión de la placa. Espera tolerancias ajustadas, repetibilidad a través de lotes, y excelente calidad del borde, a menudo recta fuera de la máquina después de pases de esquí.
Flujos de trabajo integrados
Las herramientas complejas a menudo se benefician de ambas. Por ejemplo, electroerosión por hilo puede eliminar ranuras internas o eliminar el material a granel para reducir el tiempo de quemadura de sinker. Sinker EDM luego termina detalles 3D finos y características ciegas. Este enfoque híbrido acorta el tiempo del ciclo, reduce el conteo de electrodos y mejora la economía global.
Lista práctica de selección
Preguntas que debe hacer antes de elegir
- Es la característica un corte a través o una cavidad ciega?
- Qué tolerancia y acabado superficial se requieren en superficies funcionales?
- ¿Cuál es el material y la altura del espesor/parte?
- Hay extremadamente pequeño dentro de los radios o esquinas afiladas?
- ¿Cuál es el volumen de producción y el requisito de repetibilidad?
- Hay restricciones de acceso (necesita para un agujero de arranque o ningún borde externo)?
Datos para proporcionar a su fabricante EDM
- CAD 3D (y dibujos 2D con GD reducidaT) marcando claramente las características EDM
- Especificación del material y dureza/condición
- Propietario/profundidad y sujeción.
- Tolerancias de objetivos y llamadas acabado superficial por superficie
- Intención de la característica: cavidades ciegas vs a través de cortes: radio mínimo
- Cantidad, objetivos de entrega y cualquier preferencia de iluminación o automatización
Conclusión: Hay un método de mecanizado EDMX?
Esta no es una simple pregunta de sí o no, y una respuesta más razonable sería «elegir la herramienta adecuada para el trabajo específico». Sinker EDM se destaca en complejas cavidades 3D y características ciegas, mientras que electroerosión por hiloX es sin igual para perfiles de precisión a través de corte. La elección óptima es dictada en última instancia por una amplia gama de criterios.
Preguntas frecuentes
¿Hay problemas de compatibilidad con revestimientos, revestimientos o tratamientos superficiales posteriores??
EDM introduce una capa de recast fina que puede afectar la adherencia o difusión de recubrimientos / chapados; los fabricantes pueden eliminar o minimizar con acabado superficial como terminar quemaduras o molienda ligera/pulido. Si planea el tratamiento térmico post-proceso, indíquelo delante de los fabricantes pueden ajustar los parámetros de quemadura o programar EDM después del tratamiento térmico para evitar los conflictos de recast/blanqueo.
¿Cuáles son las causas comunes de la rotura de alambre electroerosión por hilo, y cómo se mitiguen?
Hay muchas razones posibles para la rotura: inapropiada, energía de chispa excesiva para la sección, tensión de alambre o mal alineación guía, inclusiones abrasivas en material, curvado agresivo, etc.
Para evitar que el alambre delicado se rompa, los fabricantes a menudo adoptan caminos optimizados de enfriamiento, baja energía pasa cerca de características críticas, estrategias multipass, fijación más ajustada, etc..
Se trata de un programa de trabajo que se debe?
Utilice soportes segmentados, placas de respaldo sacrificial, abrazaderas suaves que distribuyen carga y estrategias de corte escenificadas (antes con menor energía). Para piezas muy finas/fragiles, los fabricantes pueden recomendar la vinculación a una placa de transportista o apilación/estudiante para reducir la distorsión y permitir



