
Quando si parla di EDM (elettroerosione) ci si riferisce soprattutto a due processi efficaci: EDM a tuffo ed EDM a filo. Entrambi asportano metallo con scintille controllate e sono adatti a materiali conduttivi temprati. Nella pratica, però, servono caratteristiche diverse, richiedono utensili diversi e comportano compromessi distinti in termini di preparazione e finitura.
Questa guida confronta con chiarezza EDM a tuffo ed EDM a filo, illustrandone funzionamento, applicazioni e criteri di scelta. Ti aiuterà a individuare il metodo più adatto.
Come funzionano EDM a tuffo e a filo
Lavorazione EDM a tuffo (EDM a ram)
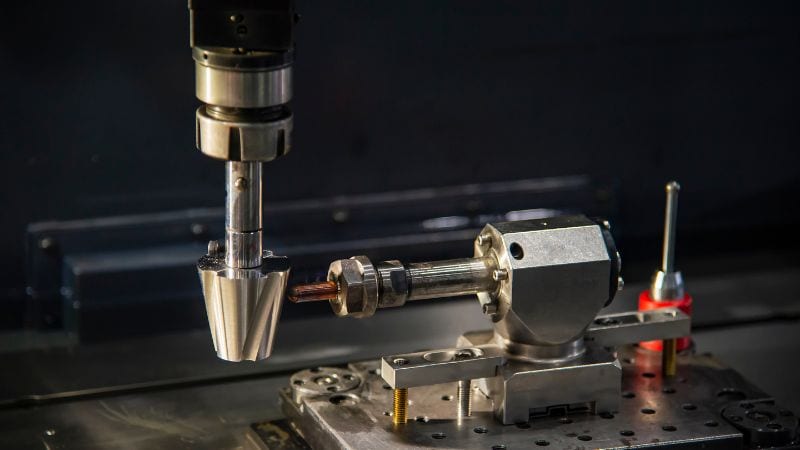
Questo processo immerge nel pezzo un elettrodo sagomato, generalmente di grafite o rame. Elettrodo e pezzo sono immersi in un fluido dielettrico, che isola, raffredda e rimuove le particelle erose. Durante il processo si formano scariche elettriche rapide tra elettrodo e pezzo, erodendo il materiale fino a riprodurre con precisione la forma dell’elettrodo.
L’EDM a tuffo è il metodo preferito per caratteristiche cieche, come cavità di forme, dettagli di matrici e geometrie 3D complesse, impossibili da fresare per la flessione dell’utensile o l’accesso insufficiente. Il compromesso principale è l’elettrodo: progettarlo e fabbricarlo, spesso in più esemplari per sgrossatura e finitura, aumenta tempi e costi. Per caratteristiche profonde e ad alto rapporto d’aspetto in materiali tenaci come acciaio temprato, è spesso l’unica soluzione affidabile.
Lavorazione EDM a filo (elettroerosione con filo)
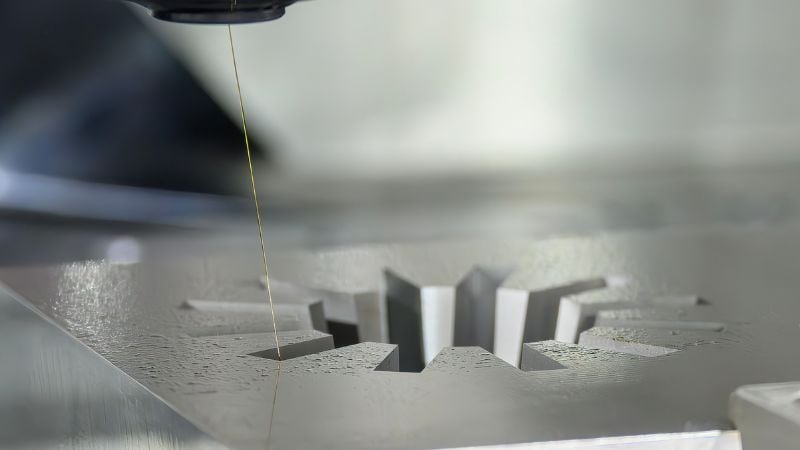
L’EDM a filo usa un filo sottile (spesso di diametro 0.010”) alimentato in continuo come elettrodo. Il filo segue un percorso programmato, principalmente sul piano X/Y; le guide superiore e inferiore si muovono indipendentemente per realizzare conicità o contorni complessi. Poiché il filo arriva continuamente dalla bobina, il taglio avviene sempre con un tratto nuovo e le prestazioni restano uniformi.
Il processo è limitato ai tagli passanti e richiede un foro di avvio per le caratteristiche interne. È rapido da programmare e semplice da attrezzare, ideale per punzoni, matrici, componenti piani di precisione e per separare forme complesse da piastre con ottima ripetibilità e finiture fini.
Differenze meccaniche tra EDM a tuffo e EDM a filo
| Caratteristica | EDM a tuffo | EDM a filo |
| Geometria e accesso | Eccelle nelle caratteristiche cieche: cavità a fondo chiuso, nervature profonde e scanalature interne. Non richiede accesso passante. | Limitata ai tagli passanti. Ideale per profili e contorni 2D complessi. Richiede un bordo esposto o un foro di avvio. |
| Tolleranze e finitura | Può raggiungere tolleranze ristrette (±0.0002–0.001″) | Mantiene normalmente tolleranze ristrette (±0.0001–0.0002″) e offre finiture fini con più passate di finitura. |
| Vantaggio principale | Crea cavità 3D complesse irraggiungibili con altri utensili. | Elevata precisione nei contorni 2D con preparazione minima; il filo è uno strumento universale. |
| Materiali | Entrambi i processi lavorano molti materiali conduttivi, tra cui acciaio per utensili temprato, carburo e leghe speciali, indipendentemente dalla durezza. | |
Raggi minimi e dettagli degli angoli
EDM a filo permette angoli interni molto stretti e dettagli fini, limitati soprattutto dal diametro del filo e dal controllo degli angoli. Per raccordi ultrafini si può usare un filo più sottile (per esempio 0.006–0.004 in) e più passate di finitura.
EDM a tuffo dipende, per le caratteristiche minime, dalla geometria e rigidità dell’elettrodo: si possono usare punte più fini, ma sono fragili e più lente. Per profili di punzoni affilati o fessure delicate, il filo è in genere preferibile.
Sformo, profondità e rapporto d’aspetto
EDM a tuffo gestisce profondità diverse. Nervature ad alto rapporto d’aspetto, tasche profonde e pareti alte con sformo minimo sono caratteristiche usuali se lavaggio e sequenza degli elettrodi sono adeguati.
EDM a filo è limitata dalla corsa massima Z della macchina (altezza del pezzo) e dall’accessibilità: può tagliare sezioni alte e coniche, ma profondità estreme e caratteristiche senza accesso passante non sono fattibili. Per geometrie profonde e a fondo chiuso, è preferibile il tuffo.
Zona termicamente alterata, strato rifuso e sollecitazioni
Entrambi i processi generano un sottile strato rifuso e una zona termicamente alterata per effetto delle scariche. In genere le sollecitazioni residue sono minime perché manca la pressione dell’utensile. Passate di finitura, parametri ottimizzati e lucidatura o attacco chimico successivi riducono lo strato rifuso per requisiti aerospaziali o medicali rigorosi.
Differenze di velocità e costo tra EDM a filo e a tuffo
Preparazione e fissaggio
EDM a filo è efficiente nella preparazione. I pezzi si bloccano facilmente e la programmazione è semplice. Per profili interni serve un foro di avvio. Per lotti di forme 2D identiche, il filo offre uniformità e convenienza.
EDM a tuffo dipende dalla strategia degli elettrodi. Progettazione, lavorazione e qualificazione degli elettrodi, oltre alla verifica dei parametri, richiedono tempo e costi. Il fissaggio è flessibile e il processo può iniziare in qualsiasi punto della superficie. Per cavità profonde e complesse difficili da fresare, il tuffo può ripagare il costo iniziale realizzando caratteristiche altrimenti impraticabili.
Consumo di elettrodi e filo
EDM a filo consuma filo in continuo: i consumabili sono prevedibili e dipendono da lunghezza e spessore del taglio.
EDM a tuffo consuma elettrodi, talvolta più di uno per caratteristica. Usura e duplicazione degli elettrodi per la finitura possono incidere sul costo totale. Quantità e complessità degli elettrodi sono fattori determinanti nel preventivo.
Potenziale di automazione
Le moderne piattaforme EDM a filo e a tuffo supportano automazione: cambi utensile, fissaggi su pallet e funzionamento non presidiato. L’EDM a filo si presta alla produzione senza presidio di piastre impilate o componenti annidati. Anche il tuffo può funzionare senza operatore con elettrodi in coda e misurazioni integrate, se il piano di erosione è convalidato.
Scenari applicativi
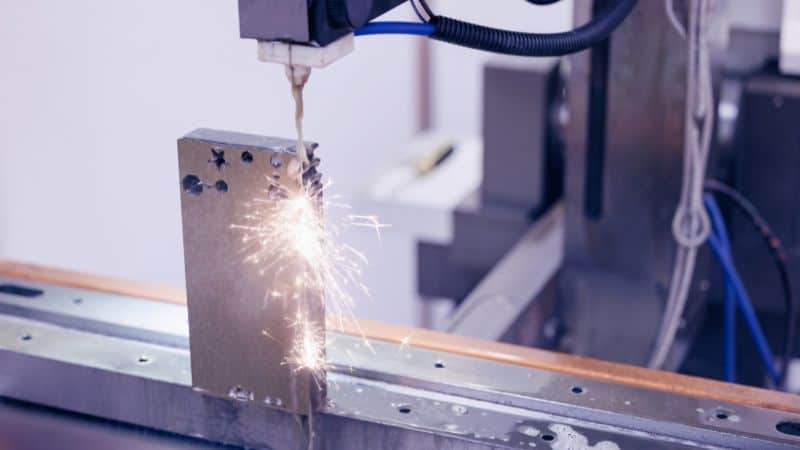
Applicazioni dell’EDM a tuffo
Anime e cavità, tasche per espulsori, caratteristiche conformali, nervature profonde e scanalature interne nelle forme per pressofusione indicano l’EDM a tuffo. È complementare alla fresatura di materiali duri quando accessibilità, flessione dell’utensile o raggi minimi rendono rischiosa la lavorazione. Se la caratteristica è cieca o fondamentalmente 3D con profondità variabili, il tuffo offre il controllo necessario.
Applicazioni dell’EDM a filo
L’EDM a filo è ideale per profili passanti: punzoni e matrici, ingranaggi e pignoni, grezzi per strumenti chirurgici, taglio di inserti e separazione di componenti piani di precisione da piastre. Offre tolleranze ristrette, ripetibilità tra lotti e ottima qualità dei bordi, spesso direttamente dopo le passate di finitura.
Flussi di lavoro integrati
Gli utensili complessi possono utilizzare entrambi i processi. L’EDM a filo può sgrossare scanalature interne o rimuovere materiale per ridurre i tempi dell’erosione a tuffo; quest’ultima rifinisce dettagli 3D fini e caratteristiche cieche. L’approccio ibrido abbrevia i cicli, riduce gli elettrodi e migliora l’economia complessiva.
Lista di controllo pratica
Domande da porsi prima della scelta
- La caratteristica è un taglio passante o una cavità cieca?
- Quali tolleranze e finiture servono sulle superfici funzionali?
- Quali sono materiale e spessore/altezza del pezzo?
- Sono presenti raggi interni molto piccoli o spigoli vivi?
- Quali sono volume produttivo e requisiti di ripetibilità?
- Esistono vincoli di accesso (foro di avvio necessario o assenza di bordo esterno)?
Dati da fornire al produttore EDM
- Modello CAD 3D (e disegni 2D con GD&T) con le caratteristiche EDM indicate chiaramente
- Specifiche e durezza/condizione del materiale
- Spessore/altezza del pezzo ed eventuali requisiti di conicità
- Tolleranze obiettivo e finitura richiesta per ciascuna superficie
- Funzione della caratteristica: cavità cieche o tagli passanti; raggi minimi
- Quantità, obiettivi di consegna e preferenze per automazione o funzionamento non presidiato
Conclusione: esiste un metodo EDM «migliore»?
Non esiste una semplice risposta sì/no: la soluzione ragionevole è scegliere l’utensile adatto al lavoro. L’EDM a tuffo eccelle nelle cavità 3D complesse e nelle caratteristiche cieche, mentre l’EDM a filo è insuperabile per profili passanti di precisione. La scelta ottimale dipende da diversi criteri.
Domande frequenti
Ci sono problemi di compatibilità con rivestimenti, placcature o trattamenti superficiali successivi?
L’EDM crea un sottile strato rifuso che può influire sull’adesione o diffusione dei rivestimenti. È possibile rimuoverlo o ridurlo con finiture superficiali come bruciature di finitura o leggera rettifica/lucidatura. Se è previsto un trattamento termico successivo, comunicalo in anticipo: si potranno adeguare i parametri o programmare l’EDM dopo il trattamento per evitare problemi di strato rifuso o rammollimento.
Quali sono le cause comuni della rottura del filo EDM e come si prevengono?
Le cause possono includere lavaggio inadeguato, energia di scarica eccessiva per la sezione, tensione del filo o guide disallineate, inclusioni abrasive nel materiale e passaggio troppo aggressivo sugli angoli.
Per evitare la rottura del filo, i produttori ottimizzano i percorsi di lavaggio, riducono l’energia vicino alle caratteristiche critiche, adottano più passate e migliorano il fissaggio.
Come fissare sezioni fragili o sottili per l’EDM?
Utilizza supporti segmentati, piastre posteriori sacrificabili e morsetti morbidi che distribuiscono il carico; adotta strategie di taglio progressive, iniziando con sgrossatura a bassa energia. Per componenti molto sottili o fragili, il produttore può suggerire di fissarli a una piastra portapezzo oppure impilarli/annidarli per ridurre la deformazione e consentire







