
EDM (Elektrik Deşarjlı İşleme) terimi gündeme geldiğinde, çoğunlukla iki güçlü süreç olan dalma EDM ve tel EDM kastedilir. Her ikisi de kontrollü kıvılcımlarla metali kaldırır ve sertleştirilmiş, elektrik iletkeni malzemelerde başarılıdır. Ancak uygulamada farklı türde özellikler üretir, farklı takımlar gerektirir ve kurulum ile yüzey kalitesi açısından farklı ödünleşimler sunarlar.
Bu rehber, dalma EDM ile tel EDM’yi çalışma mekanizmaları, uygulamaları ve seçim ölçütleri bakımından daha anlaşılır biçimde karşılaştırmayı amaçlıyor. Belirli bir EDM işleme yöntemini seçmeden önce doğru kararı vermenize yardımcı olacaktır!
Dalma EDM ve Tel EDM Nasıl Çalışır?
Dalma EDM İşleme (Ram EDM)
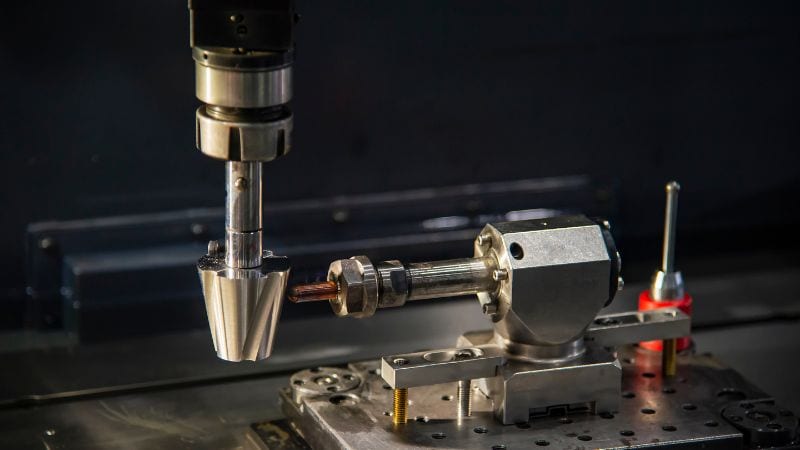
Bu süreçte genellikle grafit veya bakırdan yapılan şekillendirilmiş bir elektrot iş parçasının içine daldırılır. Elektrot ve parça, yalıtım ve soğutma sağlayan, aşınmış parçacıkları uzaklaştıran dielektrik sıvıya batırılır. EDM işlemi sırasında elektrot ile iş parçası arasındaki temas yüzeyinde hızlı elektrik deşarjları oluşur. Bu deşarjlar malzemeyi aşındırarak elektrotun şeklini hassas biçimde iş parçasına aktarır.
Dalma EDM; takım sapması veya erişim zorluğu nedeniyle frezelenmesi imkânsız olabilecek kalıp boşlukları, kesme kalıbı ayrıntıları ve karmaşık 3D biçimler gibi kör özelliklerin üretiminde tercih edilir. Başlıca ödünleşim elektrotun kendisidir: kaba işleme ve finiş için çoğu zaman birden fazla özel elektrot tasarlayıp imal etmek, kurulum süresini ve maliyeti artırır. Bununla birlikte sertleştirilmiş çelik gibi zorlu malzemelerde yüksek en-boy oranına sahip derin özellikler için çoğu zaman tek güvenilir çözümdür.
Tel EDM İşleme (Elektrik Deşarjlı Tel Kesme)
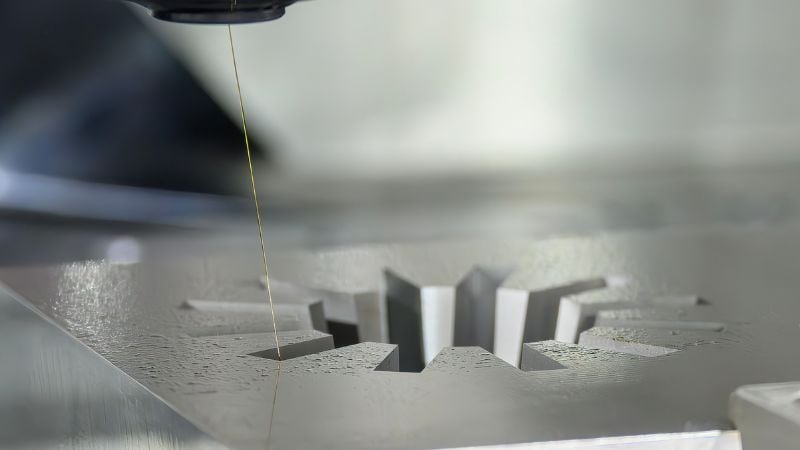
Tel EDM’de elektrot olarak sürekli beslenen ince bir tel kullanılır (çapı çoğu zaman 0.010” olur). Metal tel, üst ve alt kılavuzların konik kesimler veya karmaşık konturlar oluşturmak üzere bağımsız hareket edebildiği bir düzende, ağırlıklı olarak X/Y düzlemindeki programlı yolu izler. Tel sürekli olarak makaradan beslendiğinden kesim daima yeni bir tel bölümüyle yapılır ve böylece tutarlı performans sağlanır.
Bu işleme süreci, parçanın baştan sona kesilmesiyle sınırlıdır; iç özelliklerin kesilebilmesi için önceden delinmiş bir başlangıç deliği gerekir. Programlaması çok hızlı ve bağlaması kolay olduğundan zımbalar, kesme kalıpları, hassas düz parçalar üretmek ve levhalardan karmaşık şekilleri yüksek tekrarlanabilirlik ve ince yüzey kalitesiyle ayırmak için idealdir.
Dalma EDM ile Tel EDM Arasındaki Mekanik Farklar
| Özellik | Dalma EDM | Tel EDM |
| Geometri ve erişim | Kapalı tabanlı boşluklar, derin nervürler ve iç kama kanalları gibi kör özelliklerde başarılıdır. Parçanın içinden geçiş erişimi gerekmez. | Baştan sona kesimlerle sınırlıdır. Karmaşık 2D profiller ve konturlar için idealdir. Açık bir kenar veya başlangıç deliği gerekir. |
| Toleranslar ve yüzey kalitesi | Dar toleranslar elde edebilir (±0.0002–0.001″) | Rutin olarak dar toleransları korur (±0.0001–0.0002″) ve birden fazla ince paso ile doğrudan hassas yüzey kalitesi sağlar. |
| Başlıca avantaj | Diğer takımların erişemediği karmaşık 3D boşluklar oluşturur. | Minimum kurulumla 2D konturlarda yüksek hassasiyet sağlar; “tel” takımı çok yönlüdür. |
| Malzemeler | Her iki süreç de sertlikten etkilenmeden sertleştirilmiş takım çeliği, karbür ve egzotik alaşımlar dahil çok çeşitli iletken malzemeleri işler. | |
Minimum Yarıçaplar ve Köşe Ayrıntıları
Tel EDM, esas olarak tel çapı ve köşe kontrolüyle sınırlı olmak üzere son derece dar iç köşeler ve ince ayrıntılar oluşturur. Çok ince radyüsler gerektiğinde daha küçük tel (ör. 0.006–0.004 in) ve birden fazla ince paso kullanın.
Dalma EDM‘de elde edilebilecek en küçük özellikler elektrot geometrisine ve rijitliğine bağlıdır: daha ince uçlar mümkündür ancak daha kırılgan olurlar ve daha yavaş aşınırlar. Jilet keskinliğinde zımba profilleri veya hassas kanallar için genellikle tel EDM daha temiz bir seçimdir.
Eğim, Derinlik ve En-Boy Oranı
Dalma EDM farklı derinliklerle çalışabilir. Uygun sıvı akışı ve kademeli elektrot kullanımı varsayıldığında yüksek en-boy oranlı nervürler, derin cepler ve minimum eğime sahip yüksek duvarlar dalma EDM’de rutin olarak işlenir.
Tel EDM, makinenin maksimum Z ekseni kapasitesi (iş parçası yüksekliği) ve erişimle sınırlıdır: konik kesim yapıp yüksek kesitleri kesebilse de aşırı derinlik veya parçanın içinden erişim olmayan özellikler mümkün değildir. Tasarım derin ve kapalı tabanlı bir geometri gerektiriyorsa dalma EDM’yi tercih edin.
Isıdan Etkilenen Bölge, Yeniden Katılaşmış Tabaka ve Gerilim
Her iki süreçte de kıvılcım erozyonu ince bir yeniden katılaşmış tabaka ve ısıdan etkilenen bölge oluşturur. Takım basıncı olmadığından genellikle çok az kalıntı gerilim oluşur. Finiş pasoları, optimize edilmiş parametreler ve işlem sonrası parlatma veya dağlama, havacılık ya da tıp sektörlerinin zorlu gereksinimlerini karşılamak üzere yeniden katılaşmış tabakayı azaltabilir.
Tel EDM ile Dalma EDM Arasındaki Hız ve Maliyet Farkları
Kurulum ve Bağlama
Tel EDM kurulum verimliliğiyle öne çıkar. Parçalar basitçe bağlanabilir ve programlaması kolaydır. Tek koşul erişimdir: iç profiller için başlangıç deliği gerekir. Özdeş 2D şekillerden oluşan partilerde tel EDM son derece tutarlı ve ekonomiktir.
Dalma EDM‘nin kurulumu büyük ölçüde elektrot stratejisine bağlıdır. Süre ve maliyet; elektrotların tasarlanması, işlenmesi ve doğrulanmasının yanı sıra aşındırma parametrelerinin kontrolünden kaynaklanır. Bağlama seçenekleri esnektir ve daha da önemlisi süreç yüzeyin herhangi bir noktasında başlatılabilir. Frezelemenin zorlandığı derin ve karmaşık boşluklarda dalma EDM, aksi halde uygulanması güç özellikleri üreterek ilk yatırım maliyetini çoğu zaman karşılar.
Elektrot ve Tel Tüketimi
Tel EDM teli sürekli tüketir: sarf malzemesi maliyetleri öngörülebilir ve kesim uzunluğu ile kalınlığına göre artar.
Dalma EDM elektrot tüketir ve tek bir özellik için birden fazla elektrot gerekebilir. Elektrot aşınması ve finiş pasoları için elektrotların tekrarlanması, toplam iş maliyetinin önemli bir bölümünü oluşturabilir. Dalma EDM için fiyat teklifi hazırlanırken elektrot sayısı ve karmaşıklığı önemli maliyet etkenleridir.
Otomasyon Olanakları
Modern tel ve dalma EDM platformları takım değiştiriciler, paletli bağlama sistemleri ve güvenilir insansız çalışma gibi kapsamlı otomasyon seçeneklerini destekler. Tel EDM, üst üste dizilmiş levhalar veya iç içe yerleştirilmiş parçalar için özellikle gözetimsiz üretime uygundur. Dalma EDM de aşındırma planı doğrulandığında, sıraya alınmış birden fazla elektrot ve makine içi ölçümle gözetimsiz çalışabilir.
Uygulama Alanları
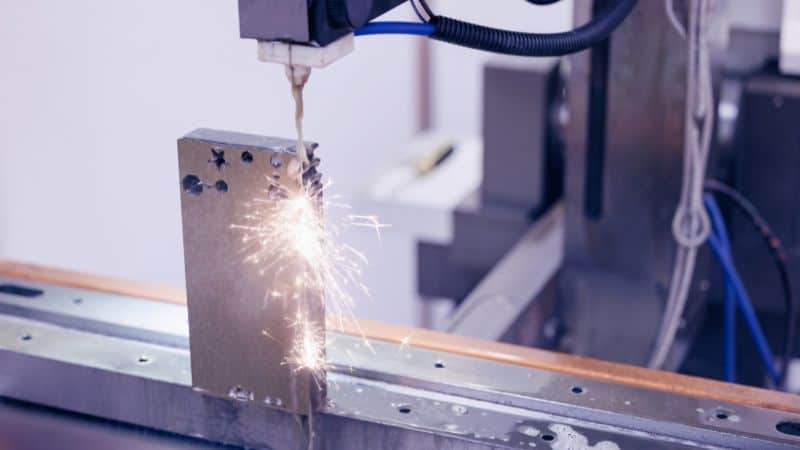
Dalma EDM Uygulamaları
Maçalar, boşluklar, itici pim cepleri, konformal özellikler, derin nervürler ve iç kama kanalları gibi özellikler basınçlı döküm kalıplarında dalma EDM kullanımını işaret eder. Erişim, takım sapması veya küçük radyüsler mekanik kesimi riskli ya da imkânsız kıldığında sert frezelemeyi de tamamlar. Özellik körse veya farklı derinliklere sahip, temelde 3D bir yapıdaysa dalma EDM gerekli kontrolü sağlar.
Tel EDM Uygulamaları
Tel EDM, baştan sona kesilen profillerde öne çıkar: zımbalar ve kesme kalıpları, dişliler ve zincir dişlileri, cerrahi alet taslakları, insertlerin EDM ile çıkarılması ve levhadan hassas düz bileşenlerin ayrılması. Dar toleranslar, partiler arasında tekrarlanabilirlik ve genellikle ince paso sonrasında doğrudan makineden elde edilen mükemmel kenar kalitesi bekleyebilirsiniz.
Entegre İş Akışları
Karmaşık takımlar çoğu zaman her iki süreçten de yararlanır. Örneğin tel EDM, iç kanalları kaba işleyebilir veya dalma EDM süresini azaltmak için fazla malzemeyi kaldırabilir. Ardından dalma EDM ince 3D ayrıntıları ve kör özellikleri bitirir. Bu hibrit yaklaşım çevrim süresini kısaltır, gereken elektrot sayısını azaltır ve genel ekonomiyi iyileştirir.
Pratik Seçim Kontrol Listesi
Seçim Yapmadan Önce Sorulacak Sorular
- Özellik baştan sona kesim mi, yoksa kör bir boşluk mu?
- Fonksiyonel yüzeylerde hangi tolerans ve yüzey kalitesi gerekiyor?
- Malzeme ve kalınlık/parça yüksekliği nedir?
- Çok küçük iç radyüsler veya keskin köşeler var mı?
- Üretim miktarı ve tekrarlanabilirlik gereksinimi nedir?
- Erişim kısıtları var mı (başlangıç deliği gerekiyor mu veya dış kenar yok mu)?
EDM Üreticinize İletmeniz Gereken Veriler
- EDM özellikleri açıkça işaretlenmiş 3D CAD dosyası (ve GD&T içeren 2D çizimler)
- Malzeme spesifikasyonu ve sertlik/durum bilgisi
- Parça kalınlığı/yüksekliği ve varsa eğim gereksinimleri
- Her yüzey için hedef toleranslar ve yüzey kalitesi çağrıları
- Özelliğin amacı: kör boşluklar mı, baştan sona kesimler mi; minimum radyüsler
- Miktar, teslimat hedefleri ve varsa gözetimsiz üretim veya otomasyon tercihleri
Sonuç: “Daha İyi” Bir EDM İşleme Yöntemi Var mı?
Bunun basit bir evet veya hayır yanıtı yoktur. Daha makul yanıt, “belirli işe uygun takımı seçin” olacaktır. Dalma EDM karmaşık 3D boşluklarda ve kör özelliklerde başarılıdır; tel EDM ise hassas baştan sona kesim profillerinde rakipsizdir. En uygun seçim, çok sayıda ölçüte bağlıdır.
Sık Sorulan Sorular
Kaplamalar, metal kaplamalar veya sonraki yüzey işlemleriyle uyumluluk sorunları olur mu?
EDM, kaplamaların veya metal kaplamaların yapışmasını ya da difüzyonunu etkileyebilecek ince bir yeniden katılaşmış tabaka oluşturur. Üreticiler bunu finiş aşındırma veya hafif taşlama/parlatma gibi yüzey işlemleriyle kaldırabilir veya en aza indirebilir. İşlem sonrası ısıl işlem planlıyorsanız bunu en başta belirtin; üreticiler yeniden katılaşma/yumuşama çakışmalarını önlemek için aşındırma parametrelerini ayarlayabilir veya EDM’yi ısıl işlem sonrasına planlayabilir.
Tel EDM telinin kopmasının yaygın nedenleri nelerdir ve nasıl önlenir?
Kopmanın birçok olası nedeni vardır: yetersiz sıvı akışı, kesit için aşırı kıvılcım enerjisi, tel gerginliği veya kılavuz hizasızlığı, malzemedeki aşındırıcı kalıntılar, agresif köşe dönüşleri vb.
Hassas telin kopmasını önlemek için üreticiler çoğu zaman optimize edilmiş sıvı akış yolları, kritik özelliklerin yakınında düşük enerjili pasolar, çok pasolu stratejiler ve daha sağlam bağlama gibi önlemler alır.
Hassas veya ince kesitler EDM için nasıl bağlanmalıdır?
Yükü dağıtan bölümlü destekler, kurban arka plakalar ve yumuşak kelepçeler kullanın; kesimi kademeli stratejilerle yürütün (ön kaba işleme için daha düşük enerji kullanın). Çok ince/hassas parçalar için üreticiler deformasyonu azaltmak ve …







