
Când se vorbește despre EDM (prelucrare prin electroeroziune), termenul se referă în principal la două procese foarte performante: electroeroziunea cu electrod profilat și electroeroziunea cu fir. Ambele îndepărtează metalul prin scântei controlate și excelează la materiale conductoare și călite. În practică însă, sunt potrivite pentru caracteristici diferite, necesită scule diferite și implică compromisuri distincte privind configurarea și finisajul.
Acest ghid compară mai clar EDM cu electrod profilat și EDM cu fir, explicând mecanismele, aplicațiile și criteriile de selecție. Vă va ajuta să alegeți metoda potrivită înainte de a vă angaja într-un anumit proces EDM.
Cum funcționează EDM cu electrod profilat și EDM cu fir
Prelucrare EDM cu electrod profilat (EDM cu berbec)
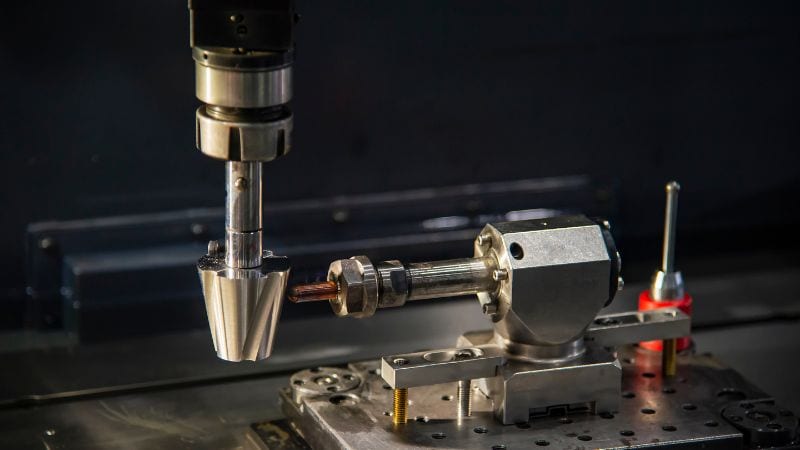
Acest proces introduce în piesă un electrod profilat, de regulă din grafit sau cupru. Atât electrodul, cât și piesa sunt scufundate în fluid dielectric, care izolează, răcește și evacuează particulele erodate. În timpul procesului EDM, pe suprafața dintre electrod și piesă se formează o succesiune rapidă de descărcări electrice, care erodează materialul până când reproduce cu precizie forma electrodului.
EDM cu electrod profilat este metoda preferată pentru realizarea caracteristicilor înfundate — precum cavitățile matrițelor, detaliile sculelor și formele 3D complexe — imposibil de frezat din cauza devierii sculei sau a accesului dificil. Principalul compromis este electrodul: proiectarea și fabricarea electrozilor personalizați, adesea mai mulți pentru degroșare și finisare, măresc timpul și costul configurării. Totuși, pentru caracteristici adânci, cu raport de aspect ridicat, în materiale dure precum oțelul călit, este adesea singura soluție fiabilă.
Prelucrare EDM cu fir (tăiere prin electroeroziune cu fir)
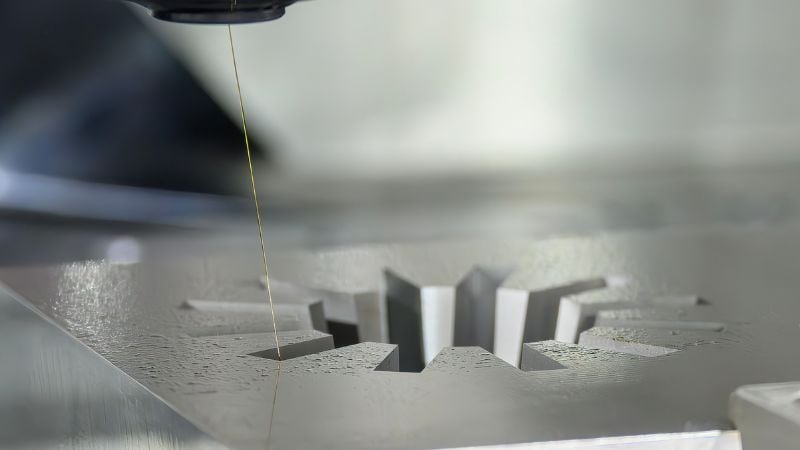
EDM cu fir utilizează un fir subțire (adesea cu diametrul de 0.010”) alimentat continuu, care funcționează ca electrod. Firul metalic se deplasează pe un traseu programat, în principal în planul X/Y, iar ghidajele superior și inferior se pot mișca independent pentru tăierea conicităților sau contururilor complexe. Deoarece firul este alimentat constant de pe o bobină, secțiunea de tăiere este mereu proaspătă, ceea ce asigură performanță constantă.
Procesul permite numai tăieri traversante; pentru caracteristici interioare este necesară o gaură de pornire executată în prealabil. Programarea este extrem de rapidă, iar fixarea este simplă, ceea ce îl face ideal pentru producerea poansoanelor, matrițelor, pieselor plane de precizie și separarea formelor complexe din plăci, cu repetabilitate excelentă și finisaje fine ale suprafeței.
Diferențe mecanice între EDM cu electrod profilat și EDM cu fir
| Caracteristică | EDM cu electrod profilat | EDM cu fir |
| Geometrie și acces | Excelează la caracteristici înfundate precum cavități cu fund închis, nervuri adânci și caneluri interioare. Nu necesită acces traversant. | Limitată la tăieri traversante. Ideală pentru profile și contururi 2D complexe. Necesită o muchie expusă sau o gaură de pornire. |
| Toleranțe și finisaj | Poate obține toleranțe stricte (±0.0002–0.001″) | Menține în mod uzual toleranțe stricte (±0.0001–0.0002″) și oferă finisaje fine direct, după mai multe treceri de finisare. |
| Avantaj principal | Creează cavități 3D complexe, inaccesibile altor scule. | Precizie ridicată pentru contururi 2D, cu configurare minimă; scula „fir” este universală. |
| Materiale | Ambele procese prelucrează o varietate mare de materiale conductoare, inclusiv oțel călit pentru scule, carbură și aliaje speciale, fără ca duritatea să le afecteze. | |
Raze minime și detalii ale colțurilor
EDM cu fir realizează colțuri interioare foarte strânse și detalii fine, limitate în principal de diametrul firului și controlul colțurilor. Utilizați un fir mai subțire (de exemplu, 0.006–0.004 in) și mai multe treceri de finisare pentru racorduri extrem de fine.
EDM cu electrod profilatcele mai mici caracteristici depind de geometria și rigiditatea electrodului: sunt posibile vârfuri mai fine, dar acestea sunt mai fragile și se erodează mai lent. Pentru profile de poanson foarte ascuțite sau fante delicate, EDM cu fir este de obicei alegerea mai curată.
Unghi de degajare, adâncime și raport de aspect
EDM cu electrod profilat poate prelucra diverse adâncimi. Nervurile cu raport de aspect ridicat, buzunarele adânci și pereții înalți cu unghi minim de degajare sunt uzuale, dacă evacuarea este adecvată și electrozii sunt utilizați etapizat.
EDM cu fir este limitată de cursa maximă Z a mașinii (înălțimea piesei) și de acces. Deși poate tăia conicități și secțiuni înalte, adâncimile extreme sau caracteristicile fără acces traversant nu sunt realizabile. Dacă proiectul necesită geometrii adânci, cu fund închis, alegeți EDM cu electrod profilat.
Zona afectată termic, stratul resolidificat și tensiunile
Ambele procese produc un strat subțire resolidificat și o zonă afectată termic din cauza eroziunii prin scântei. De regulă, tensiunile reziduale sunt minime, deoarece nu există presiune exercitată de sculă. Trecerile de finisare, parametrii optimizați și lustruirea sau gravarea după proces pot reduce stratul resolidificat pentru a respecta cerințele stricte aerospațiale sau medicale.
Diferențe de viteză și cost între EDM cu fir și EDM cu electrod profilat
Configurare și fixare
EDM cu fir excelează prin eficiența configurării. Piesele se fixează simplu, iar programarea este directă. Singura condiție este accesul: pentru profilele interioare este necesară o gaură de pornire. Pentru serii de forme 2D identice, EDM cu fir oferă constanță și economie excelente.
EDM cu electrod profilatare o configurare dominată de strategia electrozilor. Timpul și costurile sunt legate de proiectarea, prelucrarea și calificarea electrozilor, precum și de verificarea parametrilor de eroziune. Fixarea este flexibilă și, foarte important, procesul poate începe din orice punct al suprafeței. Pentru cavități adânci și complexe, dificil de frezat, investiția inițială se amortizează adesea prin realizarea unor caracteristici altfel nepracticabile.
Consumul de electrod și fir
EDM cu fir consumă fir în mod continuu: consumabilele sunt previzibile și variază în funcție de lungimea și grosimea tăieturii.
EDM cu electrod profilat consumă electrozi, uneori mai mulți pentru fiecare caracteristică. Uzura electrozilor și multiplicarea lor pentru trecerile de finisare pot reprezenta o parte semnificativă din costul total. La ofertarea EDM cu electrod profilat, numărul și complexitatea electrozilor sunt factori majori de cost.
Potențial de automatizare
Platformele moderne de EDM cu fir și cu electrod profilat permit automatizare robustă: schimbătoare de scule, fixare pe paleți și funcționare fiabilă fără supraveghere. EDM cu fir este potrivită în special pentru producția nesupravegheată cu plăci stivuite sau piese imbricate. EDM cu electrod profilat poate funcționa și ea fără operator, cu mai mulți electrozi programați și măsurare în mașină, dacă planul de eroziune este validat.
Scenarii de aplicare
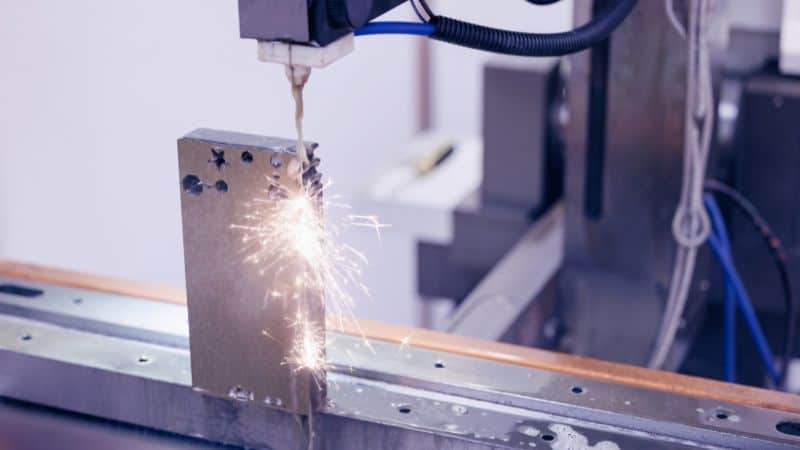
Aplicații ale EDM cu electrod profilat
Nucleele și cavitățile, locașurile ejectorului, caracteristicile conformale, nervurile adânci și canelurile interne ale matrițelor de turnare sub presiune indică utilizarea EDM cu electrod profilat. Aceasta completează și frezarea materialelor călite atunci când accesul dificil, devierea sculei sau razele foarte mici fac așchierea mecanică riscantă ori imposibilă. Dacă proiectul necesită geometrii 3D înfundate, cu adâncimi variabile, EDM cu electrod profilat oferă controlul necesar.
Aplicații ale EDM cu fir
EDM cu fir este preferată pentru profile traversante: poansoane și matrițe, roți dințate și pinioane, semifabricate pentru instrumente chirurgicale, decuparea inserțiilor și separarea componentelor plane de precizie din plăci. Oferă toleranțe stricte, repetabilitate între serii și calitate excelentă a muchiilor, adesea direct de pe mașină după trecerile de finisare.
Fluxuri de lucru integrate
Sculele complexe beneficiază adesea de ambele procese. De exemplu, EDM cu fir poate degroșa fante interioare sau îndepărta materialul în exces pentru a reduce timpul de eroziune cu electrod profilat. Apoi, acesta finisează detaliile 3D fine și caracteristicile înfundate. Abordarea hibridă scurtează ciclul, reduce numărul electrozilor și îmbunătățește economia generală.
Listă practică de selecție
Întrebări de pus înainte de alegere
- Caracteristica este o tăiere traversantă sau o cavitate înfundată?
- Ce toleranță și finisaj de suprafață sunt necesare pe suprafețele funcționale?
- Care sunt materialul și grosimea/înălțimea piesei?
- Există raze interioare foarte mici sau colțuri ascuțite?
- Care este volumul de producție și cerința de repetabilitate?
- Există constrângeri de acces (necesitatea unei găuri de pornire sau lipsa unei muchii exterioare)?
Date de furnizat producătorului EDM
- Fișier CAD 3D (și desene 2D cu GD&T) care marchează clar caracteristicile EDM
- Specificația materialului și duritatea/starea acestuia
- Grosimea/înălțimea piesei și eventualele cerințe privind conicitatea
- Toleranțele țintă și cerințele de finisaj pentru fiecare suprafață
- Scopul caracteristicii: cavități înfundate sau tăieri traversante; raze minime
- Cantitatea, termenele de livrare și eventualele preferințe pentru automatizare sau funcționare nesupravegheată
Concluzie: există o metodă EDM „mai bună”?
Nu există un răspuns simplu de tip da sau nu; este mai potrivit să „alegeți scula potrivită pentru lucrarea respectivă”. EDM cu electrod profilat excelează la cavități 3D complexe și caracteristici înfundate, în timp ce EDM cu fir nu are egal pentru profile traversante de precizie. Alegerea optimă depinde, în cele din urmă, de o gamă largă de criterii.
Întrebări frecvente
Există probleme de compatibilitate cu acoperirile, placările sau tratamentele de suprafață ulterioare?
EDM creează un strat subțire resolidificat, care poate afecta aderența sau difuzia acoperirilor/placărilor; producătorii îl pot îndepărta sau minimiza prin finisaje de suprafață precum treceri de finisare sau șlefuire/lustruire ușoară. Dacă planificați un tratament termic ulterior, precizați acest lucru de la început: producătorii pot ajusta parametrii de eroziune sau pot programa EDM după tratamentul termic pentru a evita conflictele dintre stratul resolidificat și înmuiere.
Care sunt cauzele frecvente ale ruperii firului la EDM cu fir și cum pot fi prevenite?
Ruperea poate avea numeroase cauze: evacuare necorespunzătoare, energie excesivă a scânteilor pentru secțiunea respectivă, tensiune a firului sau nealinierea ghidajelor, incluziuni abrazive în material, abordarea agresivă a colțurilor etc.
Pentru a preveni ruperea firului delicat, producătorii utilizează adesea trasee optimizate de evacuare, treceri cu energie redusă în apropierea caracteristicilor critice, strategii cu treceri multiple, fixare mai rigidă și alte măsuri.
Cum se fixează secțiunile fragile sau subțiri pentru EDM?
Utilizați suporturi segmentate, plăci suport sacrificiale, cleme moi care distribuie sarcina și strategii de tăiere etapizată (degroșare preliminară cu energie redusă). Pentru piesele foarte subțiri sau fragile, producătorii pot recomanda lipirea pe o placă-suport ori stivuirea/imbricarea pentru a reduce deformarea și a permite







