
În industria prelucrării mecanice, producătorii se confruntă adesea cu piese prea dure, prea subțiri sau prea complexe pentru metodele convenționale. Aici își dovedește valoarea prelucrarea prin electroeroziune (EDM). Îndepărtând materialul prin descărcări electrice controlate, nu prin forță mecanică, această tehnică CNC menține toleranțe stricte la prelucrarea oțelurilor pentru scule, carburilor, titanului și altor aliaje speciale.
Procesul de electroeroziune poate fi împărțit în mai multe variante, în funcție de metoda de prelucrare; cele mai frecvente sunt electroeroziunea cu fir, electroeroziunea cu electrod profilat și găurirea prin electroeroziune.
Electroeroziune cu fir (WEDM)
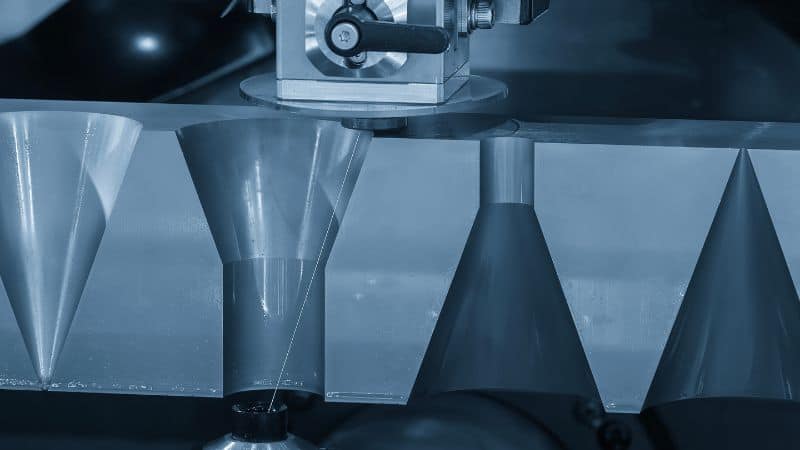
Principiul de funcționare și configurarea
Electroeroziunea cu fir utilizează ca electrod un fir încărcat electric, alimentat continuu și menținut sub tensiune, de regulă din alamă sau alamă acoperită. Firul nu atinge niciodată piesa. În schimb, se menține un interstițiu controlat, iar sistemul CNC ghidează firul pe un traseu programat. Piesa este scufundată în apă deionizată, care servește drept dielectric și evacuează eficient resturile. Ghidajele superior și inferior permit înclinarea firului sau realizarea unei conicități pentru obținerea unor suprafețe înclinate.
Generatorul mașinii modulează energia, durata și frecvența impulsurilor pentru tăierea de degroșare și mai multe treceri de finisare. Degroșarea prioritizează viteza și lasă adaos pentru trecerile succesive care ajustează toleranța și finisajul suprafeței. Fixarea este importantă: o configurare rigidă și stabilă termic, baze de referință precise și trasee bune de evacuare influențează direct precizia și productivitatea.
Aplicații și materiale tipice
Mașinile de electroeroziune cu fir sunt utilizate de regulă pentru profile complexe: matrițe, poansoane, roți dințate, caneluri, componente medicale și contururi 2.5D complexe, dificil sau imposibil de frezat. Metoda excelează la oțeluri călite pentru scule (A2, D2, H13), carbură de tungsten, titan, Inconel și alte superaliaje. Aplicațiile uzuale includ debitarea matrițelor de turnare sub presiune dintr-un bloc, producerea inserțiilor de precizie, secționarea pieselor fragile sau călite fără inducerea tensiunilor și realizarea pereților subțiri ori a detaliilor delicate fără deformare.
Avantaje și limitări
- Precizie și finisaj: Menținerea toleranțelor de ±0.0001–0.0002″ este uzuală în configurații stabile, iar cu mai multe treceri de finisare se pot obține finisaje de suprafață sub 1 μm Ra.
- Solicitări mecanice minime: Absența forțelor de așchiere păstrează intacte pereții subțiri și detaliile fine. Zonele afectate termic sunt mici, iar straturile resolidificate sunt subțiri.
- Potrivită pentru automatizare: Filetarea automată a firului, recuperarea după ruperea firului și palparea integrată permit cicluri fiabile fără operator, mai ales la profile lungi.
Limitări: Firul trebuie să poată accesa fizic conturul, astfel că nu se pot realiza contraunghiuri sau cavități închise. Este necesară o gaură de pornire, cu excepția cazului în care punctul de pornire se află pe o muchie. Piesele înalte pot necesita strategii atente de evacuare pentru a păstra stabilitatea și a minimiza eroziunea sau ruperea firului.
Electroeroziune cu electrod profilat (electroeroziune prin scufundare/EDM convențională)
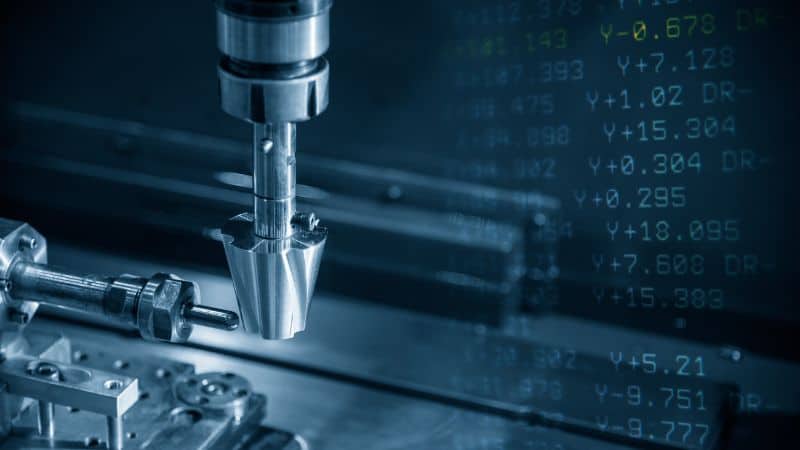
Electrozi, scule și formarea cavităților
Electroeroziunea cu electrod profilat, cunoscută și ca electroeroziune prin scufundare, utilizează un electrod profilat, de regulă din grafit sau cupru, montat pe un berbec. Electrodul este așezat pe negativul cavității, apoi este scufundat în piesă sub control servo, în timp ce descărcările electrice erodează materialul. Un dielectric uzual este uleiul pe bază de hidrocarburi. Mișcările orbitale mici, programate circular sau vectorial, îmbunătățesc evacuarea și finisajul suprafeței și asigură dimensiunile finale fără arderea excesivă a colțurilor.
Alegerea electrodului contează foarte mult: grafitul asigură viteze mai mari, rezistă la căldură și este potrivit pentru cavități mari; cuprul reproduce bine detaliile și poate oferi finisaje mai fine. Producătorii cu experiență utilizează adesea mai mulți electrozi în etape: unul de degroșare pentru îndepărtarea rapidă a materialului, unul de semifinisare pentru stabilizarea pereților și unul de finisare pentru toleranțe stricte și rugozitate Ra redusă.
Aplicații, toleranțe și finisaj de suprafață
Electroeroziunea cu electrod profilat este alegerea preferată pentru cavități 3D de matriță, reliefuri, nervuri, buzunare adânci, logouri și geometrii inaccesibile unui fir drept. În funcție de dimensiune și configurare, sunt realiste toleranțe de ±0.0002–0.001″, iar prin descărcări de finisare se pot obține finisaje de suprafață sub 1 μm Ra. Deoarece electrodul transferă propria geometrie, formele complexe și de tip suprafață liberă sunt uzuale în matrițele de injecție și sculele pentru turnare sub presiune.
Avantaje și limitări
- Capacitate 3D reală: Principalul avantaj este realizarea cavităților înfundate, a contraunghiurilor și a formelor tridimensionale complexe, imposibil de produs prin electroeroziune cu fir.
- Finisaj de suprafață superior: Poate produce finisaje extrem de fine pe contururi complexe, eliminând adesea necesitatea lustruirii manuale.
Limitări: Eroziunea continuă necesită compensarea uzurii în programare și impune adesea fabricarea mai multor electrozi pentru o singură lucrare. Rata volumetrică de îndepărtare a materialului este, în general, mai mică decât la electroeroziunea cu fir, ceea ce o face mai puțin eficientă pentru îndepărtarea unor volume mari de material. În plus, fiecare cavitate distinctă necesită un electrod dedicat, iar caracteristicile adânci și înguste pot îngreuna evacuarea dielectricului, afectând atât viteza, cât și precizia.
Găurire prin electroeroziune (găuri rapide/găuri mici)
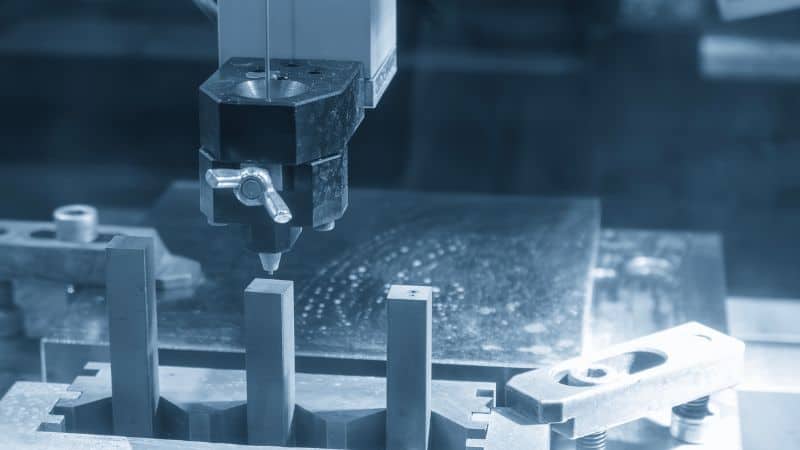
Mecanica procesului
Elementul central al găuririi prin electroeroziune este un electrod tubular rotativ, de mare viteză, realizat de regulă din alamă, cupru sau cupru-tungsten rezistent la uzură. În cele mai multe cazuri, tubul gol funcționează ca catod, iar piesa ca anod. Generatorul livrează impulsuri electrice de înaltă frecvență peste interstițiu, creând scântei controlate care vaporizează și erodează materialul.
Esențial pentru proces este fluidul dielectric presurizat — de obicei apă deionizată — pompat prin centrul electrodului rotativ. Acesta îndeplinește două funcții vitale: evacuează cu forță particulele erodate din interstițiul îngust, prevenind scurtcircuitele, și deionizează canalul pentru a menține o descărcare stabilă. Rotirea electrodului asigură uzura uniformă și contribuie la obținerea unei găuri mai drepte prin stabilizarea tubului. Un sistem servo ajustează permanent poziția electrodului pentru a menține interstițiul precis pe măsură ce gaura se adâncește, permițând realizarea unor găuri adânci și cu diametru mic în materiale călite, fără devierea sculei care ar apărea la prelucrarea tradițională.
Utilizări: găuri de pornire și de răcire
Producătorii utilizează frecvent găurirea prin electroeroziune pentru realizarea găurilor de pornire înaintea electroeroziunii cu fir, când profilul începe departe de o muchie. Metoda este, de asemenea, standard pentru găurile mici de răcire, cu raport de aspect ridicat, din paletele și ajutajele turbinelor, modelele de răcire prin transpirație și film, precum și găurile de precizie din componente medicale sau microfluidice. Superaliajele pe bază de nichel, titanul și oțelurile călite sunt materiale potrivite, cu condiția să fie conductoare.
Viteză, precizie și limitări
- Viteză de găurire: Găurirea prin electroeroziune este extrem de rapidă pentru realizarea găurilor mici și adânci, mai ales în materiale dure și conductoare, unde găurirea convențională este lentă sau imposibilă. Viteza depinde în principal de presiunea dielectricului, materialul electrodului și aliajul prelucrat, permițând realizarea rapidă a găurilor de pornire și a modelelor de găuri cu productivitate ridicată.
- Precizia diametrului: Procesul excelează în precizia poziționării și în realizarea găurilor drepte, cu raport de aspect ridicat și diametre de până la 0.015 inches.
Limitări: Specializarea pentru precizie implică și compromisuri. Finisajul suprafeței din interiorul găurilor este, în general, mai rugos decât cel obținut prin electroeroziunea cu fir sau prin trecerile de finisare la electroeroziunea cu electrod profilat. În plus, procesul este limitat în principal la găuri drepte și nu poate crea forme curbe. Căldura localizată intensă poate lăsa un strat resolidificat și bavuri mici la intrare și ieșire, care pot necesita finisare secundară în aplicațiile critice.
Mașini EDM specializate și procese hibride
Electroeroziune cu pulbere în suspensie (PMEDM)
Prin suspendarea pulberilor conductoare sau semiconductoare în dielectric, această tehnică poate dispersa canalul de descărcare, reduce densitatea energiei și îmbunătăți finisajul suprafeței, reducând totodată uzura sculei. PMEDM este valoroasă pentru trecerile de finisare ale matrițelor sau componentelor unde integritatea suprafeței contează. Este necesară filtrarea și controlul procesului pentru menținerea unei concentrații constante.
Frezare EDM/orbitare pentru forme 3D
Cunoscută și ca frezare EDM cu berbec, această abordare utilizează un electrod mic care urmează o traiectorie 3D și se deplasează orbital pentru a crea forme complexe, asemănător unei freze sferice, dar fără forțe de așchiere. Este eficientă pentru caracteristici delicate sau greu accesibile și poate reduce numărul electrozilor dedicați.
Compararea performanței diferitelor tipuri de mașini EDM
Viteze de tăiere și factori care influențează durata ciclului
- Electroeroziune cu fir: Viteză relativ ridicată la tăierea contururilor, mai ales pentru profile lungi cu înălțime constantă. Durata ciclului depinde de înălțimea piesei, lungimea conturului, numărul trecerilor de finisare și evacuare.
- Electroeroziune cu electrod profilat: Rată medie de îndepărtare: timpul depinde de suprafața electrodului, strategia orbitală și evacuare. Fabricarea electrodului adaugă timp de execuție.
- Găurire prin electroeroziune: Rapidă pentru găuri mici și adânci; productivitatea depinde de uzura electrodului, presiunea dielectricului și aliaj.
Precizie, toleranțe și finisaj de suprafață (Ra)
- Electroeroziune cu fir: Precizie foarte ridicată: ±0.0001–0.0002″ este uzuală, iar <1 μm Ra se poate obține cu mai multe treceri de finisare.
- Electroeroziune cu electrod profilat: Precizie ridicată: ±0.0002–0.001″ este tipică; <1 μm Ra se obține la descărcările de finisare cu energie și mișcare orbitală reglate.
- Găurire prin electroeroziune: Precizie ridicată a poziționării găurilor; finisajul suprafeței este modest față de metodele cu fir sau electrod profilat.
Efecte termice: strat resolidificat, microfisuri și ZAT
Toate procesele EDM produc un strat subțire resolidificat, cu posibile microfisuri, deși zona afectată termic (ZAT) este în general superficială. Efectul poate fi atenuat prin treceri de finisare cu energie redusă, parametri optimizați ai impulsurilor, evacuare adecvată și lustruire sau rectificare ușoară după proces, atunci când integritatea suprafeței este esențială (de exemplu, la componente aerospațiale predispuse la oboseală).
| Tip EDM | Viteză | Precizie | Finisaj de suprafață (Ra) | Efecte termice | Aplicații tipice |
|---|---|---|---|---|---|
| Electroeroziune cu fir | Ridicată | Foarte ridicată | <1 μm | ZAT minimă, strat resolidificat subțire | Matrițe, poansoane, profile |
| Electroeroziune cu electrod profilat | Medie | Ridicată | <1 μm | O anumită resolidificare, posibile microfisuri | Cavități de matriță, reliefuri |
| Găurire prin electroeroziune | Rapidă/medie | Ridicată | Modest | În principal la intrare/ieșire | Găuri de pornire, găuri de răcire |
Alegerea procesului potrivit de electroeroziune
Acum că ați aflat despre diferitele tipuri de EDM, este momentul să le sintetizăm pentru a vă ajuta să alegeți un proces de prelucrare prin electroeroziune. Criteriile de selecție pot fi împărțite în patru aspecte.
Considerații privind geometria și caracteristicile
- Contururi deschise și profile traversante: Alegeți electroeroziunea cu fir. Este ideală când firul poate accesa întregul traseu fără contraunghiuri.
- Cavități închise și forme 3D propriu-zise: Alegeți electroeroziunea cu electrod profilat. Aceasta creează caracteristici inaccesibile firului și transferă geometrii complexe de la electrod.
- Găuri mici, adânci și drepte: Alegeți găurirea prin electroeroziune. Este cea mai rapidă metodă pentru găuri de pornire și caracteristici de răcire cu raport de aspect ridicat.
Material, duritate și stare după tratamentul termic
Toate tipurile de prelucrare EDM necesită conductivitate electrică, însă duritatea nu este un factor limitativ: EDM funcționează eficient cu oțeluri pentru scule tratate termic, carburi, titan și aliaje de nichel. Dacă stabilitatea dimensională după tratamentul termic este importantă, prelucrarea EDM după călire elimină riscul deformării cauzate de forțele de prelucrare. Pentru carbură sau materiale delicate, preferați parametrii metodei cu fir sau ai electrodului profilat reglați cu atenție, pentru a minimiza microfisurarea.
Dimensiunea lotului, cost și economia sculelor
- Prototipuri și serii mici: Electroeroziunea cu fir minimizează costurile inițiale ale sculelor și necesită puțini electrozi, fiind rentabilă pentru piese unicat și serii scurte.
- Matrițe pentru volume mari sau cavități repetate: Electroeroziunea cu electrod profilat devine economică atunci când costurile proiectării și fabricării electrozilor se amortizează pentru multe piese. Strategiile eficiente pentru electrozi (degroșare/finisare, geometrii comune) reduc costul total.
- Celule de găurire: Pentru modele recurente de găuri de răcire, găurirea EDM dedicată și automatizată oferă un debit de producție previzibil.
Automatizare, fixare și monitorizarea procesului
EDM modern permite fabricația nesupravegheată. Filetarea automată a firului, schimbătoarele de scule, palparea în timpul procesului și monitorizarea mașinii reduc timpii de inactivitate și rebuturile. Trebuie să acordați prioritate următoarelor:
- Dielectric curat și filtrare stabilă pentru menținerea stabilității descărcărilor.
- Fixare rigidă cu baze de referință fiabile pentru repetabilitate între trecerile de finisare sau electrozi.
- Generatoare adaptive și control al colțurilor pentru protejarea preciziei la raze interioare mici.
- SPC și înregistrarea seturilor de parametri pentru trasabilitatea prelucrării de precizie reglementate, în producția componentelor medicale și aerospațiale.
Concluzie
Prelucrarea prin electroeroziune permite realizarea proiectelor complexe prin utilizarea precisă a prelucrării CNC și depășirea limitărilor de duritate ale materialelor prin metode complementare: EDM cu fir pentru profile, EDM cu electrod profilat pentru cavități și găurire EDM pentru găuri adânci.
Cu ajutorul informațiilor din articolele noastre, veți putea lua decizii informate atunci când alegeți EDM pentru a îmbunătăți calitatea pieselor și competitivitatea în fabricația avansată!
Întrebări frecvente
EDM este doar pentru metale? Poate fi utilizată pentru materiale moi, necălite?
Nu chiar. Prin definiție, EDM este destinată exclusiv materialelor conductoare electric; materialele izolatoare precum plasticul, sticla, ceramica obișnuită sau materialele compozite nu pot fi prelucrate astfel. Totuși, materiale precum grafitul, carbura de siliciu, diborura de titan și anumite compozite polimerice sunt conductoare electric. Deși reprezintă nișe ale EDM, pot fi prelucrate prin această metodă.
De asemenea, dacă materialele moi în cauză sunt metale moi, precum aluminiul sau oțelul cu conținut redus de carbon, EDM este complet viabilă, chiar dacă se utilizează frecvent pentru materiale mai dure. Metodele tradiționale de prelucrare sunt adesea mai rapide și mai rentabile, cu excepția cazului în care geometria este extrem de complexă sau delicată.
Cum limitează dimensiunea piesei utilizarea EDM?
Fiecare tip de EDM are constrângeri dimensionale inerente. Mașinile EDM cu fir sunt limitate de cursa de deplasare și dimensiunea rezervorului. Mașinile cu electrod profilat sunt constrânse de cuva de lucru și capacitatea de susținere a greutății electrodului. Pentru componente foarte mari, precum elicea unei nave, sunt necesare mașini EDM masive, dedicate.
Ce provoacă stratul resolidificat și este întotdeauna o problemă?
Stratul resolidificat este un strat subțire de material topit care nu a fost evacuat de fluidul dielectric și apoi s-a solidificat din nou. Deși toate procesele EDM îl produc, importanța sa depinde de aplicație. Pentru multe matrițe și scule, efectul este neglijabil sau stratul poate fi îndepărtat prin tratarea suprafeței. Pentru componente aerospațiale supuse unor solicitări mari și oboselii, acesta este un factor critic care trebuie minimizat sau eliminat.
EDM este considerată un proces lent?
În general, EDM nu este un proces de mare viteză pentru îndepărtarea unor volume mari de material, comparativ cu prelucrarea convențională. Valoarea sa constă în capacitatea de prelucrare de precizie, nu în viteza brută. Viteza „efectivă” este ridicată dacă se ia în considerare faptul că poate elimina mai multe etape (de exemplu, degroșare, tratament termic și finisare) și poate produce, într-o singură fixare, o piesă finită dintr-un semifabricat călit.







