
A megmunkálóiparban a gyártók gyakran találkoznak olyan alkatrészekkel, amelyek túl kemények, túl vékonyak vagy egyszerűen túl összetettek a hagyományos megmunkálási módszerekhez. Pontosan itt mutatkozik meg a szikraforgácsolás (EDM) értéke. Mivel az anyageltávolítás mechanikai erő helyett szabályozott elektromos kisülésekkel történik, ez a CNC-megmunkálási eljárás szigorú tűréshatárok betartását teszi lehetővé szerszámacélok, keményfémek, titán és egyéb különleges ötvözetek esetében.
A szikraforgácsolási eljárás számos változatra bontható a megmunkálási módszer alapján; a leggyakrabban alkalmazott típusok a huzalos szikraforgácsolás (wire EDM), a tömbszikra-forgácsolás (sinker EDM) és a szikraforgácsoló furatkészítés.
Huzalos szikraforgácsolás (WEDM)
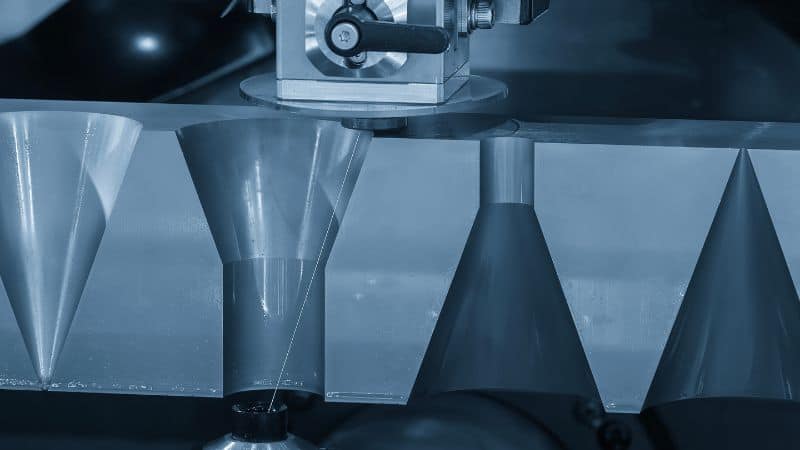
Működési elv és felépítés
A huzalos szikraforgácsolás során mozgó elektródaként egy folyamatosan adagolt, feszített állapotú – jellemzően sárgaréz vagy bevonatos sárgaréz – huzalt használnak. A huzal nem érintkezik közvetlenül a munkadarabbal; helyette egy szabályozott rés marad fenn, miközben a CNC a huzalt egy előre programozott pályán vezeti végig. A munkadarab ioncserélt vízbe merítve helyezkedik el; a víz dielektrikumként szolgál, és hatékonyan mossa ki a leválasztott anyagrészecskéket. A felső és alsó huzalvezetők lehetővé teszik a huzal döntését vagy kúposítását, így ferde felületek is kialakíthatók.
A gép generátora szabályozza az impulzusenergiát, az időtartamot és a frekvenciát a nagyolás, valamint a többszöri simító (finomító) menetek során. A nagyoló vágásoknál a sebesség a prioritás, így ráhagyás marad a későbbi simító menetek számára, amelyekkel pontosan beállítható a tűrés és a felületi minőség. A befogás kulcsfontosságú: a stabil, hőtechnikailag kiegyensúlyozott felépítés, a pontos bázispontok és a megfelelő öblítési útvonalak közvetlen hatással vannak a pontosságra és az átbocsátóképességre.
Tipikus alkalmazások és anyagok
A huzalos szikraforgácsoló gépeket jellemzően bonyolult profilok megmunkálására használják: ilyen például a szerszámbetétek, bélyegek, fogaskerekek, bordás profilok, orvosi alkatrészek és olyan összetett 2,5D-s kontúrok gyártása, amelyek marással nehezen vagy egyáltalán nem állíthatók elő. Különösen hatékony edzett szerszámacélok (pl. A2, D2, H13), volfrám-karbid, titán, Inconel és egyéb szuperötvözetek megmunkálásánál. Gyakori alkalmazások közé tartozik a nyomásos öntőszerszámok tömbből történő kivágása, precíziós betétek gyártása, törékeny vagy edzett alkatrészek feszültségmentes darabolása, valamint vékony bordák vagy finom részletek torzulásmentes kialakítása.
Előnyök és korlátok
- Pontosság és felületminőség: Stabil beállítások mellett a ±0,0001–0,0002 hüvelykes tűrés tartása rutinfeladat, többszöri simító menet alkalmazásával pedig 1 μm Ra alatti felületi érdesség érhető el.
- Minimális mechanikai igénybevétel: A vágóerő hiánya miatt a vékony falak és a finom részletek épek maradnak. A hőhatásnak kitett zónák kicsik, az újraolvadt rétegek pedig vékonyak.
- Automatizálhatóság: Az automatikus huzalfűzés, a huzalszakadás utáni automatikus újraindítás és az integrált tapintórendszer támogatja a megbízható, felügyelet nélküli (ún. „lights-out”) gyártást, különösen hosszabb profilok esetében.
Korlátok: A huzalnak fizikailag hozzá kell férnie a kontúrhoz, ami azt jelenti, hogy alámetszések vagy zárt üregek nem alakíthatók ki. A megmunkálás megkezdéséhez indítófuratra van szükség, kivéve, ha a kezdőpont egy élen helyezkedik el. Magas alkatrészeknél gondos öblítési stratégiára lehet szükség a stabilitás megőrzése, valamint a huzal eróziójának és szakadásának minimalizálása érdekében.
Süllyesztékes szikraforgácsolás (Sinker EDM)
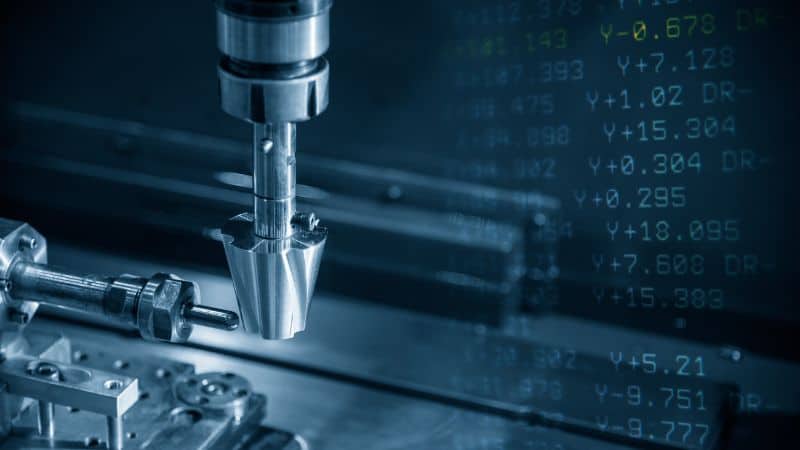
Elektródák, szerszámozás és üregkialakítás
A süllyesztékes szikraforgácsolás (más néven „die-sinking” EDM) során egy – jellemzően grafitból vagy rézből készült – alakos elektródát használnak, amelyet egy mozgatható fejre (kosra) szerelnek. Az elektródát a kialakítandó üreg negatívjaként pozicionálják, majd szervovezérléssel a munkadarabba süllyesztik, miközben a szikrakisülések kimarják az anyagot. Dielektrikumként gyakran szénhidrogén-alapú olajat alkalmaznak. Az orbitális mozgás (kis mértékű, programozott mozgás, például kör- vagy vektorpálya) javítja az öblítést és a felületi minőséget, valamint garantálja a végleges méretek elérését a sarkok túlégetése nélkül.
Az elektróda megválasztása döntő jelentőségű: a grafit gyorsabb megmunkálást tesz lehetővé, hőálló, és alkalmasabb nagyobb üregek kialakítására; a réz jól megtartja a részleteket, és finomabb felületi minőséget eredményezhet. A tapasztalt gyártók gyakran több elektródát alkalmaznak egymás után: egy nagyoló elektródát a tömeganyag eltávolítására, egy félsimítót a falak stabilizálására, valamint egy simító elektródát a szigorú tűrések és a kívánt Ra-érték elérésére.
Alkalmazási területek, tűrések és felületi minőség
A süllyesztékes szikraforgácsolás ideális választás 3D-s szerszámüregek, domborművek, bordák, mély zsebek, logók és olyan geometriák kialakítására, amelyekhez az egyenes huzalú szikraforgácsoló (drótvágó) egyszerűen nem fér hozzá. A mérettől és a beállítástól függően ±0,0002–0,001 hüvelyk tűréshatárok érhetők el reálisan, simító megmunkálásnál pedig 1 μm Ra alatti felületi érdesség is lehetséges. Mivel az elektróda határozza meg a geometriát, jellemzőek a bonyolult átmenetek és a szabad formájú alakzatok fröccsöntő szerszámoknál és nyomásos öntőszerszámoknál.
Előnyök és korlátok
- Valódi 3D-s képesség: Fő erőssége a zsáküregek, alámetszések és olyan összetett háromdimenziós formák létrehozása, amelyeket huzalos szikraforgácsolással (Wire EDM) lehetetlen lenne előállítani.
- Kiváló felületi minőség: Képes rendkívül finom felületi minőséget biztosítani bonyolult kontúrokon is, gyakran feleslegessé téve a kézi polírozást.
Korlátok: Ez a folyamatos erózió megköveteli az elektróda kopásának kompenzálását a programozás során, és gyakran több elektróda elkészítését is igényli egyetlen feladathoz. A térfogati anyagleválasztási sebesség általában lassabb, mint a huzalos szikraforgácsolásnál, így kevésbé hatékony nagy mennyiségű anyag eltávolítására. Emellett minden egyes egyedi üreghez külön elektróda szükséges, a mély, keskeny részletek pedig gyakran nehézségeket okoznak a dielektrikum átöblítésében, ami ronthatja a sebességet és a pontosságot is.
Szikraforgácsoló furatkészítés (gyorsfurat- / kis furatú EDM)
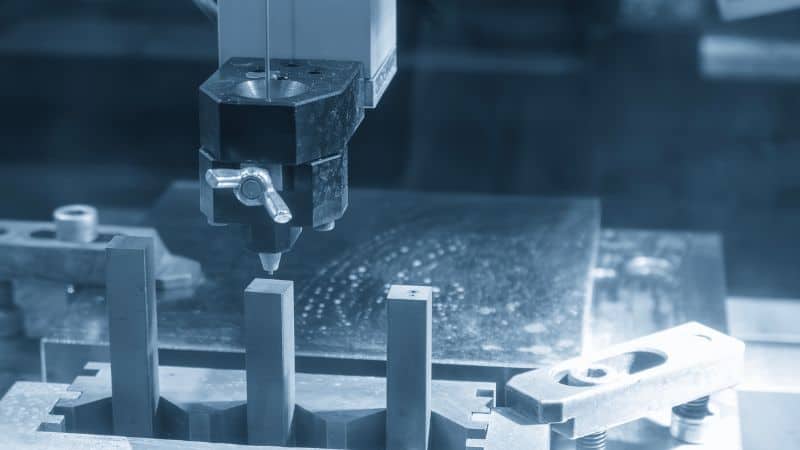
A folyamat mechanikája
A furatkészítő szikraforgácsolás lényege egy nagy sebességgel forgó, cső alakú elektróda, amely jellemzően sárgarézből, rézből vagy kopásálló réz-volfrám ötvözetből készül. Ez az üreges cső a legtöbb esetben katódként, a munkadarab pedig anódként funkcionál. Egy generátor nagyfrekvenciás elektromos impulzusokat továbbít a köztük lévő résen keresztül, szabályozott szikrasorozatot hozva létre, amely elpárologtatja és erózióval eltávolítja a anyag.
A folyamat kulcsfontosságú eleme a nyomás alatt álló dielektromos folyadék – rendszerint ioncserélt víz –, amelyet a forgó elektróda közepén keresztül pumpálnak át. Ez két létfontosságú feladatot lát el: nagy erővel kimossa a levált részecskéket a szűk résből a rövidzárlat megelőzése érdekében, valamint ionmentesíti a csatornát a stabil szikraképződés fenntartása céljából. Az elektróda forgása biztosítja az egyenletes kopást, és a cső stabilizálásával segíti az egyenesebb furat kialakítását. Egy szervorendszer folyamatosan szabályozza az elektróda helyzetét a furat mélyülésével párhuzamosan, fenntartva a pontos szikraközt; ez lehetővé teszi mély, kis átmérőjű furatok készítését edzett anyagokban anélkül, hogy fellépne a hagyományos megmunkálásnál kockázatot jelentő szerszámelhajlás.
Alkalmazási területek: Indító- és hűtőfuratok
A gyártók gyakran alkalmazzák az EDM-fúrást indítófuratok készítésére a huzalos szikraforgácsolás (WEDM) előtt, különösen akkor, ha a profil nem a munkadarab széléről indul. Ez a szabványos eljárás kis átmérőjű, nagy hossz-átmérő arányú hűtőfuratok (például turbinalapátokon és terelőlapátokon), effúziós és filmhűtési mintázatok, valamint orvosi vagy mikrofluidikai alkatrészek precíziós furatainak kialakításánál is. Megfelelő alapanyagok lehetnek a nikkelalapú szuperötvözetek, a titán és az edzett acélok, feltéve, hogy elektromosan vezetők.
Sebesség, pontosság és korlátok
- Furatfúrási sebesség: Az EDM-fúrás rendkívül gyors eljárás kis átmérőjű, mély furatok készítésére, különösen olyan kemény, vezetőképes anyagok esetében, amelyeknél a hagyományos fúrás lassú vagy kivitelezhetetlen. A sebességet elsősorban a dielektrikum nyomása, az elektróda anyaga és a megmunkált ötvözet típusa határozza meg, lehetővé téve a gyors indítófurat-készítést és a nagy átbocsátóképességű furatmintázatok létrehozását.
- Átmérőpontosság: Ez az eljárás kiváló pozicionálási pontosságot biztosít, és lehetővé teszi egyenes, nagy mélység-átmérő arányú furatok készítését, akár 0,015 hüvelykes átmérővel is.
Korlátok: A pontosságra való összpontosításnak vannak bizonyos hátrányai is. A furatok belső felülete általában érdesebb, mint a huzalos szikraforgácsolással (WEDM) vagy a tömbös szikraforgácsolás (sinker EDM) simító lépéseivel elérhető felület. Továbbá az eljárás főként egyenes furatok készítésére korlátozódik, ívelt formák kialakítására nem alkalmas. Végezetül, az intenzív, helyi hőhatás következtében újraolvadt réteg és apró sorja keletkezhet a belépési és kilépési pontokon, ami kritikus alkalmazások esetén utólagos felületmegmunkálást igényelhet.
Speciális szikraforgácsoló (EDM) gépek és hibrid eljárások
Poradalékos szikraforgácsolás (PMEDM)
A dielektrikumba kevert vezető vagy félvezető porok révén ez az eljárás képes szétteríteni a kisülési csatornát, csökkenteni az energiasűrűséget és javítani a felületminőséget, miközben mérsékli a szerszámkopást. A PMEDM különösen hasznos öntőformák vagy alkatrészek simító megmunkálásánál, ahol fontos a felület épsége. Az eljárás szűrést és folyamatszabályozást igényel a por koncentrációjának állandó szinten tartása érdekében.
EDM marás / orbitális mozgás 3D formákhoz
Az elektródás (tömbös) EDM marásnak is nevezett eljárás során egy kis méretű elektróda követ egy 3D szerszámpályát, és orbitális mozgást végezve hoz létre összetett formákat – hasonlóan a gömbvégű maróhoz, de forgácsolóerők fellépése nélkül. Hatékony megoldás finom részletek vagy nehezen hozzáférhető geometriák megmunkálására, emellett csökkentheti a szükséges speciális elektródák számát.
Különböző típusú szikraforgácsoló (EDM) gépek teljesítményének összehasonlítása
Vágási sebesség és a ciklusidőt meghatározó tényezők
- Huzalos szikraforgácsolás: Nagy relatív sebesség a kontúrvágásnál, különösen hosszú, állandó magasságú profilok esetén. A ciklusidő az alkatrész magasságától, a kontúr hosszától, a simítóvágások számától és az öblítéstől függ.
- Tömbös szikraforgácsolás: Közepes anyagleválasztási sebesség: az időt az elektródafelület, az orbitális mozgás stratégiája és az öblítés határozza meg. Az elektróda gyártása növeli az átfutási időt.
- Furatkészítés: Gyors kis átmérőjű, mély furatoknál: az átbocsátóképesség az elektróda kopásától, a dielektrikum nyomásától és az ötvözet típusától függ.
Pontosság, tűrések és felületi érdesség (Ra)
- Huzalos szikraforgácsolás: Nagyon nagy pontosság: gyakori a ±0,0001–0,0002 hüvelykes tűrés; többszöri simítóvágással 1 μm alatti Ra érték érhető el.
- Tömbös szikraforgácsolás: Nagy pontosság: jellemzően ±0,0002–0,001 hüvelyk; finommegmunkálásnál (hangolt energiával és orbitális mozgással) 1 μm alatti Ra érték érhető el.
- Furatkészítés: Nagy pozicionálási pontosság a furatok helyzetét illetően; a felületi érdesség szerényebb a huzalos vagy tömbös eljáráshoz képest.
Termikus hatások: újraolvadt réteg, mikrorepedések és hőhatásövezet (HAZ)
Minden szikraforgácsolási (EDM) eljárás során vékony, esetleges mikrorepedéseket tartalmazó újraolvadt réteg keletkezik, bár a hőhatásövezet (HAZ) általában sekély. Ez a jelenség mérsékelhető alacsonyabb energiájú simító menetekkel, optimalizált impulzusparaméterekkel, megfelelő öblítéssel, valamint – amennyiben a felület épsége kritikus fontosságú (pl. kifáradásra hajlamos repülőgép-alkatrészek esetében) – utólagos polírozással vagy finom köszörüléssel.
| EDM típusa | Sebesség | Pontosság | Felületi érdesség (Ra) | Hőhatások | Tipikus alkalmazások |
|---|---|---|---|---|---|
| Huzalos EDM | Nagy | Nagyon nagy | <1 μm | Minimális hőhatásövezet (HAZ), vékony újraolvadt réteg | Bélyegek, lyukasztók, profilok |
| Süllyesztékes EDM | Közepes | Nagy | <1 μm | Bizonyos mértékű újraolvadt réteg, lehetséges mikrorepedések | Szerszámüregek, dombornyomó szerszámok |
| Furatkészítés | Gyors/közepes | Nagy | Mérsékelt | Főleg a belépési/kilépési pontokon | Kezdőfuratok, hűtőfuratok |
Az EDM-eljárás kiválasztása az Ön igényei szerint
Most, hogy megismerte az EDM különböző típusait, érdemes összefoglalni azokat, hogy később segítségül szolgáljanak a megfelelő EDM-eljárás kiválasztásakor. A kiválasztási szempontok négy csoportra oszthatók.
Geometriai és formai szempontok
- Nyitott kontúrok és átmenő profilok: Válassza a huzalos szikraforgácsolást (Wire EDM). Ideális megoldás, ha a huzal alámetszések nélkül végig tud haladni a teljes pályán.
- Zárt üregek és valódi 3D formák: Válassza a tömbszikra-forgácsolást (Sinker EDM). Lehetővé teszi olyan formák kialakítását, amelyeket a huzal nem ér el, és képes összetett geometriák elektródáról történő átvitelére.
- Kis átmérőjű, mély, egyenes furatok: Válassza a szikraforgácsoló fúrást. Ez a leggyorsabb módszer indítófuratok és nagy méretarányú (mélység/átmérő arányú) hűtőcsatornák kialakítására.
Anyag, keménység és hőkezelési állapot
Minden típusú szikraforgácsolás (EDM) elektromos vezetőképességet igényel, ám a keménység nem korlátozó tényező; a technológia kiválóan alkalmazható hőkezelt szerszámacélok, keményfémek, valamint titán- és nikkelötvözetek megmunkálására. Ha fontos a hőkezelés utáni méretstabilitás, az edzést követő szikraforgácsolás kiküszöböli a megmunkálási erők okozta alakváltozás kockázatát. Keményfémek vagy kényes anyagok esetén érdemes huzalos eljárást vagy gondosan beállított paraméterekkel végzett tömbszikrás (süllyesztő) megmunkálást választani a mikrorepedések minimalizálása érdekében.
Sorozatnagyság, költségek és szerszámozási gazdaságosság
- Prototípusok és kis sorozatok: A huzalos szikraforgácsolás minimális előzetes szerszámozást igényel, és kevés elektródát használ, így költséghatékony megoldás egyedi darabok és kis szériák esetén.
- Nagy darabszámú öntőformák vagy ismétlődő üregek: A tömbszikrás megmunkálás akkor válik gazdaságossá, ha az elektródák tervezési és gyártási költségei nagyszámú alkatrészen oszlanak meg. A hatékony elektródastratégiák (pl. nagyolás/simítás, közös geometriák) csökkentik a teljes költséget.
- Furatkészítő cellák: Ismétlődő hűtőfurat-mintázatok esetén az automatizált, célzott szikraforgácsoló furatkészítés kiszámítható átfutási időt biztosít.
Automatizálás, befogás és folyamatfelügyelet
A modern szikraforgácsoló berendezések támogatják az automatizált, felügyelet nélküli gyártást. Az automatikus huzalfűzés, a szerszámcsere, a megmunkálás közbeni mérés és a gépfelügyelet csökkenti az állásidőt és a selejt mennyiségét. Kiemelt figyelmet érdemelnek az alábbiak:
- Tiszta dielektrikum és stabil szűrés a szikraképződés stabilitásának megőrzése érdekében.
- Merev befogás és megbízható bázispontok a megismételhetőség biztosítására a simító menetek vagy az elektródák cseréje során.
- Adaptív generátorok és sarokvezérlés a pontosság megőrzése érdekében szűk belső sugarak esetén.
- SPC (statisztikai folyamatszabályozás) és paraméterkészletek naplózása a nyomon követhetőség érdekében, szabályozott precíziós megmunkálásnál orvosi és repülőgépipari alkatrészek gyártásakor.
Összegzés
Az elektroeróziós megmunkálás (EDM) lehetővé teszi bonyolult kialakítások megvalósítását precíz CNC-megmunkálás és az anyagkeménység leküzdését kiegészítő módszerek révén: huzalos EDM profilokhoz, tömbszerszámos EDM üregekhez és EDM-mélyfúrás mély furatokhoz.
Cikkeinkből szerzett tudás birtokában megalapozott döntéseket hozhat az EDM kiválasztásakor, hogy javítsa az alkatrészek minőségét és versenyképességét a fejlett gyártásban!
Gyakran ismételt kérdések
Az EDM csak fémekhez használható? Alkalmazható puha, nem edzett anyagokon is?
Nem egészen. Definíció szerint az EDM kizárólag elektromosan vezető anyagokhoz használható; a szigetelőanyagok – mint például a műanyagok, az üveg, a hagyományos kerámiák vagy a kompozit anyagok – szóba sem jöhetnek. Ugyanakkor bizonyos anyagok – például a grafit, a szilícium-karbid, a titán-diborid és egyes polimer kompozitok – szintén elektromosan vezetők. Bár ezek speciális területnek számítanak az EDM esetében, ezzel a megmunkálási módszerrel szintén megmunkálhatók.
Emellett, ha a szóban forgó puha anyagok lágy fémek (például alumínium vagy lágyacél), az EDM alkalmazása teljesen életképes megoldás, annak ellenére, hogy a technológiát gyakrabban használják keményebb anyagokon. Csupán arról van szó, hogy a hagyományos megmunkálási módszerek gyakran gyorsabbak és költséghatékonyabbak – kivéve, ha a geometria rendkívül összetett vagy kényes.
Hogyan korlátozza az alkatrész mérete az EDM alkalmazását?
Minden EDM-típusnak megvannak a maga természetes méretkorlátai. A huzalos szikraforgácsoló gépek (WEDM) korlátait a mozgástartomány és a tartályméret határozza meg. A tömbszikraforgácsoló gépek (SEDM) esetében a munkatartály mérete és az elektróda megengedett tömege jelenti a korlátot. Nagyméretű alkatrészek – például hajócsavarok – megmunkálásához speciális, hatalmas méretű szikraforgácsoló gépekre lenne szükség.
Mi okozza az újraszilárdult réteget, és jelent-e ez minden esetben problémát?
Az újraszilárdult réteg egy vékony, visszafagyott anyagréteg, amely megolvadt, de a dielektrikum nem mosta el. Bár a szikraforgácsolás során minden esetben keletkezik ilyen réteg, annak jelentősége az alkalmazástól függ. Számos öntőforma és szerszám esetében ez vagy elhanyagolható tényező, vagy eltávolítható felületkezeléssel. A nagy igénybevételnek kitett, kifáradásra hajlamos repülőgép-ipari alkatrészeknél azonban kritikus tényezőnek számít, amelyet minimálisra kell csökkenteni vagy el kell távolítani.
Lassú eljárásnak számít a szikraforgácsolás?
A hagyományos forgácsoláshoz képest a szikraforgácsolás általában nem tekinthető nagy sebességű eljárásnak a tömeges anyageltávolítás szempontjából. Értéke a precíziós megmunkálási képességében rejlik, nem pedig a nyers sebességében. A „tényleges” sebesség azonban magasnak mondható, ha figyelembe vesszük, hogy az eljárás révén számos lépés (pl. nagyoló megmunkálás, hőkezelés, simító megmunkálás) kiváltható, és egyetlen felfogással kész alkatrész állítható elő edzett nyersdarabból.







