
Ve strojírenství se výrobci často setkávají s díly, které jsou příliš tvrdé, příliš tenké nebo zkrátka příliš složité pro konvenční metody obrábění. Právě zde nachází své uplatnění elektroerozivní obrábění (EDM). Díky tomu, že materiál odebírá pomocí řízených elektrických výbojů namísto mechanické síly, umožňuje tato technika CNC obrábění dosahovat velmi těsných tolerancí u nástrojových ocelí, karbidů, titanu a dalších speciálních slitin.
Proces elektroerozivního obrábění lze rozdělit do mnoha variant podle způsobu obrábění; mezi nejčastěji používané patří řezání drátem (wire EDM), hloubení (sinker EDM) a vrtání otvorů.
Drátové řezání (WEDM)
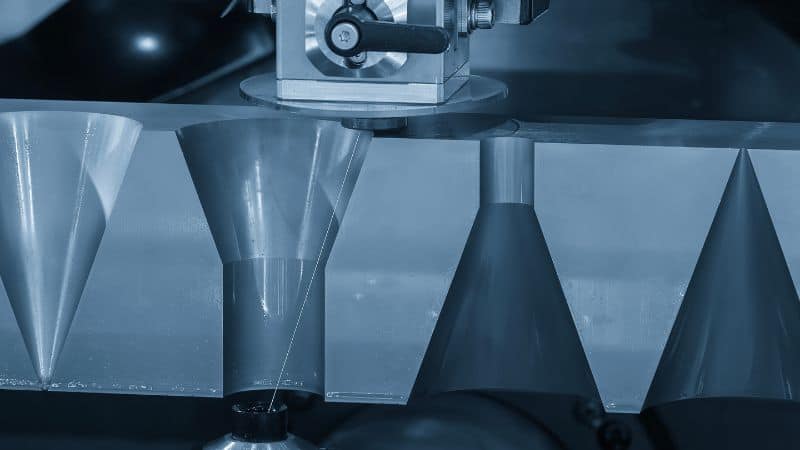
Princip činnosti a nastavení
Drátové řezání (WEDM) využívá jako pohyblivou elektrodu průběžně podávaný a napnutý elektricky nabitý drát, obvykle z mosazi nebo mosazi s povrchovou úpravou. Drát se nikdy nedotýká obrobku; místo toho je udržována řízená mezera, zatímco systém CNC vede drát po naprogramované dráze. Obrobek je ponořen v deionizované vodě, která slouží jako dielektrikum a účinně odplavuje zbytky materiálu. Horní a spodní vedení drátu umožňují jeho naklápění či změnu úhlu, což dovoluje vytvářet šikmé plochy a zkosení.
Generátor stroje moduluje energii, délku trvání a frekvenci impulzů, a to jak při hrubování, tak při následných dokončovacích průchodech. Hrubovací řezy kladou důraz na rychlost a ponechávají přídavek materiálu pro dokončovací průchody, které zajistí požadovanou toleranci a kvalitu povrchu. Klíčové je upnutí: pevné a teplotně stabilní uspořádání, přesné vztažné body a vhodné cesty pro proudění kapaliny přímo ovlivňují přesnost i produktivitu.
Typické aplikace a materiály
Stroje pro drátové řezání se obvykle používají pro výrobu složitých profilů: forem pro tlakové lití, razníků, ozubených kol, drážkování, zdravotnických komponent a komplexních 2,5D tvarů, které je obtížné či nemožné vyrobit frézováním. Technologie vyniká při zpracování kalených nástrojových ocelí (např. A2, D2, H13), slinutých karbidů, titanu, Inconelu a dalších superslitin. Mezi běžné případy použití patří řezání forem pro tlakové lití z plného bloku materiálu, výroba přesných vložek, dělení křehkých či kalených dílů bez vnášení vnitřního pnutí a vytváření tenkých žeber či jemných prvků bez rizika deformace.
Výhody a omezení
- Přesnost a jakost povrchu: Při stabilním ustavení je běžné dosahovat přesnosti ±0,0001–0,0002 palce; jakosti povrchu pod 1 µm Ra lze dosáhnout pomocí vícenásobných dokončovacích průchodů.
- Minimální mechanické namáhání: Absence řezných sil znamená, že tenké stěny a jemné detaily zůstávají neporušené. Tepelně ovlivněné oblasti jsou malé a vrstvy přetaveného materiálu tenké.
- Vhodné pro automatizaci: Funkce automatického navlékání drátu, obnovení procesu po přetržení drátu a integrované sondy umožňují spolehlivý bezobslužný provoz, zejména u delších profilů.
Omezení: Drát musí mít fyzický přístup ke kontuře, což znamená, že nelze vytvářet podřezy ani uzavřené dutiny. Pro zahájení procesu je nutný startovní otvor, pokud se počáteční bod nenachází na hraně. U vysokých dílů může být nutné zvolit pečlivou strategii vyplachování, aby se udržela stabilita a minimalizovala eroze či přetržení drátu.
Hloubící elektroerozivní obrábění (Sinker EDM / konvenční EDM)
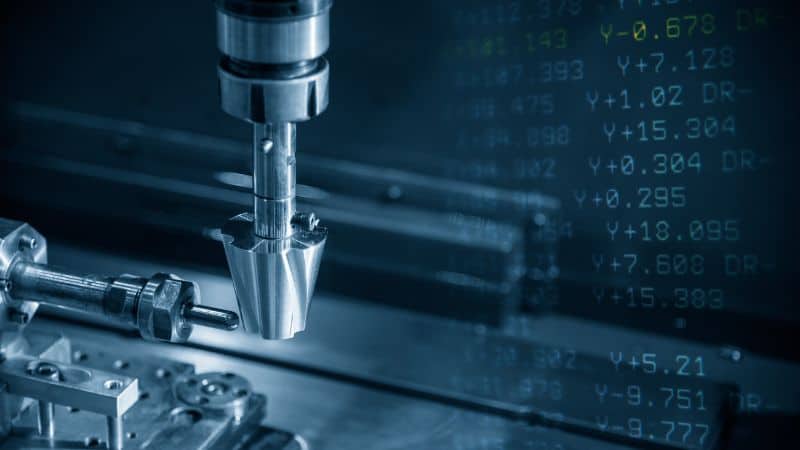
Elektrody, nástroje a tvorba dutin
Hloubící elektroerozivní obrábění (Sinker EDM) využívá tvarovanou elektrodu – obvykle z grafitu nebo mědi – upevněnou na beranu. Elektroda se nastaví nad negativní tvar dutiny a následně se řízeným posuvem (servo) „zanořuje“ do obrobku, přičemž elektrické výboje postupně odstraňují materiál. Jako dielektrikum se běžně používá olej na bázi uhlovodíků. Využití orbitálního pohybu (drobné naprogramované pohyby, například po kruhové nebo vektorové dráze) zlepšuje vyplachování a kvalitu povrchu a zaručuje dodržení konečných rozměrů bez nežádoucího vypálení rohů.
Výběr elektrody hraje klíčovou roli: grafit umožňuje vyšší rychlost obrábění, odolává vysokým teplotám a hodí se pro větší dutiny; měď dobře zachovává detaily a umožňuje dosáhnout jemnější struktury povrchu. Zkušení výrobci často kombinují více elektrod: hrubovací pro rychlý úběr materiálu, polodokončovací pro stabilizaci stěn a dokončovací pro dosažení přesných tolerancí a požadované drsnosti (Ra).
Aplikace, tolerance a kvalita povrchu
Hloubící elektroerozivní obrábění je ideální volbou pro výrobu 3D dutin forem, reliéfů, žeber, hlubokých kapes, log a geometrií, ke kterým se nelze dostat pomocí běžného řezacího drátu. V závislosti na velikosti a nastavení jsou reálné tolerance v rozmezí ±0,0002–0,001 palce, přičemž při dokončovacím obrábění lze dosáhnout drsnosti povrchu pod 1 μm Ra. Vzhledem k tomu, že geometrii určuje elektroda, jsou typickými příklady využití vstřikovací formy a nástroje pro tlakové lití.
Výhody a omezení
- Skutečné 3D možnosti: Hlavní předností je schopnost vytvářet slepé dutiny, podřezy a složité trojrozměrné tvary, které nelze vyrobit pomocí drátového řezání (Wire EDM).
- Vynikající kvalita povrchu: Umožňuje dosáhnout mimořádně jemné povrchové úpravy i u složitých kontur, čímž často odpadá nutnost ručního leštění.
Omezení: Tento neustálý úbytek materiálu elektrody vyžaduje kompenzaci opotřebení již ve fázi programování a často i výrobu několika elektrod pro jednu zakázku. Rychlost objemového úběru materiálu je obecně nižší než u drátového řezání, což činí tuto metodu méně efektivní pro odebírání velkého množství materiálu. Každá specifická dutina navíc vyžaduje vlastní elektrodu a hluboké, úzké prvky často komplikují výplach dielektrikem, což může negativně ovlivnit rychlost i přesnost.
Hloubení otvorů metodou EDM (vysokorychlostní vrtání / vrtání malých otvorů)
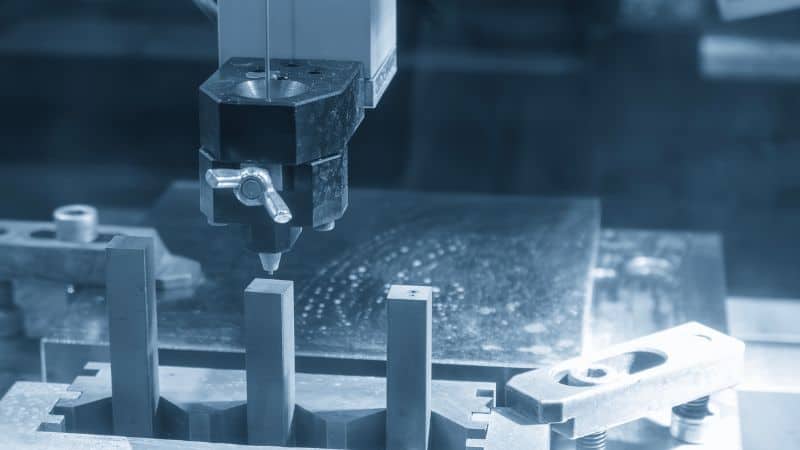
Princip procesu
Základem procesu hloubení otvorů metodou EDM je vysokorychlostní rotující trubková elektroda, obvykle vyrobená z mosazi, mědi nebo měď-wolframu odolného proti opotřebení. Tato dutá trubka ve většině případů funguje jako katoda, zatímco obrobek slouží jako anoda. Generátor přivádí vysokofrekvenční elektrické impulzy do mezery mezi nimi, čímž vzniká řada řízených jisker, které odpařují a erodují materiál.
Klíčovým prvkem procesu je dielektrická kapalina pod tlakem – obvykle deionizovaná voda –, která je čerpána středem rotující elektrody. Plní dvě zásadní funkce: silným proudem vyplavuje erodované částice z úzké mezery, čímž zabraňuje zkratu, a zároveň deionizuje kanálek, čímž udržuje stabilní podmínky pro vznik jisker. Rotace elektrody zajišťuje rovnoměrné opotřebení a díky stabilizaci trubice napomáhá k vytvoření rovnějšího otvoru. Servosystém neustále upravuje polohu elektrody tak, aby při prohlubování otvoru udržoval přesnou jiskrovou mezeru; to umožňuje vytvářet hluboké otvory o malém průměru v kalených materiálech bez rizika průhybu nástroje, který by představoval problém při konvenčním obrábění.
Příklady použití: Zaváděcí a chladicí otvory
Výrobci běžně využívají elektroerozivní vrtání (EDM) k vytváření zaváděcích otvorů pro následné drátové řezání (WEDM) v případech, kdy profil začíná mimo okraj obrobku. Tato metoda je rovněž standardem pro výrobu malých chladicích otvorů s vysokým poměrem hloubky k průměru v lopatkách turbín, pro vytváření vzorů otvorů pro efuzní a filmové chlazení i pro přesné otvory v komponentech pro medicínu či mikrofluidiku. Vhodnými materiály jsou například superslitiny na bázi niklu, titan a kalené oceli, pokud jsou elektricky vodivé.
Rychlost, přesnost a omezení
- Rychlost vrtání otvorů: Elektroerozivní vrtání je mimořádně rychlé při vytváření malých a hlubokých otvorů, zejména v houževnatých, elektricky vodivých materiálech, kde je konvenční vrtání pomalé nebo zcela nemožné. Rychlost procesu je určována především tlakem dielektrika, materiálem elektrody a konkrétní obráběnou slitinou, což umožňuje rychlé vytváření zaváděcích otvorů i efektivní výrobu celých polí otvorů.
- Přesnost průměru: Tento proces vyniká přesností polohování a schopností vytvářet rovné otvory s vysokým poměrem hloubky k průměru (štíhlostním poměrem) a průměry již od 0,015 palce.
Omezení: Důraz na přesnost s sebou nese i určité nevýhody. Kvalita povrchu uvnitř otvorů je obecně hrubší než u drátového řezání (WEDM) nebo při dokončovacích průchodech u hloubícího elektroerozivního obrábění (sinker EDM). Proces je navíc omezen převážně na rovné otvory a neumožňuje vytvářet zakřivené tvary. Intenzivní lokální zahřívání může také zanechat vrstvu přetaveného materiálu a drobné otřepy v místech vstupu a výstupu elektrody, což si u kritických aplikací může vyžádat následné dokončovací operace.
Specializované stroje pro elektroerozivní obrábění a hybridní procesy
Elektroerozivní obrábění s příměsí prášku (PMEDM)
Díky přidání vodivého nebo polovodivého prášku do dielektrické kapaliny dokáže tato technika rozšířit kanál výboje, snížit hustotu energie a zlepšit kvalitu povrchu, a zároveň omezit opotřebení elektrody. Metoda PMEDM je vhodná pro dokončovací operace u forem nebo součástí, kde záleží na celistvosti povrchu. Vyžaduje však filtraci a řízení procesu pro udržení stálé koncentrace prášku.
Elektroerozivní frézování / orbitální pohyb pro 3D tvary
Tento postup, nazývaný také hloubící elektroerozivní frézování, využívá malou elektrodu pohybující se po 3D dráze (včetně orbitálního pohybu) k vytváření složitých tvarů – podobně jako kulová fréza, avšak bez působení řezných sil. Je efektivní pro jemné či těžko přístupné prvky a umožňuje snížit počet potřebných speciálních elektrod.
Srovnání výkonu různých typů strojů pro elektroerozivní obrábění (EDM)
Řezné rychlosti a faktory ovlivňující dobu cyklu
- Drátové řezání (Wire EDM): Vysoká relativní rychlost při obvodových řezech, zejména u dlouhých profilů s konstantní výškou. Doba cyklu závisí na výšce dílu, délce obrysu, počtu dokončovacích průchodů a způsobu výplachu.
- Hloubení (Sinker EDM): Střední rychlost úběru materiálu: dobu ovlivňuje plocha elektrody, strategie orbitálního pohybu a výplach. Výroba elektrody prodlužuje celkovou dobu přípravy.
- Vrtání otvorů: Rychlé u malých a hlubokých otvorů: propustnost závisí na opotřebení elektrody, tlaku dielektrika a materiálu (slitině).
Přesnost, tolerance a jakost povrchu (Ra)
- Drátové řezání (Wire EDM): Velmi vysoká přesnost: běžně ±0,0001–0,0002 palce; při vícenásobných dokončovacích průchodech lze dosáhnout drsnosti Ra <1 μm.
- Hloubení (Sinker EDM): Vysoká přesnost: typicky ±0,0002–0,001 palce; při dokončovacím obrábění s optimalizovanou energií a orbitálním pohybem lze dosáhnout drsnosti Ra <1 μm.
- Vrtání otvorů: Vysoká polohová přesnost umístění otvorů; jakost povrchu je ve srovnání s drátovým řezáním či hloubením nižší.
Tepelné účinky: Vrstva přelitku, mikrotrhliny a tepelně ovlivněná zóna (HAZ)
Všechny procesy EDM vytvářejí tenkou vrstvu přelitku s potenciálními mikrotrhlinami, ačkoli tepelně ovlivněná zóna (HAZ) je obecně mělká. Tomu lze předejít nízkoenergetickými dokončovacími průchody, optimalizovanými parametry pulzu, správným proplachováním a leštěním nebo lehkým broušením po obrábění, pokud je kritická integrita povrchu (např. letecké součásti náchylné k únavě).
| Typ EDM | Rychlost | Přesnost | Jakost povrchu (Ra) | Tepelné účinky | Typické aplikace
|
|---|---|---|---|---|---|
| Drátové řezání (Wire EDM) | Vysoká | Velmi vysoká | <1 μm | Minimální tepelně ovlivněná zóna (HAZ), tenká přetavená vrstva | Raznice, střižníky, profily |
| Hloubení (Sinker EDM) | Střední | Vysoká | <1 μm | Určitá přetavená vrstva, možné mikrotrhliny | Dutiny forem, reliéfy |
| Vrtání otvorů | Vysoká/střední | Vysoká | Mírná | Převážně v místě vstupu a výstupu | Startovací otvory, chladicí otvory |
Výběr metody elektroerozivního obrábění (EDM) pro vaše potřeby
Nyní, když jste se seznámili s různými typy EDM, je na čase si je shrnout pro budoucí rozhodování o výběru procesu EDM obrábění. Kritéria výběru lze rozdělit do čtyř hledisek.
Úvahy o geometrii a prvcích
- Otevřené obrysy a průchozí profily: Zvolte řezání drátem (Wire EDM). Je ideální, pokud má drát přístup k celé dráze bez nutnosti překonávat zářezy či podříznutí.
- Uzavřené dutiny a skutečné 3D tvary: Zvolte hloubení elektrodou (Sinker EDM). Umožňuje vytvářet prvky nedostupné pro drát a přenášet složitou geometrii z elektrody.
- Malé, hluboké a přímé otvory: Zvolte elektroerozivní vrtání. Představuje nejrychlejší způsob vytváření startovacích otvorů a chladicích kanálků s vysokým poměrem hloubky k průměru.
Materiál, tvrdost a stav tepelného zpracování
Všechny typy elektroerozivního obrábění (EDM) vyžadují elektrickou vodivost, avšak tvrdost materiálu není omezujícím faktorem; metoda EDM je totiž ideální pro tepelně zpracované nástrojové oceli, tvrdokovy (karbidy) i slitiny titanu a niklu. Pokud je klíčová rozměrová stálost po tepelném zpracování, provedení EDM operace až po kalení eliminuje riziko deformací způsobených řeznými silami. U tvrdokovů nebo křehkých materiálů upřednostněte řezání drátem nebo pečlivě nastavené parametry hloubení, abyste minimalizovali vznik mikrotrhlin.
Velikost série, náklady a ekonomika nástrojového vybavení
- Prototypy a malé série: Elektroerozivní řezání drátem (WEDM) minimalizuje počáteční náklady na nástroje a nevyžaduje složité elektrody, což z něj činí nákladově efektivní řešení pro kusovou výrobu a krátké série.
- Formy pro velkosériovou výrobu nebo opakující se dutiny: Elektroerozivní hloubení (SEDM) se stává ekonomicky výhodným, pokud se náklady na návrh a výrobu elektrod rozloží do velkého počtu dílů. Efektivní strategie práce s elektrodami (např. hrubování/dokončování, sdílené geometrie) snižují celkové náklady.
- Pracoviště pro vrtání otvorů: U opakujících se vzorů chladicích otvorů zajišťuje specializované EDM vrtání s automatizací předvídatelnou propustnost výroby.
Automatizace, upínání a monitorování procesu
Moderní EDM technologie podporují bezobslužnou výrobu. Systémy automatického navlékání drátu, výměníky nástrojů, sondování v průběhu procesu a monitorování stroje snižují prostoje i zmetkovitost. Prioritou by mělo být:
- Čisté dielektrikum a stabilní filtrace pro udržení stability výboje.
- Pevné upnutí se spolehlivými referenčními body (daty) pro zajištění opakovatelnosti při vícenásobných průchodech nebo výměně elektrod.
- Adaptivní generátory a řízení pohybu v rozích pro zachování přesnosti u malých vnitřních poloměrů.
- Statistické řízení procesů (SPC) a záznam parametrů zajišťující sledovatelnost u vysoce přesného obrábění dílů pro zdravotnictví a letecký průmysl.
Závěr
Elektroerozivní obrábění (EDM) umožňuje realizaci složitých konstrukcí díky využití přesného CNC obrábění a překonávání tvrdosti materiálu pomocí vzájemně se doplňujících metod: drátové EDM pro profily, hloubící EDM pro dutiny a EDM vrtání pro hluboké otvory.
Díky informacím z našich článků budete moci kvalifikovaně rozhodovat o využití EDM pro zvýšení kvality dílů a konkurenceschopnosti v moderní výrobě!
Často kladené otázky
Je EDM určeno pouze pro kovy? Lze jej použít i na měkké, nekalené materiály?
Ne tak docela. Z definice je EDM určeno výhradně pro elektricky vodivé materiály; izolanty, jako jsou plasty, sklo, běžná keramika či kompozitní materiály, pro tuto metodu vhodné nejsou. Existují však i elektricky vodivé materiály, jako je grafit, karbid křemíku, diborid titanu či určité polymerní kompozity. Ačkoli představují spíše specifickou oblast využití EDM, lze je touto metodou rovněž obrábět.
Pokud jde o měkké kovy, jako je hliník nebo měkká ocel, je EDM zcela schůdnou variantou, přestože se běžněji používá u tvrdších materiálů. Tradiční metody obrábění jsou však často rychlejší a nákladově efektivnější – s výjimkou případů, kdy je geometrie dílu extrémně složitá nebo křehká.
Jak velikost dílu omezuje možnosti EDM?
Každý typ EDM má svá přirozená omezení týkající se velikosti. Drátové elektroerozivní stroje (WEDM) jsou omezeny rozsahem pojezdu a velikostí pracovní nádrže. U hloubících elektroerozivních strojů (SEDM) představují limitující faktor rozměry pracovní nádrže a nosnost pro hmotnost elektrody. Pro velmi rozměrné součásti, jako jsou lodní lodní šrouby, by byly zapotřebí speciální, masivní elektroerozivní stroje.
Co způsobuje vznik přetavené vrstvy a představuje tato vrstva vždy problém?
Přetavená vrstva je tenká, znovu ztuhlá vrstva materiálu, který byl sice roztaven, ale nebyl odplaven dielektrickou kapalinou. Ačkoli tato vrstva vzniká při každém elektroerozivním obrábění, její význam závisí na konkrétní aplikaci. U mnoha forem a nástrojů je buď zanedbatelná, nebo ji lze odstranit povrchovou úpravou. U vysoce namáhaných leteckých součástí vystavených únavovému namáhání jde o kritický faktor, který je nutné minimalizovat nebo zcela odstranit.
Považuje se elektroerozivní obrábění za pomalý proces?
Ve srovnání s konvenčním obráběním není elektroerozivní obrábění obecně procesem vhodným pro rychlé odebírání velkého objemu materiálu. Jeho hodnota spočívá ve schopnosti přesného obrábění, nikoli v samotné rychlosti úběru. „Efektivní“ rychlost je však vysoká, uvážíme-li, že metoda umožňuje eliminovat řadu kroků (např. hrubování, tepelné zpracování, dokončovací obrábění) a vyrobit hotový díl z kaleného polotovaru na jedno upnutí.







