
Nel settore delle lavorazioni meccaniche, i produttori si trovano spesso davanti a componenti troppo duri, troppo sottili o troppo complessi per i metodi convenzionali. È qui che la lavorazione per elettroerosione (EDM, Electrical Discharge Machining) dimostra il proprio valore. Asportando materiale con scariche elettriche controllate anziché con la forza, questa tecnica CNC mantiene tolleranze ristrette su acciai per utensili, carburi, titanio e altre leghe speciali.
Il processo di elettroerosione comprende diverse varianti in base al metodo di lavorazione; le più utilizzate sono EDM a filo, EDM a tuffo e foratura EDM.
EDM a filo (WEDM)
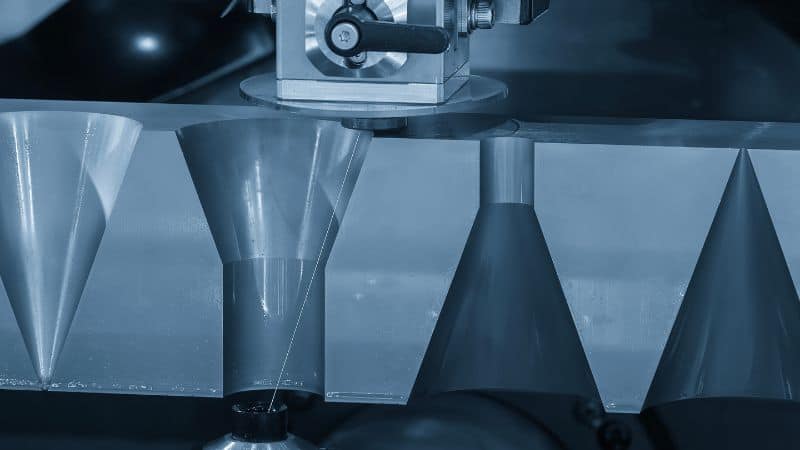
Principio di funzionamento e configurazione
L’EDM a filo utilizza come elettrodo mobile un filo caricato elettricamente, mantenuto in tensione e alimentato in continuo, generalmente in ottone o ottone rivestito. Il filo non entra in contatto con il pezzo: si mantiene invece una distanza controllata, mentre il CNC guida il filo lungo un percorso programmato. Il pezzo è immerso in acqua deionizzata, che funge da dielettrico e rimuove i detriti. Le guide superiore e inferiore consentono di inclinare il filo o creare tagli conici.
Il generatore modula energia, durata e frequenza degli impulsi durante la sgrossatura e le passate di finitura. I tagli iniziali privilegiano la velocità e lasciano un sovrametallo per le passate successive, che definiscono tolleranze e finitura. Anche il fissaggio è importante: configurazione stabile dal punto di vista termico, riferimenti precisi e lavaggio efficace incidono direttamente su precisione e produttività.
Applicazioni e materiali tipici
Le macchine EDM a filo vengono utilizzate per profili intricati: matrici, punzoni, ingranaggi, scanalature, componenti medicali e contorni 2.5D complessi, difficili o impossibili da fresare. Sono adatte ad acciai per utensili temprati (A2, D2, H13), carburo di tungsteno, titanio, Inconel e altre superleghe. Tra le applicazioni comuni vi sono il taglio delle matrici per pressofusione ricavate da un blocco, la produzione di inserti di precisione, la sezionatura di componenti fragili o temprati senza sollecitazioni e la realizzazione di nervature sottili o dettagli delicati senza deformazioni.
Vantaggi e limiti
- Precisione e finitura: su configurazioni stabili è normale mantenere ±0.0001–0.0002″; con più passate si ottengono superfici sotto 1 μm Ra.
- Sollecitazioni meccaniche minime: l’assenza di forze di taglio preserva pareti sottili e dettagli fini. Le zone termicamente alterate sono ridotte e gli strati rifusi sottili.
- Adatta all’automazione: infilaggio automatico, recupero dopo rottura del filo e tastatura integrata supportano cicli non presidiati affidabili, soprattutto su profili lunghi.
Limiti: il filo deve raggiungere fisicamente il contorno, quindi non è possibile realizzare sottosquadri o cavità chiuse. Serve un foro di avvio, salvo che il punto iniziale si trovi su un bordo. I componenti alti possono richiedere strategie di lavaggio accurate per mantenere la stabilità e ridurre erosione e rotture del filo.
EDM a tuffo (a elettrodo sagomato/convenzionale)
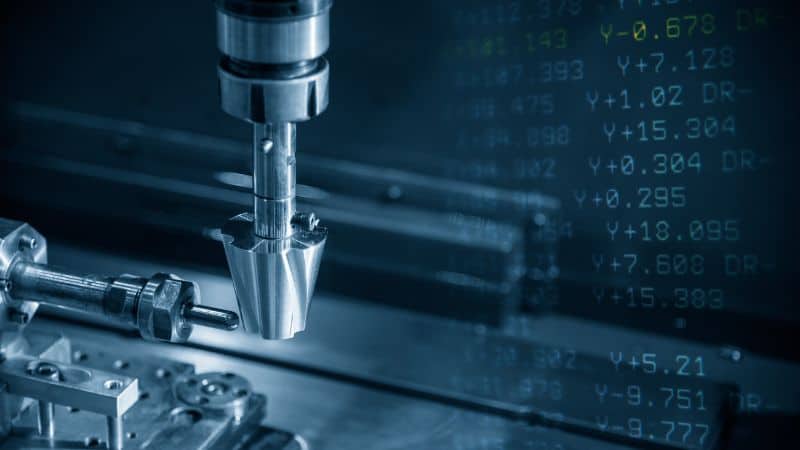
Elettrodi, attrezzature e formazione delle cavità
L’EDM a tuffo utilizza un elettrodo sagomato, in genere di grafite o rame, montato su un asse mobile. L’elettrodo riproduce il negativo della cavità e viene fatto affondare nel pezzo tramite controllo servoassistito, mentre le scariche erodono il materiale. Un olio a base di idrocarburi è un dielettrico comune. I movimenti orbitali, piccoli spostamenti programmati circolari o vettoriali, migliorano il lavaggio e la finitura e consentono di raggiungere le dimensioni finali senza bruciature eccessive degli spigoli.
La scelta dell’elettrodo è determinante: la grafite garantisce velocità, resiste al calore ed è adatta a cavità grandi; il rame riproduce bene i dettagli e offre finiture più fini. I produttori esperti usano spesso più elettrodi in sequenza: uno di sgrossatura, uno di semifinitura per stabilizzare le pareti e uno di finitura per tolleranze ristrette e Ra.
Applicazioni, tolleranze e finitura superficiale
L’EDM a tuffo è ideale per cavità 3D di forme, goffrature, nervature, tasche profonde, loghi e geometrie irraggiungibili con un filo rettilineo. In base a dimensioni e configurazione, sono realistiche tolleranze da ±0.0002 a 0.001″; con le bruciature di finitura si possono ottenere superfici sotto 1 μm Ra. Poiché l’elettrodo trasferisce la propria geometria, forme complesse e superfici libere sono comuni negli stampi a iniezione e negli utensili per pressofusione.
Vantaggi e limiti
- Reali capacità 3D: la forza principale è creare cavità cieche, sottosquadri e forme tridimensionali impossibili da realizzare con EDM a filo.
- Finitura superficiale superiore: consente finiture molto fini su contorni intricati e spesso elimina la lucidatura manuale.
Limiti: l’erosione costante richiede una compensazione dell’usura nella programmazione e spesso più elettrodi per un singolo lavoro. La velocità volumetrica di asportazione è inferiore a quella dell’EDM a filo, quindi è meno efficiente per rimuovere grandi volumi. Ogni cavità richiede un elettrodo dedicato e le caratteristiche profonde e strette rendono difficile il lavaggio del dielettrico, compromettendo velocità e precisione.
Foratura EDM (fori rapidi/di piccolo diametro)
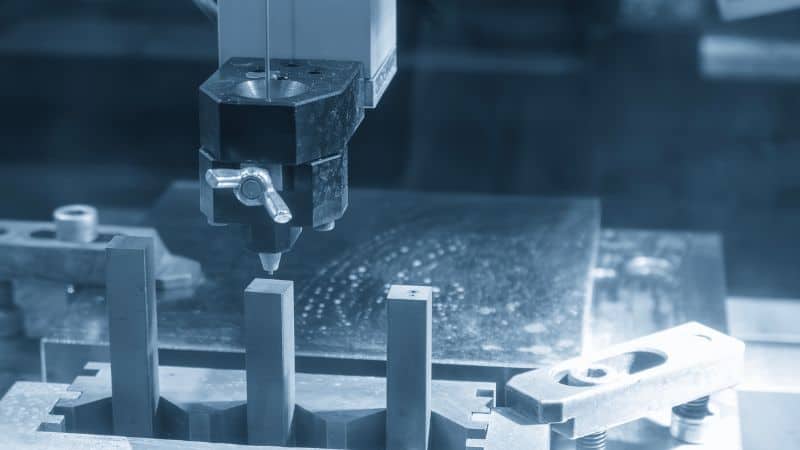
Meccanica del processo
Il principio della foratura EDM è un elettrodo tubolare rotante ad alta velocità, generalmente in ottone, rame o rame-tungsteno resistente all’usura. Di solito il tubo cavo funge da catodo e il pezzo da anodo. Un generatore invia impulsi elettrici ad alta frequenza attraverso la distanza tra i due, creando scintille controllate che vaporizzano ed erodono il materiale.
Il fluido dielettrico pressurizzato, di solito acqua deionizzata, è pompato attraverso il centro dell’elettrodo rotante. Svolge due funzioni: espelle le particelle erose dalla stretta intercapedine, evitando cortocircuiti, e deionizza il canale per mantenere scariche stabili. La rotazione assicura usura uniforme e fori più rettilinei. Un servosistema regola continuamente la posizione dell’elettrodo per mantenere la distanza di scarica mentre il foro si approfondisce. Si realizzano così fori profondi e di piccolo diametro in materiali temprati, senza la flessione dell’utensile che può verificarsi nella lavorazione tradizionale.
Applicazioni: fori di avvio e di raffreddamento
I produttori utilizzano spesso la foratura EDM per realizzare i fori di avvio necessari prima dell’EDM a filo quando il profilo inizia lontano da un bordo. È inoltre lo standard per piccoli fori di raffreddamento ad alto rapporto d’aspetto nelle pale e palette delle turbine, per schemi di effusione e raffreddamento a film e per fori di precisione in componenti medicali o microfluidici. Sono adatte superleghe a base di nichel, titanio e acciai temprati, purché conduttivi.
Velocità, precisione e limiti
- Velocità di foratura: la foratura EDM è estremamente rapida per creare fori piccoli e profondi, soprattutto in materiali tenaci e conduttivi in cui la foratura convenzionale è lenta o impossibile. La velocità dipende dalla pressione del dielettrico, dal materiale dell’elettrodo e dalla lega, consentendo fori di avvio rapidi e schemi ad alta produttività.
- Precisione del diametro: il processo offre elevata precisione di posizionamento e realizza fori rettilinei ad alto rapporto d’aspetto con diametri fino a 0.015 pollici.
Limiti: la precisione comporta alcuni compromessi. La finitura interna è generalmente più ruvida rispetto all’EDM a filo o alle passate di finitura a tuffo. Il processo è limitato soprattutto a fori rettilinei e non crea geometrie curve. Il calore localizzato può lasciare uno strato rifuso e piccole bave nei punti di ingresso e uscita; per applicazioni critiche può servire una finitura secondaria.
Macchine EDM speciali e processi ibridi
EDM con polveri in sospensione (PMEDM)
Sospendendo polveri conduttive o semiconduttive nel dielettrico, questa tecnica allarga il canale di scarica, riduce la densità energetica e migliora la finitura superficiale limitando l’usura dell’utensile. È utile per passate di finitura su forme o componenti in cui conta l’integrità superficiale. Richiede filtrazione e controllo per mantenere costante la concentrazione.
Fresatura EDM/orbitale per forme 3D
Chiamato anche fresatura EDM a elettrodo, questo approccio usa un piccolo elettrodo che segue una traiettoria 3D e si muove in orbita per creare forme complesse, come una fresa a testa sferica ma senza forze di taglio. È efficace per dettagli delicati o difficili da raggiungere e riduce il numero di elettrodi dedicati.
Confronto delle prestazioni tra i tipi di macchine EDM
Velocità di taglio e fattori che determinano il ciclo
- EDM a filo: velocità elevata nei tagli periferici, soprattutto su profili lunghi e di altezza costante. Il ciclo dipende da altezza del pezzo, lunghezza del contorno, numero di passate e lavaggio.
- EDM a tuffo: velocità di asportazione media; area dell’elettrodo, strategia orbitale e lavaggio determinano la durata. La fabbricazione dell’elettrodo aggiunge tempi.
- Foratura EDM: rapida per fori piccoli e profondi; la produttività dipende da usura dell’elettrodo, pressione del dielettrico e lega.
Precisione, tolleranze e finitura superficiale (Ra)
- EDM a filo: precisione molto elevata: ±0.0001–0.0002″ è comune; con più passate si ottiene <1 μm Ra.
- EDM a tuffo: precisione elevata: ±0.0002–0.001″ tipico; <1 μm Ra nelle bruciature di finitura con energia e orbita ottimizzate.
- Foratura EDM: elevata precisione di posizione dei fori; finitura superficiale modesta rispetto ai metodi a filo e a tuffo.
Effetti termici: strato rifuso, microcricche e ZTA
Tutti i processi EDM producono un sottile strato rifuso con possibili microcricche, anche se la zona termicamente alterata (ZTA) è generalmente poco profonda. Si può intervenire con passate di finitura a energia ridotta, impulsi ottimizzati, lavaggio adeguato e lucidatura o leggera rettifica dopo il processo, quando l’integrità superficiale è fondamentale, per esempio nei componenti aerospaziali soggetti a fatica.
| Tipo EDM | Velocità | Precisione | Finitura superficiale (Ra) | Effetti termici | Applicazioni tipiche
|
|---|---|---|---|---|---|
| EDM a filo | Elevata | Molto elevata | <1 μm | ZTA minima, strato rifuso sottile | Matrici, punzoni, profili |
| EDM a tuffo | Media | Elevata | <1 μm | Possibile strato rifuso e microcricche | Cavità di forme, goffrature |
| Foratura EDM | Rapida/media | Elevata | Modesta | Principalmente all’ingresso/uscita | Fori di avvio e raffreddamento |
Scelta del processo di elettroerosione adatto alle tue esigenze
Dopo aver esaminato i diversi tipi di EDM, è utile riassumerli per scegliere il processo più adatto. I criteri di selezione comprendono quattro aspetti.
Considerazioni su geometria e caratteristiche
- Contorni aperti e profili passanti: scegli l’EDM a filo. È ideale quando il filo può raggiungere l’intero percorso senza sottosquadri.
- Cavità chiuse e vere forme 3D: scegli l’EDM a tuffo. Crea caratteristiche irraggiungibili dal filo e trasferisce geometrie complesse da un elettrodo.
- Fori piccoli, profondi e rettilinei: scegli la foratura EDM. È la via più rapida per fori di avvio e fori di raffreddamento ad alto rapporto d’aspetto.
Materiale, durezza e stato di trattamento termico
Tutti i tipi di EDM richiedono materiali conduttivi, ma la durezza non è un limite: l’EDM è efficace su acciai per utensili trattati termicamente, carburi, titanio e leghe di nichel. Se la stabilità dimensionale dopo il trattamento termico è importante, eseguire l’EDM dopo la tempra evita deformazioni dovute alle forze di lavorazione. Per carburi o materiali delicati, preferisci EDM a filo o parametri a tuffo regolati con cura per ridurre le microcricche.
Dimensioni del lotto, costi ed economia delle attrezzature
- Prototipi e piccoli lotti: l’EDM a filo riduce i costi iniziali delle attrezzature e richiede pochi elettrodi; è quindi conveniente per pezzi singoli e piccole serie.
- Forme per grandi volumi o cavità ripetute: l’EDM a tuffo diventa conveniente quando i costi di progettazione e fabbricazione degli elettrodi sono ripartiti su molti componenti. Strategie efficienti di sgrossatura e finitura e geometrie condivise riducono il costo totale.
- Celle di foratura: per schemi ricorrenti di fori di raffreddamento, la foratura EDM dedicata con automazione offre produttività prevedibile.
Automazione, fissaggio e monitoraggio del processo
Le moderne macchine EDM supportano la produzione non presidiata. Infilaggio automatico del filo, cambi utensile, tastatura in processo e monitoraggio riducono inattività e scarti. Dai priorità a:
- Dielettrico pulito e filtrazione stabile per mantenere scariche regolari.
- Fissaggi rigidi e riferimenti affidabili per garantire ripetibilità tra passate ed elettrodi.
- Generatori adattivi e controllo degli angoli per preservare la precisione nei raggi interni ristretti.
- SPC e registrazione dei parametri per la tracciabilità delle lavorazioni di precisione regolamentate nei componenti medicali e aerospaziali.
Conclusione
L’elettroerosione consente design complessi grazie a precise lavorazioni CNC e supera i limiti di durezza dei materiali con metodi complementari: EDM a filo per profili, a tuffo per cavità e foratura per fori profondi.
Con queste informazioni puoi scegliere con consapevolezza la tecnica EDM più adatta per migliorare qualità dei componenti e competitività nella produzione avanzata!
Domande frequenti
L’EDM è adatta solo ai metalli? Si può usare su materiali morbidi e non temprati?
Non esattamente. Per definizione, l’EDM è riservata ai materiali conduttivi; isolanti come plastica, vetro, ceramiche comuni e materiali compositi non sono adatti. Tuttavia, grafite, carburo di silicio, diboruro di titanio e alcuni compositi polimerici sono conduttivi. Sebbene di nicchia, possono essere lavorati con questa tecnica.
Se i materiali morbidi in questione sono metalli come alluminio o acciaio dolce, l’EDM è comunque praticabile, anche se viene usata comunemente su materiali più duri. Le tecniche tradizionali sono spesso più rapide ed economiche, salvo geometrie estremamente complesse o delicate.
In che modo le dimensioni del componente limitano l’EDM?
Ogni tipo di EDM presenta limiti dimensionali specifici. Le macchine a filo sono limitate dalla corsa e dalle dimensioni della vasca; quelle a tuffo dalla vasca di lavoro e dalla capacità di carico dell’elettrodo. Per componenti molto grandi, come l’elica di una nave, servirebbero macchine EDM dedicate di dimensioni eccezionali.
Che cosa causa lo strato rifuso ed è sempre un problema?
Lo strato rifuso è un sottile strato di materiale nuovamente solidificato, prima fuso ma non rimosso dal dielettrico. Tutti i processi EDM lo generano, ma la sua rilevanza dipende dall’applicazione. Per molte forme e attrezzature non è significativo oppure può essere rimosso con un trattamento superficiale. Nei componenti aerospaziali soggetti a fatica e forti sollecitazioni, è invece un fattore critico da ridurre o eliminare.
L’EDM è considerata un processo lento?
Rispetto alle lavorazioni convenzionali, l’EDM non è generalmente veloce nell’asportazione di grandi volumi di materiale. Il suo valore è nella precisione, non nella velocità pura. La velocità «effettiva» è elevata se si considera che può eliminare più fasi (per esempio sgrossatura, trattamento termico e finitura) e realizzare un componente finito da un grezzo temprato in un’unica configurazione.







