
Gli ingegneri e i responsabili degli acquisti conoscono i costi aggiuntivi che può comportare una revisione dello stampo nella fase di pressofusione. Per prevenire questo problema, si ricorre alla pressofusione per prototipi nel flusso di lavoro della pressofusione.
In sostanza, la pressofusione per prototipi consiste nella pratica di produrre piccoli lotti di componenti metallici funzionali per verificare la fattibilità del progetto e la producibilità prima di investire in stampi temprati per la produzione di massa, ma la sfida è che non esiste un unico metodo. Questo approccio comprende stampi in acciaio a impronta singola, masselli lavorati e microfusioni.
Questa guida vi aiuta quindi a scegliere le principali opzioni per prototipi, trattando selezione delle leghe, regole di progettazione e trasferimento degli insegnamenti alla produzione ad alto volume.
Quando è opportuno scegliere la colata di prototipi?
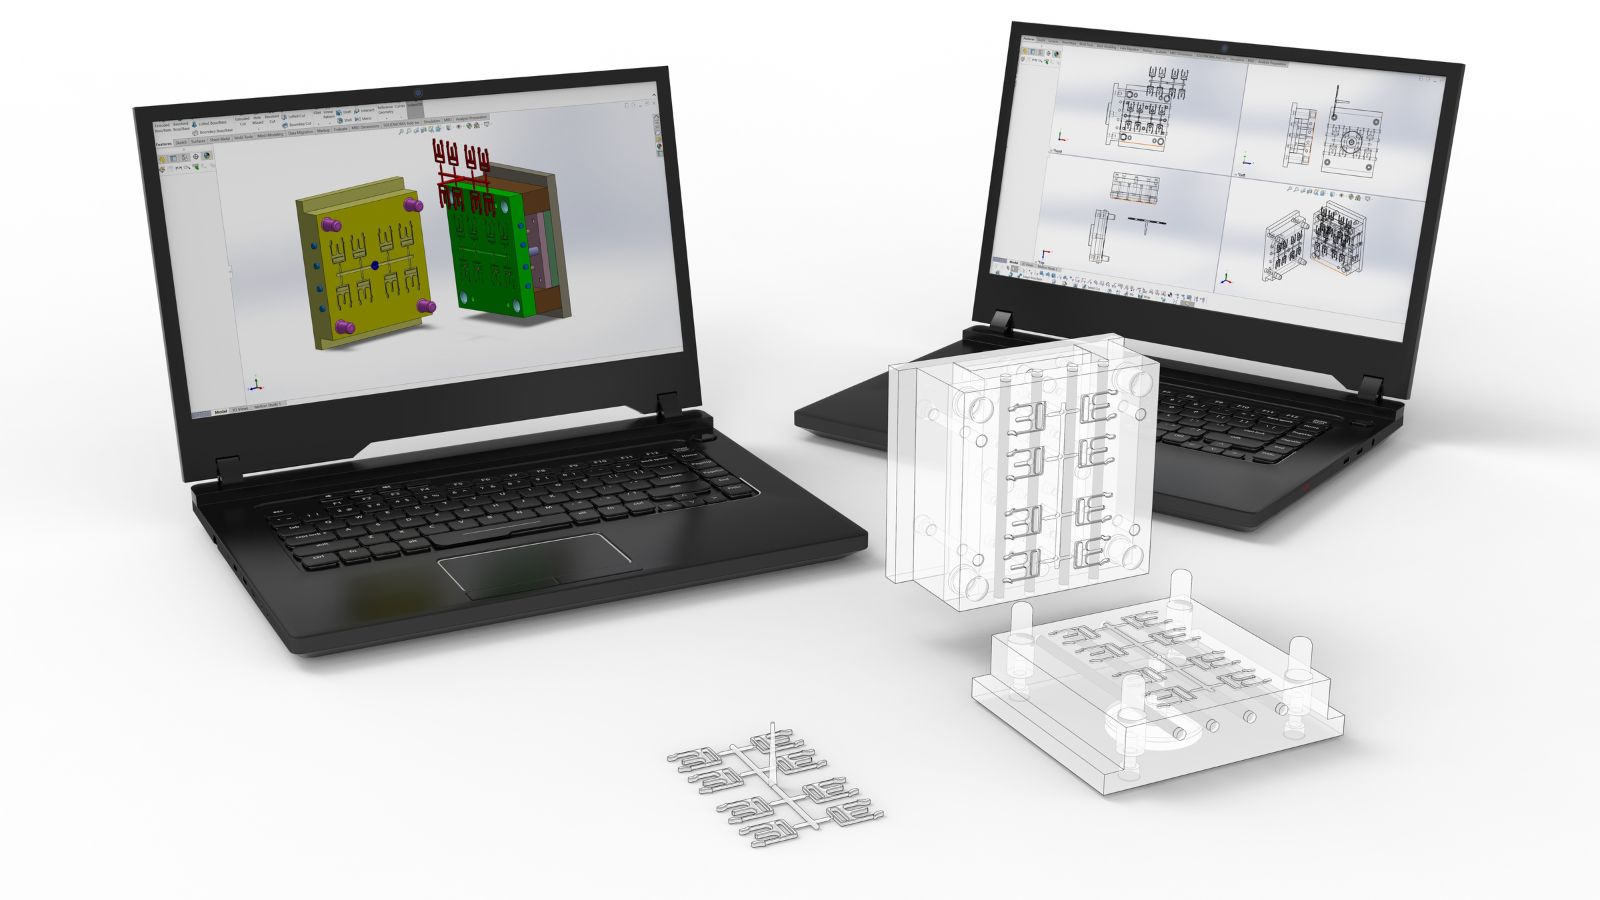
Non tutti i progetti richiedono un prototipo colato, ma alcuni obiettivi di convalida non possono essere raggiunti con componenti lavorati o stampati in 3D. I getti presentano tensioni residue, densità dello strato superficiale e caratteristiche di porosità dovute al processo di colata stesso, non al materiale di partenza.
Quando un componente deve essere sottoposto a prove di vibrazione, cicli termici o assemblaggi portanti, un prototipo colato fornisce dati molto più pertinenti. I controlli tipici di convalida preproduzione includono:
- Conformità dimensionale alle tolleranze ristrette dei disegni 2D e 3D.
- Integrità strutturale sotto carichi meccanici specifici dell’applicazione.
- Accettabilità della finitura superficiale per lavorazioni successive (anodizzazione, placcatura).
- Accoppiamento nell’assemblaggio con staffe, alloggiamenti o elementi di fissaggio.
- Verifica dello spessore delle pareti nelle sezioni complesse a parete sottile (inferiori a 2.5 mm).
L’utilizzo dell’ analisi del flusso del metallo nello stampo in questa fase consente agli ingegneri di modellare velocità di riempimento e distribuzione della temperatura. Quando i dati di simulazione corrispondono ai componenti fisici prototipali, il team acquisisce maggiore fiducia nella solidità del progetto dello stampo di produzione.
Confronto tra i principali metodi per prototipi
La scelta corretta dipende da quanto il prototipo deve corrispondere al componente finale e da ciò che il team deve verificare.
Stampi prototipali a impronta singola
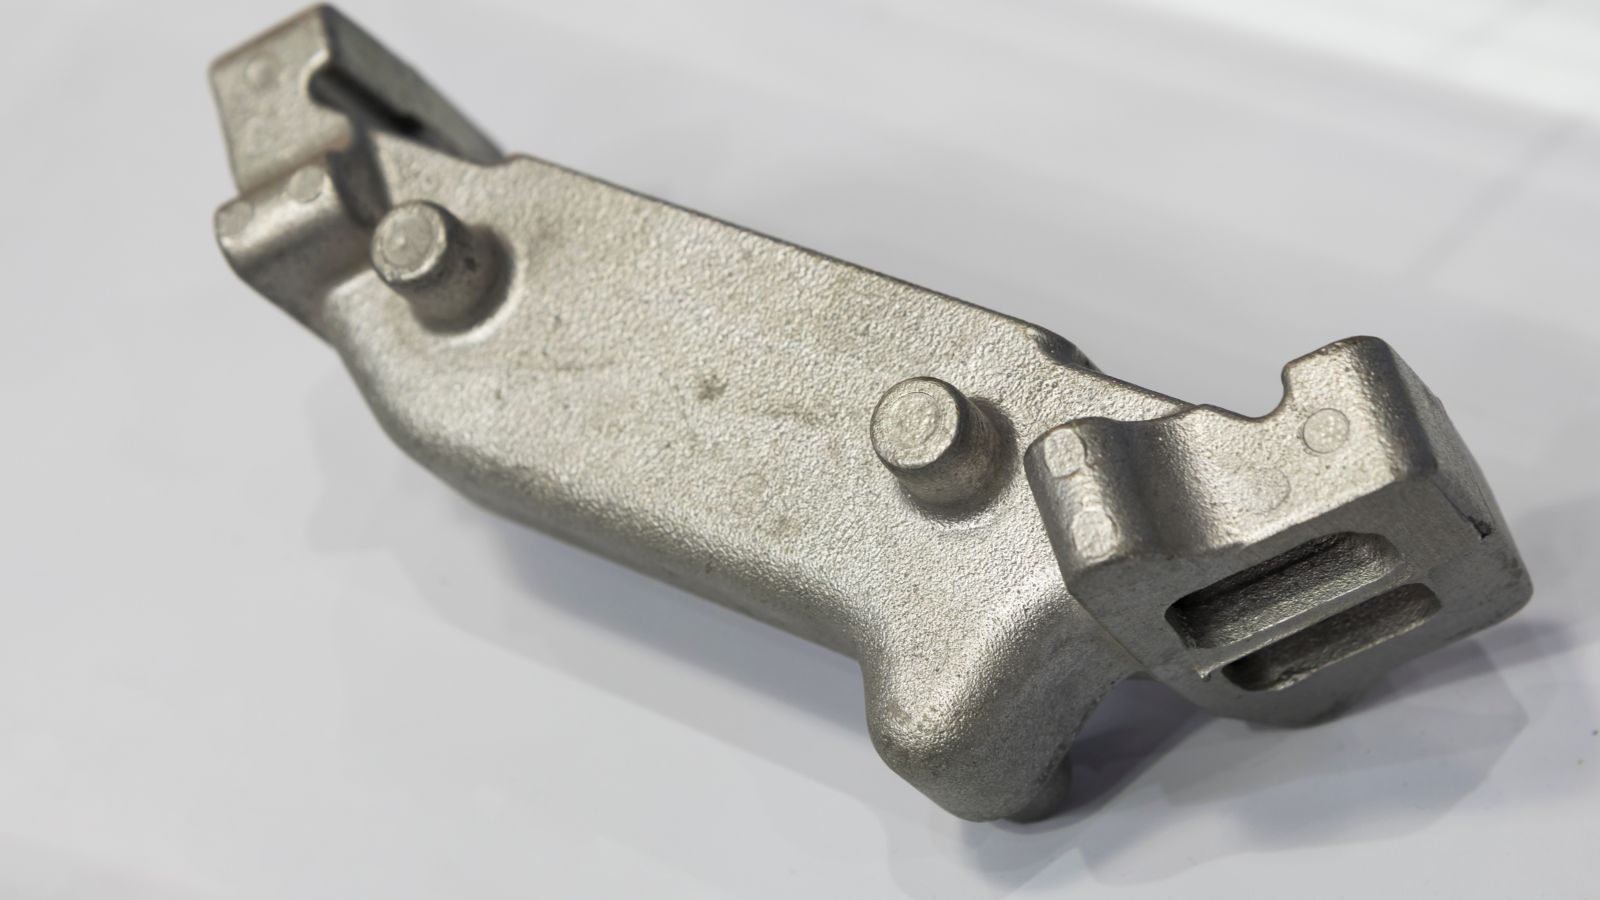
Uno stampo prototipale a impronta singola utilizza uno stampo in acciaio vero, lavorato per produrre un componente per iniezione. Come principale strategia di controllo dei costi, gli stampi prototipali vengono generalmente realizzati in acciai per utensili più morbidi, come P20, o in H13 non temprato, anziché nel costoso acciaio completamente temprato richiesto per la produzione.
Ciò riduce i costi iniziali delle attrezzature dal 30% al 50% e abbrevia sensibilmente i tempi di lavorazione, pur producendo getti in condizioni molto simili alla pressofusione ad alta pressione. È quindi ideale per convalidare comportamento di riempimento, progettazione degli attacchi e canali di raffreddamento.
Lavorazione dal massello (CNC)
La lavorazione da materiale in barra è il modo più rapido per ottenere un campione metallico. Tuttavia, i componenti lavorati non presentano lo strato superficiale da colata né la struttura granulare formata dall’iniezione ad alta pressione.
I componenti in alluminio lavorati meccanicamente hanno in genere un limite di snervamento inferiore di circa 15% rispetto agli equivalenti pressofusi. Sono eccellenti per verifiche iniziali di assemblaggio, ma sostituti inadeguati per convalidare porosità o comportamento delle pareti sottili.
Microfusione
Utilizzando modelli in cera stampati in 3D al posto delle attrezzature rigide, la microfusione produce prototipi metallici molto simili per geometria ai getti di produzione. Offre precisione dimensionale superiore rispetto a un massello lavorato per caratteristiche esterne complesse ed è adatta ai componenti in alluminio sottoposti a prove strutturali.
Scelta dei materiali per prove in condizioni reali
Un prototipo realizzato con la lega sbagliata produce dati fuorvianti. I risultati delle prove prevedono le prestazioni in produzione solo se la lega del prototipo corrisponde perfettamente al materiale previsto per la produzione.
- Alluminio (A380, A360): Lo standard per la convalida funzionale di componenti leggeri in applicazioni automobilistiche e industriali. L’alluminio fornisce dati accurati su capacità di ottenere pareti sottili, qualità della finitura superficiale (verniciatura a polvere, anodizzazione) e comportamento dimensionale al variare della temperatura.
- Zinco: Utilizzato quando servono dettagli fini, tolleranze ristrette e superfici lisce allo stato di colata. Lo zinco fluisce a temperature inferiori, consentendo pareti più sottili e caratteristiche più definite. È ideale per connettori elettronici e alloggiamenti di precisione.
- Magnesio (AZ91D, AM60B): Scelto quando la riduzione estrema del peso è un requisito prioritario. Il magnesio consente di ottenere componenti a parete sottile e con forma prossima a quella finale, fornendo dati iniziali sia sul comportamento strutturale sia sugli obiettivi di massa.
Regole di progettazione e strategie di controllo dei costi
I risultati del prototipo e i costi delle attrezzature dipendono molto dalla progettazione del componente prima della prima iniezione. Per controllare i costi nella fase prototipale, concentrate la spesa per gli stampi solo sulle caratteristiche da sottoporre a verifica strutturale.
- Evitare tolleranze eccessivamente ristrette: Ogni tolleranza estremamente ristretta richiede lavorazioni CNC secondarie o elettroerosione (EDM) più lenta sullo stampo, aumentando i costi del prototipo. Applicate tolleranze ristrette (± 0.1 to 0.2 mm) solo alle aree funzionali critiche; lasciate allo stato di colata le superfici che non si accoppiano.
- Semplificare la geometria per le attrezzature: Sottosquadri, movimenti laterali complessi e texture decorative aggiungono migliaia di dollari ai costi degli stampi prototipali. Semplificate le geometrie non critiche (ad esempio unendo assiemi composti da più pezzi o rimuovendo nervature estetiche) per ridurre la complessità e concentrare il budget sulla convalida delle prestazioni strutturali.
- Sistema di colata e raffreddamento: Prototipare con uno stampo reale consente al team di convalidare la posizione degli attacchi prima di impegnarsi nello stampo di produzione, aiutando a prevenire giunzioni fredde e porosità.
- Operazioni secondarie: Definite presto riferimenti di lavorazione e bossoli per gli elementi di fissaggio, così che i campioni prototipali possano essere sottoposti alle stesse lavorazioni CNC o verniciature previste per la produzione di massa.
Dall’approvazione del campione alla produzione in volume
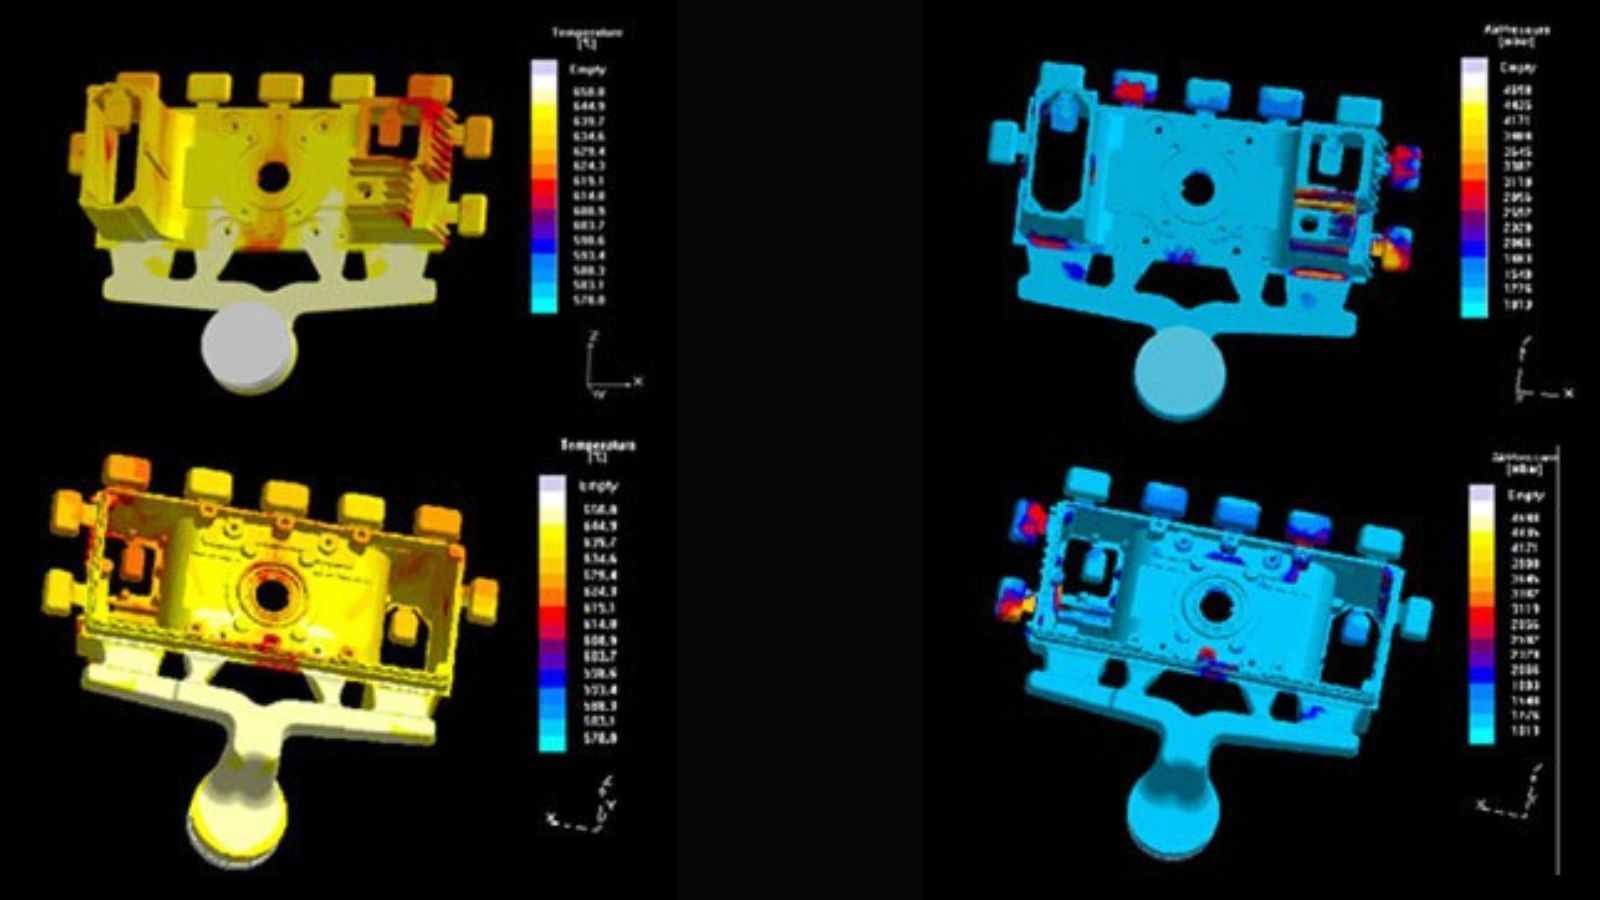
Il risultato più prezioso di un programma prototipale è la conoscenza documentata trasferibile allo stampo di produzione. Posizioni degli attacchi efficaci, configurazioni di raffreddamento che controllano le deformazioni e parametri della lega che assicurano un riempimento uniforme diventano la specifica di riferimento per lo stampo di produzione.
Le prove prototipali dovrebbero produrre risultati di ispezione documentati, non solo valutazioni visive di accettazione o rifiuto. Affidatevi a fornitori dotati di CMM (macchine di misura a coordinate) per la verifica dimensionale e di ispezione a raggi X per controllare la porosità interna: è la scelta migliore.
Quando un unico fornitore gestisce sia le attrezzature prototipali sia quelle di produzione, il trasferimento delle conoscenze è immediato. Il team che ha costruito lo stampo prototipale applica quell’esperienza alla progettazione dello stampo di produzione, riducendo il rischio che i problemi si ripetano su larga scala.
Come richiedere un preventivo per un prototipo
I fornitori necessitano di dati tecnici completi per formulare preventivi significativi ed evitare ritardi. Per ottenere rapidamente un preventivo accurato per un prototipo, è consigliabile fornire:
- File CAD 3D (formato STEP, IGES, DXF o DWG).
- Disegni 2D con tolleranze critiche chiaramente indicate.
- Lega prevista (ad es. alluminio A380, zinco Zamak 3).
- Stime dei volumi (quantità per il prototipo e produzione annua stimata).
- Requisiti secondari (lavorazioni CNC, verniciatura a polvere, assemblaggio).
Nota: se disponete solo di campioni fisici, il reparto ispezione di Moldie può acquisirli con scansione 3D per creare il progetto iniziale.







