
Punti chiave
| Punti di confronto | Microfusione a cera persa | Pressofusione |
|---|---|---|
| Processo | Utilizza un modello in cera rivestito di ceramica; la cera viene fusa per creare la forma. | Il metallo fuso viene iniettato ad alta pressione in una matrice d’acciaio riutilizzabile. |
| Materiali | Metalli con alto punto di fusione (acciaio, acciaio inossidabile, titanio, superleghe). | Metalli non ferrosi (alluminio, zinco, magnesio, rame). |
| Tolleranze | Moderate (da ±0.5 mm a ±0.1 mm). | Ristrette (da ±0.05 mm a ±0.2 mm). |
| Finitura superficiale | Buona (Ra 1.6–6.3 μm); può richiedere finiture. | Eccellente (Ra 0.8–3.2 μm); post-lavorazioni minime. |
| Costo | Costo per pezzo più alto per piccoli lotti; costi delle attrezzature inferiori. | Costo iniziale elevato della matrice; costo per pezzo inferiore per grandi volumi. |
| Volume di produzione | Ideale per volumi bassi o medi (prototipi, componenti personalizzati). | Ideale per produzione ad alto volume e di massa. |
| Complessità del componente | Geometrie molto complesse, dettagli intricati e caratteristiche interne. | Complessità moderata; possibili pareti sottili e dettagli fini. |
| Applicazioni | Aerospaziale, gioielleria, impianti medicali, arte. | Componenti automobilistici, elettronica di consumo, elettrodomestici, ferramenta. |
Che cos’è la microfusione a cera persa?
La microfusione a cera persa è un metodo di formatura di precisione dei metalli che realizza componenti complessi con eccellente finitura superficiale e precisione dimensionale.
La microfusione risale a migliaia di anni fa. Intorno al 4500 BCE, antiche civiltà in Cina, Egitto e Messico utilizzavano forme primitive di questa tecnica per realizzare oggetti e gioielli intricati in bronzo.
Il processo era chiamato anche «fusione a cera persa» perché prevedeva modelli in cera che venivano fusi ed eliminati.
Durante la rivoluzione industriale, i dentisti adottarono il metodo per realizzare corone e intarsi.
Negli anni 1940, la seconda guerra mondiale generò una forte domanda di componenti di precisione e portò la microfusione nella produzione industriale su larga scala.
Oggi la modellazione computerizzata e le apparecchiature automatizzate hanno migliorato notevolmente il processo. La microfusione moderna può produrre componenti con tolleranze fino a ±0.5 mm.
Processo e tecniche
La microfusione inizia con la creazione di un modello in cera che riproduce esattamente il componente desiderato.
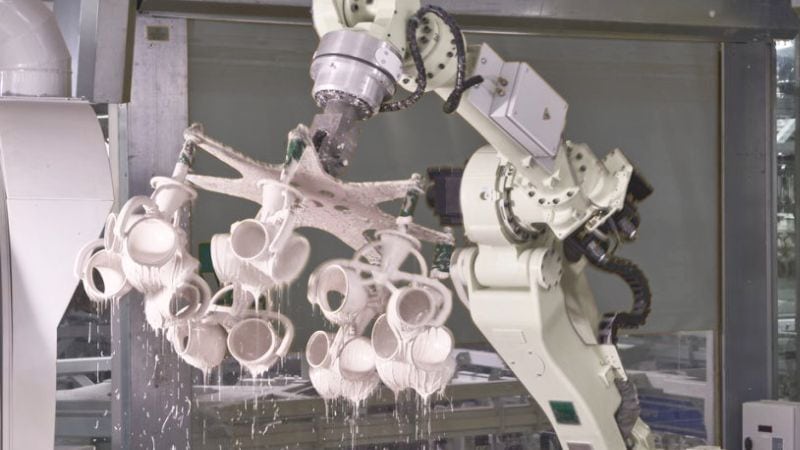
Il modello viene poi assemblato su un «albero» insieme ad altri modelli in cera. L’insieme viene immerso ripetutamente in barbottina ceramica e rivestito di stucco per formare un guscio.
( L’«albero» è una struttura ramificata che tiene insieme più modelli in cera durante la realizzazione della forma.)
Dopo l’indurimento del guscio, questo viene collocato capovolto in un forno. La cera fonde e defluisce (da cui il termine «cera persa»), lasciando una forma ceramica cava.
La forma viene preriscaldata ad alta temperatura prima di versarvi il metallo fuso. Dopo il raffreddamento, il guscio ceramico viene rotto per estrarre i componenti. Le fasi finali comprendono il taglio dei pezzi dall’albero e le operazioni di finitura.
Materiali utilizzati nella microfusione a cera persa
La microfusione a cera persa è compatibile con un’ampia gamma di metalli e leghe. I materiali comuni includono:
Leghe ferrose:
- Acciai al carbonio e bassolegati
- Acciaio inossidabile
- Acciai per utensili
Leghe non ferrose:
- Alluminio
- Leghe a base di rame (bronzo, ottone)
- Leghe a base di nichel
- Titanio
I materiali del guscio ceramico sono generalmente costituiti da silice, zirconio e silicati di alluminio. Possono resistere alle temperature estremamente elevate necessarie per versare i metalli fusi.
Panoramica sulla pressofusione
La pressofusione è un processo di formatura dei metalli diffuso, che offre velocità di produzione elevate e ottima precisione dimensionale. È ampiamente utilizzata nei settori che richiedono componenti metallici complessi e di qualità costante.
A differenza della microfusione, la pressofusione è concepita per produzioni ad alto volume. Le matrici sono realizzate in acciaio per utensili durevole, in grado di resistere a migliaia di cicli di fusione.
Le macchine per pressofusione si dividono in due tipi principali: a camera calda e a camera fredda .
Macchine a camera calda:
- Ideali per metalli con basso punto di fusione, come zinco e magnesio
- Il metallo fonde direttamente nella macchina
- Cicli più rapidi
- Adatte a componenti più piccoli
Macchine a camera fredda:
- Più adatte ad alluminio, rame e altre leghe che richiedono temperature superiori
- Il metallo viene fuso separatamente e poi introdotto nella macchina
- Possono lavorare componenti più grandi
- Più diffuse nelle applicazioni industriali
Leghe di uso comune
Le leghe di alluminio sono le più diffuse grazie all’eccellente combinazione di leggerezza e resistenza.
Le leghe di zinco riproducono molto bene i dettagli e permettono di ottenere pareti sottili.
Le leghe di magnesio sono l’opzione più leggera pur mantenendo una buona resistenza.
Le leghe di rame come ottone e bronzo offrono resistenza superiore, conducibilità elettrica e resistenza alla corrosione, ma sono più costose e difficili da fondere.
Confronto tra microfusione a cera persa e pressofusione
Differenze principali
La differenza più importante riguarda le forme. La pressofusione utilizza forme metalliche riutilizzabili, mentre per la microfusione è necessario creare una nuova forma per ogni componente. Per questo la pressofusione è più economica per grandi lotti, mentre la microfusione è più adatta a componenti complessi o dettagliati.
Qualità e precisione
La microfusione offre in genere finiture superficiali migliori e tolleranze più ristrette. Con questo metodo è possibile ottenere dettagli fino a 0.1mm. Permette inoltre geometrie complesse e caratteristiche interne che potrebbero essere impossibili da realizzare con la pressofusione.
La pressofusione garantisce una buona precisione dimensionale, ma può presentare limiti per alcune geometrie complesse.
Velocità e volume di produzione
La microfusione richiede molto più tempo. Ogni componente richiede un nuovo modello in cera e un guscio ceramico, aggiungendo giorni al programma di produzione. Per piccoli lotti inferiori a 100 pezzi, la differenza potrebbe essere poco rilevante.
Se il progetto richiede più di 10.000 pezzi, la pressofusione diventa molto più conveniente.
Vantaggi e limiti
Vantaggi e svantaggi della microfusione
Vantaggi:
- Ideale per design complessi con dettagli intricati e pareti sottili
- Elevata precisione dimensionale (0.005 pollici per pollice)
- Finitura superficiale superiore con post-lavorazioni minime
- Ampia scelta di materiali inclusi acciai, acciai inossidabili e leghe speciali
- Adatta a piccoli lotti grazie ai costi inferiori delle attrezzature
Limiti:
- Costo per pezzo più elevato rispetto alla pressofusione
- Produzione più lenta a causa delle numerose fasi del processo
- Limiti dimensionali (in genere componenti più piccoli)
- Processo ad alta intensità di manodopera che richiede tecnici specializzati
- Tempi di consegna più lunghi dalla progettazione al componente finito
Vantaggi e svantaggi della pressofusione
Vantaggi:
- Velocità di produzione molto elevate per la produzione ad alto volume
- Costo per pezzo contenuto una volta realizzate le attrezzature
- Buona uniformità dimensionale nei grandi lotti
- Ideale per componenti a parete sottile (fino a 0.5mm)
- Finitura superficiale liscia e buona riproduzione dei dettagli
Limiti:
- Elevati costi iniziali delle attrezzature da ammortizzare
- Limitata ai metalli non ferrosi come alluminio, zinco e magnesio
- Possibili problemi di porosità nelle sezioni più spesse
- Non ideale per piccoli lotti a causa dei costi di avviamento
- Meno adatta ai componenti che richiedono elevata resistenza
Domande frequenti
Quali fattori principali influiscono sulla scelta tra microfusione e fusione in sabbia?
La microfusione offre finiture superficiali migliori e tolleranze più ristrette rispetto alla fusione in sabbia. Se il componente richiede precisione o un aspetto curato, la microfusione è avvantaggiata.
La fusione in sabbia è generalmente meno costosa per componenti molto grandi, per i quali la microfusione potrebbe essere impraticabile. I limiti dimensionali della microfusione rendono la fusione in sabbia più adatta ai componenti di grandi dimensioni.
I costi delle attrezzature per la fusione in sabbia sono inferiori sia a quelli della microfusione sia a quelli della pressofusione. È quindi adatta a prototipi o pezzi unici quando il costo è la priorità principale.







