
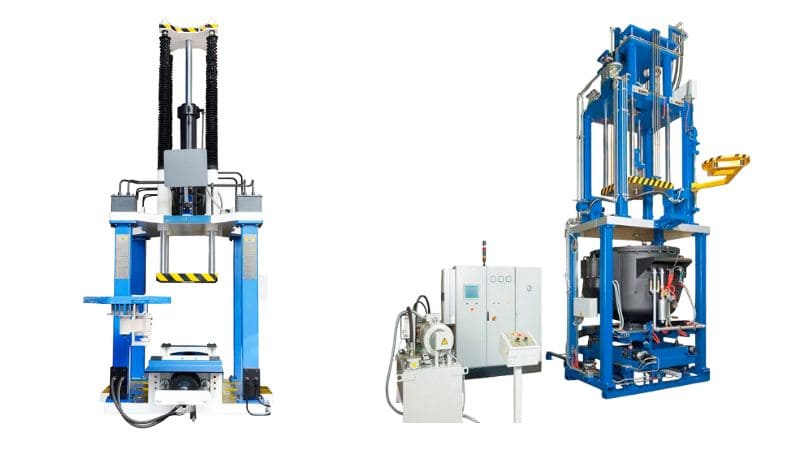
Panoramica sulla pressofusione a bassa pressione
La pressofusione a bassa pressione è un processo di formatura dei metalli che produce componenti di alta qualità riempiendo le forme con metallo fuso mediante pressione controllata. Rispetto ai metodi di fusione tradizionali, offre vantaggi in termini di qualità e precisione.
Definizione e principi
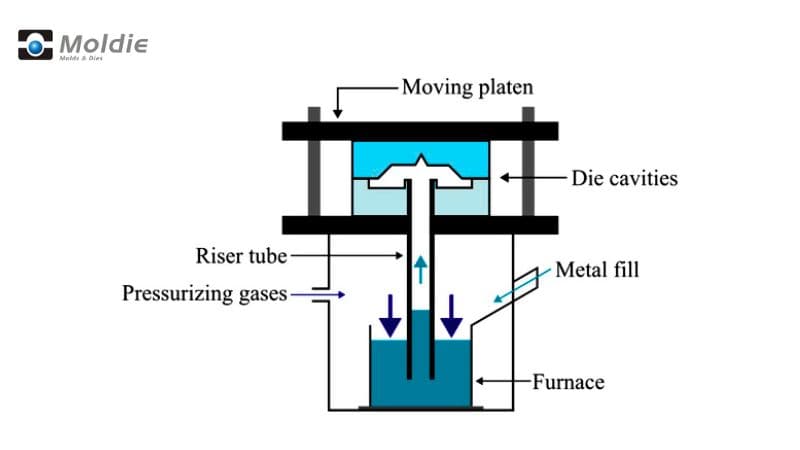
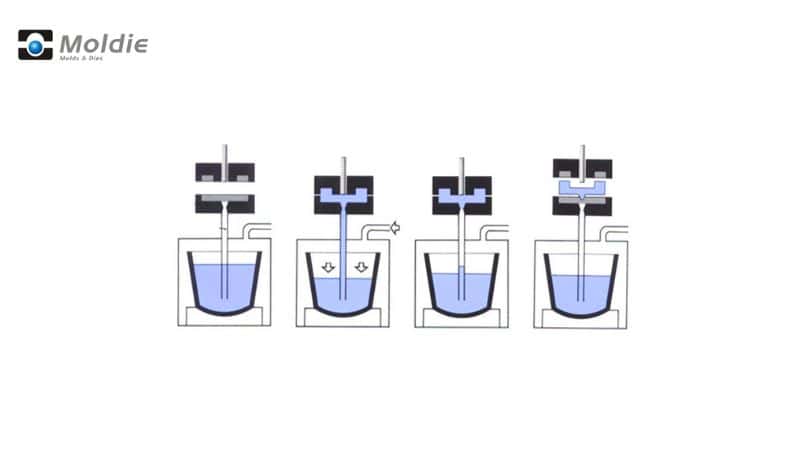
La pressofusione a bassa pressione (LPDC) utilizza la pressione per spingere il metallo fuso verso l’alto nella cavità della matrice. Il forno pressurizzato contenente il metallo fuso si trova sotto la matrice. Quando la pressione aumenta (in genere 0.2-1.0 bar), il metallo risale attraverso un tubo di alimentazione e raggiunge la forma.
Il metallo riempie la matrice lentamente e uniformemente, generando meno difetti rispetto ad altri metodi di fusione. Una volta solidificato, la pressione viene rilasciata e il metallo non utilizzato rifluisce nel forno.
Storia e sviluppo
La pressofusione a bassa pressione si è sviluppata a metà del 20° secolo, quando i produttori cercavano metodi di fusione più efficienti. Il settore automobilistico ne ha guidato in gran parte lo sviluppo iniziale, puntando a realizzare componenti più leggeri e resistenti.
Il processo si è diffuso negli anni 1950 e 1960 quando i costruttori automobilistici hanno iniziato a utilizzarlo per ruote e componenti del motore.
Nel tempo, i progressi nei sistemi di controllo della pressione, nella progettazione degli stampi e nelle leghe hanno reso il processo più affidabile e versatile. Oggi la modellazione computerizzata aiuta a ottimizzare riempimento e raffreddamento dello stampo.
Attrezzature e macchinari
La pressofusione a bassa pressione richiede attrezzature specializzate per ottenere risultati di qualità.
Costruzione e materiali delle matrici
Le matrici per la fusione a bassa pressione sono generalmente realizzate in acciaio per utensili H13, apprezzato per l’eccellente resistenza al calore e la durata. Sono dotate di canali di raffreddamento complessi, progettati per controllare la velocità di solidificazione e prevenire difetti come porosità e ritiro.
Il progetto della matrice include solitamente:
- Cavità multiple per aumentare la produttività
- Sfiati posizionati con cura per far uscire i gas intrappolati
- Perni di espulsione per rimuovere agevolmente il componente
Le matrici devono sopportare cicli ripetuti di riscaldamento e raffreddamento senza incrinarsi.
Alcuni produttori utilizzano oggi la stampa 3D per realizzare matrici con canali di raffreddamento conformali che seguono i contorni del componente. Ciò migliora l’efficienza di raffreddamento e riduce i tempi di ciclo.
Forni e sistemi di mantenimento
Il forno è il cuore di ogni operazione di pressofusione a bassa pressione. In genere si utilizzano forni elettrici a resistenza, che mantengono un controllo preciso della temperatura del metallo fuso.
La maggior parte dei sistemi moderni comprende:
- Forni di mantenimento con capacità da 300-2000 kg
- Sistemi di controllo della temperatura (precisione ±5°C)
- Camere pressurizzate per spingere il metallo verso l’alto nella matrice
Il forno è collegato alla matrice tramite un tubo di risalita, solitamente in materiale ceramico resistente alle alte temperature. Il tubo trasporta il metallo fuso dal forno alla cavità della matrice.
Alcuni sistemi dispongono di due camere: una per la fusione e una per il mantenimento. Ciò migliora il controllo della qualità del metallo e consente di mantenere attiva la produzione.
Sistemi di controllo e monitoraggio
Le moderne macchine per pressofusione a bassa pressione sono dotate di sistemi di controllo sofisticati, che monitorano ogni aspetto del processo.
Tra le principali funzioni di controllo:
- Profili di pressione programmabili (in genere 0.2-1.0 bar)
- Monitoraggio della temperatura in tempo reale in più punti
- Sistemi automatici di lubrificazione della matrice
- Controllo della temporizzazione del ciclo
La maggior parte delle macchine utilizza controllori PLC (Programmable Logic Controller) con interfacce touchscreen, che consentono di memorizzare e richiamare le impostazioni per componenti diversi.
Alcuni sistemi avanzati utilizzano anche l’IA per ottimizzare i parametri sulla base dei cicli produttivi precedenti.
Parametri di processo e ottimizzazione
Il successo della pressofusione a bassa pressione dipende dal controllo accurato di diverse variabili chiave. La combinazione corretta di pressione, temperatura e tecniche di riempimento incide direttamente sulla qualità dei getti e sull’efficienza produttiva.
Controllo e regolazione della pressione
In questo processo si utilizzano generalmente pressioni comprese tra 0.3 e 1.5 bar, molto basse rispetto ad altri metodi di fusione.
Il processo prevede di solito più fasi di pressione:
- Pressione di sollevamento: pressione iniziale per far salire il metallo fuso
- Tempo di sollevamento: durata dell’applicazione iniziale della pressione
- Pressione di riempimento: pressione applicata durante il riempimento della forma
- Tempo di riempimento: durata di mantenimento della pressione di riempimento
Questi parametri vanno regolati con attenzione in base alla geometria specifica del componente. Una pressione insufficiente può causare un riempimento incompleto; una pressione eccessiva può provocare turbolenza e intrappolamento di gas.
Gestione della temperatura
Il controllo della temperatura influisce sulla fluidità del metallo e sulle modalità di solidificazione dei getti. È necessario monitorare diverse zone di temperatura:
La temperatura del metallo fuso deve rimanere entro un intervallo ristretto, adatto alla lega utilizzata.
La temperatura della matrice va controllata mediante canali di riscaldamento e raffreddamento. Temperature non uniformi possono causare difetti come giunzioni fredde o solidificazione prematura.
La velocità di raffreddamento influisce sulla microstruttura e sulle proprietà meccaniche del prodotto finale; di solito si regola strategicamente la posizione dei canali e la portata del refrigerante.
Tecniche di riempimento della forma
Il modo in cui il metallo entra nella forma incide notevolmente sulla qualità del getto. Un riempimento controllato e regolare riduce turbolenza e intrappolamento di gas.
Il controllo della velocità di riempimento avviene applicando la pressione con precisione. La velocità ideale varia in funzione della complessità del componente. Le sezioni più sottili richiedono in genere un riempimento più rapido per evitare la solidificazione prematura.
La progettazione del sistema di alimentazione opera insieme ai parametri di pressione per dirigere il flusso del metallo.
Materiali utilizzati nella pressofusione a bassa pressione
Leghe di alluminio
Alluminio è il metallo più utilizzato nella pressofusione a bassa pressione.
Le leghe più diffuse includono A356 e A357, che garantiscono un’eccellente fluidità durante la fusione e una buona resistenza dopo la solidificazione.
Un vantaggio dell’alluminio è la riciclabilità, che lo rende più rispettoso dell’ambiente rispetto ad alcune alternative.
Leghe di magnesio
Le leghe di magnesio sono ancora più leggere dell’alluminio e si stanno diffondendo nei settori in cui la riduzione del peso è fondamentale. Sono circa il 33% più leggere dell’alluminio e il 75% più leggere dell’acciaio.
Tra le leghe di magnesio comuni nella pressofusione a bassa pressione figurano AZ91D e AM60B. Offrono un ottimo rapporto resistenza/peso e buona colabilità con questo processo.
Grazie alle eccellenti proprietà di smorzamento delle vibrazioni, il magnesio viene spesso utilizzato in alloggiamenti elettronici e custodie per elettroutensili.
Leghe di rame
Rame e sue leghe apportano proprietà particolari alla pressofusione a bassa pressione, tra cui eccezionale conducibilità elettrica e termica.
Tra le leghe comuni figurano bronzo e ottone, utilizzati per raccordi idraulici, componenti nautici e connettori elettrici. Le proprietà antimicrobiche naturali li rendono utili anche nelle apparecchiature medicali.
Vantaggi e limiti della LPDC
Qualità e precisione
La pressofusione a bassa pressione produce componenti con eccellenti valori di resistenza e proprietà meccaniche. Il riempimento lento e controllato riduce turbolenza e intrappolamento d’aria, generando meno difetti e problemi di porosità rispetto ai metodi ad alta pressione.
La LPDC offre finiture superficiali migliori e può ridurre la necessità di ulteriori operazioni di finitura, risparmiando tempo e risorse nella linea produttiva.
Il processo consente un controllo più preciso del flusso del metallo e quindi una qualità più costante tra i lotti. Permette di ottenere tolleranze più ristrette e maggiore precisione dimensionale.
Con la LPDC si possono usare anime in sabbia, ottenendo geometrie interne più complesse, difficili o impossibili da realizzare con metodi ad alta pressione.
Efficienza economica
I costi delle attrezzature per la pressofusione a bassa pressione sono in genere inferiori rispetto alle alternative ad alta pressione; il metodo è quindi più accessibile per chi avvia o amplia le attività con un budget limitato.
Le forme LPDC durano solitamente più a lungo perché subiscono meno usura e stress termico rispetto alle matrici per alta pressione. Ciò prolunga la vita utile dell’utensile e migliora il ritorno sull’investimento.
Il consumo energetico è spesso inferiore rispetto ai metodi ad alta pressione e può ridurre i costi operativi nel tempo.
Vincoli relativi a materiali e design
Pur essendo versatile, la LPDC ha cicli di fusione più lenti rispetto ai metodi ad alta pressione.
Inoltre, il processo potrebbe non essere ideale per tutti i materiali.
La LPDC presenta anche limiti dimensionali. Per componenti molto grandi possono servire metodi produttivi alternativi o attrezzature specializzate.
Esistono limiti anche nello spessore: i design con pareti estremamente sottili possono essere difficili da realizzare e richiedere pressioni più elevate, disponibili con la HPDC.
Domande frequenti
Quali sono le applicazioni della LPDC?
- Automobilistico: ruote, testate, blocchi motore, componenti delle sospensioni.
- Aerospaziale: pale di turbina, parti strutturali, componenti in lega leggera.
- Macchinari industriali: alloggiamenti per pompe, corpi valvola, componenti idraulici.
- Elettrico/elettronico: dissipatori di calore, alloggiamenti per motori, componenti conduttivi.
- Beni di consumo: pentole, componenti per elettrodomestici, elementi decorativi.
- Trasporti: componenti ferroviari, parti di motori marini.
- Energie rinnovabili: componenti per turbine eoliche, telai per pannelli solari.
- Componenti a geometria complessa: componenti a parete sottile e ad alta resistenza, con tolleranze precise.
Puoi spiegare le differenze tra pressofusione a bassa e ad alta pressione?
La pressofusione ad alta pressione utilizza pressioni molto maggiori (70-700 bar) rispetto a quella a bassa pressione (0.2-0.7 bar). Il metodo ad alta pressione inietta il metallo orizzontalmente e a velocità elevate.
La bassa pressione utilizza un riempimento verticale più delicato, che riduce turbolenza e intrappolamento d’aria. La pressofusione ad alta pressione ha cicli più rapidi, ma un rischio maggiore di difetti di porosità.
Come si confronta la pressofusione a bassa pressione con quella per gravità in termini di produzione e qualità?
La pressofusione a bassa pressione controlla il flusso del metallo meglio della fusione per gravità. Offre qualità più costante e riempie meglio le geometrie complesse.
La fusione per gravità si affida esclusivamente alla gravità per riempire la forma, limitando la complessità dei componenti realizzabili. I metodi a bassa pressione possono riempire sezioni più sottili e design più intricati.







