
低圧ダイカストの概要
低 圧ダイカスト は、制御された圧力で溶融金属を金型に充填し、高品質な部品を製造する金属成形プロセスです。従来の鋳造技法に比べ、品質と精度に優れています。
定義と原理
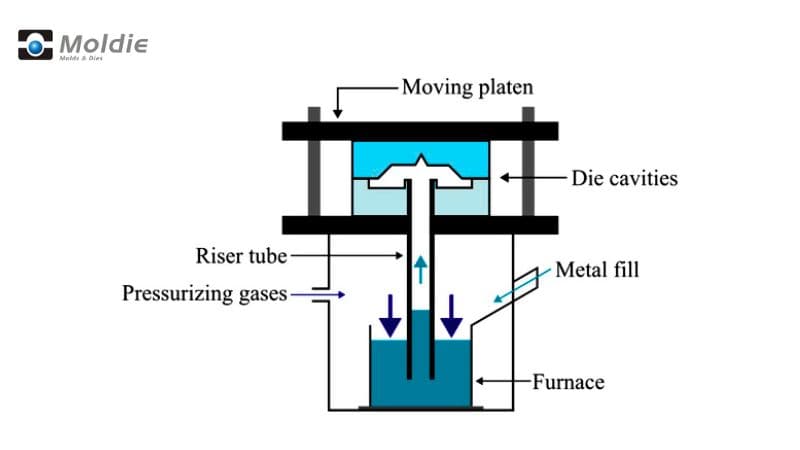
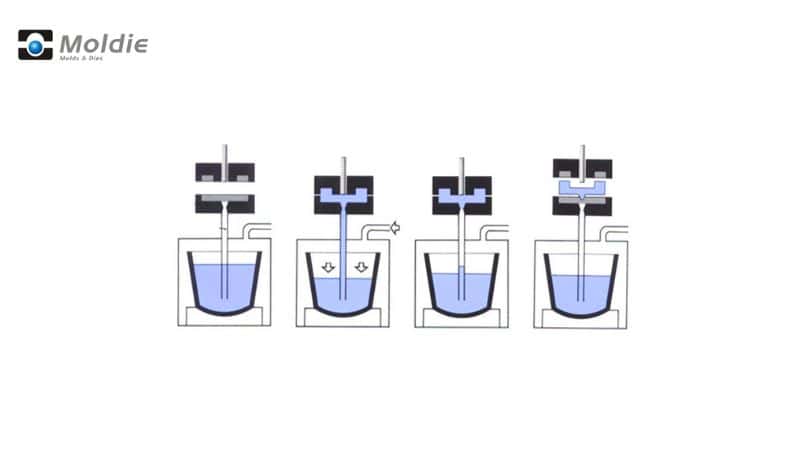
低圧ダイカスト(LPDC)では、圧力を利用して溶融金属を上方へ押し上げ、金型キャビティへ充填します。溶融金属を保持する加圧炉を金型の下に設置し、圧力を高める(通常0.2-1.0 bar)と、金属が給湯管を通って上昇し、金型内に入ります。
金属はゆっくり均一に金型を満たすため、他の鋳造方法より欠陥が少なくなります。金属が凝固すると圧力を解放し、余った金属は炉へ戻ります。
歴史と発展
低圧ダイカストは、より効率的な鋳造方法を求めるメーカーによって20世紀半ばに登場しました。自動車業界が初期の発展を大きく牽引し、より軽量で強度の高い部品の製造方法を探していました。
自動車メーカーがホイールやエンジン部品に採用し始めた1950年代から1960年代にかけて、このプロセスは普及しました。
その後、圧力制御システム、金型設計、金属合金の改良により、信頼性と汎用性が高まりました。現在ではコンピューターモデリングにより、金型充填と冷却を最適化できます。
設備と機械
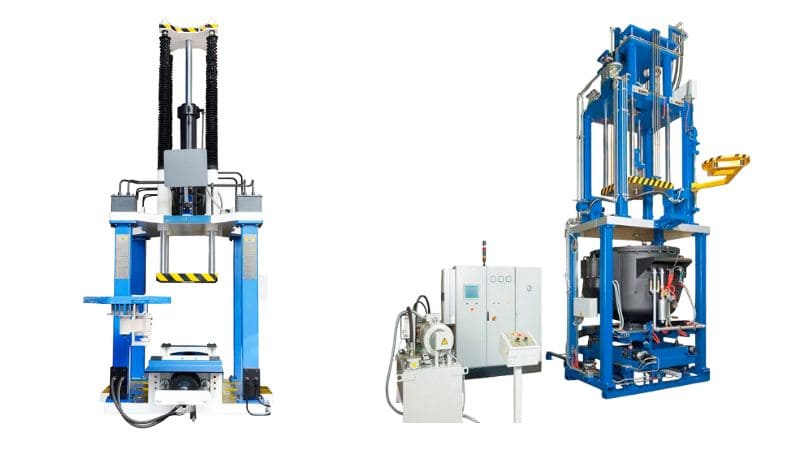
低圧ダイカストでは、 専用設備 を使用して品質の高い結果を得ます。
金型の構造と材料
低圧鋳造用の金型には、優れた耐熱性と耐久性を備えたH13工具鋼が一般的に使われます。金型には凝固速度を制御する複雑な冷却回路が設けられ、気孔や収縮などの欠陥を防ぎます。
金型設計には通常、次の要素が含まれます。
- 生産性を高める複数キャビティ
- 巻き込まれたガスを排出するための適切な位置に配置したベント
- 部品を滑らかに取り出すエジェクターピン
金型は、割れを起こさずに加熱・冷却サイクルを繰り返し受けられる必要があります。
一部のメーカーは現在、 3Dプリント を利用し、部品の輪郭に沿うコンフォーマル冷却回路を備えた金型を製作しています。これにより冷却効率が向上し、サイクルタイムが短縮されます。
炉と保温システム
炉システムは低圧ダイカスト設備の中核です。通常、溶融金属の温度を精密に制御する電気抵抗炉を使用します。
最新のシステムには、次の設備が含まれます。
- 容量300-2000 kgの保持炉
- 精度±5°Cの温度制御システム
- 金属を上方へ押し上げて金型に送る加圧室
炉はライザー管を介して金型に接続されます。ライザー管には通常、高温に耐えるセラミック材料が使われ、溶融金属を炉から金型キャビティへ送ります。
一部のシステムでは、溶解用と保持用の二つの炉室を設けています。金属品質をより適切に管理しながら生産を継続できます。
制御・監視システム
最新の低圧ダイカストマシンには、工程のあらゆる側面を監視する高度な制御システムが備わっています。
主な制御機能:
- プログラム可能な圧力プロファイル(通常0.2-1.0 bar)
- 複数箇所のリアルタイム温度監視
- 金型の自動潤滑システム
- サイクルタイミング制御
多くの機械はタッチスクリーンを備えたPLC(プログラマブルロジックコントローラー)システムを使用しています。部品ごとの設定を保存・呼び出すことができます。
先進的なシステムの中には、過去の生産実績に基づいて条件を最適化するAIを搭載したものもあります。
工程条件と最適化
低圧ダイカストを成功させるには、複数の重要な工程変数を慎重に管理する必要があります。圧力、温度、充填方法の適切な組み合わせが、鋳物の品質と生産効率に直接影響します。
圧力の制御と調整
この工程で使用する圧力範囲は通常0.3~1.5 barで、他の鋳造方法と比べて非常に低圧です。
工程には通常、複数の圧力段階があります。
- 上昇圧力:溶融金属を持ち上げる初期圧力
- 上昇時間:初期圧力を加える時間
- 充填圧力:金型充填中に加える圧力
- 充填時間:充填圧力を維持する時間
これらの条件は、部品の形状に応じて慎重に調整する必要があります。圧力が低すぎると充填不足が起こり、過剰な圧力は乱流やガスの巻き込みを招く可能性があります。
温度管理
温度管理は、鋳物の金属流動性と凝固パターンの両方に影響します。次の複数の温度領域を監視する必要があります。
溶融金属温度 は、使用する合金に適した狭い範囲内に維持します。
金型温度 は、加熱・冷却回路で制御する必要があります。金型温度が不均一だと、湯境や早期凝固などの欠陥が生じることがあります。
冷却速度 は最終製品の微細組織と機械的特性に影響します。通常、冷却回路の適切な配置と冷却液の流量によって調整します。
金型充填技術
金属が金型に流れ込む方法は、鋳物の品質に大きく影響します。流れを制御して滑らかに充填すると、乱流やガスの巻き込みを抑えられます。
充填速度の制御 は、圧力を精密に加えることで実現します。最適な充填速度は部品の複雑さによって異なります。薄肉部では早期凝固を防ぐため、より速い充填が必要になることがあります。
ゲート設計 は圧力条件と連携して金属の流れを導きます。
低圧ダイカストで使用される材料
アルミニウム合金
アルミニウム は低圧ダイカストで最も一般的に使われる金属です。
代表的なアルミニウム合金にはA356とA357があり、鋳造時の流動性に優れ、凝固後も良好な強度を備えます。
アルミニウムの利点の一つはリサイクル可能なことで、代替材料に比べて環境負荷を抑えられます。
マグネシウム合金
マグネシウム合金はアルミニウムよりさらに軽量で、軽量化が重要な業界で人気が高まっています。アルミニウムより約33%軽く、鋼より75%軽量です。
低圧ダイカストで一般的なマグネシウム合金にはAZ91DとAM60Bがあります。優れた強度重量比を備え、低圧工程でも良好な鋳造性を示します。
マグネシウムは優れた振動吸収性を持つため、電子機器のハウジングや電動工具のケースなどに使われます。
銅合金
銅 合金は、優れた電気伝導性と熱伝導性など、低圧ダイカストに適した独自の特性を備えています。
一般的な銅合金には青銅や黄銅があり、配管器具、船舶用金具、電気コネクターに使われます。天然の抗菌性を備えるため、医療機器用途でも価値があります。
LPDCの利点と制約
品質と精度
低圧ダイカストでは、優れた強度と機械的特性を備えた部品を製造できます。ゆっくり制御して充填するため、乱流と空気の巻き込みが減り、高圧方式に比べて欠陥や気孔が少なくなります。
LPDCは表面仕上げにも優れており、追加仕上げ工程を減らせます。生産ラインの時間とリソースを節約できます。
金属流動をより精密に制御できるため、生産ロット間の部品品質が安定します。低圧ダイカストでは厳しい公差と高い寸法精度を実現できます。
砂中子をLPDCで使用すれば、高圧方式では困難または不可能な複雑な内部形状を製造できます。
経済性
低圧ダイカストの設備費は一般に高圧方式より低く、予算を抑えて事業を始めたり拡張したりする場合にも導入しやすい方法です。
LPDC金型は高圧金型より摩耗と熱応力が小さいため、一般に長寿命です。工具寿命が延び、投資収益率の向上につながります。
エネルギー消費も高圧方式より低いことが多く、長期的な運転コストを削減できる可能性があります。
材料と設計の制約
汎用性は高いものの、LPDCの鋳造サイクルは高圧方式より遅くなります。
また、すべての材料に適しているわけではありません。
LPDCにはサイズの制限もあります。非常に大型の部品では、別の製造方法や専用設備が必要になる場合があります。
肉厚にも制約があります。HPDCのような高圧が必要な極薄肉設計では、課題が生じることがあります。
よくある質問
LPDCの用途は何ですか?
- 自動車: ホイール、シリンダーヘッド、エンジンブロック、サスペンション部品。
- 航空宇宙: タービンブレード、構造部品、軽量合金部品。
- 産業機械: ポンプハウジング、バルブボディ、油圧部品。
- 電気・電子: ヒートシンク、モーターハウジング、導電性部品。
- 消費財: 調理器具、家電部品、装飾金具。
- 輸送機器: 鉄道部品、船舶エンジン部品。
- 再生可能エネルギー: 風力タービン部品、ソーラーパネルフレーム。
- 複雑形状部品: 厳しい公差を備えた薄肉・高強度部品。
低圧ダイカストと高圧ダイカストの違いを説明してください。
高圧ダイカストの圧力は70-700 barで、低圧ダイカストの0.2-0.7 barよりはるかに高くなります。高圧方式では金属を高速で水平に射出します。
低圧方式では穏やかな垂直充填を行い、乱流と空気の巻き込みを抑えます。高圧ダイカストはサイクルが速い一方、気孔欠陥が生じる可能性が高くなります。
生産性と品質の面で、低圧ダイカストは重力ダイカストとどう異なりますか?
低圧ダイカストは重力ダイカストより金属流動を適切に制御できます。部品品質が安定し、複雑な形状もより確実に充填できます。
重力ダイカストでは重力だけで金型を充填するため、製造できる部品形状が限られます。低圧方式なら、より薄肉で精巧な設計にも充填できます。







