
要点
| 主な比較項目 | インベストメント鋳造 | ダイカスト |
|---|---|---|
| 工程 | セラミックをコーティングしたワックスパターンを使い、ワックスを溶かして金型を作る。 | 溶融金属を再利用可能な鋼製金型へ高圧で射出する。 |
| 材料 | 高融点金属(鋼、ステンレス鋼、チタン、超合金)。 | 非鉄金属(アルミニウム、亜鉛、マグネシウム、銅)。 |
| 公差 | 中程度(±0.5 mm~±0.1 mm)。 | 厳しい公差(±0.05 mm~±0.2 mm)。 |
| 表面仕上げ | 良好(Ra 1.6–6.3 μm);仕上げ加工が必要な場合がある。 | 非常に良好(Ra 0.8–3.2 μm);後処理は最小限。 |
| コスト | 少量生産では部品単価が高く、金型費は低い。 | 金型の初期費用は高いが、大量生産では部品単価が低い。 |
| 生産量 | 最適: 少量から中量 (試作品、特注部品)。 | 最適: 大量生産 。 |
| 部品形状の複雑さ | 非常に複雑な形状、精細なディテール、内部形状に対応。 | 中程度の複雑さ。薄肉や細部の再現も可能。 |
| 用途 | 航空宇宙、宝飾品、医療用インプラント、芸術品。 | 自動車部品、家電、家庭用品、金具。 |
インベストメント鋳造とは
インベストメント鋳造は、優れた表面仕上げと寸法精度を備えた複雑部品を作る精密金属成形法です。
インベストメント鋳造の歴史は数千年前にさかのぼります。中国、エジプト、メキシコの古代文明では、紀元前4500年頃にこの技法の初期形態を使い、精巧な青銅製品や宝飾品を作っていました。
ワックスパターンを溶かして除去することから、「ロストワックス鋳造」とも呼ばれます。
産業革命期には、歯科医がクラウンやインレーの製作にこの方法を採用しました。
1940年代には、第二次世界大戦によって精密部品の需要が高まり、インベストメント鋳造が一般製造業へ広がりました。
現在ではコンピューターモデリングと自動化設備によって工程が大きく改善しています。最新のインベストメント鋳造では、±0.5 mmという厳しい公差の部品を製造できます。
工程と技法
インベストメント鋳造は、目的の部品を正確に再現するワックスパターンの製作から始まります。
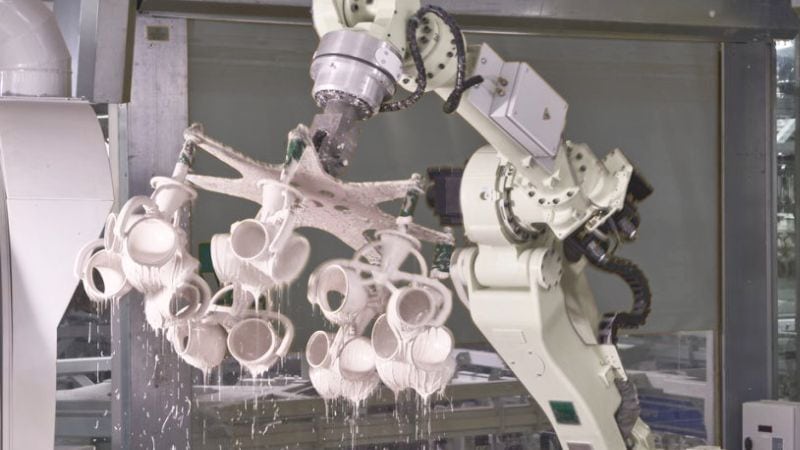
次に、複数のワックスパターンを「ツリー」と呼ばれる枝状の構造に取り付けます。この組立品をセラミックスラリーに繰り返し浸し、スタッコ材を塗布して殻を厚くします。
(「ツリー」とは、金型製作中に複数のワックスパターンをまとめて保持する枝状の構造を指します。)
殻が硬化したら、オーブンに逆さまに入れます。ワックスが溶けて流れ出し(「ロストワックス」という名称の由来)、中空のセラミック金型が残ります。
溶融金属を注ぐ前に金型を高温に予熱します。冷却後、セラミック殻を壊して鋳造品を取り出します。最後に、ツリーから部品を切り離し、仕上げ加工を行います。
インベストメント鋳造で使用する材料
インベストメント鋳造では、幅広い金属や合金を使用できます。一般的な材料は次のとおりです。
鉄系合金:
- 炭素鋼、低合金鋼
- ステンレス鋼
- 工具鋼
非鉄合金:
- アルミニウム
- 銅系合金(青銅、黄銅)
- ニッケル基合金
- チタン
セラミック殻の材料は通常、シリカ、ジルコン、ケイ酸アルミニウムで構成されます。これらは溶融金属の注湯に必要な非常に高い温度に耐えられます。
ダイカストの概要
ダイカストは高速生産と優れた寸法精度を備えた、一般的な金属成形プロセスです。品質の安定した複雑な金属部品が求められる業界で広く使われています。
インベストメント鋳造とは異なり、ダイカストは大量生産向けに設計されています。金型には耐久性の高い工具鋼が使われ、数千回の鋳造サイクルに耐えます。
ダイカストマシンには主にホットチャンバーと コールドチャンバー の二種類があります。
ホットチャンバーマシン:
- 亜鉛やマグネシウムなど融点の低い金属に最適
- 機械内で金属を直接溶解
- サイクルタイムが短い
- 小型部品に適する
コールドチャンバーマシン:
- アルミニウム、銅、その他の高温合金に適する
- 金属を別の炉で溶解し、マシンに投入する
- 大型部品に対応できる
- 産業用途でより一般的に使用される
一般的な合金
アルミニウム合金 は、軽量性と強度のバランスに優れ、最も広く使われています。
亜鉛合金 は細部の再現性と薄肉鋳造性に優れています。
マグネシウム合金 は軽量性に優れ、十分な強度も備えています。
銅合金 (黄銅や青銅など)は強度、電気伝導性、耐食性に優れますが、高価で鋳造も難しくなります。
インベストメント鋳造とダイカストの比較
主な違い
最大の違いは金型です。ダイカストでは再利用可能な金属金型を使う一方、インベストメント鋳造では部品ごとに新しい金型が必要です。そのため、大量生産ではダイカストのほうが経済的ですが、複雑または精細な部品にはインベストメント鋳造が適しています。
品質と精度
インベストメント鋳造は通常、表面仕上げに優れ、より厳しい公差を維持できます。この方法では0.1mmまでの細部を再現できます。複雑な形状や内部構造にも対応でき、ダイカストでは実現できない場合があります。
ダイカストも優れた寸法精度を備えますが、複雑な形状によっては制約があります。
生産速度と生産量
インベストメント鋳造はかなり時間がかかります。部品ごとに新しいワックスパターンとセラミック殻を作るため、生産日数が増えます。100個未満の小ロットであれば、あまり問題にならない場合があります。
10 000個を超える生産が必要な場合は、ダイカストのほうがはるかに費用対効果に優れます。
メリットと制約
インベストメント鋳造のメリットとデメリット
メリット:
- 複雑な設計に適する (細かなディテールや薄肉形状に対応)
- 高い寸法精度 (インチあたり0.005 inch)
- 優れた表面仕上げ (後処理は最小限)
- 幅広い材料を選択可能 (鋼、ステンレス鋼、特殊合金など)
- 小ロット生産に適する (金型費が低い)
制約:
- 部品単価が高い (ダイカストとの比較)
- 生産速度が遅い (工程数が多い)
- サイズに制限がある (通常は小型部品)
- 労働集約的な工程 (熟練技術者が必要)
- リードタイムが長い (設計から完成品まで)
ダイカストのメリットとデメリット
メリット:
- 非常に速い生産速度 (大量生産に適する)
- 部品単価が低い (金型製作後)
- 寸法の一貫性に優れる (大量生産でも安定)
- 薄肉部品に最適 (最小0.5mm)
- 滑らかな表面仕上げ (細部の再現性にも優れる)
制約:
- 金型の初期費用が高い (償却が必要)
- 非鉄金属に限られる (アルミニウム、亜鉛、マグネシウムなど)
- 気孔が発生する可能性 (厚肉部)
- 小ロット生産には不向き (段取り費用がかかる)
- 高強度が必要な部品には適さない場合がある
よくある質問
インベストメント鋳造と砂型鋳造の選択に影響する主な要素は何ですか?
インベストメント鋳造は、砂型鋳造より表面仕上げに優れ、公差も厳しくできます。高精度や外観品質が必要な部品では、インベストメント鋳造が有利です。
インベストメント鋳造では対応が難しい非常に大型の部品は、砂型鋳造のほうが一般に低コストです。インベストメント鋳造のサイズ制約を考えると、大型部品には砂型鋳造が適しています。
砂型鋳造の金型費用はインベストメント鋳造やダイカストより低いため、コストを最優先する試作品や単品部品に適しています。







