
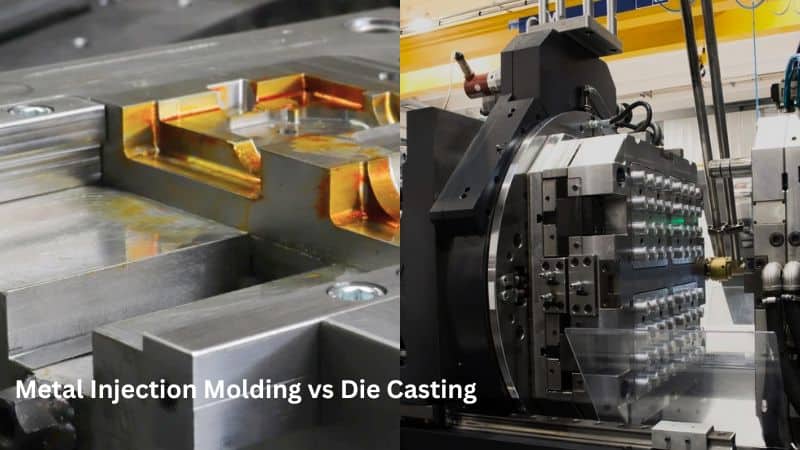
要点
| 比較項目 | 金属粉末射出成形(MIM) | ダイカスト |
|---|---|---|
| 工程 | 1. 金属粉末をバインダーと混合。 2. 金型に射出。 3. 脱脂。 4. 焼結。 |
1. 溶融金属を高圧で金型へ射出。 2. 冷却・凝固。 |
| 材料 | ステンレス鋼、チタン、銅、タングステン合金、セラミックス。 | 非鉄金属(アルミニウム、亜鉛、マグネシウム、銅合金)。 |
| 部品形状の複雑さ | 非常に複雑な形状や精細な形状に対応 | 中程度。溶融金属の流動や抜き勾配の制約を受ける。 |
| 肉厚 | 非常に薄い肉厚(最小 0.5 mm)。 | 厚肉(通常は最小 1–2.5 mm )。 |
| 公差 | 厳しい公差(寸法に対して±0.3–0.5% )。 | 中程度の公差(寸法に対して±0.5–1% )。 |
| 表面仕上げ | 滑らかだが、研磨やコーティングなどの二次仕上げが必要な場合がある。 | 鋳放しで高品質な仕上げが得られ、後処理は最小限。 |
| コスト要因 | 金型と材料(粉末)のコストが高い。複雑部品の大量生産では経済的。 | 材料費は低いが、金型費は高い。大量生産ではコスト効率がよい。 |
| 代表的な用途 | 医療機器、銃器部品、マイクロギア、時計部品。 | 自動車部品(ハウジングなど)、家電、配管器具。 |
| 後処理 | 機械加工、熱処理、またはコーティングが必要な場合がある。 | トリミング、バリ取り、めっきや塗装などの表面処理。 |
| メリット | – 複雑な形状に対応。 – 高精度。 – 幅広い材料に対応。 – ニアネットシェイプ。 |
– サイクルタイムが短い。 – 優れた表面仕上げ。 – 大量生産でコスト効率がよい。 |
| デメリット | – 初期費用が高い。 – 部品サイズに制限がある。 – 焼結に時間がかかる。 |
– 融点の低い金属に限られる。 – 部品に気孔が生じることがある。 – 設計の自由度が低い。 |
金属粉末射出成形とは
金属粉末射出成形は、金属粉末をプラスチックバインダーと混合して「フィードストック」を作る製造技術です。
フィードストックを加圧して金型キャビティへ射出するところから工程が始まります。
冷却後に得られる成形体は「グリーンパーツ」と呼ばれます。
次に脱脂を行い、熱や薬品を使ってプラスチックバインダーの大部分を取り除きます。これにより、形状は保たれているものの壊れやすい「ブラウンパーツ」が得られます。
最終工程は焼結です。部品を制御された炉内で、金属の融点より低い温度まで加熱します。
その結果、金属粒子同士が結合し、元の金属の密度の約95-99%に達する、緻密で強い部品ができます。
MIMで使用される材料
MIMでは幅広い金属や合金を使用できます。代表的な材料はステンレス鋼で、製品に優れた耐食性と強度をもたらします。
低合金鋼は、機械的特性に優れ、自動車・産業用途で比較的安価なためよく使われます。
その他の一般的なMIM材料:
- チタン合金 (軽量、生体適合性)
- 工具鋼 (耐摩耗性に優れる)
- タングステン合金 (高密度)
- 銅合金 (熱伝導性に優れる)
MIMで使用する金属粉末には、特定の特性が求められます。粒子は非常に細かく(通常5-20 micrometers)、射出時に適切に流れて効率よく焼結するよう、比較的球形である必要があります。
ダイカストの基本
ダイカストは、 製造プロセス の一つで、溶融金属を高圧で金型キャビティに押し込みます。
ダイカストには主にホットチャンバーとコールドチャンバーの二種類があります。ホットチャンバーは、亜鉛やマグネシウムなど融点の低い金属に適しています。
コールドチャンバーダイカスト は、アルミニウムや銅合金など融点の高い金属に適しています。各サイクルで金属を射出チャンバーへ汲み入れる必要があります。
どちらの方式も、工具鋼製の金型(ダイ)を使用します。薄肉、複雑形状、厳しい公差の部品を製造できます。
ダイカストで使用される金属
アルミニウムは最も一般的なダイカスト材料で、ダイカスト部品全体の約80%を占めます。強度重量比と耐食性に優れています。
亜鉛合金もよく選ばれます。溶融時の流動性が高く、非常に薄い部分まで充填できます。
その他の適した金属:
- マグネシウム(最も軽い構造用金属)
- 銅合金(高強度・高導電性)
- 鉛と錫(特殊用途向け)
MIMとダイカスト工程の比較
主な違い
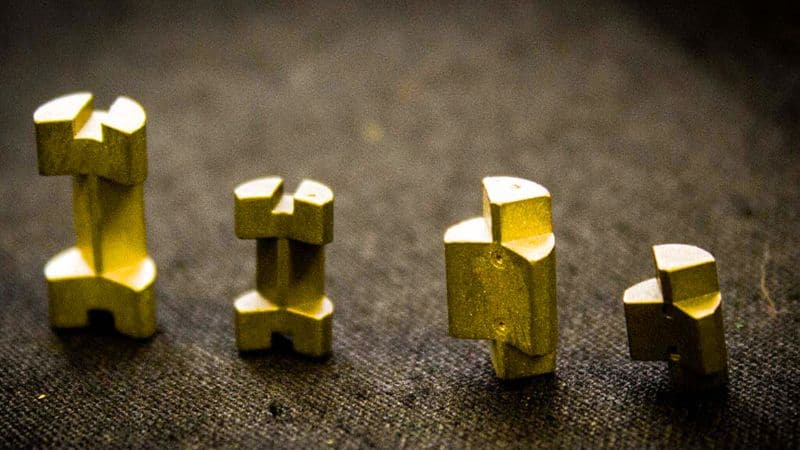
MIMでは、金属粉末とプラスチックバインダーを混ぜ、工程の後半でバインダーを焼き除きます。溶融金属を直接金型へ射出するダイカストとは大きく異なります。
寸法公差にも違いがあります。MIMは通常、より厳しい公差を実現し、細部まで備えた複雑な形状を製造できます。
材料の選択肢も異なります。MIMではステンレス鋼やチタンを含む幅広い金属を使えます。ダイカストでは主にアルミニウム、亜鉛、銅合金などの非鉄金属を使用します。
メリットとデメリット
MIMのメリット:
- 複雑な形状への高い対応力
- 優れた 表面仕上げ
- 設計の自由度が高い
- より多くの種類の金属に対応
- 小型で精巧な部品を製造可能
ダイカストのメリット:
- 生産速度が速い
- 大型部品ではコストが低い
- 金型の耐久性が高い(寿命が長い)
- 大量生産に適する
- 工程全体が比較的シンプル
コストの考慮事項
どちらの工程も、初期の金型費用は高額になることがあります。ダイカストは設備の初期費用が高い一方、大量生産では部品あたりのコストが低くなるのが一般的です。
MIMは少量生産では部品単価が高くなりがちですが、複雑部品を中量生産する場合は競争力が高まります。ダイカストより金属の廃棄が少ないため、材料効率の高さで一部のコストを相殺できます。
工程を選ぶ際は、次の点を検討してください。
- 必要な生産量
- 部品の複雑さとサイズ
- 材料要件
- 予算の制約
- 納期
部品サイズはコスト判断に大きく影響します。大型部品ではダイカストのほうが経済的になり、小型で複雑な部品ではMIMのほうが費用対効果に優れることがよくあります。
さまざまな業界での用途
MIMの用途
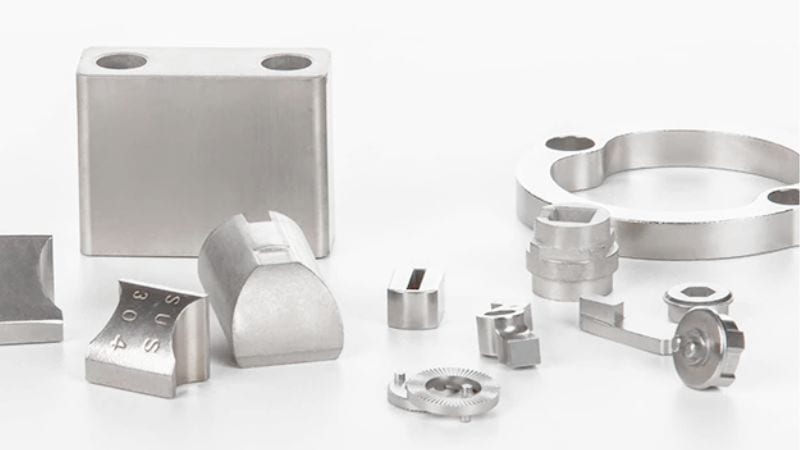
MIM部品は、精度が重要な 医療機器 (手術器具や歯科インプラントなど)に使われています。 銃器業界では、強度と精度が必要な複雑な引き金機構やその他の小型部品をMIMで製造します。
自動車用途 には燃料噴射部品、ターボチャージャー部品、センサーなどがあります。MIMは材料密度を高く保ちながら複雑形状を実現できます。 航空宇宙業界 では、軽量化が重要でありながら強度を妥協できない専用ブラケット、センサーハウジングなどにMIMが使われています。
ダイカストの用途
ダイカスト部品は 家電製品 のハウジングに使われ、ノートPCのフレームからカメラ本体まで幅広く採用されています。 自動車分野では、エンジンブロック、トランスミッションケース、構造部品を製造します。
家庭用電化製品 では、洗濯機、冷蔵庫、小型キッチン家電にダイカスト部品が使われています。
照明器具 や 家具用金具 にも、強度と外観の両方が求められる装飾部品としてダイカストがよく利用されています。
材料特性と製品品質
両方の工程で使用する材料は、最終製品の強度、細部の再現性、仕上がりに直接影響します。
強度と公差
金属粉末射出成形(MIM)は、通常ダイカストより密度が高く、機械的特性に優れた部品を作ります。MIMでは寸法に対して±0.3%という厳しい公差を実現でき、精密部品に適しています。
ダイカスト部品は密度がやや低くなりますが、多くの用途に十分な強度を備えます。公差範囲は部品サイズによって異なりますが、通常は±0.5–1%です。
MIM部品は焼結されるため、気孔が減少し強度が高まります。そのため、医療機器や航空宇宙部品など高応力用途に適しています。
表面仕上げと細部
MIMでは優れた表面仕上げの部品が得られ、多くの場合、後処理は最小限で済みます。表面粗さは0.8μm Ra(算術平均粗さ)まで実現できます。
ダイカストも良好な表面仕上げを実現しますが、MIM部品と同等の品質にするには二次加工がより多く必要となるのが一般的です。
MIMでは、肉厚0.5mmまでの薄肉、複雑な内部形状、精細なテクスチャーなど、ダイカストでは難しい細部を作れます。
ダイカスト部品も良好なディテールを備えますが、非常に小さな形状や極薄肉の製造には制約があります。
MIMでは、二次加工をせずにねじ、小穴、精細なロゴを部品へ直接組み込めます。
Moldiecastingにご相談ください
Moldiecastingは高圧ダイカストを専門としています。金属粉末と長い焼結工程に依存するMIMとは異なり、当社のダイカスト方式は急速冷却、廃材の最小化、完成品の滑らかな離型を実現し、大量生産に適しています。
射出成形とダイカストを比較する場合も、材料の選定を検討する場合も、多様な原材料を扱う設計の柔軟性と専門知識を活かし、お客様に合わせたソリューションをご提案します。
次のプロジェクトを最適化しませんか?金属鋳造の専門技術、先進的な鋳造機械、品質へのこだわりが、費用対効果に優れた高性能な結果を実現する方法をご案内します。詳しくは moldiecasting までお問い合わせください。お客様の構想を形にします。







