
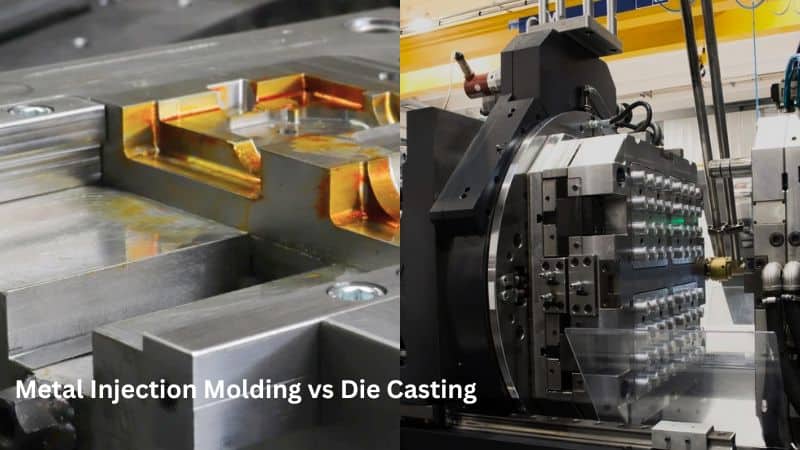
Idei principale
| Categorie | Formare prin injecție a metalelor (MIM) | Turnare sub presiune |
|---|---|---|
| Proces | 1. Pulbere metalică amestecată cu liant. 2. Injectare în matriță. 3. Îndepărtarea liantului. 4. Sinterizare. |
1. Metal topit injectat în matriță la presiune înaltă. 2. Răcire și solidificare. |
| Materiale | Oțel inoxidabil, titan, cupru, aliaje de tungsten, ceramică. | Metale neferoase (aluminiu, zinc, magneziu, aliaje de cupru). |
| Complexitatea piesei | Complexitate ridicată, geometrii elaborate, detalii fine | Complexitate moderată; limitată de curgerea metalului topit și de unghiurile de degajare. |
| Grosimea pereților | Pereți foarte subțiri (până la 0.5 mm). | Pereți mai groși (de regulă minimum 1–2.5 mm ). |
| Toleranțe | Toleranțe stricte (±0.3–0.5% din dimensiune). | Toleranțe moderate (±0.5–1% din dimensiune). |
| Finisaj de suprafață | Netezi, dar pot necesita finisare secundară (de exemplu, lustruire sau acoperire). | Finisaj de înaltă calitate direct din turnare; prelucrări ulterioare minime. |
| Factori de cost | Costuri ridicate pentru scule și materiale (pulbere); rentabile pentru piese complexe fabricate în serie. | Costuri mai mici ale materialelor; costuri ridicate ale sculelor; rentabile pentru serii mari. |
| Aplicații tipice | Dispozitive medicale, componente pentru arme de foc, microangrenaje, piese de ceas. | Componente auto (de exemplu, carcase), electronice de larg consum, armături sanitare. |
| Prelucrări ulterioare | Pot necesita prelucrare mecanică, tratament termic sau acoperire. | Tăierea bavurilor, debavurare, tratamente de suprafață (de exemplu, placare, vopsire). |
| Avantaje | – Geometrii complexe. – Precizie ridicată. – Gamă largă de materiale. – Formă aproape finală. |
– Cicluri rapide. – Finisaj de suprafață excelent. – Rentabilă pentru volume mari. |
| Dezavantaje | – Costuri inițiale ridicate. – Dimensiune limitată a pieselor. – Termen mai lung pentru sinterizare. |
– Limitată la metale cu punct de topire mai scăzut. – Porozitate în piese. – Flexibilitate mai redusă a proiectării. |
Ce este formarea prin injecție a metalelor?
Formarea prin injecție a metalelor este o tehnică de fabricație în care pulberea metalică este amestecată cu un liant plastic pentru a obține o „materie primă de injectare”.
Procesul începe prin injectarea acestei materii prime într-o cavitate de matriță, sub presiune.
După răcire se obține așa-numita „piesă verde”.
Urmează îndepărtarea liantului, etapă în care cea mai mare parte a liantului plastic este eliminată prin căldură sau substanțe chimice. Rezultă o „piesă brună”, fragilă, dar care își păstrează forma.
Ultima etapă este sinterizarea. Piesele sunt încălzite într-un cuptor controlat, la temperaturi sub punctul de topire al metalului.
Astfel, particulele metalice se leagă între ele și formează o piesă densă și rezistentă, cu o densitate de aproximativ 95-99% din densitatea metalului inițial.
Materiale utilizate în MIM
MIM permite utilizarea unei game largi de metale și aliaje. Printre cele mai uzuale materiale se numără oțelul inoxidabil, care oferă produselor o rezistență excelentă la coroziune și rezistență mecanică.
Oțelurile slab aliate sunt populare datorită proprietăților mecanice bune și costului mai redus în aplicațiile auto și industriale.
Alte materiale uzuale pentru MIM includ:
- Aliaje de titan (ușoare, biocompatibile)
- Oțeluri pentru scule (rezistente la uzură)
- Aliaje de tungsten (densitate ridicată)
- Aliaje de cupru (conductivitate termică bună)
Pulberile metalice utilizate în MIM trebuie să aibă caracteristici specifice. Ele trebuie să fie foarte fine (de regulă 5-20 micrometri) și relativ sferice, pentru a curge corect în timpul injectării și a se sinteriza eficient.
Noțiuni de bază despre turnarea sub presiune
Turnarea sub presiune este un proces de fabricație în care metalul topit este împins într-o cavitate de matriță la presiune înaltă.
Turnarea sub presiune are două tipuri principale: cu cameră caldă și cu cameră rece. Turnarea cu cameră caldă funcționează bine pentru metalele cu punct de topire scăzut, precum zincul și magneziul.
Turnarea sub presiune cu cameră rece este mai potrivită pentru metalele cu puncte de topire mai ridicate, precum aluminiul și aliajele de cupru. Metalul trebuie introdus cu o oală în camera de injectare la fiecare ciclu.
Ambele tehnici utilizează matrițe metalice realizate din oțel pentru scule. Procesul produce piese cu pereți subțiri, forme complexe și toleranțe stricte.
Metale utilizate la turnarea sub presiune
Aluminiul este cel mai frecvent material pentru turnarea sub presiune și reprezintă aproximativ 80% din toate piesele turnate sub presiune. Oferă un raport excelent între rezistență și greutate, precum și o bună rezistență la coroziune.
Aliajele de zinc sunt o altă alegere populară. În stare topită curg ușor și pot umple secțiuni foarte subțiri.
Alte metale potrivite includ:
- Magneziu (cel mai ușor metal structural)
- Aliaje de cupru (rezistență și conductivitate ridicate)
- Plumb și staniu (pentru aplicații specializate)
Compararea proceselor MIM și de turnare sub presiune
Diferențe-cheie
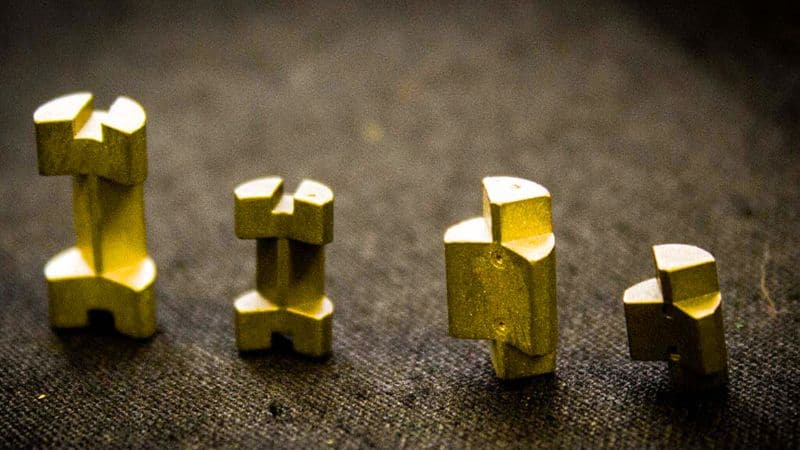
MIM utilizează pulbere metalică amestecată cu un liant plastic, care este eliminat ulterior prin ardere. Procesul diferă considerabil de turnarea sub presiune, care injectează direct metalul topit în matrițe.
Toleranțele dimensionale diferă între aceste procese. De regulă, MIM obține toleranțe mai stricte și poate produce geometrii mai complexe, cu detalii mai fine.
Și opțiunile de materiale diferă. MIM funcționează cu o gamă largă de metale, inclusiv oțel inoxidabil și titan. Turnarea sub presiune utilizează în principal metale neferoase, precum aluminiul, zincul și aliajele de cupru.
Avantaje și dezavantaje
Avantajele MIM:
- Capacitate de a produce geometrii mai complexe
- Mai bun finisaj de suprafață
- Flexibilitate mai mare a proiectării
- Compatibilă cu mai multe tipuri de metale
- Produce piese mai mici și mai elaborate
Avantajele turnării sub presiune:
- Viteză de producție mai mare
- Cost mai mic pentru piesele mai mari
- Scule mai durabile (matrițele rezistă mai mult)
- Mai potrivită pentru producția în volume mari
- Proces general mai simplu
Considerații privind costurile
Costurile inițiale ale sculelor pot fi substanțiale pentru ambele procese. Turnarea sub presiune are de regulă costuri inițiale mai ridicate pentru echipamente, dar costuri mai mici pe piesă la volume mari.
MIM costă de obicei mai mult pe piesă la volume mici, dar devine competitivă la volume medii pentru piesele complexe. Eficiența materialului în MIM poate compensa o parte din costuri, deoarece se pierde mai puțin metal decât la turnarea sub presiune.
Atunci când alegeți între aceste procese, luați în considerare:
- Volumul de producție necesar
- Complexitatea și dimensiunea piesei
- Cerințele privind materialul
- Constrângerile bugetare
- Calendarul
Dimensiunea piesei influențează puternic deciziile privind costurile: turnarea sub presiune devine mai economică pentru piesele mari, în timp ce MIM este adesea mai rentabilă pentru componente mici și complexe.
Aplicații în diferite industrii
Aplicații MIM
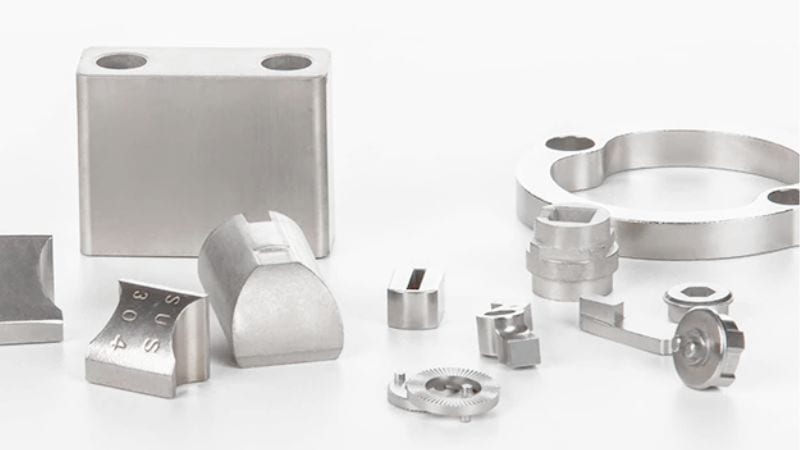
Piesele MIM sunt utilizate de obicei în dispozitive medicale precum instrumentele chirurgicale și implanturile dentare, unde precizia este esențială.
În industria armamentului, MIM produce ansambluri complexe ale trăgaciului și alte componente mici care necesită rezistență și precizie.
Aplicațiile auto includ componente pentru injecția combustibilului, piese de turbocompresor și senzori. MIM poate realiza geometrii complexe cu densitate ridicată a materialului.
industria aerospațială utilizează MIM pentru suporturi specializate, carcase pentru senzori și alte componente la care reducerea greutății este importantă, fără a compromite rezistența.
Aplicații ale turnării sub presiune
Piesele turnate sub presiune sunt utilizate în carcasele pentru electronice de larg consum , de la cadre de laptop la corpuri de aparate foto.
În sectorul auto, turnarea sub presiune produce blocuri motor, carcase de transmisie și componente structurale.
Aparatele electrocasnice includ piese turnate sub presiune în mașini de spălat, frigidere și aparate mici de bucătărie.
Corpurile de iluminat și feroneria pentru mobilier utilizează adesea turnarea sub presiune pentru elemente decorative care necesită atât rezistență, cât și un aspect estetic.
Proprietățile materialelor și calitatea produsului
Materialele utilizate în ambele procese influențează direct rezistența, nivelul detaliilor și finisajul produselor finale.
Rezistență și toleranțe
Formarea prin injecție a metalelor (MIM) produce, de regulă, piese cu densitate mai mare și proprietăți mecanice mai bune decât turnarea sub presiune. Cu MIM se pot obține toleranțe de până la ±0.3% din dimensiune, fiind ideală pentru componente de precizie.
Piesele turnate sub presiune au o densitate ușor mai mică, dar oferă în continuare rezistență bună pentru multe aplicații. Intervalul de toleranță este de obicei între ±0.5–1%, în funcție de dimensiunea piesei.
Piesele MIM sunt sinterizate, ceea ce reduce porozitatea și mărește rezistența. Astfel, sunt potrivite pentru aplicații cu solicitări ridicate, precum dispozitivele medicale și componentele aerospațiale.
Finisajul de suprafață și detaliile
MIM produce piese cu finisaj de suprafață excelent, care necesită adesea prelucrări ulterioare minime. Se pot obține valori ale rugozității suprafeței de numai 0.8μm Ra (media rugozității).
Turnarea sub presiune oferă, de asemenea, un finisaj bun, dar de regulă necesită mai multe operații secundare pentru a atinge același nivel de calitate ca piesele MIM.
Cu MIM se pot realiza detalii complexe, inclusiv pereți subțiri (de numai 0.5mm), geometrii interne complexe și texturi fine, dificil de obținut prin turnare sub presiune.
Piesele turnate sub presiune pot avea detalii bune, dar întâmpină dificultăți la caracteristici foarte mici și pereți extrem de subțiri.
MIM permite integrarea directă în piesă a filetelor, găurilor mici și logourilor detaliate, fără operații secundare.
Colaborați cu Moldiecasting
La Moldiecasting, suntem specializați în turnarea sub presiune la înaltă presiune. Spre deosebire de procesul MIM, care se bazează pe pulbere metalică și o etapă îndelungată de sinterizare, metoda noastră asigură răcire rapidă, deșeuri minime și ejectarea fără probleme a pieselor finite, fiind ideală pentru producția în volume mari.
Fie că analizați comparativ injecția în matriță și turnarea sub presiune, fie că evaluați materialele, flexibilitatea proiectării și experiența noastră în prelucrarea diverselor materii prime garantează soluții adaptate.
Sunteți gata să vă optimizați următorul proiect? Contactați-ne astăzi pentru a afla cum expertiza noastră în turnarea metalelor, mașinile avansate de turnare și angajamentul față de calitate vă pot oferi rezultate rentabile și performante. Vizitați moldiecasting pentru a vă transforma viziunea în realitate.







