
Points clés à retenir
| Catégorie | Moulage par injection de métal (MIM) | Moulage sous pression |
|---|---|---|
| Procédé | 1. Poudre métallique mélangée à un liant. 2. Injectée dans le moule. 3. Déliantage. 4. Frittage. |
1. Métal en fusion injecté dans le moule à haute pression. 2. Refroidissement et solidification. |
| Matériaux | Acier inoxydable, titane, cuivre, alliages de tungstène, céramiques. | Métaux non ferreux (aluminium, zinc, magnésium, alliages de cuivre). |
| Complexité des pièces | Grande complexité, géométries élaborées, détails fins | Complexité moyenne ; limitée par l’écoulement du métal en fusion et les angles de dépouille. |
| Épaisseur des parois | Parois très minces (jusqu’à 0.5 mm). | Parois plus épaisses (minimum généralement de 1–2.5 mm ). |
| Tolérances | Tolérances serrées (±0.3–0.5% de la dimension). | Tolérances moyennes (±0.5–1% de la dimension). |
| État de surface | Lisse, mais peut nécessiter une finition secondaire (par ex. polissage ou revêtement). | Excellent état de surface brut de moulage ; post-traitement minimal. |
| Facteurs de coût | Coûts d’outillage et de matériaux (poudre) élevés ; économique pour les pièces complexes en grande série. | Matériaux moins coûteux ; outillage onéreux ; économique pour les grandes séries. |
| Applications courantes | Dispositifs médicaux, composants d’armes à feu, micro-engrenages, pièces horlogères. | Composants automobiles (par ex. boîtiers), électronique grand public, équipements de plomberie. |
| Post-traitement | Peut nécessiter un usinage, un traitement thermique ou un revêtement. | Ébavurage, traitements de surface (par ex. placage ou peinture). |
| Avantages | – Géométries complexes. – Grande précision. – Large choix de matériaux. – Forme proche de la pièce finale. |
– Cycles rapides. – Excellent état de surface. – Économique pour les grandes séries. |
| Inconvénients | – Coûts initiaux élevés. – Taille des pièces limitée. – Délais de frittage plus longs. |
– Limité aux métaux à point de fusion plus bas. – Risque de porosité des pièces. – Liberté de conception plus limitée. |
Qu’est-ce que le moulage par injection de métal ?
Le moulage par injection de métal (MIM) est un procédé de fabrication dans lequel de la poudre métallique est mélangée à un liant plastique pour former une matière première appelée « feedstock ».
Cette matière est injectée sous pression dans l’empreinte d’un moule.
Après refroidissement, on obtient une « pièce verte ».
Vient ensuite le déliantage : la majeure partie du liant plastique est éliminée par la chaleur ou des produits chimiques. On obtient alors une « pièce brune », fragile mais qui conserve sa forme.
La dernière étape est le frittage. Les pièces sont chauffées dans un four contrôlé à une température inférieure au point de fusion du métal.
Les particules métalliques se lient alors entre elles et forment une pièce dense et résistante, dont la densité atteint environ 95-99% de celle du métal d’origine.
Matériaux utilisés en MIM
Le MIM permet d’utiliser une vaste gamme de métaux et d’alliages. L’acier inoxydable est l’un des matériaux les plus courants, grâce à son excellente résistance à la corrosion et à sa résistance mécanique.
Les aciers faiblement alliés sont appréciés pour leurs bonnes propriétés mécaniques et leur coût plus faible dans les applications automobiles et industrielles.
D’autres matériaux courants pour le MIM comprennent :
- Alliages de titane (légers et biocompatibles)
- Aciers à outils (résistants à l’usure)
- Alliages de tungstène (haute densité)
- Alliages de cuivre (bonne conductivité thermique)
Les poudres métalliques utilisées en MIM doivent avoir des caractéristiques particulières. Elles doivent être très fines (généralement 5-20 micromètres) et relativement sphériques afin de s’écouler correctement lors de l’injection et de se fritter efficacement.
Principes du moulage sous pression
Le moulage sous pression est un procédé de fabrication qui consiste à injecter du métal en fusion dans l’empreinte d’un moule à haute pression.
Il existe deux principaux types : à chambre chaude et à chambre froide. Le moulage à chambre chaude convient aux métaux à bas point de fusion, comme le zinc et le magnésium.
Le
moulage sous pression à chambre froide est mieux adapté aux métaux à point de fusion plus élevé, comme l’aluminium et les alliages de cuivre. À chaque cycle, le métal doit être transféré à la louche dans la chambre d’injection.
Les deux techniques utilisent des matrices métalliques en acier à outils. Elles produisent des pièces à parois minces, aux formes complexes et aux tolérances serrées.
Métaux utilisés pour le moulage sous pression
L’aluminium est le matériau le plus courant : il représente environ 80% des pièces moulées sous pression. Il offre un excellent rapport résistance/poids et une bonne résistance à la corrosion.
Les alliages de zinc sont également très utilisés. Fluides à l’état fondu, ils peuvent remplir des sections très minces.
D’autres métaux adaptés comprennent :
- Magnésium (métal structurel le plus léger)
- Alliages de cuivre (résistance et conductivité élevées)
- Plomb et étain (applications spécialisées)
Comparaison des procédés MIM et de moulage sous pression
Principales différences
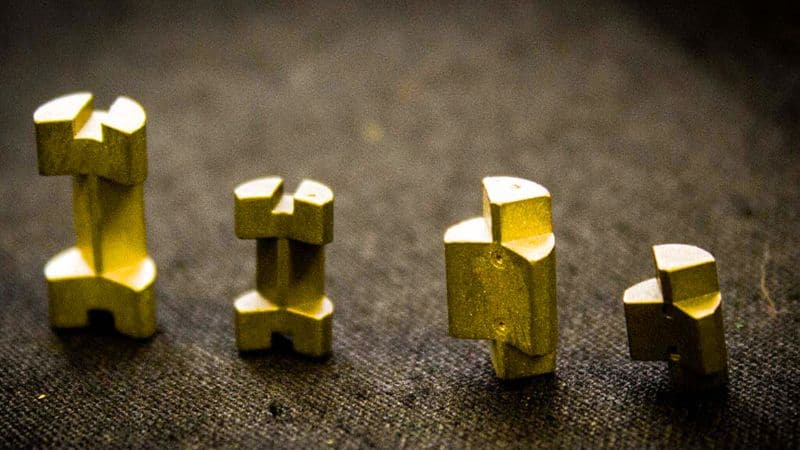
Le MIM utilise une poudre métallique mélangée à un liant plastique qui est éliminé plus tard dans le procédé. Le moulage sous pression est très différent : le métal en fusion est directement injecté dans le moule.
Les tolérances dimensionnelles varient selon le procédé. Le MIM permet généralement d’obtenir des tolérances plus serrées et des géométries plus complexes aux détails plus fins.
Les matériaux disponibles diffèrent également. Le MIM peut utiliser de nombreux métaux, dont l’acier inoxydable et le titane. Le moulage sous pression emploie surtout des métaux non ferreux, comme l’aluminium, le zinc et les alliages de cuivre.
Avantages et inconvénients
Avantages du MIM :
- Possibilité de réaliser des géométries plus complexes
- Meilleur état de surface
- Plus grande liberté de conception
- Compatible avec un plus grand nombre de métaux
- Permet de fabriquer des pièces plus petites et plus détaillées
Avantages du moulage sous pression :
- Cadences de production plus rapides
- Coût plus faible pour les grandes pièces
- Outillage plus durable (matrices à durée de vie supérieure)
- Mieux adapté à la production en grande série
- Procédé globalement plus simple
Considérations de coût
Les coûts initiaux d’outillage peuvent être importants pour les deux procédés. Le moulage sous pression nécessite généralement un investissement initial plus élevé en équipement, mais son coût par pièce est plus faible pour les grandes séries.
Le MIM coûte souvent davantage par pièce pour les petits volumes, mais devient compétitif à des volumes moyens pour les pièces complexes. Son rendement matière peut compenser une partie des coûts, car il gaspille moins de métal que le moulage sous pression.
Pour choisir entre ces procédés, tenez compte des éléments suivants :
- Volume de production requis
- Complexité et taille des pièces
- Exigences relatives aux matériaux
- Contraintes budgétaires
- Délais
La taille des pièces influe fortement sur les coûts : le moulage sous pression devient plus économique pour les grandes pièces, tandis que le MIM est souvent plus rentable pour les petits composants complexes.
Applications dans différents secteurs
Applications du MIM
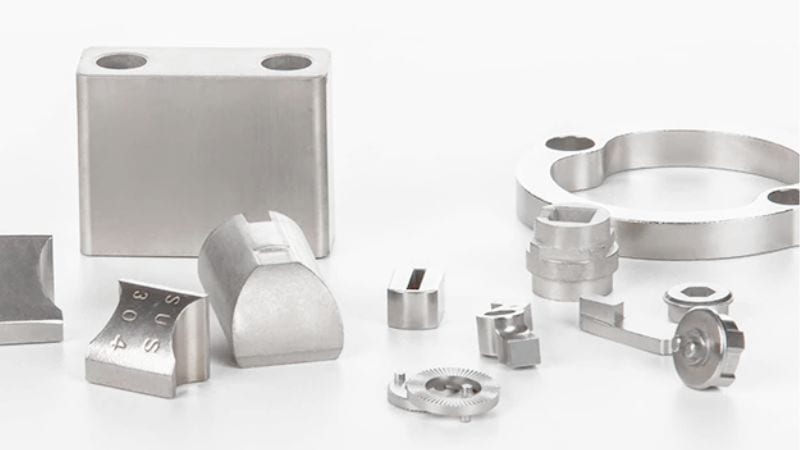
Les pièces MIM sont souvent utilisées dans les dispositifs médicaux tels que les instruments chirurgicaux et les implants dentaires, pour lesquels la précision est essentielle.
Dans l’ industrie des armes à feu, le MIM permet de produire des ensembles de détente complexes et d’autres petits composants exigeant résistance et précision.
Les
applications automobiles comprennent des composants d’injection de carburant, des pièces de turbocompresseur et des capteurs. Le MIM permet d’obtenir des géométries complexes et une densité élevée du matériau.
L’ industrie aéronautique utilise le MIM pour des supports spécialisés, des boîtiers de capteurs et d’autres composants qui doivent être légers sans compromettre leur résistance.
Applications du moulage sous pression
Les pièces moulées sous pression sont utilisées dans les boîtiers d’ électronique grand public , des châssis d’ordinateur portable aux boîtiers d’appareil photo.
Dans le secteur automobile, le moulage sous pression permet de fabriquer des blocs-moteurs, des carters de transmission et des composants structurels.
Les
appareils électroménagers comprennent des pièces moulées sous pression dans les lave-linge, les réfrigérateurs et les petits appareils de cuisine.
Les luminaires et
équipements d’éclairage ainsi que les accessoires de mobilier font souvent appel au moulage sous pression pour des éléments décoratifs qui doivent allier résistance et esthétique.
Propriétés des matériaux et qualité des produits
Les matériaux utilisés dans les deux procédés influent directement sur la résistance, le niveau de détail et la finition des produits.
Résistance et tolérances
Le moulage par injection de métal (MIM) produit généralement des pièces plus denses et dotées de meilleures propriétés mécaniques que le moulage sous pression. Le MIM permet d’atteindre des tolérances aussi serrées que ±0.3% de la dimension, ce qui le rend idéal pour les composants de précision.
Les pièces moulées sous pression sont légèrement moins denses, mais offrent une bonne résistance pour de nombreuses applications. Les tolérances se situent généralement entre ±0.5–1%, selon la taille de la pièce.
Le frittage des pièces MIM réduit la porosité et augmente la résistance, ce qui les rend adaptées aux applications fortement sollicitées, comme les dispositifs médicaux et les composants aéronautiques.
État de surface et détails
Le MIM produit des pièces d’excellent état de surface, qui nécessitent souvent peu de post-traitement. Il est possible d’obtenir une rugosité de surface aussi faible que 0.8μm Ra (rugosité moyenne).
Le moulage sous pression offre également un bon état de surface, mais nécessite généralement davantage d’opérations secondaires pour atteindre la qualité des pièces MIM.
Le MIM permet de réaliser des détails complexes, notamment des parois minces (jusqu’à 0.5mm), des géométries internes complexes et des textures fines difficiles à obtenir par moulage sous pression.
Les pièces moulées sous pression peuvent présenter de bons détails, mais les très petites caractéristiques et les parois extrêmement minces restent difficiles à réaliser.
Le MIM permet d’intégrer directement des filetages, de petits trous et des logos détaillés sans opérations secondaires.
Collaborez avec Moldiecasting
Chez Moldiecasting, nous sommes spécialisés dans le moulage sous pression haute pression. Contrairement au MIM, qui repose sur de la poudre métallique et un long procédé de frittage, notre procédé assure un refroidissement rapide, limite les déchets et permet une éjection fluide des pièces finies, ce qui le rend idéal pour les grandes séries.
Que vous compariez le moulage par injection et le moulage sous pression ou que vous évaluiez différents matériaux, notre liberté de conception et notre expertise en matériaux garantissent des solutions adaptées à vos besoins.
Prêt à optimiser votre prochain projet ? Contactez-nous pour découvrir comment notre expertise en fonderie, nos machines avancées et notre engagement qualité peuvent vous apporter des résultats économiques et performants. Visitez moldiecasting pour concrétiser votre projet.







