
Qu’est-ce que le moulage sous pression à chambre froide ?
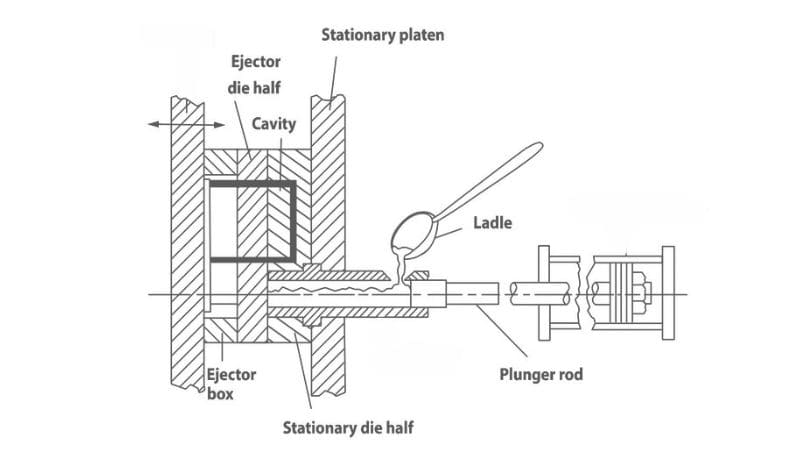
Dans l’industrie manufacturière, différentes méthodes permettent de façonner le métal en pièces. Le moulage sous pression à chambre froide est une méthode efficace, adaptée aux métaux à point de fusion élevé. Elle utilise une forte pression pour injecter le métal en fusion dans un moule.
Composants d’une machine à chambre froide
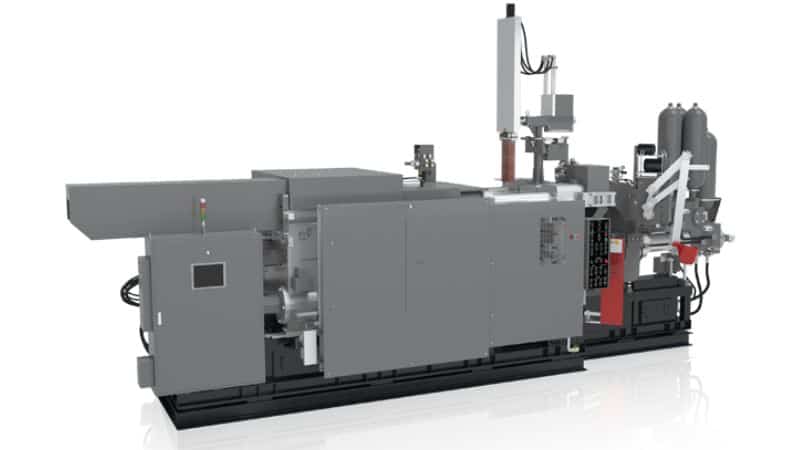
La machine de moulage sous pression à chambre froide comprend plusieurs composants essentiels qui fonctionnent ensemble pour produire efficacement des pièces métalliques précises.
Le système d’injection, généralement un piston hydraulique ou mécanique, injecte le métal en fusion dans la matrice.
La chambre d’injection assure une injection contrôlée en limitant le contact du métal avec le système. L’ensemble matrice, composé d’une moitié mobile et d’une moitié fixe, donne au métal en fusion la forme voulue. Un mécanisme de serrage maintient les deux parties de la matrice fermées sous haute pression pendant l’injection.
Une fois le métal solidifié, le système d’éjection utilise des broches ou des plaques d’éjection pour retirer la pièce moulée sans l’endommager.
Des canaux de refroidissement intégrés à la matrice régulent la température, assurent une solidification correcte et réduisent le temps de cycle.
Le système hydraulique alimente également les mécanismes d’injection et de serrage, en fournissant la force nécessaire à un fonctionnement régulier et efficace.
Procédé de fabrication par moulage sous pression à chambre froide
Le procédé commence par le choix des alliages métalliques adaptés; ces métaux sont d’abord fondus dans un four externe, afin d’atteindre l’état liquide requis sans contamination.
Le métal en fusion est ensuite transféré avec précaution dans la chambre d’injection de la machine à chambre froide. Il faut maintenir une température constante pour éviter une solidification prématurée.
La configuration à chambre froide permet de mieux contrôler le moulage des métaux à point de fusion élevé et accroît ainsi la polyvalence du procédé.
La matrice, soigneusement préparée puis fermée par serrage pour résister aux pressions élevées, joue un rôle essentiel dans la mise en forme du métal. Elle se compose de deux moitiés usinées avec précision, qui forment l’empreinte correspondant à la géométrie souhaitée pour le produit final. Un piston ou un plongeur à commande hydraulique exerce ensuite une très forte pression pour pousser le métal en fusion de la chambre d’injection vers l’empreinte de la matrice. Cette injection sous haute pression permet au métal de remplir tous les détails complexes du moule, sans poches d’air et avec une bonne intégrité structurelle.
Une fois l’empreinte entièrement remplie, le métal commence à refroidir et à se solidifier rapidement dans la matrice. Le temps de refroidissement est contrôlé avec précision pour obtenir la dureté et la résistance optimales. Après un refroidissement suffisant, les deux moitiés de la matrice se séparent et les broches d’éjection s’activent pour retirer avec précision la pièce solidifiée, sans défaut de surface ni déformation.
Force de fermeture et temps de cycle
Force de fermeture
La force de fermeture est la force exercée par la machine de moulage sous pression pour maintenir fermement les deux moitiés du moule ensemble pendant l’injection du métal en fusion.
Elle peut être calculée à l’aide de la formule suivante :
Force de fermeture=Pression dans l’empreinte×Surface projetéeForce de fermeture=Pression dans l’empreinte×Surface projetée
Où :
- Empreinte Pression correspond à la pression exercée sur le métal en fusion pendant l’injection.
- Surface projetée correspond à la surface du moule perpendiculaire à la direction d’injection.
Par exemple, si une pièce présente une surface projetée de 120 cm² et nécessite une pression d’injection de 800 kg/cm², la force de fermeture nécessaire se calcule comme suit :
Force de fermeture=800 kg cm2×120 cm2=96 000 kg soit environ 96 tonnes
Temps de cycle
En moulage sous pression à chambre froide, le temps de cycle correspond à la durée totale entre deux injections successives. Il comprend généralement plusieurs phases : fermeture, injection, refroidissement et éjection. La durée totale varie, mais se situe généralement entre 2 secondes et 1 minute.
Étapes du cycle
- Temps de fermeture: durée nécessaire pour fermer et verrouiller les deux moitiés du moule avant l’injection.
- Temps d’injection: courte période (généralement inférieure à 0.1 secondes) durant laquelle le métal en fusion est injecté dans le moule.
- Temps de refroidissement: durée nécessaire à la solidification complète du métal en fusion dans le moule. Elle varie selon l’épaisseur des parois et les propriétés du matériau.
- Temps d’éjection: durée nécessaire pour ouvrir le moule et éjecter la pièce finie.
Quels sont les avantages du moulage sous pression à chambre froide ?
Il permet de mouler des métaux à point de fusion élevé, comme l’aluminium et les alliages de cuivre, en utilisant un four externe qui assure un meilleur contrôle de la température et prévient la solidification prématurée. Cette méthode permet de réaliser des formes complexes et précises avec un excellent état de surface, car l’injection à haute pression remplit tous les détails du moule sans laisser de poches d’air.
Les matrices utilisées en chambre froide sont également plus durables car elles subissent moins de contraintes thermiques, ce qui prolonge leur durée de vie et réduit les coûts d’entretien. Le contrôle qualité est renforcé par le suivi précis de la température, de la pression et de la vitesse d’injection, qui permet d’obtenir des pièces régulières et sans défaut. Le procédé offre également une plus grande flexibilité, puisqu’il permet de produire des pièces plus grandes et plus lourdes pour des secteurs comme l’automobile et l’aéronautique.
En outre, l’efficacité opérationnelle est améliorée car le four externe simplifie la maintenance et réduit les arrêts de production.
Comparaison avec le moulage sous pression à chambre chaude
Le moulage sous pression à chambre chaude diffère principalement par le fait que la chambre est en contact permanent avec le métal en fusion. Ce procédé convient davantage aux métaux à point de fusion bas. La chambre, reliée à l’empreinte de la matrice, est immergée dans le métal en fusion. Un piston pousse directement le métal liquide dans la matrice, sans nécessiter de transfert à la louche.
Voici les principales différences :
| Critère | Moulage sous pression à chambre chaude | Moulage sous pression à chambre froide |
| Emplacement du four | Intégré à la machine et directement relié à la matrice | Séparé de la machine ; le métal en fusion est versé dans la chambre d’injection |
| Temps de cycle | Plus court, cadence plus rapide (environ 15 moulages par minute) | Temps de cycle plus long en raison du transfert manuel du métal |
| Compatibilité des métaux | Convient aux alliages à bas point de fusion (par exemple, zinc et magnésium) | Convient aux alliages à point de fusion élevé (par exemple, aluminium et cuivre) |
| Pression d’injection | Pression plus faible (1 000 – 5 000 psi) | Pression plus élevée (2 000 – 20 000 psi) |
| Durée de vie de l’outillage | Plus longue grâce à la température plus basse du métal | Plus courte en raison de la température plus élevée du métal |
| Volume de production | Plus efficace pour la production en grandes séries | Mieux adapté aux petites séries ou aux pièces de grande taille |
| Complexité des pièces | Adapté aux pièces petites et simples | Idéal pour les pièces plus grandes et plus complexes |
| État de surface | Excellent état de surface et grande précision dimensionnelle | Bon état de surface, mais un post-traitement peut être nécessaire |
| Considérations de sécurité | Moins de risques liés aux températures plus basses | Mesures de sécurité renforcées en raison de la manipulation de métaux à température plus élevée |
| Coût initial de mise en place | Plus faible grâce à une configuration plus simple | Plus élevé en raison des équipements supplémentaires (four séparé) |
Choisir le bon matériau pour le moulage à chambre froide
En moulage sous pression à chambre froide, le choix du matériau est essentiel, car il influe directement sur la résistance mécanique et la tenue à la chaleur des pièces.
Plusieurs métaux sont disponibles pour votre projet. L’ aluminium est un choix privilégié grâce à sa légèreté et à sa résistance élevée. D’autres options comprennent les alliages de magnésium, encore plus légers que l’aluminium, ainsi que les alliages de cuivre et réputés pour leur excellente conductivité électrique.
Applications des pièces moulées en chambre froide
Le moulage sous pression à chambre froide permet de produire des pièces robustes pour de nombreux secteurs, avec des résultats durables et précis.
Par exemple, le secteur automobile utilise ce procédé pour fabriquer des blocs-moteurs et des carters de transmissionqui exigent résistance et précision. Dans l’aéronautique, les fabricants y ont recours pour produire des pièces aéronautiques comme des composants de moteur et de train d’atterrissage, pour lesquels la fiabilité est essentielle.
Travailler avec Moldiecasting
Notre équipe d’ingénieurs expérimentés conçoit des moules durables et faciles à entretenir. Moldiecasting sait qu’une conception efficace du moule est essentielle à la réussite du moulage et à la qualité et à la précision de vos produits.
Le lancement d’un projet avec Moldiecasting est simple et efficace :
- Consultation initiale: Vous pouvez envoyer vos plans 2D/3D ou des échantillons de pièces afin que nous établissions un plan détaillé adapté à vos spécifications.
- Approbation du plan: Après sa réalisation, vous pouvez examiner et approuver le plan avant la suite du projet, afin de vérifier qu’il correspond à vos attentes.
- Conception de moule sur mesure: Après approbation, Moldie conçoit votre moule personnalisé à l’aide de logiciels avancés CAD/CAM/CAE pour intégrer précisément vos exigences.
Nous utilisons des technologies avancées à chaque étape de la fabrication des moules. Notre système de gestion de la qualité comprend des équipements de contrôle de haute précision, tels que des machines de mesure tridimensionnelle et des scanners 3D, pour garantir que chaque moule respecte des normes de qualité rigoureuses.
Pour vos pièces moulées sous pression, contactez-nous.
Foire aux questions
Comment les cadences du moulage à chambre froide se comparent-elles à celles d’autres procédés de moulage ?
Le moulage sous pression à chambre froide peut présenter des cycles plus longs que le moulage à chambre chaude, en raison des étapes supplémentaires de transfert du métal en fusion et du refroidissement de la chambre avant l’introduction du métal suivant.
Il reste toutefois très efficace pour la production en grandes séries et peut dépasser des méthodes comme le moulage par gravité ou le moulage en sable lorsqu’il s’agit de produire de grandes quantités.







