
Les tolérances de moulage sous pression définissent les variations admissibles qui permettent à chaque composant de s’ajuster correctement, de fonctionner comme prévu et de respecter les exigences de qualité. Sans contrôle adéquat des tolérances, même de faibles écarts dimensionnels peuvent entraîner des problèmes d’assemblage, une baisse des performances ou des retouches coûteuses. Cet article présente les normes, les facteurs qui influent sur les tolérances du moulage sous pression , ainsi que les bonnes pratiques permettant aux fabricants de maintenir une qualité optimale de leurs produits.
Principes fondamentaux des tolérances de moulage sous pression
Les tolérances de moulage sous pression définissent les limites admissibles de variation des dimensions d’une pièce afin d’assurer son ajustement, son fonctionnement et ses performances. Elles dépendent notamment des propriétés des matériaux, de la conception du moule et de la maîtrise du procédé, et indiquent dans quelle mesure le produit fini correspond aux dimensions prévues.
Définition de la tolérance de moulage
Une tolérance de moulage est l’écart admissible entre la mesure réelle d’une pièce moulée et sa dimension nominale ou de conception.
En moulage sous pression, les tolérances sont exprimées sous forme d’une plage, par exemple ±0.005 pouces (±0.127 mm). Cette plage tient compte des variations naturelles pendant le refroidissement, la solidification et la manutention.
Ces limites s’appliquent à toutes les caractéristiques critiques, notamment l’épaisseur, l’entraxe des trous et les profils de surface. La valeur retenue dépend de la fonction de la pièce, des capacités du procédé de fabrication et de la stabilité dimensionnelle du matériau.
Importance de la précision dimensionnelle
Précision dimensionnelle : elle garantit que les pièces s’assemblent correctement sans usinage supplémentaire ni retouche. Dans un assemblage, même de faibles écarts peuvent provoquer un mauvais alignement, des fuites ou une défaillance mécanique.
Des secteurs tels que l’automobile, l’aéronautique, ainsi que les dispositifs médicaux exigent souvent des tolérances de précision afin de garantir la sécurité et les performances. Par exemple, un carter moteur trop peu tolérancé peut provoquer des vibrations ou des problèmes d’étanchéité.
Le maintien de la précision réduit également le taux de rebut et améliore l’efficacité de la production. En respectant les tolérances spécifiées dès le départ, les fabricants évitent des ajustements coûteux aux étapes ultérieures.
En pratique, la précision dépend de paramètres de procédé constants — tels que la température du métal en fusion, la pression d’injection et le temps de refroidissement — associés à une conception et à un entretien de qualité du moule.
Tolérances linéaires et géométriques
Tolérances linéaires : elles contrôlent les variations admissibles des dimensions rectilignes, comme la longueur, la largeur et l’épaisseur. Par exemple, une tolérance de ±0.005 pouce (±0.127 mm) peut s’appliquer à une arête usinée ou à l’entraxe de trous.
Tolérances géométriques : elles définissent les variations admissibles de forme, de position et d’orientation. Les types courants comprennent :
| Type | Fonction | Exemple de tolérance |
|---|---|---|
| Planéité | Garantit la régularité d’une surface | Écart de ±0.002 in sur la surface |
| Parallélisme | Maintient l’alignement des surfaces | ±0.003 in entre les plans |
| Angularité | Maintient les angles corrects | ±0.5° par rapport à la conception |
Ces deux types de tolérances contribuent à la fonctionnalité et à l’interchangeabilité des pièces. Les tolérances linéaires concernent les dimensions, tandis que les tolérances géométriques garantissent l’alignement et l’interaction prévues des caractéristiques.
Normes relatives aux tolérances de moulage sous pression
Les tolérances de moulage sous pression s’appuient sur des normes reconnues du secteur, qui définissent les variations dimensionnelles admissibles des pièces moulées. Ces normes varient selon la région et l’application, mais la plupart des fabricants suivent les directives de la NADCA ou de la norme ISO 8062 afin de garantir une qualité et un ajustement constants.
Directives de tolérance de la NADCA
La North American Die Casting Association (NADCA) publie des normes de tolérance dimensionnelle pour les pièces en aluminium, zinc et magnésium moulées sous pression. Ces directives sont largement utilisées en Amérique du Nord pour le moulage sous pression à haute pression.
Les tolérances de la NADCA sont établies selon les dimensions de la pièce, le type de métal et la méthode de production. Des tableaux distincts sont prévus pour les niveaux standard et de précision .
Classes ISO 8062 et DCTG
ISO 8062 est la norme internationale relative aux tolérances de moulage. La partie actuellement applicable au moulage sous pression est la norme ISO 8062-3, qui définit les niveaux DCTG (Dimensional Casting Tolerance Grade, classe de tolérance dimensionnelle de moulage) .
Les classes DCTG vont de DCTG 1 (la plus serrée) à DCTG 16 (la plus large). Les pièces moulées sous haute pression peuvent souvent atteindre les classes DCTG 4–6 sans usinage supplémentaire.
Cette spécification fournit aux fabricants du monde entier une référence commune en matière de tolérances et facilite la comparaison des spécifications entre fournisseurs.
Tolérances standard et tolérances de précision
Tolérances standard : elles représentent le niveau le plus économique atteignable dans une production normale par moulage sous pression. Elles établissent un équilibre entre maîtrise dimensionnelle et rentabilité.
Tolérances de précision : elles sont plus serrées et nécessitent une fabrication du moule plus précise, une meilleure maîtrise du procédé et parfois un usinage secondaire. Cela augmente le coût de production, mais peut réduire les problèmes d’ajustement et d’assemblage en aval.
Le choix entre les deux dépend de la fonction de la pièce, de l’ajustement requis et des contraintes budgétaires.
Facteurs influant sur les tolérances de moulage sous pression
La précision dimensionnelle du moulage sous pression dépend de l’interaction entre les propriétés des matériaux, la conception de la pièce, la précision du moule et la stabilité du procédé. Chacun de ces facteurs peut provoquer des variations qui influent sur le respect des tolérances spécifiées.
Choix du matériau et type d’alliage
Les alliages se dilatent, se contractent et se solidifient à des vitesses différentes. Par exemple, les alliages d’aluminium présentent généralement des comportements de retrait prévisibles, mais des variations de composition peuvent encore modifier les dimensions finales.
La conductivité thermique et le retrait à la solidification sont des propriétés essentielles pour maîtriser les tolérances. Les matériaux à conductivité thermique élevée refroidissent plus uniformément, ce qui réduit le gauchissement et la déformation.
Certains alliages sont davantage sujets aux contraintes internes pendant le refroidissement. De légères variations dimensionnelles peuvent alors apparaître, même si le moule est précis. Le choix d’un alliage stable et de qualité constante réduit ces risques.
Géométrie de la pièce et angle de dépouille
Une géométrie complexe augmente le risque de variation des tolérances. Les parois minces, les cavités profondes et les angles vifs peuvent provoquer un refroidissement et un retrait irréguliers.
Un angle de dépouille— l’inclinaison appliquée aux surfaces verticales — facilite l’extraction de la pièce du moule sans rayure ni déformation. Pour le moulage sous pression de l’aluminium, une dépouille de 1°–3° est souvent recommandée.
Une dépouille insuffisante peut faire adhérer la pièce au moule et entraîner sa déformation lors de l’éjection. Une dépouille trop importante peut nuire à l’ajustement de l’assemblage. Il est essentiel de trouver un équilibre entre les exigences de dépouille et la fonction de la pièce.
Les concepteurs simplifient souvent la géométrie des zones non critiques afin de mieux maîtriser les tolérances. La réduction des évidements profonds et des écarts extrêmes d’épaisseur contribue à maintenir la constance dimensionnelle.
Conception du moule et qualité de l’outillage
La précision du moule influe directement sur les tolérances des pièces. Tout défaut d’alignement, toute usure ou tout défaut de la cavité se répercute sur la pièce moulée.
L’emplacement des canaux de refroidissement, l’évacuation de l’air et la symétrie de la cavité influent sur le remplissage et la solidification du métal. Une conception de refroidissement inadaptée peut provoquer un retrait localisé ou un gauchissement.
La qualité de l’acier à outils et la précision d’usinage déterminent la capacité du moule à conserver sa forme au fil des cycles. Un moule de haute qualité résiste à l’usure et maintient des dimensions de cavité constantes.
Un entretien régulier, comprenant le polissage et les contrôles dimensionnels, prévient la dérive progressive des tolérances. En production à grand volume, l’usure de l’outillage est une cause fréquente de variation dimensionnelle.
Maîtrise du procédé et capacités des machines
Même avec un moule précis, une mauvaise maîtrise du procédé peut entraîner des pièces hors tolérances. Les principaux paramètres comprennent la vitesse d’injection, la pression de maintien, la température du moule et la température du métal en fusion.
Les machines modernes de moulage sous pression utilisent des capteurs et des régulateurs pour stabiliser ces variables. Les fluctuations de température ou de pression peuvent entraîner des variations dimensionnelles et des défauts de surface.
La force de fermeture de la machine joue également un rôle. Si elle est trop faible, le moule peut s’ouvrir légèrement pendant l’injection, ce qui provoque des bavures et des erreurs dimensionnelles.
Un suivi régulier au moyen du contrôle statistique des procédés (SPC) permet de détecter les tendances avant que les pièces ne sortent des spécifications. Cette méthode réduit le taux de rebut et améliore la fiabilité des tolérances dans le temps.
Tolérances courantes des pièces moulées sous pression
Les pièces moulées sous pression sont fabriquées dans des limites dimensionnelles précises afin de garantir leur ajustement et leurs performances. Ces tolérances varient selon le matériau, la taille de la pièce et le procédé de fabrication ; elles influent à la fois sur le coût de production et sur la précision atteignable.
Tolérances de moulage sous pression de l’aluminium
Le moulage sous pression de l’aluminium offre une bonne maîtrise dimensionnelle, en particulier pour les productions moyennes et grandes. Les tolérances standard NADCA pour l’aluminium varient souvent de ±0.002 in/in (±0.05 mm/25 mm) pour les dimensions linéaires, avec une limite minimale d’environ ±0.005 in (±0.13 mm) pour les petites caractéristiques.
Les tolérances de planéité et de rectitude dépendent de la taille et de la géométrie de la pièce. Les pièces moulées de grande taille peuvent nécessiter des tolérances légèrement plus larges en raison de la contraction thermique lors du refroidissement.
Les prestataires de moulage sous pression de l’aluminium se réfèrent souvent aux tableaux NADCA pour définir les limites suivantes :
| Type de caractéristique | Tolérance type (aluminium) |
|---|---|
| Linéaire (par pouce) | ±0.002 in (±0.05 mm) |
| Diamètre de trou | ±0.003 in (±0.08 mm) |
| Planéité (par pouce) | ±0.004 in (±0.10 mm) |
Ces tolérances sont généralement plus serrées que celles que permettent le moulage en sable ou la fonderie à cire perdue sans usinage.
Tolérances de moulage sous pression du zinc et du magnésium
Le moulage sous pression du zinc permet d’obtenir des tolérances plus serrées que celui de l’aluminium grâce à son retrait plus faible et à sa meilleure stabilité dimensionnelle. Les tolérances linéaires types du zinc sont d’environ ±0.0015 in/in (±0.038 mm/25 mm); les petites caractéristiques peuvent souvent respecter ±0.002 in (±0.05 mm).
Les tolérances du moulage sous pression du magnésium se situent entre celles de l’aluminium et du zinc. Le magnésium offre une bonne stabilité, mais peut nécessiter des limites légèrement plus larges pour les conceptions à parois minces.
Le faible point de fusion du zinc prolonge la durée de vie de l’outillage et permet de maintenir des dimensions constantes lors des productions en grande série. Le zinc convient donc particulièrement aux petits composants de précision, tels que les engrenages, les boîtiers et les connecteurs.
| Type de caractéristique | Tolérance type (zinc) |
|---|---|
| Linéaire (par pouce) | ±0.0015 in (±0.038 mm) |
| Diamètre de trou | ±0.002 in (±0.05 mm) |
| Décalage du plan de joint | ±0.002 in (±0.05 mm) |
Comparaison des tolérances selon le procédé de moulage
Les différents procédés de moulage offrent des plages de tolérance différentes. En règle générale, le moulage sous pression permet d’obtenir les tolérances les plus serrées sans usinage secondaire.
Capacité de tolérance type (par pouce) :
| Procédé | Tolérance linéaire type |
|---|---|
| Moulage sous pression à haute pression | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Fonderie à cire perdue | ±0.005 in (±0.13 mm) |
| Moulage en sable | ±0.010 in (±0.25 mm) ou plus |
La précision supérieure du moulage sous pression provient de l’utilisation de moules en acier trempé soumis à une forte pression. Le moulage en sable utilise des moules en sable meuble, ce qui limite la répétabilité et augmente les variations dimensionnelles. La fonderie à cire perdue est plus précise que le moulage en sable, mais nécessite encore un usinage pour les ajustements critiques.
Ces différences permettent de déterminer si une pièce doit être moulée directement à ses dimensions finales ou avec une surépaisseur à usiner ensuite.
Assurance qualité et méthodes d’inspection
Le maintien de la précision dimensionnelle des pièces moulées sous pression nécessite à la fois des mesures précises et une maîtrise constante du procédé. Les fabricants s’appuient sur des méthodes d’inspection ciblées, un suivi statistique et des rapports détaillés pour vérifier que les pièces respectent les tolérances spécifiées et restent dans les limites de variation acceptables.
Techniques d’inspection des pièces moulées sous pression
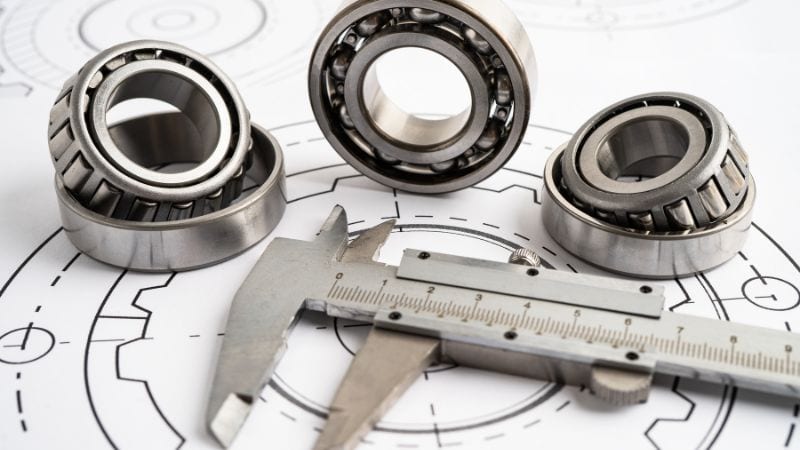
Les contrôles dimensionnels sont généralement effectués à l’aide de pieds à coulisse, micromètres, machines à mesurer tridimensionnelles (CMM)et de projecteurs de profil. Ces instruments vérifient les caractéristiques critiques telles que le diamètre des trous, l’épaisseur des parois et la planéité.
Les méthodes de contrôle non destructif, comme le contrôle par rayons X, détectent les défauts internes tels que la porosité ou les vides sans endommager la pièce. Les défauts de surface sont repérés par inspection visuelle sous un éclairage contrôlé.
Pour les géométries complexes, la numérisation 3D permet de recueillir les données de toute la surface et de les comparer directement aux modèles CAO. Elle aide à détecter le gauchissement, le retrait ou les écarts dans les zones difficiles d’accès.
La fréquence des inspections dépend souvent de l’étape de production. Les contrôles de première pièce confirment la précision de l’outillage, tandis que les contrôles en cours de production surveillent les séries et détectent rapidement les écarts.
Contrôle statistique des procédés en moulage sous pression
Contrôle statistique des procédés (SPC) suit les données de production pour détecter les tendances avant que les pièces ne sortent des tolérances. Les mesures effectuées sur des pièces échantillons sont reportées sur des cartes de contrôle afin de surveiller les variations au fil du temps.
Des indicateurs clés comme Cp (capabilité du procédé) et Cpk (indice de capabilité du procédé) indiquent dans quelle mesure le procédé reste dans les limites de tolérance. Des valeurs élevées signalent une production plus stable et prévisible.
Le SPC en moulage sous pression porte souvent sur des variables telles que la température du métal en fusion, la pression d’injection et la vitesse de refroidissement. Les variations de ces paramètres peuvent influer directement sur la précision dimensionnelle et la qualité de surface.
En repérant rapidement les dérives, les opérateurs peuvent ajuster les réglages — comme la température du moule ou la vitesse d’injection — avant l’apparition de défauts. Cela réduit le taux de rebut et améliore la régularité des lots de production.
Foire aux questions
Comment les propriétés des matériaux influent-elles sur les tolérances des pièces moulées sous pression ?
Les alliages se contractent à des vitesses différentes en refroidissant, ce qui peut modifier les dimensions finales.
Les métaux présentant une dilatation thermique plus élevée peuvent exiger une maîtrise plus stricte du procédé pour respecter les limites.
La dureté du matériau peut également influer sur la quantité d’usinage après moulage nécessaire pour respecter les tolérances.
Comment la conception du moule influe-t-elle sur la précision des composants moulés ?
Un moule bien conçu réduit la déformation et les irrégularités de refroidissement. Un système d’alimentation et une évacuation de l’air adaptés réduisent les défauts susceptibles d’affecter la précision dimensionnelle. Les éléments d’alignement du moule aident à maîtriser le décalage du plan de joint et à maintenir la répétabilité.
La finition de surface peut-elle influer sur les tolérances atteignables en moulage sous pression ?
La finition de surface peut influer sur la mesure et l’interprétation des dimensions. Une surface rugueuse peut provoquer des variations lors des contrôles. Une finition plus lisse améliore souvent la régularité des mesures et peut réduire les besoins d’usinage secondaire.







