
Tolerance při tlakovém lití představují soubor přípustných odchylek, které zaručují, že každý díl správně zapadne, bude plnit svou funkci a splní požadované standardy kvality. Bez řádné kontroly tolerancí mohou i drobné rozměrové rozdíly vést k problémům při montáži, snížení výkonu nebo nákladným přepracováním. Tento článek se zabývá normami a faktory tlakového lití a tolerancemi, stejně jako osvědčenými postupy, které výrobcům umožňují udržet špičkovou kvalitu jejich produktů.
Základy tolerancí při tlakovém lití
Tolerance při tlakovém lití stanovují přípustné limity odchylek rozměrů dílů tak, aby bylo zajištěno správné lícování, funkce a výkon. Závisí na faktorech, jako jsou vlastnosti materiálu, konstrukce formy a řízení procesu, a určují, jak přesně konečný výrobek odpovídá zamýšleným rozměrům.
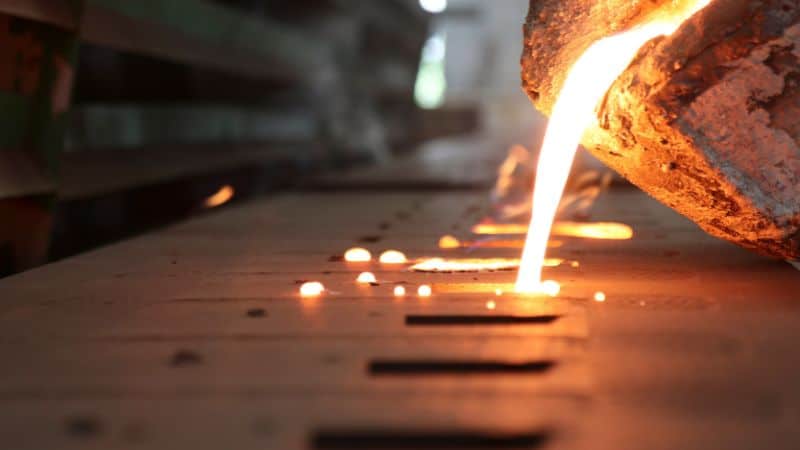
Definice tolerance odlitku
Tolerance odlitku je přípustná odchylka mezi skutečným rozměrem odlitého dílu a jeho jmenovitým či konstrukčním rozměrem.
Při tlakovém lití se tolerance vyjadřují jako rozmezí, například ±0,005 palce (±0,127 mm). Toto rozmezí zohledňuje přirozené změny vznikající během chladnutí, tuhnutí a manipulace.
Tyto limity se vztahují na všechny kritické prvky, včetně tloušťky, rozteče otvorů a profilů povrchu. Zvolená hodnota závisí na funkci součásti, způsobilosti výrobního procesu a rozměrové stabilitě materiálu.
Význam rozměrové přesnosti
Rozměrová přesnost zajišťuje, že do sebe součásti správně zapadají bez nutnosti dodatečného obrábění či přepracování. U sestav mohou i drobné odchylky způsobit nesprávné lícování, netěsnosti nebo mechanické selhání.
Odvětví jako automobilový průmysl, letecký a kosmický průmysla výroba zdravotnických prostředků často vyžadují přesné tolerance pro zachování bezpečnosti a funkčnosti. Například skříň motoru s příliš volnými tolerancemi by mohla vést k vibracím nebo problémům s těsněním.
Dodržování přesnosti rovněž snižuje zmetkovitost a zvyšuje efektivitu výroby. Díky dodržení stanovené tolerance hned od začátku se výrobci vyhýbají nákladným úpravám v pozdějších fázích.
V praxi závisí přesnost na stálosti parametrů procesu – jako je teplota taveniny, vstřikovací tlak a doba chlazení – v kombinaci s kvalitní konstrukcí a údržbou formy.
Lineární a geometrické tolerance
Lineární tolerance určují přípustné odchylky u lineárních rozměrů, jako jsou délka, šířka a tloušťka. Například na obrobenou hranu nebo rozteč otvorů lze aplikovat toleranci ±0,005 palce (±0,127 mm).
Geometrické tolerance definují přípustné odchylky tvaru, polohy a orientace. Mezi běžné typy patří:
| Typ | Účel | Příklad kontroly |
|---|---|---|
| Rovinnost | Zajišťuje rovinnost povrchu | Odchylka ±0,002 palce na celé ploše |
| Rovnoběžnost | Udržuje vzájemné zarovnání ploch | ±0,003 palce mezi rovinami |
| Úhlovost | Udržuje správné úhly | ±0,5° oproti návrhu |
Oba typy tolerancí se vzájemně doplňují a zajišťují funkčnost a zaměnitelnost dílů. Lineární tolerance se týkají rozměrů, zatímco geometrické tolerance zajišťují, že prvky dílu jsou správně zarovnány a vzájemně spolupracují podle návrhu.
Normy tolerancí pro tlakové lití
Tolerance pro tlakové lití se stanovují na základě uznávaných průmyslových norem, které definují přípustné rozměrové odchylky odlitků. Tyto normy se liší podle regionu a oblasti použití, avšak většina výrobců se řídí směrnicemi organizace NADCA nebo normou ISO 8062, aby zajistila stálou kvalitu a správné lícování.
Směrnice NADCA pro tolerance
Organizace North American Die Casting Association (NADCA) vydává normy rozměrových tolerancí pro odlitky z hliníku, zinku a hořčíku vyráběné tlakovým litím. Tyto směrnice se v Severní Americe hojně využívají pro tlakové lití.
Tolerance NADCA vycházejí z rozměrů dílu, typu kovu a způsobu výroby. Stanovují samostatné tabulky pro standardní a přesné třídy.
Norma ISO 8062 a třídy DCTG
ISO 8062 je mezinárodní norma pro tolerance odlitků. Aktuálně relevantní částí pro tlakové lití je ISO 8062-3, která definuje úrovně DCTG (stupeň rozměrové tolerance odlitku) .
Třídy DCTG sahají od DCTG 1 (nejpřísnější) po DCTG 16 (nejvolnější). Odlitky zhotovené tlakovým litím často dosahují úrovně DCTG 4–6 bez nutnosti dalšího obrábění.
Tato specifikace umožňuje výrobcům po celém světě používat společný referenční základ pro tolerance, což usnadňuje vzájemné porovnávání specifikací od různých dodavatelů.
Standardní tolerance vs. přesné tolerance
Standardní tolerance představují nejekonomičtější úroveň dosažitelnou při běžné výrobě tlakovým litím. Představují rovnováhu mezi dodržením rozměrů a nákladovou efektivitou.
Přesné tolerance jsou přísnější a vyžadují přesnější konstrukci formy, lepší řízení procesu a někdy i následné obrábění. To zvyšuje výrobní náklady, ale může snížit problémy při následném lícování nebo montáži.
Volba mezi těmito dvěma možnostmi závisí na funkci dílu, požadovaném uložení a rozpočtových omezeních.
Faktory ovlivňující tolerance při tlakovém lití
Rozměrová přesnost při tlakovém lití závisí na vzájemném působení vlastností materiálu, konstrukce dílu, přesnosti formy a stability procesu. Každý z těchto faktorů může způsobit odchylky, které ovlivňují, jak dobře díly splňují stanovené tolerance.
Výběr materiálu a typ slitiny
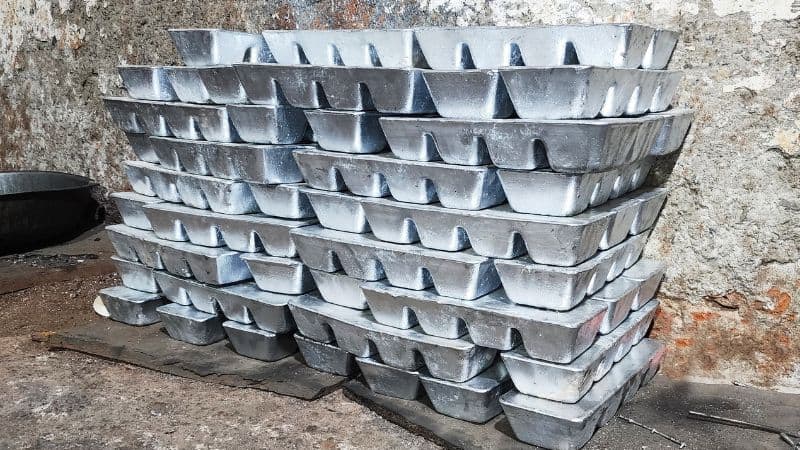
Různé slitiny se rozpínají, smršťují a tuhnou různou rychlostí. Například slitiny hliníku mají obvykle předvídatelný průběh smršťování, avšak odchylky ve složení mohou přesto změnit konečné rozměry.
Tepelná vodivost a smrštění při tuhnutí jsou klíčové vlastnosti ovlivňující dodržení tolerancí. Materiály s vysokou tepelnou vodivostí chladnou rovnoměrněji, což omezuje kroucení a deformace.
Některé slitiny jsou během chladnutí náchylnější ke vzniku vnitřního pnutí. To může vést k mírným rozměrovým posunům, i když je forma přesná. Výběr stabilní slitiny se stálou kvalitou tato rizika snižuje.
Geometrie dílu a úhel úkosu
Složitá geometrie dílu zvyšuje pravděpodobnost odchylek v tolerancích. Tenké stěny, hluboké dutiny a ostré rohy mohou způsobit nerovnoměrné chladnutí a smršťování.
A úhel úkosu—zkosení aplikované na svislé plochy—usnadňuje vyjmutí dílů z formy bez odírání či deformace. Při tlakovém lití hliníkuse často doporučuje úkos 1°–3°.
Nedostatečný úkos může způsobit uvíznutí dílu ve formě, což vede k deformaci při vyhazování. Příliš velký úkos může ovlivnit lícování při montáži. Klíčové je vyvážení požadavků na úkos a funkčních potřeb.
Konstruktéři často zjednodušují geometrii v nekritických oblastech, aby zlepšili kontrolu tolerancí. Omezení hlubokých prohlubní a extrémních rozdílů v tloušťce stěn může pomoci udržet rozměrovou stálost.
Konstrukce formy a kvalita nástroje
Přesnost formy přímo ovlivňuje tolerance dílů. Jakékoli nepřesnosti, opotřebení nebo vady dutiny formy se přenesou na odlitek.
Umístění chladicích kanálků, odvzdušnění a symetrie dutiny ovlivňují způsob plnění a tuhnutí kovu. Nevhodná konstrukce chlazení může způsobit lokální smrštění nebo zkroucení.
Kvalita nástrojové oceli a přesnost obrábění určují, jak dobře si forma udrží svůj tvar během opakovaných cyklů. Kvalitní forma odolává opotřebení a udržuje stálé rozměry dutiny.
Pravidelná údržba, včetně leštění a kontroly rozměrů, zabraňuje postupnému posunu tolerancí. U velkosériové výroby je opotřebení nástroje častou příčinou rozměrových odchylek.
Řízení procesu a způsobilost stroje
I při použití přesné formy může nedostatečné řízení procesu způsobit, že díly nebudou splňovat toleranční požadavky. Mezi klíčové parametry patří rychlost vstřikování, dotlak, teplota formy a teplota taveniny.
Moderní stroje pro tlakové lití využívají senzory a řídicí systémy k udržení stability těchto proměnných. Kolísání teploty nebo tlaku může vést k rozměrovým odchylkám a vadám povrchu.
Svou roli hraje i uzavírací síla stroje. Pokud je uzavírací síla příliš nízká, může se forma během vstřikování mírně pootevřít, což způsobuje vznik otřepů a rozměrové chyby.
Průběžné monitorování pomocí statistického řízení procesů (SPC) pomáhá odhalit trendy dříve, než se parametry dílů dostanou mimo stanovené meze. To snižuje zmetkovitost a dlouhodobě zvyšuje spolehlivost dodržování tolerancí.
Typické tolerance pro díly z tlakového lití
Díly z tlakového lití se vyrábějí v rámci specifických rozměrových mezí, aby byla zajištěna jejich správná montáž a funkčnost. Tyto tolerance se liší v závislosti na materiálu, velikosti dílu a výrobním procesu a ovlivňují jak výrobní náklady, tak dosažitelnou přesnost.
Tolerance při tlakovém lití hliníku
Tlakové lití hliníku umožňuje dobrou kontrolu rozměrů, zejména u středních až velkých výrobních sérií. Standardní tolerance NADCA pro hliník se často pohybují v rozmezí ±0,002 palce na palec (±0,05 mm na 25 mm) pro lineární rozměry, přičemž minimální mez je přibližně ±0,005 palce (±0,13 mm) pro malé prvky.
Tolerance rovinnosti a přímosti závisí na velikosti a geometrii dílu. U větších odlitků mohou být povoleny o něco volnější tolerance vzhledem k tepelnému smršťování během chladnutí.
Dodavatelé služeb tlakového lití hliníku často využívají tabulky NADCA ke stanovení limitů pro:
| Typ prvku | Typická tolerance (hliník) |
|---|---|
| Lineární (na palec) | ±0,002 palce (±0,05 mm) |
| Průměr otvoru | ±0,003 palce (±0,08 mm) |
| Rovinnost (na palec) | ±0,004 palce (±0,10 mm) |
Tyto tolerance jsou obecně přesnější než ty, kterých lze dosáhnout litím do písku nebo přesným litím (metodou vytavitelného modelu) bez následného obrábění.
Tolerance při tlakovém lití zinku a hořčíku
U tlakového lití zinku lze dosáhnout těsnějších tolerancí než u hliníku, a to díky nižší míře smrštění a vyšší rozměrové stabilitě. Typické lineární tolerance pro zinek jsou přibližně ±0,0015 palce/palec (±0,038 mm/25 mm), přičemž u malých prvků se často dosahuje hodnoty ±0,002 palce (±0,05 mm).
Tolerance při tlakovém lití hořčíku se pohybují mezi hodnotami pro hliník a zinek. Hořčík nabízí dobrou stabilitu, avšak u tenkostěnných konstrukcí může vyžadovat mírně volnější limity.
Nízká teplota tání zinku umožňuje delší životnost nástrojů a stálost rozměrů při velkosériové výrobě. Díky tomu je vhodný pro malé, přesné součásti, jako jsou ozubená kola, pouzdra a konektory.
| Typ prvku | Typická tolerance (zinek) |
|---|---|
| Lineární (na palec) | ±0,0015 palce (±0,038 mm) |
| Průměr otvoru | ±0,002 palce (±0,05 mm) |
| Posun dělicí roviny | ±0,002 palce (±0,05 mm) |
Porovnání tolerancí podle procesu odlévání
Různé procesy odlévání vedou k různým rozsahům tolerancí. Tlakové lití obecně dosahuje nejpřísnějších tolerancí bez nutnosti následného obrábění.
Typické dosažitelné tolerance (na palec):
| Proces | Typická lineární tolerance |
|---|---|
| Tlakové lití | ±0,0015–0,004 palce (±0,038–0,10 mm) |
| Přesné lití (metoda vytavitelného modelu) | ±0,005 palce (±0,13 mm) |
| Lití do písku | ±0,010 palce (±0,25 mm) nebo více |
Vyšší přesnost tlakového lití vyplývá z použití forem z kalené oceli a vysokého tlaku. Při lití do písku se používají formy ze sypkého písku, což omezuje opakovatelnost a zvyšuje rozměrové odchylky. Přesné lití nabízí vyšší přesnost než lití do písku, avšak u kritických lícovaných ploch stále vyžaduje následné obrábění.
Tyto rozdíly pomáhají rozhodnout, zda má být díl odlit přímo na požadovanou velikost, nebo odlit s přídavkem na obrábění a následně opracován na konečné rozměry.
Zajištění kvality a metody kontroly
Udržení rozměrové přesnosti u tlakově litých dílů vyžaduje přesné měření i důslednou kontrolu procesu. Výrobci využívají cílené kontrolní metody, statistické sledování a podrobné vykazování, aby ověřili, že díly splňují stanovené tolerance a nevybočují z přípustných mezí odchylek.
Metody kontroly tlakově litých dílů
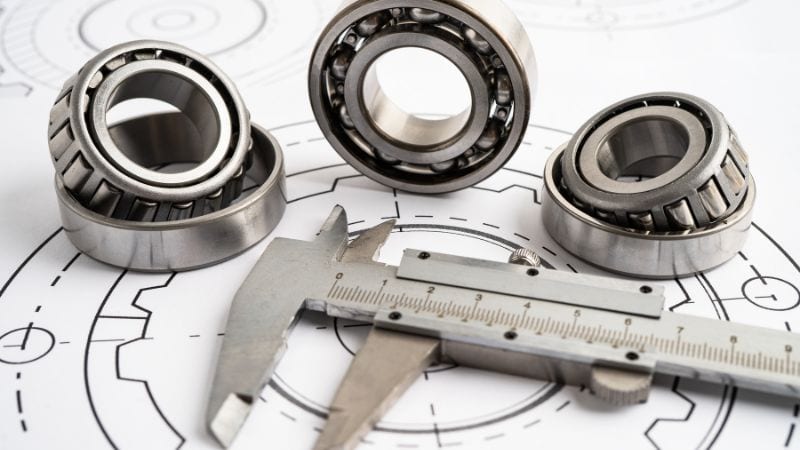
Rozměrové kontroly se obvykle provádějí pomocí posuvných měřítek, mikrometrů, souřadnicových měřicích strojů (CMM)a optických komparátorů. Tyto nástroje ověřují kritické parametry, jako jsou průměry otvorů, tloušťka stěn a rovinnost.
Metody nedestruktivního zkoušení, jako je rentgenová kontrola, odhalují vnitřní vady, jako je pórovitost nebo dutiny, aniž by došlo k poškození dílu. Povrchové vady se zjišťují pomocí vizuální kontroly za řízeného osvětlení.
U složitých geometrií umožňuje 3D skenování zachytit data o celém povrchu a přímo je porovnat s CAD modely. To pomáhá odhalit deformace, smrštění nebo odchylky v hůře přístupných místech.
Četnost kontrol často závisí na fázi výroby. Kontroly prvního kusu ověřují přesnost nástrojů, zatímco průběžné kontroly sledují probíhající výrobu a včas zachycují případné odchylky.
Statistické řízení procesu při tlakovém lití
Statistické řízení procesu (SPC) sleduje výrobní data a odhaluje trendy dříve, než se parametry dílů dostanou mimo stanovené tolerance. Naměřené hodnoty ze vzorků se zanášejí do regulačních diagramů, což umožňuje sledovat variabilitu procesu v čase.
Klíčové ukazatele, jako jsou Cp (způsobilost procesu) a Cpk (index způsobilosti procesu), vypovídají o tom, jak dobře se proces udržuje v mezích tolerance. Vyšší hodnoty značí stabilnější a předvídatelnější výstup.
SPC (statistické řízení procesu) se při tlakovém lití často zaměřuje na proměnné, jako jsou teplota taveniny, vstřikovací tlak a rychlost chladnutí. Změny těchto parametrů mohou přímo ovlivnit rozměrovou přesnost a kvalitu povrchu.
Včasnou identifikací odchylek mohou operátoři upravit nastavení procesu – například teplotu formy nebo rychlost vstřiku – ještě předtím, než vzniknou vady. To snižuje podíl zmetků a zvyšuje konzistenci mezi jednotlivými výrobními šaržemi.
Často kladené otázky
Jak vlastnosti materiálu ovlivňují tolerance u odlitků?
Různé slitiny se při chladnutí smršťují různou rychlostí, což může změnit výsledné rozměry.
Kovy s vyšší tepelnou roztažností mohou vyžadovat přísnější kontrolu procesu, aby zůstaly v požadovaných mezích.
Tvrdost materiálu může rovněž ovlivnit rozsah následného obrábění potřebného k dodržení tolerancí.
Jaký vliv má konstrukce formy na přesnost odlitků?
Správně navržená forma minimalizuje deformace a nerovnoměrné chladnutí. Vhodné řešení vtokové a odvzdušňovací soustavy omezuje vznik vad, které by mohly ovlivnit rozměrovou přesnost. Prvky pro vzájemné ustavení částí formy pomáhají kontrolovat posuny dělicí roviny a zajišťují opakovatelnost výroby.
Může povrchová úprava ovlivnit tolerance dosažitelné při tlakovém lití?
Povrchová úprava může ovlivnit způsob měření a interpretace rozměrů. Drsné povrchy mohou při kontrole způsobit odchylky v naměřených hodnotách. Hladší povrchová úprava často zvyšuje stálost výsledků měření a může snížit potřebu následného obrábění.







