
Tlakové lití náklady se mohou značně lišit v závislosti na několika klíčových faktorech. Náklady na projekt tlakového lití se v průměru pohybují od několika tisíc dolarů u malých, jednoduchých dílů až po desítky tisíc dolarů u větších a složitějších součástí. Výrobci i zákazníci se shodují, že lepší kontrola nákladů přináší oboustranně výhodné podmínky díky nižším výrobním rozpočtům a příznivějším cenám. Abychom tedy pochopili, co tyto náklady ovlivňuje a jak činit informovaná rozhodnutí ještě před zahájením výroby, je nezbytné rozebrat jednotlivé nákladové faktory a zjistit, kde lze dosáhnout úspor, aniž by byla ohrožena kvalita.
Pochopení struktury nákladů na tlakové lití
Náklady na tlakové lití jsou určovány výrobním procesem, použitými materiály a rozsahem výroby. Každý z těchto faktorů ovlivňuje celkové náklady na jeden díl, od počáteční investice do formy až po provozní náklady během výrobních sérií.
Rozpis nákladových položek
Náklady na tlakové lití zahrnují jak fixní, tak variabilní složky.
Mezi fixní náklady patří návrh a výroba nástrojů (forem); jejich cena se může pohybovat od několika tisíc dolarů u jednoduchých forem až po stovky tisíc u složitých vícedutinových nástrojů.
Variabilní náklady závisí na objemu výroby a zahrnují:
| Nákladová položka | Popis |
|---|---|
| Náklady na materiál | Cena slitiny × hmotnost dílu, upravená o míru zmetkovitosti (často 5–10 %). |
| Náklady na zpracování | Provoz stroje, doba cyklu, energie a pracovní síla. |
| Sekundární operace | Obrábění, ořezávání, povrchová úprava a kontrola. |
| Údržba | Opravy a výměna forem a údržba strojů. |
Delší doby cyklu nebo složitost konstrukce dílů zvyšují spotřebu pracovní síly a energie.
Velkoobjemové výrobní série rozkládají náklady na nástroje mezi více kusů, čímž se snižují náklady na jeden díl.
Přesný odhad nákladů zajišťuje, že projekt zůstane ziskový a konkurenceschopný. Umožňuje výrobcům stanovit reálné ceny, plánovat rozpočty a zvolit vhodný výrobní postup.
Zohledněním všech nákladových faktorů – nástrojů, materiálů, zpracování a objemu výroby – mohou výrobci identifikovat možnosti úspor a vyhnout se neočekávaným výdajům.
Náklady na nástroje a formy
Výroba nástrojů pro tlakové lití představuje značné počáteční výdaje vzhledem k požadavkům na přesnost, materiály a technické řešení. Cena závisí na faktorech, jako je konstrukce formy, její složitost a očekávaný objem výroby. Správné plánování může snížit dlouhodobé náklady díky prodloužení životnosti nástroje a minimalizaci zmetkovitosti.
Počáteční investice do nástrojů
Tato počáteční investice do nástrojů pokrývá návrh, technickou přípravu a výrobu licí formy. Často jde o nejvyšší jednotlivou položku nákladů v projektu tlakového lití.
Vysoce kvalitní formy se vyrábějí z nástrojových ocelí (např. H13), které odolávají vysokým teplotám a opotřebení. Tyto materiály jsou sice nákladné, ale při procesu tlakového lití vykazují delší životnost.
Mezi další výdaje mohou patřit výroba prototypů, zkušební sériea úpravy před zahájením sériové výroby.
Konstrukce a složitost formy
Konstrukce formy ovlivňuje jak náklady, tak výkonnost. Dobře navržená forma zajišťuje stálou kvalitu a omezuje nutnost následných operací, jako je obrábění nebo dokončovací úpravy.
Klíčové faktory návrhu zahrnují:
- Geometrii dílu (tenké stěny, podřezy, ostré rohy)
- Počet dutin (více dutin zvyšuje náklady, ale zvyšuje i výkon)
- Systémy vtokových kanálů a odvzdušnění pro správný tok kovu a odvod plynů
- Chladicí kanály pro kratší časy cyklu a méně vad
Složité konstrukce vyžadují více obrábění, přesného lícování a simulačních prací. Využití principů DFM (Design for Manufacturing – návrh s ohledem na výrobu) již v rané fázi může zabránit nákladným úpravám návrhu. Simulační nástroje dokážou předpovědět tok kovu, průběh chlazení a místa možného vzniku vad ještě před samotným obráběním oceli.
Životnost a údržba nástroje
Životnost nástroje se měří počtem odlévacích cyklů (vstřiků), které forma zvládne, než bude vyžadovat opravu nebo výměnu. Tento počet se může pohybovat od 50 000 do více než 1 000 000 vstřiků v závislosti na materiálu, konstrukci a údržbě.
Pravidelná údržba prodlužuje životnost nástroje a zajišťuje stálou kvalitu dílů. Mezi běžné postupy patří:
- Čištění po každém výrobním cyklu
- Kontrola opotřebení či prasklin
- Výměna vložek nástroje v oblastech s vysokým namáháním
- Aplikace ochranných povlaků pro snížení tepelné únavy
Preventivní údržba je nákladově efektivnější než havarijní opravy. Správné skladování rovněž chrání formy před korozí a náhodným poškozením. Tato opatření dlouhodobě pomáhají kontrolovat náklady na nástroje a udržovat efektivitu výroby.
Výběr materiálu a dopad na náklady
Volba materiálu přímo ovlivňuje cenu tlakového lití, a to prostřednictvím nákladů na suroviny, požadavků na zpracování a míry odpadu. Různé slitiny se liší cenou, hustotou a vlastnostmi, což může měnit nároky na nástroje i efektivitu výroby.
Typy materiálů používaných při tlakovém lití
Při tlakovém lití se běžně používají hliníkové, zinkovéa hořčíkové slitiny.
- Hliník je lehký, odolný vůči korozi a vhodný pro složité tvary. Má střední cenu, ale vyžaduje vyšší teploty tavení, což může zvýšit spotřebu energie.
- Zinek vykazuje vynikající tekutost a pevnost u tenkostěnných dílů. Je sice těžší, ale taje při nižších teplotách, což snižuje náklady na energii.
- Hořčík je nejlehčí konstrukční kovs dobrým poměrem pevnosti k hmotnosti, avšak je dražší a vyžaduje pečlivou manipulaci.
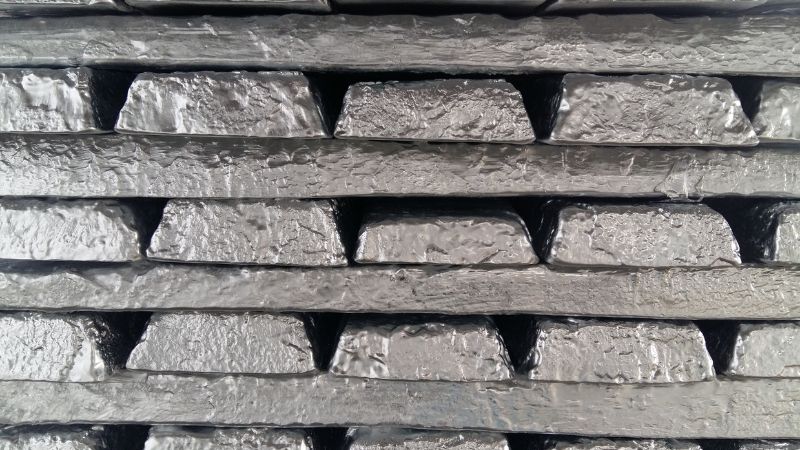
Mechanické vlastnosti a chování jednotlivých slitin při odlévání ovlivňují dobu cyklu, opotřebení nástrojů a kvalitu výsledného dílu. Výběr správného materiálu zahrnuje analýzu nákladů, která tyto faktory vyvažuje s ohledem na zamýšlené použití a rozpočet.
Výpočet nákladů na materiál
Náklady na materiál závisí na tržní ceně slitiny, její hustotě a množství potřebném na jeden díl. Ceny hliníku, zinku a hořčíku kolísají v závislosti na nabídce, poptávce a situaci na světových trzích s kovy.
Jednoduchý odhad nákladů lze vypočítat takto:
Náklady na materiál = (objem dílu × hustota materiálu) × jednotková cena
Například nižší hustota hliníku znamená nižší hmotnost dílu, ale jeho vyšší bod tání může zvýšit náklady na energii. Vyšší hustota zinku zvyšuje náklady spojené s hmotností, což však mohou kompenzovat kratší doby cyklu. Vyšší cena hořčíku za kilogram může být opodstatněná v případech, kdy je klíčové snížení hmotnosti. Výrobci navíc často vyjednávají ceny materiálu při velkoobjemové výrobě, aby snížili náklady na kus.
Využití materiálu a odpad
Využití materiálu vyjadřuje, jaká část nakoupeného materiálu se stane součástí výsledného dílu. Při tlakovém lití míra odpadu se často pohybuje v rozmezí 8 až 10 % v důsledku množství roztaveného kovu v rozváděcích kanálech, vtokových soustavách a přelivech.
Odpad lze často recyklovat, avšak opětovné tavení zvyšuje náklady na energii a pracovní sílu. Slitiny hliníku a zinku se dobře recyklují, aniž by ztrácely své vlastnosti, zatímco hořčík vyžaduje procesy s přísnější kontrolou, aby se zabránilo oxidaci.
Množství odpadu lze snížit zdokonalením konstrukce formy, optimalizací vtokových soustav a úpravou velikosti dávky (vstřiku). I drobná zlepšení ve využití materiálu mohou u velkých sérií vést k významným úsporám nákladů.
Objem výroby a úspory z rozsahu
Při tlakovém lití má počet vyrobených dílů přímý dopad na celkové výrobní náklady i na náklady na jeden kus. Při větších objemech se fixní náklady rozkládají na více jednotek, zatímco menší výrobní série často vedou k vyšším nákladům na kus v důsledku omezeného rozložení nákladů.
Vliv objemu výroby na náklady
Objem výroby ovlivňuje způsob rozpočítání fixních nákladů, jako jsou náklady na nástroje a přípravu výroby. Výroba formy za 50 000 USD zvýší cenu každého dílu o 50 USD, pokud se vyrobí pouze 1 000 kusů, ale pouze o 0,50 USD na kus při výrobě 100 000 kusů.
Vysoké objemy výroby rovněž zlepšují využití strojů. Nepřetržitý provoz snižuje prostoje, což omezuje podíl nákladů na pracovní sílu a energie připadající na každý díl.
Vyšší objemy výroby však vyžadují vyšší počáteční investice do materiálů a plánování. Pokud je poptávka nejistá, může výroba ve velkém množství zvýšit náklady na skladování a vázat kapitál.
Úspory z rozsahu při tlakovém lití
K úsporám z rozsahu dochází tehdy, když zvýšení objemu výroby sníží průměrné náklady na jeden díl. V případě tlakového lití k tomu dochází proto, že se fixní náklady – tedy náklady na nástroje, přípravu výroby a určité režijní výdaje – rozkládají na větší počet jednotek.
S rostoucím objemem výroby se zvyšují i přínosy automatizace. Stroje mohou pracovat déle bez přerušení a formy s více dutinami umožňují výrobu několika dílů v jednom cyklu, což dále snižuje náklady.
Velkosériová výroba rovněž umožňuje hromadný nákup surovin, což může snížit materiálové náklady na jeden díl. Nicméně, úspory z rozsahu mají své limity; od určitého bodu mohou náklady na skladování, logistiku a poptávku na trhu vyrušit další úspory nákladů.
Složitost dílu a návrh s ohledem na vyrobitelnost
Geometrie, tolerance a prvky tlakově litého dílu mají přímý vliv na výrobní náklady a efektivitu výroby. Pečlivá volba konstrukčních řešení může snížit složitost nástrojů, zlepšit rozměrovou stabilitua zajistit vysokou přesnost bez zbytečného navyšování nákladů.
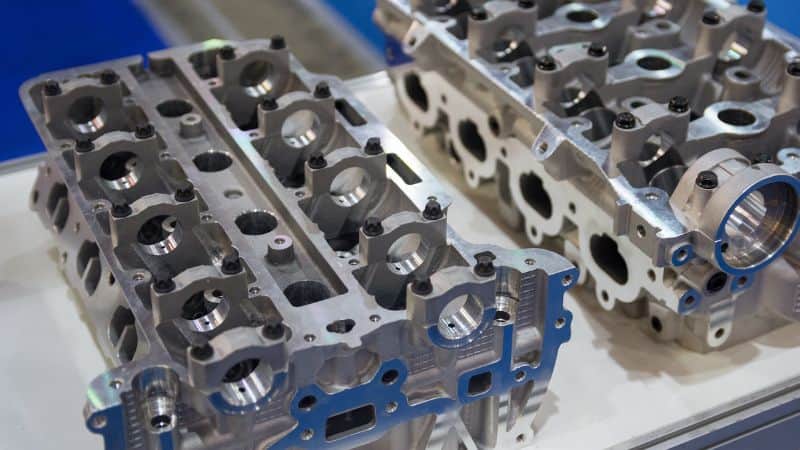
Vliv složitosti dílu na náklady
Složité díly často vyžadují složitější formy, dodatečné obrábění a delší časy cyklů. Prvky, jako jsou hluboké podřezy, tenké stěny nebo ostré rohy, mohou zvýšit náklady na nástroje a riziko vzniku vad.
Vyšší složitost může rovněž vyžadovat speciální materiály pro nástroje nebo formy s více posuvnými segmenty, což zvyšuje jak počáteční náklady, tak náklady na údržbu.
V mnoha případech může zjednodušení geometrie:
- Zkrátit dobu výroby formy
- Snížit podíl zmetků
- Zkrátit výrobní cykly
Například díl s mnoha tenkými žebry může vyžadovat pomalejší rychlost vstřikování, aby se předešlo deformacím, což prodlužuje dobu strojního zpracování na jeden kus.
Principy navrhování s ohledem na vyrobitelnost (DFM)
Navrhování s ohledem na vyrobitelnost (DFM) se zaměřuje na tvorbu dílů, které jsou snadněji a nákladově efektivněji vyrobitelné při současném splnění požadavků na funkčnost.
Mezi klíčové aspekty DFM pro tlakové lití patří:
- Stejnoměrná tloušťka stěn pro zamezení nerovnoměrnému chladnutí a smršťování
- Dostatečné úhly úkosu pro snadnější vyjmutí z formy
- Minimalizace požadavků na těsné tolerance pokud nejsou funkčně nezbytné
- Vyhýbání se zbytečným povrchovým prvkům které vyžadují následné obrábění
Aplikace principů DFM již ve fázi návrhu umožňuje inženýrům přizpůsobit geometrii dílu možnostem strojů pro tlakové lití a nástrojům. To pomáhá omezit nutnost následných úprav, prodloužit životnost formy a zvýšit stálost výroby.
Úzká spolupráce mezi konstrukčními a výrobními týmy zajišťuje splnění funkčních požadavků, aniž by se zbytečně komplikovala konstrukce formy či samotný výrobní proces.
Rozměrová stálost a vysoká přesnost
Tlakové lití umožňuje dosáhnout těsných tolerancí a udržet rozměrovou stálost i při velkých objemech výroby, avšak výsledky jsou výrazně ovlivněny rozhodnutími učiněnými již při návrhu.
Díly s velkými rovnými plochami nebo dlouhými, tenkými úseky jsou náchylnější k deformacím během chladnutí. Jako protiopatření mohou konstruktéři použít žebra, výztuhy nebo zaoblení pro zpevnění konstrukce bez přidání nadměrné hmotnosti.
Vysoká přesnost často vyžaduje řízenou rychlost chladnutí a stálé parametry procesu. V některých případech mohou kritické rozměry po odlití vyžadovat lehké obrábění, aby splňovaly přesné specifikace.
Vyvážením požadavků na přesnost a možností odlévání mohou výrobci vyrábět přesné kovové díly, a přitom kontrolovat náklady a minimalizovat zmetkovitost.
Sekundární operace a další faktory ovlivňující náklady
Sekundární operace mohou u tlakově litých dílů výrazně zvýšit náklady. Tyto náklady závisí na typu operace, požadované přesnosti a objemu výroby. Pečlivé plánování může pomoci omezit zbytečné výdaje při současném splnění funkčních a estetických požadavků.
Obrábění a následné zpracování
Mnoho tlakově litých dílů vyžaduje obrábění k dosažení přesných rozměrů nebo k vytvoření prvků, které nelze vytvarovat přímo ve formě. Mezi běžné procesy patří vrtání, řezání závitů, frézování a vystružování.
Následné zpracování zahrnuje také odstraňování otřepů a odstraňování ostrých hran či zbytků vtokových soustav. Tyto kroky zlepšují lícování a bezpečnost dílů, ale zvyšují nároky na práci a čas využití zařízení.
Povrchové úpravy a ošetření
Povrchová úprava zlepšuje vzhled, odolnost proti korozi nebo odolnost proti opotřebení. Mezi běžné způsoby povrchové úpravy odlitků patří:
| Typ povrchové úpravy | Účel | Typický dopad na náklady |
|---|---|---|
| Eloxování | Odolnost proti korozi, estetika | Střední |
| Práškové lakování | Odolný barevný povrch | Střední až vysoký |
| Pokovování (např. chromování) | Odolnost proti opotřebení, vzhled | Vysoký |
| Lakování | Barva, ochrana | Nízký až střední |
Některé povrchové úpravy vyžadují přípravu povrchu například leštění nebo tryskání, což zvyšuje nároky na práci a využití vybavení.
Volba povrchové úpravy závisí na prostředí a funkci daného dílu. Například vnější díl automobilu může vyžadovat nátěr odolný vůči UV záření, zatímco vnitřní součástka si může vystačit s minimální ochranou proti korozi. Každý další krok zvyšuje náklady v důsledku spotřeby materiálu, práce a času potřebného k provedení procesu.
Selhání a kontrola kvality
Vady odlitků – jako je pórovitost, deformace nebo rozměrové odchylky – mohou vést k nutnosti přepracování nebo vyřazení dílu jako zmetku. Předcházení těmto problémům je často méně nákladné než jejich následná náprava.
Opatření pro kontrolu kvality zahrnují vizuální kontrolu, rozměrové kontrolya nedestruktivní zkoušení zaměřené na vnitřní vady. Tyto kontroly vyžadují kvalifikované pracovníky a specializované vybavení, což zvyšuje výrobní náklady.
Pokud je vada odhalena až po následných operacích, finanční dopad je vyšší, protože se zmaří náklady na obrábění či dokončovací práce. Proto je klíčové včasné odhalení vad.
Odvětví kladoucí vysoké nároky na spolehlivost, jako je letectví či výroba zdravotnických prostředků, mohou vyžadovat 100% kontrolu; to sice výrazně zvyšuje náklady na kontrolu kvality, ale snižuje riziko nákladných selhání v provozu.
Často kladené otázky
Jak se stanovuje cena za kilogram u tlakově litých dílů?
Cena za kilogram zahrnuje náklady na surový kov, náklady na zpracování a podíl zmetkovitosti. Ceny kovů kolísají v závislosti na tržních podmínkách, zatímco konstrukce dílu ovlivňuje spotřebu materiálu a množství odpadu. Do konečné ceny se promítají také náklady na pracovní sílu, energie a režijní náklady.
Jaké jsou klíčové faktory při výpočtu doby cyklu tlakového lití?
Doba cyklu zahrnuje plnění formy, chlazení a vyhození dílu. Největší část cyklu obvykle zabírá chlazení, které závisí na tloušťce dílu a regulaci teploty formy. Kratší doby cyklu zvyšují produktivitu, ale vyžadují optimalizovanou konstrukci formy a nastavení procesu.
Jak si tlakové lití stojí v porovnání s litím do písku z hlediska nákladové efektivity?
Tlakové lití se vyznačuje vyššími počátečními náklady na nástroje, avšak při výrobě velkých sérií jsou náklady na jeden kus nižší. Lití do písku vyžaduje nižší počáteční investici, je však pomalejší a méně přesné. U velkosériové výroby se tlakové lití z dlouhodobého hlediska často ukazuje jako nákladově efektivnější.







