
Náklady na tlakové liatie sa môžu výrazne líšiť v závislosti od niekoľkých kľúčových faktorov. Projekt tlakového liatia môže v priemere stáť od niekoľkých tisíc dolárov pri malých, jednoduchých dieloch až po desiatky tisíc dolárov pri väčších a zložitejších komponentoch. Výrobcovia aj zákazníci sa zhodujú, že lepšia kontrola nákladov prináša výhodu obom stranám vďaka nižším výrobným rozpočtom a primeranejším cenám. Ak chcete pred začiatkom výroby pochopiť, čo ovplyvňuje náklady a ako robiť informované rozhodnutia, treba rozobrať jednotlivé nákladové položky a zistiť, kde možno ušetriť bez zníženia kvality.
Pochopenie štruktúry nákladov tlakového liatia
Náklady na tlakové liatie ovplyvňujú výrobný proces, použité materiály a objem výroby. Každý faktor mení celkové náklady na súčiastku, od počiatočnej investície do formy až po prevádzkové náklady počas výrobných sérií.
Rozpis nákladových položiek
Náklady tlakového liatia pozostávajú z fixných aj variabilných položiek.
Fixné náklady zahŕňajú návrh a výrobu nástrojov (tlakovej formy); pri jednoduchých formách môžu dosahovať niekoľko tisíc dolárov, pri zložitých nástrojoch s viacerými dutinami aj stovky tisíc dolárov.
Variabilné náklady závisia od objemu výroby a zahŕňajú:
| Nákladová položka | Opis |
|---|---|
| Náklady na materiál | Cena zliatiny × hmotnosť dielu, upravená o mieru odpadu (často 5–10 %). |
| Náklady na spracovanie | Prevádzka stroja, dĺžka cyklu, energia a práca. |
| Sekundárne operácie | Obrábanie, orezávanie, povrchové úpravy a kontrola. |
| Údržba | Opravy a výmena formy, údržba strojov. |
Dlhšie cykly alebo zložitejší návrh súčiastky zvyšujú spotrebu práce a energie.
Pri veľkoobjemovej výrobe sa náklady na nástroje rozložia na viac kusov, čím klesnú náklady na jeden diel.
Presný odhad nákladov pomáha udržať projekt ziskový a konkurencieschopný. Umožňuje výrobcom stanoviť realistické ceny, plánovať rozpočet a vybrať vhodný spôsob výroby.
Zohľadnením všetkých faktorov — nástrojov, materiálov, spracovania a objemu — možno nájsť úspory a predísť nečakaným výdavkom.
Náklady na nástroje a formu
Nástroje pre tlakové liatie si vyžadujú významné počiatočné výdavky na presnosť, materiály a konštrukčné práce. Cena závisí od návrhu a zložitosti formy aj očakávaného objemu výroby. Správne plánovanie znižuje dlhodobé náklady predĺžením životnosti nástroja a obmedzením chýb.
Počiatočná investícia do nástrojov
počiatočná investícia do nástrojov zahŕňa návrh, konštrukciu a výrobu tlakovej formy. Často ide o najväčšiu samostatnú položku projektu tlakového liatia.
Kvalitné formy sa vyrábajú z nástrojových ocelí ako H13, ktoré odolávajú teplu a opotrebovaniu. Sú drahé, ale pri vysokotlakovom liatí vydržia dlhšie.
Ďalšie výdavky môžu zahŕňať prototypovanie, skúšobné sériea úpravy pred spustením plnej výroby.
Návrh a zložitosť formy
Návrh formy ovplyvňuje náklady aj výkon. Dobre navrhnutá forma zabezpečuje konzistentnú kvalitu a obmedzuje sekundárne operácie, napríklad obrábanie či dokončovanie.
Medzi kľúčové konštrukčné faktory patria:
- Geometria súčiastky (tenké steny, záporné úkosy, ostré rohy)
- Počet dutín (viac dutín zvyšuje cenu, ale aj výkon)
- Vtokový a odvzdušňovací systém na správne prúdenie kovu a únik plynov
- Chladiace kanály na skrátenie cyklu a zníženie počtu chýb
Zložité návrhy vyžadujú viac obrábania, presnejšie lícovanie a simulačných prác. Včasné použitie princípov návrhu pre vyrobiteľnosť (DFM) môže predísť nákladným zmenám návrhu. Simulačné nástroje dokážu ešte pred obrábaním ocele predpovedať tok kovu, chladenie a možné oblasti chýb.
Životnosť nástroja a údržba
Životnosť nástroja sa meria počtom odlievacích cyklov (výstrelov), ktoré forma zvládne pred opravou alebo výmenou. Podľa materiálu, návrhu a údržby môže dosahovať 50 000 až viac než 1 000 000 výstrelov .
Pravidelná údržba predlžuje životnosť nástroja a zabezpečuje konzistentnú kvalitu dielov. Medzi bežné úkony patria:
- Čistenie po každej sérii
- Kontrola opotrebovania a prasklín
- Výmena vložiek nástroja na miestach s vysokým opotrebovaním
- Použitie ochranných povlakov na zníženie tepelnej únavy
Preventívna údržba je výhodnejšia než núdzové opravy. Správne skladovanie chráni formy pred koróziou a náhodným poškodením. Tieto postupy pomáhajú dlhodobo riadiť náklady na nástroje a udržiavať efektivitu výroby.
Výber materiálu a jeho vplyv na náklady
Výber materiálu priamo ovplyvňuje cenu tlakového liatia cez náklady na surovinu, požiadavky na spracovanie a množstvo odpadu. Zliatiny sa líšia cenou, hustotou a výkonom, čo mení požiadavky na nástroje a efektivitu výroby.
Typy materiálov používaných pri tlakovom liatí
Pri tlakovom liatí sa najčastejšie používajú zliatiny hliníka, zinkua horčíka .
- Hliník je ľahký, odolný proti korózii a vhodný na zložité tvary. Má strednú cenu, no vyžaduje vyššiu teplotu tavenia, čo môže zvýšiť spotrebu energie.
- Zinok má výbornú tekutosť a pevnosť pri tenkostenných dieloch. Je ťažší, ale taví sa pri nižších teplotách, takže znižuje náklady na energiu.
- Horčík je najľahší konštrukčný kovs dobrým pomerom pevnosti k hmotnosti, je však drahší a vyžaduje opatrnú manipuláciu.
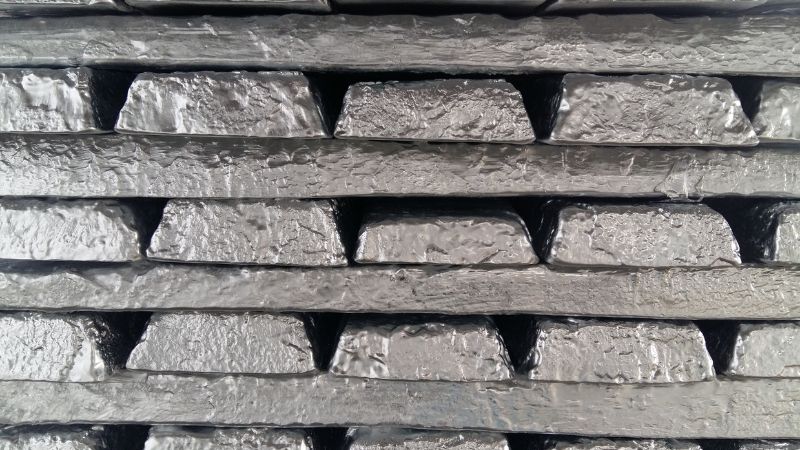
Mechanické vlastnosti každej zliatiny a jej správanie pri odlievaní ovplyvňujú dĺžku cyklu, opotrebovanie formy a kvalitu hotového dielu. Pri výbere materiálu treba vyvážiť tieto faktory s použitím a rozpočtom.
Výpočet nákladov na materiál
Náklady na materiál závisia od trhovej ceny zliatiny, hustoty a množstva potrebného na jeden diel. Ceny hliníka, zinku a horčíka kolíšu podľa ponuky, dopytu a svetových trhov s kovmi.
Jednoduchý odhad možno vypočítať takto:
Náklady na materiál = (objem dielu × hustota materiálu) × jednotková cena
Napríklad nižšia hustota hliníka znamená menšiu hmotnosť dielu, no vyššia teplota tavenia môže zvýšiť spotrebu energie. Vyššia hustota zinku zvyšuje hmotnostné náklady, kratšie cykly to však môžu vyvážiť. Vyššiu cenu horčíka za kilogram možno odôvodniť, keď je zníženie hmotnosti zásadné. Výrobcovia navyše pri veľkých sériách často vyjednávajú množstevné ceny materiálu, čím znižujú cenu za kus.
Využitie materiálu a odpad
Využitie materiálu vyjadruje, aká časť nakúpeného materiálu sa zmení na hotový diel. Pri tlakovom liatí miera odpadu často dosahuje 8 % až 10 % pre kov, ktorý zostane vo vtokoch, rozvádzačoch a prepadoch.
Odpad možno často recyklovať, no opätovné tavenie si vyžaduje energiu a prácu. Hliník a zinok sa recyklujú dobre bez straty vlastností, pri horčíku treba riadiť proces opatrnejšie, aby sa zabránilo oxidácii.
Zlepšený návrh formy, optimalizovaný vtokový systém a správna veľkosť výstreku znižujú odpad. Aj malé zlepšenie využitia materiálu prináša pri veľkých sériách významné úspory.
Objem výroby a úspory z rozsahu
Počet vyrobených dielov priamo ovplyvňuje celkové náklady aj cenu jedného kusu. Pri väčších sériách sa fixné výdavky rozložia na viac dielov, kým pri malých sériách sú náklady za kus často vyššie pre obmedzené rozdelenie nákladov.
Vplyv objemu výroby na náklady
Objem výroby určuje rozdelenie fixných nákladov, napríklad na nástroje a nastavenie. Forma za $50 000 zvýši cenu každého dielu o $50 pri výrobe iba 1 000 kusov, ale len o $0.50 pri výrobe 100 000 kusov.
Veľké objemy zlepšujú aj využitie stroja. Nepretržitá prevádzka obmedzuje prestoje, a tým znižuje podiel nákladov na prácu a energiu pripadajúci na jeden diel.
Veľké série však vyžadujú vyššie počiatočné investície do materiálu a plánovania. Pri neistej dopytovej situácii môžu zvýšiť náklady na skladovanie a viazať kapitál.
Úspory z rozsahu pri tlakovom liatí
Úspory z rozsahu vznikajú, keď väčší objem výroby znižuje priemerné náklady na diel. Pri tlakovom liatí sa fixné výdavky — nástroje, nastavenie a časť režijných nákladov — rozložia na viac kusov.
S rastúcim objemom sa zvyšuje aj prínos automatizácie. Stroje môžu pracovať dlhšie bez prerušenia a formy s viacerými dutinami vyrábajú viac dielov v jednom cykle, čím ďalej znižujú náklady.
Veľkosériová výroba umožňuje hromadný nákup surovín a nižšie náklady na materiál za kus. Úspory z rozsahu však majú hranice: po určitom bode môžu úspory prevýšiť náklady na skladovanie, logistiku a pokles dopytu.
Zložitosť dielu a návrh pre vyrobiteľnosť
Geometria, tolerancie a prvky odliatku priamo ovplyvňujú náklady a efektivitu výroby. Premyslený návrh môže zjednodušiť formu, zlepšiť rozmerovú stabilitua zachovať vysokú presnosť bez zbytočných nákladov.
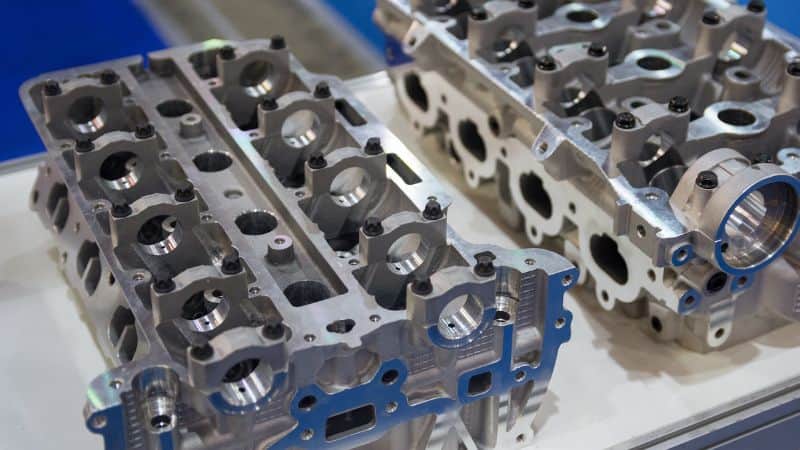
Vplyv zložitosti dielu na náklady
Zložité diely často vyžadujú komplikovanejšie formy, dodatočné obrábanie a dlhšie cykly. Hlboké záporné úkosy, tenké steny alebo ostré rohy zvyšujú náklady na nástroje aj riziko chýb.
Pri vyššej zložitosti môžu byť potrebné aj špecializované materiály nástrojov alebo formy s viacerými posuvnými jadrami, čo zvyšuje počiatočné aj udržiavacie náklady.
V mnohých prípadoch zjednodušenie geometrie umožní:
- Skrátiť výrobu formy
- Znížiť mieru odpadu
- Skrátiť výrobné cykly
Napríklad diel s viacerými tenkými rebrami môže vyžadovať pomalšie vstrekovanie, aby sa zabránilo deformácii, a tým zvýšiť čas stroja na kus.
Princípy návrhu pre vyrobiteľnosť
Návrh pre vyrobiteľnosť (DFM) sa zameriava na súčiastky ľahšie a nákladovo efektívnejšie vyrobiteľné pri zachovaní funkčných požiadaviek.
Medzi kľúčové zásady DFM pri tlakovom liatí patria:
- Rovnomerná hrúbka steny na predchádzanie nerovnomernému chladeniu a zmršťovaniu
- Dostatočné úkosy na jednoduchšie vybratie z formy
- Obmedzenie úzkych tolerancií pokiaľ nie sú funkčne nevyhnutné
- Vyhnutie sa zbytočným povrchovým prvkom vyžadujúcim sekundárne obrábanie
Včasné uplatnenie DFM pomáha zosúladiť geometriu súčiastky s možnosťami strojov a nástrojov na tlakové liatie. Znižuje následné spracovanie, predlžuje životnosť formy a zlepšuje konzistentnosť výroby.
Úzka spolupráca konštrukčných a výrobných tímov zabezpečuje funkčnosť bez zbytočného komplikovania formy či procesu.
Rozmerová stabilita a vysoká presnosť
Tlakové liatie dokáže dosahovať úzke tolerancie a udržiavať rozmerovú stabilitu pri veľkých objemoch výroby; výsledok však výrazne ovplyvňuje návrh.
Veľké rovné povrchy alebo dlhé tenké časti sa pri chladení ľahšie deformujú. Konštruktéri môžu použiť rebrá, výstuhy alebo zaoblenia na spevnenie bez nadmerného zvýšenia hmotnosti.
Vysoká presnosť často vyžaduje riadenú rýchlosť chladenia a konzistentné parametre procesu. Pri niektorých kritických rozmeroch môže byť na dosiahnutie presnej špecifikácie potrebné ľahké obrábanie po odliatí.
Vyvážením požiadaviek na presnosť a možností odlievania možno vyrábať presné kovové diely, riadiť náklady a minimalizovať odpad.
Sekundárne operácie a ďalšie faktory nákladov
Sekundárne operácie môžu výrazne zvýšiť náklady na odliatky. Závisia od typu operácie, požadovanej presnosti a objemu výroby. Starostlivé plánovanie obmedzuje zbytočné výdavky a zároveň plní funkčné aj estetické požiadavky.
Obrábanie a následné spracovanie
Mnohé odliatky vyžadujú obrábanie na dosiahnutie presných rozmerov alebo vytvorenie prvkov, ktoré nemožno vytvoriť vo forme. Bežné postupy zahŕňajú vŕtanie, rezanie závitov, frézovanie a vystružovanie.
Následné spracovanie zahŕňa aj odihlenie na odstránenie ostrých hrán a orezanie vtokov či rozvádzačov. Tieto kroky zlepšujú lícovanie a bezpečnosť, no zvyšujú náklady na prácu a čas zariadenia.
Povrchové úpravy a spracovanie
Povrchová úprava zlepšuje vzhľad, odolnosť proti korózii alebo opotrebovaniu. Bežné úpravy odliatkov zahŕňajú:
| Typ úpravy | Účel | Typický vplyv na náklady |
|---|---|---|
| Eloxovanie | Odolnosť proti korózii, vzhľad | Stredný |
| Práškové lakovanie | Odolný farebný povrch | Stredný až vysoký |
| Pokovovanie (napr. chrómom) | Odolnosť proti opotrebovaniu, vzhľad | Vysoký |
| Lakovaný náter | Farba, ochrana | Nízky až stredný |
Niektoré úpravy vyžadujú prípravu povrchu napríklad leštenie alebo otryskávanie, čo zvyšuje náklady na prácu a vybavenie.
Výber úpravy závisí od prostredia a funkcie dielu. Vonkajšia automobilová súčiastka môže potrebovať povlak odolný proti UV žiareniu, kým vnútornému komponentu môže stačiť minimálna ochrana pred koróziou. Každý ďalší krok zvyšuje náklady na materiál, prácu a čas spracovania.
Zlyhania a kontrola kvality
Chyby odliatkov, ako pórovitosť, deformácia alebo rozmerové odchýlky, môžu viesť k oprave alebo vyradeniu dielu. Predchádzať im býva lacnejšie než ich odstraňovať.
Kontrola kvality zahŕňa vizuálnu kontrolu, rozmerové meraniaa nedeštruktívne skúšanie vnútorných chýb. Tieto kontroly vyžadujú kvalifikovanú prácu a špecializované vybavenie, čím zvyšujú výrobné náklady.
Ak sa chyba zistí až po sekundárnych operáciách, náklady sú vyššie, pretože sa stráca práca na obrábaní alebo povrchovej úprave. Preto je dôležité odhaliť chyby včas.
Odvetvia s vysokými nárokmi na spoľahlivosť, napríklad letectvo a zdravotnícke zariadenia, môžu vyžadovať 100 % kontrolu. Tá výrazne zvyšuje náklady na kvalitu, no znižuje riziko drahých zlyhaní v prevádzke.
Často kladené otázky
Ako sa určuje cena tlakového odliatku za kilogram?
Cena za kilogram zahŕňa náklady na surový kov, spracovanie a mieru odpadu. Ceny kovov sa menia podľa situácie na trhu, pričom návrh dielu ovplyvňuje spotrebu materiálu a odpad. Konečnú cenu tvoria aj práca, energia a režijné náklady.
Aké sú hlavné zložky výpočtu času cyklu tlakového liatia?
Čas cyklu zahŕňa plnenie formy, chladenie a vyhadzovanie dielu. Chladenie často tvorí najväčšiu časť a závisí od hrúbky súčiastky a riadenia teploty formy. Kratšie cykly zvyšujú produktivitu, vyžadujú však optimalizovaný návrh formy a nastavenie procesu.
Ako sa tlakové liatie porovnáva s odlievaním do piesku z hľadiska nákladovej efektívnosti?
Tlakové liatie má vyššie počiatočné náklady na nástroje, ale pri veľkých objemoch nižšie náklady na kus. Odlievanie do piesku vyžaduje menšiu počiatočnú investíciu, no je pomalšie a menej presné. Pri veľkých výrobných sériách sa tlakové liatie časom často stáva nákladovo efektívnejším.







