
Tolerancie pri tlakovom liatí predstavujú povolené odchýlky, ktoré zabezpečujú správne lícovanie a funkciu každého dielu a splnenie požadovaných noriem kvality. Bez dôslednej kontroly tolerancií môžu aj malé rozmerové odchýlky spôsobiť problémy pri montáži, znížiť výkon alebo viesť k nákladným opravám. Tento článok približuje normy, faktory ovplyvňujúce tlakového liatia tolerancií a osvedčené postupy, vďaka ktorým môžu výrobcovia udržiavať vysokú kvalitu produktov.
Základy tolerancií pri tlakovom liatí
Tolerancie pri tlakovom liatí určujú povolené odchýlky rozmerov dielu, aby sa zabezpečilo správne lícovanie, funkcia a výkon. Závisia napríklad od vlastností materiálu, konštrukcie formy a riadenia procesu a určujú, ako presne hotový výrobok zodpovedá navrhnutým rozmerom.
Definícia tolerancie odliatku
A tolerancia odliatku predstavuje prípustnú odchýlku medzi skutočne nameraným rozmerom odliatku a jeho menovitým alebo konštrukčným rozmerom.
Pri tlakovom liatí sa tolerancie vyjadrujú ako rozsah, napríklad ±0.005 inches (±0.127 mm). Tento rozsah zohľadňuje prirodzené zmeny počas chladenia, tuhnutia a manipulácie.
Tieto limity sa vzťahujú na všetky kritické prvky vrátane hrúbky, rozstupu otvorov a profilov povrchu. Zvolená hodnota závisí od funkcie dielu, možností výrobného procesu a rozmerovej stability materiálu.
Dôležitosť rozmerovej presnosti
Rozmerová presnosť zabezpečuje správne zostavenie dielov bez dodatočného obrábania alebo opráv. Aj malé odchýlky v zostave môžu spôsobiť nesprávne zarovnanie, netesnosti alebo mechanické poruchy.
Odvetvia ako automobilový priemysel, letecký priemysel a zdravotnícke pomôcky často vyžadujú presné tolerancie na zachovanie bezpečnosti a výkonu. Napríklad kryt motora s príliš voľnými toleranciami môže spôsobovať vibrácie alebo problémy s tesnením.
Udržiavanie presnosti zároveň znižuje podiel zmetkov a zvyšuje efektivitu výroby. Ak výrobcovia dodržia stanovené tolerancie hneď na začiatku, vyhnú sa nákladným úpravám v neskorších fázach.
V praxi závisí presnosť od stabilných parametrov procesu, ako sú teplota taveniny, vstrekovací tlak a čas chladenia, ako aj od kvalitného návrhu a údržby formy.
Lineárne a geometrické tolerancie
Lineárne tolerancie určujú povolené odchýlky priamych rozmerov, napríklad dĺžky, šírky a hrúbky. Tolerancia ±0.005 inch (±0.127 mm) sa môže vzťahovať napríklad na obrábanú hranu alebo rozstup otvorov.
Geometrické tolerancie určujú prípustné odchýlky tvaru, polohy a orientácie. Medzi bežné typy patria:
| Typ | Účel | Príklad kontroly |
|---|---|---|
| Rovinnosť | Zabezpečuje rovný povrch | Odchýlka ±0.002 in na celej ploche |
| Rovnobežnosť | Zachováva vzájomné zarovnanie plôch | ±0.003 in medzi rovinami |
| Uhlovosť | Zachováva správne uhly | Odchýlka ±0.5° od návrhu |
Oba typy spolu zabezpečujú funkčnosť a zameniteľnosť dielov. Lineárne tolerancie určujú rozmery, zatiaľ čo geometrické tolerancie zaručujú správne vzájomné zarovnanie a fungovanie jednotlivých prvkov.
Normy tolerancií pri tlakovom liatí
Tolerancie pri tlakovom liatí stanovujú uznávané priemyselné normy, ktoré určujú povolené rozmerové odchýlky odliatkov. Normy sa líšia podľa regiónu a použitia, no väčšina výrobcov dodržiava smernice NADCA alebo ISO 8062, aby zabezpečila konzistentnú kvalitu a lícovanie.
Smernice NADCA pre tolerancie
Normu North American Die Casting Association (NADCA) vydáva štandardy rozmerových tolerancií hliníkových, zinkových a horčíkových odliatkov. V Severnej Amerike sa tieto smernice široko používajú pri vysokotlakovom tlakovom liatí.
Tolerancie NADCA vychádzajú z rozmerov dielu, typu kovu a výrobnej metódy. Tabuľky uvádzajú samostatné triedy Štandardná a Presná triedy.
ISO 8062 a triedy DCTG
ISO 8062 je medzinárodná norma pre tolerancie odliatkov. Pre tlakové liatie je aktuálne relevantná časť ISO 8062-3, ktorá definuje stupne DCTG (rozmerová tolerancia odliatku) úrovne.
Stupne DCTG sa pohybujú od DCTG 1 (najpresnejší) po DCTG 16 (najvoľnejší). Vysokotlakové tlakové odliatky často dosahujú DCTG 4–6 bez dodatočného obrábania.
Táto špecifikácia umožňuje výrobcom z celého sveta používať spoločnú referenciu tolerancií a jednoduchšie porovnávať špecifikácie jednotlivých dodávateľov.
Štandardné tolerancie a presné tolerancie
Štandardné tolerancie predstavujú najhospodárnejšiu úroveň dosiahnuteľnú pri bežnej výrobe tlakovým liatím. Vyvažujú rozmerovú kontrolu a nákladovú efektivitu.
Presné tolerancie sú užšie a vyžadujú presnejšiu konštrukciu formy, lepšie riadenie procesu a niekedy aj následné obrábanie. Zvyšuje to výrobné náklady, ale môže obmedziť dodatočné lícovanie a problémy pri montáži.
Výber medzi týmito triedami závisí od funkcie dielu, požadovaného lícovania a rozpočtu.
Faktory ovplyvňujúce tolerancie pri tlakovom liatí
Rozmerová presnosť pri tlakovom liatí závisí od vzájomného pôsobenia vlastností materiálu, návrhu dielu, presnosti formy a stability procesu. Každý z týchto faktorov môže spôsobiť odchýlky, ktoré ovplyvnia dodržanie stanovených tolerancií.
Výber materiálu a typ zliatiny
Rôzne zliatiny sa pri zahrievaní, chladení a tuhnutí správajú odlišne. Napríklad hliníkové zliatiny majú zvyčajne predvídateľné zmršťovanie, no zmeny ich zloženia môžu ovplyvniť konečné rozmery.
Tepelná vodivosť a zmršťovanie pri tuhnutí sú kľúčové vlastnosti, ktoré ovplyvňujú kontrolu tolerancií. Materiály s vysokou tepelnou vodivosťou chladnú rovnomernejšie, čím sa znižuje deformácia.
Niektoré zliatiny sú počas chladenia náchylnejšie na vznik vnútorného pnutia. Aj pri presnej forme to môže spôsobiť mierne zmeny rozmerov. Výber stabilnej zliatiny s konzistentnou kvalitou tieto riziká znižuje.
Geometria dielu a uhol úkosu
Zložitá geometria dielu zvyšuje riziko odchýlok tolerancií. Tenké steny, hlboké dutiny a ostré rohy môžu spôsobiť nerovnomerné chladenie a zmršťovanie.
Uhol úkosu – sklon zvislých plôch – umožňuje vybrať diel z formy bez poškriabania alebo deformácie. Pri tlakovom liatí hliníka sa často odporúča úkos 1°–3°.
Nedostatočný úkos môže spôsobiť prilepenie dielu k forme a jeho deformáciu pri vyhadzovaní. Príliš veľký úkos môže zhoršiť lícovanie v zostave. Je preto dôležité zladiť požadovaný úkos s funkčnými potrebami.
Konštruktéri často zjednodušujú geometriu nekritických oblastí, aby zlepšili kontrolu tolerancií. Obmedzenie hlbokých priehlbín a výrazných rozdielov v hrúbke stien pomáha udržiavať rozmerovú konzistentnosť.
Konštrukcia formy a kvalita nástrojov
Presnosť formy priamo ovplyvňuje tolerancie dielu. Každá nepresnosť, opotrebovanie alebo chyba dutiny formy sa prenesie do odliatku.
Umiestnenie chladiacich kanálov, odvzdušnenie a symetria dutiny ovplyvňujú plnenie a tuhnutie kovu. Nesprávne navrhnuté chladenie môže spôsobiť lokálne zmršťovanie alebo deformáciu.
Kvalita nástrojovej ocele a presnosť obrábania určujú, ako dobre si forma zachová tvar počas opakovaných cyklov. Kvalitná forma odoláva opotrebovaniu a udržiava konzistentné rozmery dutiny.
Pravidelná údržba vrátane leštenia a rozmerových kontrol predchádza postupnému posunu tolerancií. Pri veľkosériovej výrobe je opotrebovanie nástrojov častou príčinou rozmerových odchýlok.
Riadenie procesu a možnosti stroja
Aj pri presnej forme môže nesprávne riadenie procesu spôsobiť, že diely prekročia tolerancie. Medzi kľúčové parametre patria rýchlosť vstrekovania, dotlak, teplota formy a teplota roztaveného kovu.
Moderné stroje na tlakové liatie používajú snímače a regulátory na stabilizáciu týchto premenných. Výkyvy teploty alebo tlaku môžu spôsobiť rozmerové odchýlky a chyby povrchu.
Úlohu zohráva aj uzatváracia sila stroja. Ak je príliš nízka, forma sa môže pri vstrekovaní mierne otvoriť, čo spôsobí výronok a rozmerové chyby.
Priebežné monitorovanie pomocou štatistickej regulácie procesov (SPC) pomáha odhaliť trendy skôr, než diely prekročia špecifikáciu. Znižuje podiel zmetkov a časom zvyšuje spoľahlivosť tolerancií.
Typické tolerancie tlakovo liatych dielov
Tlakovo liate diely sa vyrábajú v stanovených rozmerových limitoch, aby správne lícovali a fungovali. Tolerancie sa líšia podľa materiálu, veľkosti dielu a výrobného procesu a ovplyvňujú náklady aj dosiahnuteľnú presnosť.
Tolerancie pri tlakovom liatí hliníka
Tlakové liatie hliníka umožňuje dobrú rozmerovú kontrolu, najmä pri stredných a veľkých sériách. Štandardné tolerancie NADCA pre hliník sa často pohybujú v rozsahu ±0.002 in/in (±0.05 mm/25 mm) pri lineárnych rozmeroch; pri malých prvkoch je minimálna hranica približne ±0.005 in (±0.13 mm) .
Tolerancie rovinnosti a priamosti závisia od veľkosti a geometrie dielu. Pri väčších odliatkoch môžu byť mierne voľnejšie v dôsledku tepelného zmršťovania počas chladenia.
Dodávatelia služieb tlakového liatia hliníka často používajú tabuľky NADCA na stanovenie limitov pre:
| Typ prvku | Typická tolerancia (hliník) |
|---|---|
| Lineárna (na palec) | ±0.002 in (±0.05 mm) |
| Priemer otvoru | ±0.003 in (±0.08 mm) |
| Rovinnosť (na palec) | ±0.004 in (±0.10 mm) |
Tieto tolerancie spravidla prekonávajú možnosti pieskového liatia alebo presného liatia bez obrábania.
Tolerancie pri tlakovom liatí zinku a horčíka
Tlakové liatie zinku dosahuje užšie tolerancie než hliník vďaka nižšiemu zmršťovaniu a vyššej rozmerovej stabilite. Typické lineárne tolerancie zinku sú približne ±0.0015 in/in (±0.038 mm/25 mm), pričom pri malých prvkoch sa často dosahuje ±0.002 in (±0.05 mm).
Tolerancie horčíkových odliatkov sa pohybujú medzi hliníkom a zinkom. Horčík je stabilný, no pri tenkostenných dieloch môžu byť potrebné mierne voľnejšie limity.
Nízky bod tavenia zinku predlžuje životnosť formy a umožňuje udržiavať konzistentné rozmery aj pri veľkých sériách. Preto sa hodí na malé presné komponenty, ako sú ozubené kolesá, kryty a konektory.
| Typ prvku | Typická tolerancia (zinok) |
|---|---|
| Lineárna (na palec) | ±0.0015 in (±0.038 mm) |
| Priemer otvoru | ±0.002 in (±0.05 mm) |
| Posun deliacej roviny | ±0.002 in (±0.05 mm) |
Porovnanie tolerancií podľa procesu liatia
Rôzne procesy liatia dosahujú odlišné rozsahy tolerancií. Tlakové liatie spravidla poskytuje najužšie tolerancie bez následného obrábania.
Typická tolerancia (na palec):
| Proces | Typická lineárna tolerancia |
|---|---|
| Vysokotlakové tlakové liatie | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Presné liatie | ±0.005 in (±0.13 mm) |
| Pieskové liatie | ±0.010 in (±0.25 mm) alebo viac |
Vyššia presnosť tlakového liatia vyplýva z použitia kalených oceľových foriem a vysokého tlaku. Pri pieskovom liatí sa používajú voľné pieskové formy, ktoré obmedzujú opakovateľnosť a zvyšujú rozmerové odchýlky. Presné liatie je presnejšie než pieskové, no pri kritickom lícovaní stále vyžaduje obrábanie.
Tieto rozdiely pomáhajú určiť, či sa má diel tlakovo odliať na konečný rozmer alebo odliať s prídavkom a následne obrábať.
Zabezpečenie kvality a kontrolné metódy
Udržiavanie rozmerovej presnosti tlakovo liatych dielov vyžaduje presné meranie aj stabilné riadenie procesu. Výrobcovia využívajú cielené kontroly, štatistické monitorovanie a podrobné správy na overenie, že diely spĺňajú stanovené tolerancie a zostávajú v prípustných medziach odchýlok.
Kontrolné techniky pre tlakovo liate diely
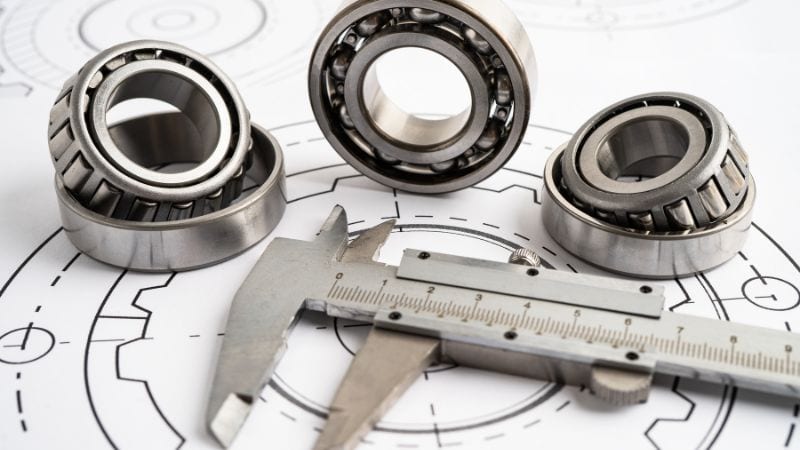
Rozmery sa zvyčajne kontrolujú pomocou posuvných meradiel, mikrometrov a súradnicových meracích strojov (CMM), ako aj optických komparátorov. Tieto nástroje overujú kritické prvky, napríklad priemery otvorov, hrúbku stien a rovinnosť.
Nedeštruktívne skúšky, ako je röntgenová kontrola, odhaľujú vnútorné chyby, napríklad pórovitosť alebo dutiny, bez poškodenia dielu. Povrchové chyby sa zisťujú vizuálnou kontrolou pri riadenom osvetlení.
Pri zložitých geometriách dokáže 3D skenovanie zachytiť údaje o celom povrchu a priamo ich porovnať s CAD modelmi. Pomáha tak odhaliť deformácie, zmršťovanie a odchýlky v ťažko prístupných oblastiach.
Frekvencia kontrol závisí od fázy výroby. Kontrola prvého kusu overuje presnosť nástroja, zatiaľ čo priebežné kontroly sledujú sériovú výrobu a včas zachytávajú odchýlky.
Štatistická regulácia procesu pri tlakovom liatí
Štatistická regulácia procesu (SPC) sleduje výrobné údaje a odhaľuje trendy skôr, než diely prekročia tolerancie. Namerané hodnoty vzoriek sa zaznamenávajú do regulačných diagramov, ktoré monitorujú odchýlky v čase.
Medzi kľúčové ukazovatele patria Cp (spôsobilosť procesu) a Cpk (index spôsobilosti procesu), ktoré ukazujú, ako dobre proces dodržiava tolerančné limity. Vyššie hodnoty signalizujú stabilnejšiu a predvídateľnejšiu výrobu.
SPC pri tlakovom liatí sa často zameriava na premenné ako teplota taveniny, vstrekovací tlak a rýchlosť chladenia. Zmeny týchto parametrov priamo ovplyvňujú rozmerovú presnosť a kvalitu povrchu.
Včasné odhalenie posunov umožňuje operátorom upraviť nastavenia procesu, napríklad teplotu formy alebo rýchlosť vstrekovania, ešte pred vznikom chýb. Znižuje sa tým podiel zmetkov a zvyšuje konzistentnosť výrobných sérií.
Často kladené otázky
Ako vlastnosti materiálu ovplyvňujú tolerancie tlakovo liatych dielov?
Rôzne zliatiny sa pri chladení zmršťujú odlišne, čo môže zmeniť konečné rozmery.
Kovy s vyššou tepelnou rozťažnosťou môžu vyžadovať prísnejšie riadenie procesu, aby sa dodržali limity.
Tvrdosť materiálu môže ovplyvniť aj rozsah následného obrábania potrebného na dosiahnutie tolerancií.
Ako konštrukcia formy ovplyvňuje presnosť odliatkov?
Dobre navrhnutá forma minimalizuje deformáciu a nerovnomerné chladenie. Správne navrhnuté vtoky a odvzdušnenie obmedzujú chyby, ktoré môžu ovplyvniť rozmerovú presnosť. Zarovnávacie prvky formy pomáhajú kontrolovať posun deliacej roviny a udržiavať opakovateľnosť.
Môže kvalita povrchu ovplyvniť dosiahnuteľné tolerancie pri tlakovom liatí?
Kvalita povrchu ovplyvňuje spôsob merania a interpretáciu rozmerov. Drsný povrch môže pri kontrole spôsobovať odchýlky nameraných hodnôt. Hladší povrch zvyčajne zvyšuje konzistentnosť merania a môže obmedziť potrebu následného obrábania.







