
Tolerancje odlewania ciśnieniowego określają dopuszczalne odchylenia, dzięki którym każdy element prawidłowo pasuje do zespołu, działa zgodnie z przeznaczeniem i spełnia wymagane standardy jakości. Bez właściwej kontroli tolerancji nawet niewielkie różnice wymiarowe mogą powodować problemy montażowe, obniżenie wydajności lub kosztowne poprawki. W artykule omawiamy normy i czynniki wpływające na tolerancje odlewania ciśnieniowego oraz sprawdzone praktyki, które pomagają producentom utrzymać najwyższą jakość wyrobów.
Podstawy tolerancji odlewania ciśnieniowego
Tolerancje odlewania ciśnieniowego określają dopuszczalne granice zmian wymiarów części, tak aby zapewnić właściwe dopasowanie, funkcjonalność i parametry użytkowe. Zależą między innymi od właściwości materiału, konstrukcji formy i kontroli procesu; określają, jak dokładnie gotowy produkt odpowiada założonym wymiarom.
Definicja tolerancji odlewniczej
Tolerancja odlewnicza to dopuszczalna różnica między rzeczywistym wymiarem odlewu a jego wymiarem nominalnym lub projektowym.
W odlewaniu ciśnieniowym tolerancje podaje się jako zakres, na przykład ±0.005 inches (±0.127 mm). Uwzględnia on naturalne zmiany zachodzące podczas chłodzenia, krzepnięcia i transportu.
Limity dotyczą wszystkich cech krytycznych, w tym grubości, rozstawu otworów i profili powierzchni. Wartość dobiera się do funkcji części, możliwości procesu produkcyjnego oraz stabilności wymiarowej materiału.
Znaczenie dokładności wymiarowej
Dokładność wymiarowa zapewnia prawidłowe łączenie części bez dodatkowej obróbki skrawaniem ani poprawek. W zespołach nawet niewielkie odchylenia mogą powodować niewspółosiowość, nieszczelności lub awarie mechaniczne.
W branżach takich jak motoryzacja, lotnictwooraz wyroby medyczne często wymagane są precyzyjne tolerancje zapewniające bezpieczeństwo i odpowiednie parametry pracy. Na przykład zbyt luźne tolerancje obudowy silnika mogą powodować drgania lub problemy ze szczelnością.
Utrzymywanie dokładności ogranicza również ilość braków i zwiększa wydajność produkcji. Osiągnięcie wymaganej tolerancji od początku pozwala uniknąć kosztownych korekt na dalszych etapach.
W praktyce dokładność zależy od stabilnych parametrów procesu, takich jak temperatura ciekłego metalu, ciśnienie wtrysku i czas chłodzenia, a także od wysokiej jakości konstrukcji i konserwacji formy.
Tolerancje liniowe i geometryczne
Tolerancje liniowe określają dopuszczalne odchylenia wymiarów wzdłuż prostych, takich jak długość, szerokość i grubość. Na przykład tolerancję ±0.005 inch (±0.127 mm) można zastosować do obrobionej krawędzi lub rozstawu otworów.
Tolerancje geometryczne określają dopuszczalne odchylenia kształtu, położenia i orientacji. Do najczęstszych należą:
| Rodzaj | Cel | Przykład tolerancji |
|---|---|---|
| Płaskość | Zapewnia równą powierzchnię | Odchylenie ±0.002 in na powierzchni |
| Równoległość | Utrzymuje równoległe ustawienie powierzchni | ±0.003 in między płaszczyznami |
| Kątowość | Zapewnia właściwe kąty | ±0.5° względem projektu |
Oba rodzaje tolerancji wspólnie zapewniają funkcjonalność i zamienność części. Tolerancje liniowe dotyczą wymiarów, a geometryczne określają, czy cechy części są właściwie ustawione i współpracują zgodnie z założeniami.
Normy tolerancji odlewania ciśnieniowego
Tolerancje odlewania ciśnieniowego określa się na podstawie uznanych norm branżowych, które definiują dopuszczalne odchylenia wymiarowe odlewów. Normy różnią się w zależności od regionu i zastosowania, jednak większość producentów stosuje wytyczne NADCA lub ISO 8062, aby zapewnić powtarzalną jakość i dopasowanie.
Wytyczne NADCA dotyczące tolerancji
Stowarzyszenie North American Die Casting Association (NADCA) publikuje normy tolerancji wymiarowych dla odlewów ciśnieniowych z aluminium, cynku i magnezu. W Ameryce Północnej wytyczne te są powszechnie stosowane w wysokociśnieniowym odlewaniu ciśnieniowym.
Tolerancje NADCA uwzględniają wymiary części, rodzaj metalu i metodę produkcji. Normy zawierają osobne tabele dla klas Standard oraz Precision .
Klasy DCTG według ISO 8062
ISO 8062 to międzynarodowa norma tolerancji odlewniczych. W przypadku odlewania ciśnieniowego zastosowanie ma część ISO 8062-3, która definiuje poziomy DCTG (Dimensional Casting Tolerance Grade) (klasy tolerancji wymiarowej odlewów).
Klasy DCTG obejmują zakres od DCTG 1 (najdokładniejsza) do DCTG 16 (najmniej dokładna). W odlewaniu ciśnieniowym wysokociśnieniowym często można uzyskać klasę DCTG 4–6 bez dodatkowej obróbki.
Specyfikacja ta umożliwia producentom z różnych krajów korzystanie ze wspólnego odniesienia tolerancji i ułatwia porównywanie wymagań u dostawców.
Tolerancje standardowe a precyzyjne
Tolerancje standardowe oznaczają najbardziej ekonomiczny poziom osiągalny w typowej produkcji odlewów ciśnieniowych. Zapewniają równowagę między kontrolą wymiarów a kosztami.
Tolerancje precyzyjne są ciaśniejsze i wymagają dokładniejszego wykonania formy, lepszej kontroli procesu, a niekiedy także dodatkowej obróbki. Zwiększa to koszt produkcji, ale może ograniczyć problemy z dopasowaniem lub montażem na kolejnych etapach.
Wybór zależy od funkcji części, wymaganego pasowania i budżetu.
Czynniki wpływające na tolerancje odlewania ciśnieniowego
Dokładność wymiarowa w odlewaniu ciśnieniowym zależy od współdziałania właściwości materiału, konstrukcji części, precyzji formy i stabilności procesu. Każdy z tych czynników może powodować odchylenia wpływające na zgodność części z określonymi tolerancjami.
Dobór materiału i rodzaju stopu
Różne stopy rozszerzają się, kurczą i krzepną w różnym tempie. Na przykład stopy aluminium zazwyczaj kurczą się w przewidywalny sposób, ale różnice w składzie mogą zmienić końcowe wymiary.
Przewodność cieplna i skurcz podczas krzepnięcia to kluczowe właściwości wpływające na kontrolę tolerancji. Materiały o wysokiej przewodności cieplnej chłodzą się bardziej równomiernie, co ogranicza paczenie i odkształcenia.
Niektóre stopy są bardziej podatne na powstawanie naprężeń wewnętrznych podczas chłodzenia. Może to powodować niewielkie zmiany wymiarów nawet przy dokładnej formie. Wybór stabilnego stopu o powtarzalnej jakości zmniejsza to ryzyko.
Geometria części i kąt pochylenia
Złożona geometria części zwiększa ryzyko odchyleń tolerancji. Cienkie ścianki, głębokie wnęki i ostre naroża mogą powodować nierównomierne chłodzenie i skurcz. Kąt pochylenia— czyli zwężenie pionowych powierzchni — ułatwia wyjęcie części z formy bez zarysowań i odkształceń. W przypadku odlewania ciśnieniowego aluminiumzwykle zaleca się pochylenie 1°–3°.
Zbyt małe pochylenie może powodować przywieranie części do formy i jej deformację podczas wypychania. Zbyt duże może pogorszyć dopasowanie w zespole. Należy więc pogodzić wymagany kąt pochylenia z funkcją części.
Projektanci często upraszczają geometrię w obszarach niekrytycznych, aby lepiej kontrolować tolerancje. Ograniczenie głębokich zagłębień i dużych różnic grubości ścianek pomaga zachować powtarzalność wymiarów.
Konstrukcja formy i jakość oprzyrządowania
Precyzja formy bezpośrednio wpływa na tolerancje części. Każde niedopasowanie, zużycie lub wada gniazda formującego przenosi się na odlew.
Rozmieszczenie kanałów chłodzących, odpowietrzanie i symetria gniazda wpływają na sposób wypełniania formy i krzepnięcia metalu. Niewłaściwy układ chłodzenia może powodować miejscowy skurcz lub paczenie.
Jakość stali narzędziowej oraz dokładność obróbki decydują o tym, jak dobrze forma zachowuje kształt w kolejnych cyklach. Wysokiej jakości forma jest odporna na zużycie i utrzymuje stałe wymiary gniazda.
Regularna konserwacja, w tym polerowanie i kontrole wymiarów, zapobiega stopniowemu rozjeżdżaniu się tolerancji. Przy produkcji wielkoseryjnej zużycie oprzyrządowania często powoduje odchylenia wymiarowe.
Kontrola procesu i możliwości maszyny
Nawet dokładna forma nie zagwarantuje zgodności części, jeśli proces jest źle kontrolowany. Kluczowe parametry to prędkość wtrysku, ciśnienie docisku, temperatura formy i temperatura ciekłego metalu.
Nowoczesne maszyny do odlewania ciśnieniowego wykorzystują czujniki i sterowniki, aby stabilizować te parametry. Wahania temperatury lub ciśnienia mogą powodować zmiany wymiarów i wady powierzchni.
Znaczenie ma również siła zwarcia maszyny. Jeśli jest zbyt mała, forma może nieznacznie się rozsunąć podczas wtrysku, powodując wypływkę i błędy wymiarowe.
Stałe monitorowanie za pomocą statystycznej kontroli procesu (SPC) pomaga wykrywać trendy, zanim części wyjdą poza specyfikację. Ogranicza to ilość braków i zwiększa niezawodność tolerancji w czasie.
Typowe tolerancje odlewów ciśnieniowych
Odlewy ciśnieniowe wykonuje się w określonych granicach wymiarowych, aby zapewnić właściwe dopasowanie i parametry użytkowe. Tolerancje zależą od materiału, wielkości części i procesu produkcyjnego, a także wpływają na koszt produkcji i osiągalną precyzję.
Tolerancje odlewania ciśnieniowego aluminium
Odlewanie ciśnieniowe aluminium zapewnia dobrą kontrolę wymiarową, zwłaszcza w produkcji średnio- i wielkoseryjnej. Standardowe tolerancje NADCA dla aluminium wynoszą często ±0.002 in/in (±0.05 mm/25 mm) dla wymiarów liniowych, a minimalna wartość dla małych cech to około ±0.005 in (±0.13 mm) .
Tolerancje płaskości i prostoliniowości zależą od wielkości i geometrii części. Większe odlewy mogą wymagać nieco luźniejszych tolerancji ze względu na skurcz cieplny podczas chłodzenia.
Dostawcy usług odlewania ciśnieniowego aluminium często korzystają z tabel NADCA, aby określić limity dla:
| Rodzaj cechy | Typowa tolerancja (aluminium) |
|---|---|
| Liniowa (na cal) | ±0.002 in (±0.05 mm) |
| Średnica otworu | ±0.003 in (±0.08 mm) |
| Płaskość (na cal) | ±0.004 in (±0.10 mm) |
Tolerancje te są na ogół ciaśniejsze niż możliwe do uzyskania w odlewaniu piaskowym lub precyzyjnym bez obróbki skrawaniem.
Tolerancje odlewania ciśnieniowego cynku i magnezu
Odlewanie ciśnieniowe cynku umożliwia uzyskanie ciaśniejszych tolerancji niż aluminium dzięki mniejszemu skurczowi i większej stabilności wymiarowej. Typowe tolerancje liniowe dla cynku wynoszą około ±0.0015 in/in (±0.038 mm/25 mm), a dla małych cech często można utrzymać ±0.002 in (±0.05 mm).
Tolerancje dla magnezu plasują się między wartościami dla aluminium i cynku. Magnez zapewnia dobrą stabilność, lecz przy cienkościennych konstrukcjach może wymagać nieco luźniejszych limitów.
Niska temperatura topnienia cynku wydłuża trwałość oprzyrządowania i ułatwia zachowanie stałych wymiarów w produkcji wielkoseryjnej. Dlatego cynk dobrze sprawdza się w małych, precyzyjnych częściach, takich jak koła zębate, obudowy i złącza.
| Rodzaj cechy | Typowa tolerancja (cynk) |
|---|---|
| Liniowa (na cal) | ±0.0015 in (±0.038 mm) |
| Średnica otworu | ±0.002 in (±0.05 mm) |
| Przesunięcie na linii podziału | ±0.002 in (±0.05 mm) |
Porównanie tolerancji dla procesów odlewniczych
Poszczególne procesy odlewnicze zapewniają różne zakresy tolerancji. Odlewanie ciśnieniowe zwykle pozwala uzyskać najciaśniejsze tolerancje bez dodatkowej obróbki.
Typowe możliwości tolerancji (na cal):
| Proces | Typowa tolerancja liniowa |
|---|---|
| Wysokociśnieniowe odlewanie ciśnieniowe | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Odlewanie precyzyjne | ±0.005 in (±0.13 mm) |
| Odlewanie piaskowe | ±0.010 in (±0.25 mm) lub więcej |
Większa precyzja odlewania ciśnieniowego wynika z użycia hartowanych form stalowych i wysokiego ciśnienia. W odlewaniu piaskowym stosuje się luźne formy z piasku, co ogranicza powtarzalność i zwiększa odchylenia wymiarowe. Odlewanie precyzyjne zapewnia większą dokładność niż piaskowe, ale przy krytycznych pasowaniach nadal wymaga obróbki.
Różnice te pomagają ustalić, czy część należy odlać ciśnieniowo do wymiaru końcowego, czy wykonać z naddatkiem i obrobić do wymaganych wymiarów.
Zapewnienie jakości i metody kontroli
Utrzymanie dokładności wymiarowej w odlewanych ciśnieniowo częściach wymaga precyzyjnych pomiarów i stabilnej kontroli procesu. Producenci stosują ukierunkowane metody inspekcji, monitoring statystyczny i szczegółowe raportowanie, aby potwierdzić zgodność części z określonymi tolerancjami i utrzymać odchylenia w dopuszczalnych granicach.
Metody kontroli odlewów ciśnieniowych
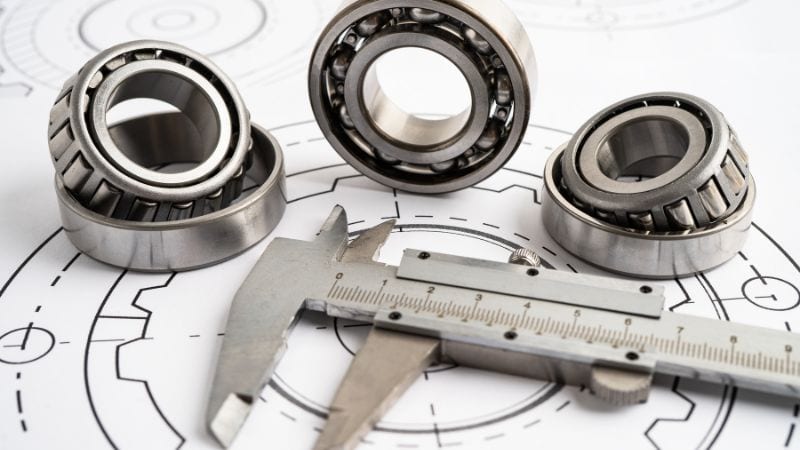
Kontrole wymiarowe wykonuje się zazwyczaj przy użyciu suwmiarek, mikrometrów i współrzędnościowych maszyn pomiarowych (CMM)oraz projektorów pomiarowych. Narzędzia te służą do weryfikacji krytycznych cech, takich jak średnice otworów, grubość ścianek i płaskość.
Metody badań nieniszczących, na przykład kontrola rentgenowska, wykrywają wady wewnętrzne, takie jak porowatość lub pustki, bez uszkadzania części. Wady powierzchni identyfikuje się podczas kontroli wzrokowej przy kontrolowanym oświetleniu.
W przypadku złożonej geometrii skanowanie 3D pozwala zebrać dane z całej powierzchni i bezpośrednio porównać je z modelem CAD. Ułatwia to wykrywanie paczenia, skurczu i odchyleń w trudno dostępnych miejscach.
Częstotliwość kontroli zależy zwykle od etapu produkcji. Kontrola pierwszej sztuki potwierdza dokładność oprzyrządowania, a kontrole w toku produkcji monitorują przebieg serii i wcześnie wychwytują odchylenia.
Statystyczna kontrola procesu w odlewaniu ciśnieniowym
Statystyczna kontrola procesu (SPC) śledzi dane produkcyjne, aby wykryć trendy, zanim części przekroczą dopuszczalne tolerancje. Pomiary próbek nanosi się na karty kontrolne, które pokazują zmienność w czasie.
Kluczowe wskaźniki, takie jak Cp (zdolność procesu) i Cpk (wskaźnik zdolności procesu), pokazują, jak dobrze proces mieści się w granicach tolerancji. Wyższe wartości oznaczają stabilniejszą i bardziej przewidywalną produkcję.
SPC w odlewaniu ciśnieniowym koncentruje się często na takich parametrach, jak temperatura ciekłego metalu, ciśnienie wtrysku i szybkość chłodzenia. Zmiany tych parametrów bezpośrednio wpływają na dokładność wymiarową i jakość powierzchni.
Wczesne wykrycie zmian pozwala operatorom skorygować ustawienia procesu, na przykład temperaturę formy lub prędkość wtrysku, zanim powstaną wady. Ogranicza to ilość braków i poprawia powtarzalność kolejnych partii.
Najczęściej zadawane pytania
Jak właściwości materiału wpływają na poziom tolerancji odlewów ciśnieniowych?
Różne stopy kurczą się w różnym stopniu podczas chłodzenia, co może zmieniać wymiary końcowe.
Metale o większej rozszerzalności cieplnej mogą wymagać ściślejszej kontroli procesu.
Twardość materiału również wpływa na zakres obróbki po odlaniu potrzebny do uzyskania wymaganych tolerancji.
Jak konstrukcja formy wpływa na precyzję odlewanych części?
Dobrze zaprojektowana forma ogranicza odkształcenia i nierównomierne chłodzenie. Prawidłowe układy wlewowe i odpowietrzające zmniejszają liczbę wad wpływających na dokładność wymiarową. Elementy pozycjonujące w formie pomagają kontrolować przesunięcie na linii podziału i utrzymać powtarzalność.
Czy wykończenie powierzchni wpływa na osiągalne tolerancje odlewania ciśnieniowego?
Wykończenie powierzchni może wpływać na sposób pomiaru i interpretacji wymiarów. Chropowatość może powodować rozbieżności odczytów podczas kontroli. Gładsza powierzchnia zwykle zwiększa powtarzalność pomiarów i może ograniczyć potrzebę dodatkowej obróbki.







