
Toleranțele de turnare sub presiune reprezintă variațiile dimensionale admise, care asigură potrivirea corectă a fiecărei componente, funcționarea conform destinației și respectarea standardelor de calitate. Fără un control adecvat al toleranțelor, chiar și diferențele dimensionale mici pot provoca probleme de asamblare, performanțe reduse sau reprelucrări costisitoare. Acest articol prezintă standardele și factorii care influențează toleranțele la turnarea sub presiune și cele mai bune practici prin care producătorii mențin calitatea produselor la un nivel ridicat.
Noțiuni fundamentale despre toleranțele la turnarea sub presiune
Toleranțele la turnarea sub presiune stabilesc limitele admise ale variațiilor dimensiunilor piesei, pentru a asigura potrivirea, funcționarea și performanța corespunzătoare. Acestea depind de factori precum proprietățile materialului, proiectarea matriței și controlul procesului și definesc cât de fidel corespunde produsul final dimensiunilor prevăzute.
Definiția toleranței de turnare
O toleranță de turnare reprezintă variația permisă între dimensiunea măsurată efectiv a unei piese turnate și dimensiunea nominală sau proiectată.
La turnarea sub presiune, toleranțele sunt exprimate ca interval, de exemplu ±0.005 inches (±0.127 mm). Acest interval ține cont de modificările naturale din timpul răcirii, solidificării și manipulării.
Limitele se aplică tuturor caracteristicilor critice, inclusiv grosimii, distanței dintre găuri și profilurilor suprafețelor. Valoarea aleasă depinde de funcția piesei, capacitatea procesului de fabricație și stabilitatea dimensională a materialului.
Importanța preciziei dimensionale
Precizia dimensională asigură asamblarea corectă a pieselor fără prelucrări suplimentare sau reprelucrări. Chiar și abaterile mici pot provoca aliniere incorectă, scurgeri sau defecțiuni mecanice.
Industrii precum industria auto, industria aerospațialăși dispozitivele medicale necesită adesea toleranțe de precizie pentru a menține siguranța și performanța. De exemplu, toleranțele prea largi ale carcasei unui motor pot provoca vibrații sau probleme de etanșare.
Menținerea preciziei reduce și rata rebuturilor și îmbunătățește eficiența producției. Respectând toleranțele specificate de la început, producătorii evită ajustările costisitoare din etapele ulterioare.
În practică, precizia depinde de parametri constanți ai procesului — precum temperatura topiturii, presiunea de injecție și timpul de răcire — combinați cu proiectarea și întreținerea de calitate a matriței.
Toleranțe liniare și geometrice
Toleranțele liniare definesc variația admisă a dimensiunilor rectilinii, precum lungimea, lățimea și grosimea. De exemplu, o toleranță de ±0.005 inch (±0.127 mm) se poate aplica unei muchii prelucrate sau distanței dintre găuri.
Toleranțele geometrice definesc variația permisă a formei, poziției și orientării. Printre tipurile uzuale se numără:
| Tip | Scop | Exemplu de control |
|---|---|---|
| Planeitate | Asigură uniformitatea suprafeței | Abatere de ±0.002 in pe suprafață |
| Paralelism | Menține suprafețele aliniate | ±0.003 in între plane |
| Unghiularitate | Menține unghiurile corecte | ±0.5° față de proiect |
Ambele tipuri contribuie la funcționalitatea și interschimbabilitatea pieselor. Toleranțele liniare se referă la dimensiuni, iar cele geometrice asigură alinierea și interacțiunea corectă a caracteristicilor piesei.
Standarde privind toleranțele la turnarea sub presiune
Toleranțele de turnare sub presiune sunt stabilite conform standardelor industriale recunoscute, care definesc variația dimensională permisă pentru piesele turnate. Standardele diferă în funcție de regiune și aplicație, însă majoritatea producătorilor urmează recomandările NADCA sau ISO 8062 pentru a asigura calitatea și potrivirea constante.
Recomandările NADCA privind toleranțele
Asociația Nord-Americană de Turnare Sub Presiune (NADCA) publică standarde de toleranță dimensională pentru piesele turnate din aluminiu, zinc și magneziu. Aceste recomandări sunt utilizate pe scară largă în America de Nord pentru turnarea sub presiune la înaltă presiune.
Toleranțele NADCA se bazează pe dimensiunile piesei, tipul metalului și metoda de producție. Standardul oferă tabele separate pentru clasele Clase standard și de precizie.
ISO 8062 și clasele DCTG
ISO 8062 este standardul internațional pentru toleranțele de turnare. Partea relevantă în prezent pentru turnarea sub presiune este ISO 8062-3, care definește nivelurile DCTG (clasa de toleranță dimensională pentru piese turnate) .
Clasele DCTG variază de la DCTG 1 (cea mai strictă) până la DCTG 16 (cea mai permisivă). Piesele turnate sub presiune la înaltă presiune ating adesea clasa DCTG 4–6 fără prelucrare suplimentară.
Această specificație le permite producătorilor din întreaga lume să folosească o referință comună pentru toleranțe, facilitând compararea specificațiilor furnizorilor.
Toleranțe standard și toleranțe de precizie
Toleranțele standard reprezintă nivelul cel mai economic realizabil în producția obișnuită prin turnare sub presiune. Acestea echilibrează controlul dimensional și eficiența costurilor.
Toleranțele de precizie sunt mai stricte și necesită o construcție mai precisă a matriței, un control mai bun al procesului și, uneori, prelucrare secundară. Aceste cerințe cresc costul producției, dar pot reduce problemele ulterioare de potrivire și asamblare.
Alegerea între cele două depinde de funcția piesei, potrivirea necesară și buget.
Factori care influențează toleranțele la turnarea sub presiune
Precizia dimensională la turnarea sub presiune depinde de interacțiunea dintre proprietățile materialului, proiectarea piesei, precizia matriței și stabilitatea procesului. Fiecare dintre acești factori poate provoca variații care influențează respectarea toleranțelor specificate.
Selecția materialului și tipul aliajului
Aliajele diferite se dilată, se contractă și se solidifică în ritmuri diferite. De exemplu, aliajele de aluminiu au de regulă modele de contracție previzibile, însă variațiile compoziției pot modifica dimensiunile finale.
Conductivitatea termică și contracția la solidificare sunt proprietăți esențiale pentru controlul toleranțelor. Materialele cu conductivitate termică ridicată se răcesc mai uniform, reducând deformarea și curbarea.
Unele aliaje sunt mai predispuse la tensiuni interne în timpul răcirii. Acestea pot provoca mici modificări dimensionale chiar și atunci când matrița este precisă. Selectarea unui aliaj stabil și de calitate constantă reduce riscurile.
Geometria piesei și unghiul de degajare
Geometria complexă a piesei crește riscul variațiilor de toleranță. Pereții subțiri, cavitățile adânci și colțurile ascuțite pot provoca răcire și contracție neuniforme.
Un unghi de degajare— înclinarea aplicată suprafețelor verticale — ajută la scoaterea pieselor din matriță fără zgâriere sau deformare. La turnarea sub presiune a aluminiului, se recomandă adesea un unghi de degajare de 1°–3°.
Un unghi insuficient poate face ca piesa să se blocheze în matriță și să se deformeze la ejecție. Un unghi prea mare poate afecta potrivirea în ansamblu. Este esențial să se echilibreze cerințele de degajare cu cele funcționale.
Proiectanții simplifică adesea geometria în zonele necritice pentru a îmbunătăți controlul toleranțelor. Reducerea adânciturilor adânci și a diferențelor extreme de grosime a pereților poate menține consecvența dimensională.
Proiectarea matriței și calitatea sculelor
Precizia matriței influențează direct toleranțele piesei. Orice nealiniere, uzură sau defect al cavității se va transfera piesei turnate.
Poziționarea canalelor de răcire, aerisirea și simetria cavității influențează umplerea și solidificarea metalului. O proiectare necorespunzătoare a răcirii poate provoca contracții locale sau deformări.
Calitatea oțelului pentru scule și precizia prelucrării determină cât de bine își păstrează matrița forma după cicluri repetate. O matriță de calitate rezistă la uzură și menține dimensiuni constante ale cavității.
Întreținerea periodică, inclusiv lustruirea și verificările dimensionale, previne deplasarea treptată a toleranțelor. În producția de volum mare, uzura sculelor este o cauză frecventă a variațiilor dimensionale.
Controlul procesului și capacitățile mașinii
Chiar și cu o matriță precisă, controlul slab al procesului poate face ca piesele să iasă din toleranțe. Parametrii esențiali includ viteza de injecție, presiunea de menținere, temperatura matriței și temperatura metalului topit.
Mașinile moderne de turnare sub presiune folosesc senzori și controlere pentru a menține stabili acești parametri. Fluctuațiile de temperatură sau presiune pot provoca abateri dimensionale și defecte de suprafață.
Forța de închidere a mașinii are, de asemenea, un rol important. Dacă este prea mică, matrița se poate deschide ușor în timpul injecției, provocând bavuri și erori dimensionale.
Monitorizarea consecventă prin controlul statistic al procesului (SPC) ajută la detectarea tendințelor înainte ca piesele să iasă din specificații. Astfel se reduce rata rebuturilor și se îmbunătățește în timp fiabilitatea toleranțelor.
Toleranțe uzuale pentru piesele turnate sub presiune
Piesele turnate sub presiune sunt fabricate în limite dimensionale specifice pentru a asigura potrivirea și performanța corespunzătoare. Toleranțele variază în funcție de material, dimensiunea piesei și procesul de fabricație și influențează atât costul producției, cât și precizia realizabilă.
Toleranțe la turnarea sub presiune a aluminiului
Turnarea sub presiune a aluminiului oferă un control dimensional bun, în special pentru producția medie și mare. Toleranțele NADCA standard pentru aluminiu variază adesea între ±0.002 in/in (±0.05 mm/25 mm) pentru dimensiunile liniare, cu o limită minimă de aproximativ ±0.005 in (±0.13 mm) pentru caracteristicile mici.
Toleranțele de planeitate și rectilinitate depind de dimensiunea și geometria piesei. Pentru piesele turnate mai mari se pot accepta toleranțe ceva mai largi din cauza contracției termice la răcire.
Furnizorii de servicii de turnare sub presiune a aluminiului consultă adesea tabelele NADCA pentru a stabili limitele pentru:
| Tipul caracteristicii | Toleranță uzuală (aluminiu) |
|---|---|
| Liniar (per inch) | ±0.002 in (±0.05 mm) |
| Diametrul găurii | ±0.003 in (±0.08 mm) |
| Planeitate (per inch) | ±0.004 in (±0.10 mm) |
Aceste toleranțe sunt, în general, mai stricte decât cele realizabile prin turnarea în nisip sau turnarea de precizie fără prelucrare.
Toleranțe la turnarea sub presiune a zincului și magneziului
Turnarea sub presiune a zincului poate atinge toleranțe mai stricte decât aluminiul, datorită ratei mai mici de contracție și stabilității dimensionale superioare. Toleranțele liniare uzuale pentru zinc sunt de aproximativ ±0.0015 in/in (±0.038 mm/25 mm), iar pentru caracteristicile mici se mențin adesea valori de ±0.002 in (±0.05 mm).
Toleranțele la turnarea sub presiune a magneziului se situează între cele pentru aluminiu și zinc. Magneziul oferă o stabilitate bună, dar poate necesita limite puțin mai largi în cazul pieselor cu pereți subțiri.
Punctul de topire scăzut al zincului permite o durată mai lungă de viață a sculelor și dimensiuni constante în producția de volum mare. De aceea, zincul este potrivit pentru componente mici și precise, precum roți dințate, carcase și conectori.
| Tipul caracteristicii | Toleranță uzuală (zinc) |
|---|---|
| Liniar (per inch) | ±0.0015 in (±0.038 mm) |
| Diametrul găurii | ±0.002 in (±0.05 mm) |
| Deplasarea liniei de separație | ±0.002 in (±0.05 mm) |
Compararea toleranțelor în funcție de procesul de turnare
Procesele de turnare diferite produc intervale diferite de toleranțe. În general, turnarea sub presiune asigură cele mai stricte toleranțe fără prelucrare secundară.
Capacitatea tipică de toleranță (per inch):
| Proces | Toleranță liniară uzuală |
|---|---|
| Turnare sub presiune la înaltă presiune | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Turnare de precizie | ±0.005 in (±0.13 mm) |
| Turnare în nisip | ±0.010 in (±0.25 mm) sau mai mult |
Precizia mai mare a turnării sub presiune se datorează utilizării matrițelor din oțel călit și presiunii ridicate. Turnarea în nisip folosește forme din nisip afânat, ceea ce limitează repetabilitatea și mărește variațiile dimensionale. Turnarea de precizie este mai exactă decât cea în nisip, dar tot necesită prelucrare pentru ajustajele critice.
Aceste diferențe ajută la stabilirea dacă piesa trebuie turnată direct la dimensiunea finală sau supradimensionată și apoi prelucrată.
Metode de asigurare a calității și de inspecție
Menținerea preciziei dimensionale pentru piesele turnate sub presiune necesită atât măsurători precise, cât și control consecvent al procesului. Producătorii folosesc metode de inspecție specifice, monitorizare statistică și rapoarte detaliate pentru a confirma respectarea toleranțelor și menținerea variațiilor în limite acceptabile.
Tehnici de inspecție pentru piesele turnate sub presiune
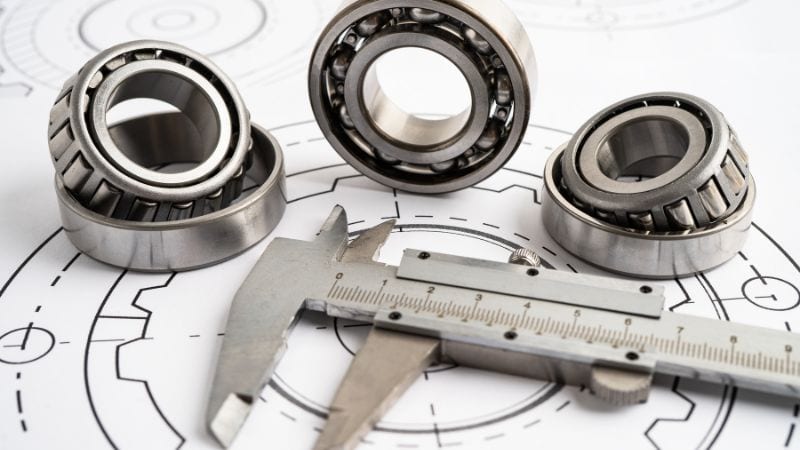
Verificările dimensionale se efectuează de regulă cu șublere, micrometre și mașini de măsurat în coordonate (CMM), precum și cu comparatoare optice. Aceste instrumente verifică caracteristici critice, precum diametrul găurilor, grosimea pereților și planeitatea.
Metodele de testare nedistructivă, precum inspecția cu raze X, detectează defecte interne, precum porozitatea și golurile, fără a deteriora piesa. Defectele de suprafață sunt identificate prin inspecție vizuală în condiții de iluminare controlată.
Pentru geometrii complexe, scanarea 3D poate colecta date despre întreaga suprafață și le poate compara direct cu modelele CAD. Astfel se detectează deformarea, contracția sau abaterile din zone mai greu accesibile.
Frecvența inspecțiilor depinde adesea de etapa producției. Inspecțiile primului articol confirmă precizia sculelor, iar verificările în timpul procesului monitorizează seriile în curs și identifică rapid abaterile.
Controlul statistic al procesului la turnarea sub presiune
Controlul statistic al procesului (SPC) urmărește datele de producție pentru a detecta tendințele înainte ca piesele să iasă din toleranțe. Măsurătorile pieselor eșantionate sunt reprezentate în grafice de control pentru a monitoriza variațiile în timp.
Indicatori esențiali precum Cp (capabilitatea procesului) și Cpk (indicele de capabilitate a procesului) arată cât de bine se menține procesul în limitele toleranțelor. Valorile mai mari indică rezultate mai stabile și mai previzibile.
În turnarea sub presiune, SPC urmărește adesea variabile precum temperatura topiturii, presiunea de injecție și viteza de răcire. Modificările acestor parametri pot afecta direct precizia dimensională și calitatea suprafeței.
Identificând din timp abaterile, operatorii pot ajusta setările procesului — precum temperatura matriței sau viteza de injecție — înainte să apară defecte. Astfel se reduc rebuturile și se îmbunătățește consecvența loturilor de producție.
Întrebări frecvente
Cum influențează proprietățile materialului nivelul toleranțelor pieselor turnate sub presiune?
Aliajele diferite se contractă în ritmuri diferite la răcire, ceea ce poate modifica dimensiunile finale.
Metalele cu dilatare termică mai mare pot necesita un control mai strict al procesului pentru a respecta limitele.
Duritatea materialului poate influența și volumul de prelucrare după turnare necesar pentru atingerea toleranțelor.
Cum influențează proiectarea matriței precizia componentelor turnate?
O matriță bine proiectată minimizează deformarea și răcirea neuniformă. Alimentarea și aerisirea corecte reduc defectele care pot afecta precizia dimensională. Elementele de aliniere ale matriței ajută la controlul deplasării liniei de separație și mențin repetabilitatea.
Finisajul suprafeței poate influența toleranțele realizabile la turnarea sub presiune?
Finisajul suprafeței poate influența modul în care sunt măsurate și interpretate dimensiunile. Suprafețele rugoase pot provoca variații ale valorilor citite în timpul inspecției. Un finisaj mai neted îmbunătățește adesea consecvența măsurătorilor și poate reduce nevoia de prelucrare secundară.







