
Turnarea rapidă sub presiune este o abordare de fabricație care combină decizii rapide privind sculele, alegerea unui aliaj potrivit și proiectarea pieselor pregătite pentru proces, pentru a trece componentele metalice de la desen la producție în termene comprimate.
Pentru echipele de inginerie și managerii de aprovizionare aflați sub presiunea termenelor, procesul oferă atât avantaje, cât și presiune suplimentară asupra deciziilor inginerești timpurii. Acest articol discută eficiența turnării rapide sub presiune și modul în care un producător calificat vă poate ajuta să obțineți rezultate mai bune pentru proiect.
Ce face rapidă turnarea sub presiune
Turnarea rapidă sub presiune scurtează timpul total de producție prin combinarea ciclurilor rapide de umplere, a pieselor aproape de forma finală, și a capacității de a forma geometrii complexe într-o singură injecție. Cel mai mare avantaj apare când procesul, strategia sculelor și volumul producției sunt corelate corect încă de la început.
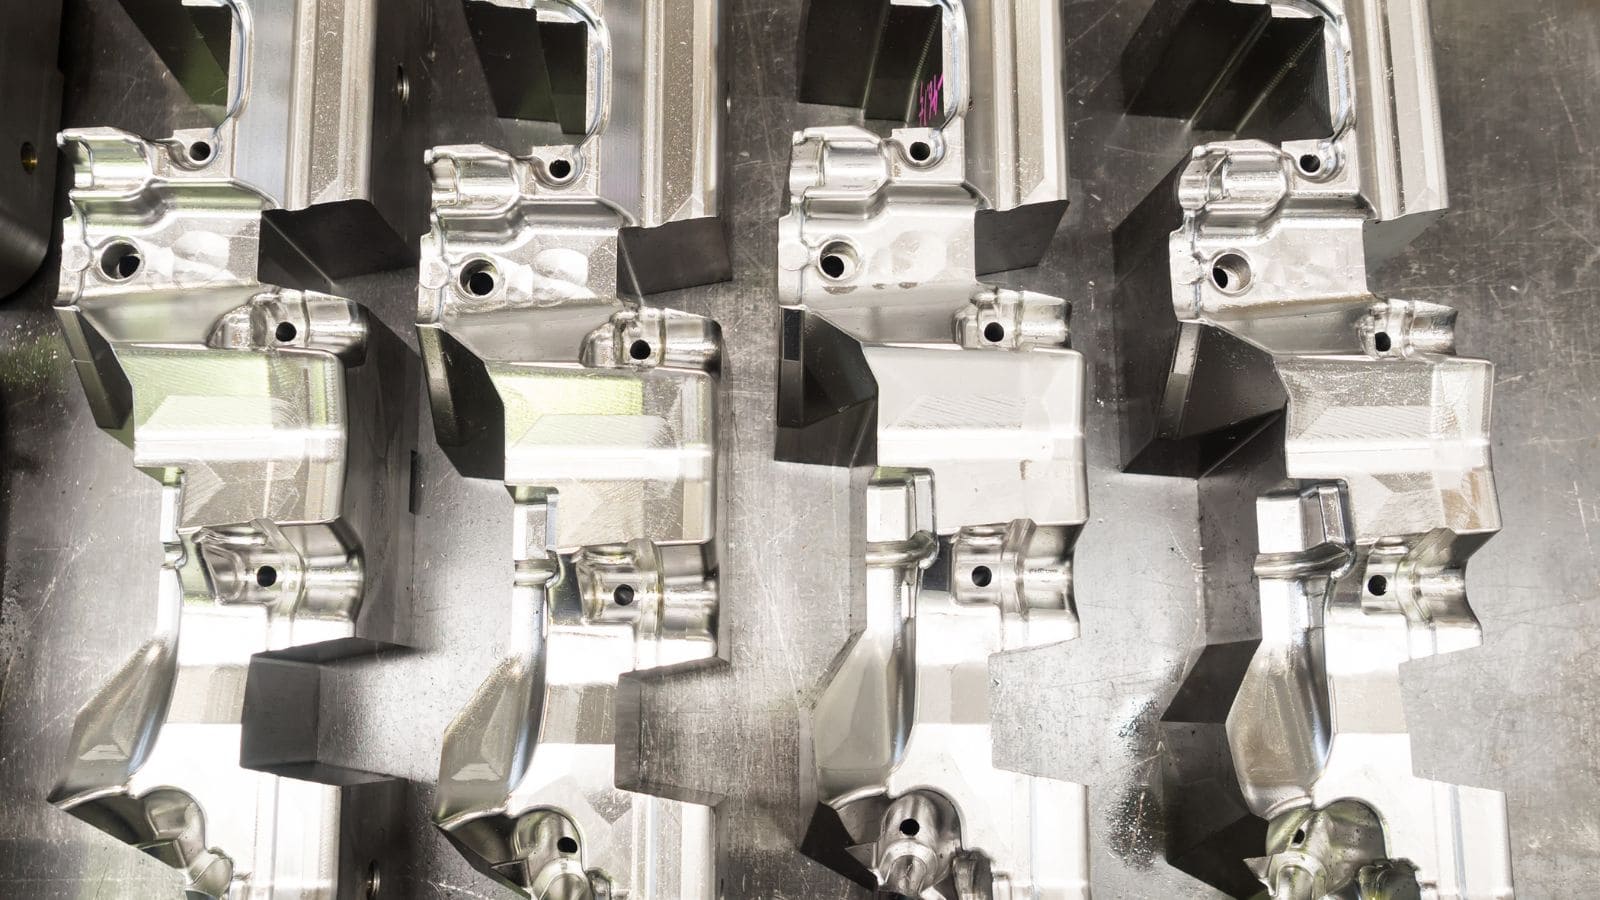
Cum scurtează procesul de turnare sub presiune timpul ciclului
Turnarea rapidă sub presiune scurtează timpul total de producție printr-o combinație de avantaje-cheie ale procesului:
- Cicluri rapide de umplere: Metalul topit este forțat într-o matriță de oțel călit la presiune ridicată, umplând cavitatea într-o fracțiune de secundă.
- Piese aproape de forma finală: Pereții, bosajele, nervurile și elementele exterioare se formează într-o singură operație, reducând considerabil etapele ulterioare de prelucrare.
- Timp de nefuncționare minim: Metalul se răcește rapid, piesa este ejectată, iar mașina se resetează imediat pentru următoarea injecție, cu repetabilitate ridicată.
- Economia de scară: Când cererea ajunge la sute sau mii de piese, investiția inițială în scule este compensată rapid de necesarul redus de manoperă și ratele mai mari de producție.
Când turnarea rapidă este mai bună decât prelucrarea CNC
Prelucrarea CNC rămâne alegerea mai bună pentru cantități foarte mici, elemente interne foarte specializate sau piese realizate din materiale care nu pot fi turnate. Însă pentru componente metalice cu geometrii exterioare complexe, pereți subțiri și cerere de producție repetabilă, turnarea rapidă sub presiune oferă de regulă un cost mai mic per piesă și rate de producție semnificativ mai mari.
Punctul în care costurile se egalizează variază în funcție de dimensiunea și complexitatea piesei, însă turnarea sub presiune devine adesea mai competitivă când cererea ajunge la sute sau câteva mii de piese. În această etapă, investiția inițială în scule este compensată de producția mai rapidă, necesarul mai mic de manoperă și uniformitatea mai bună între piese.
Unde se potrivesc în continuare prototiparea rapidă, imprimarea 3D și turnarea în vid
Metodele de prototipare rapidă precum imprimarea 3D și turnarea în vid sunt utile în etapa inițială de dezvoltare a produsului, în special pentru verificarea geometriei, potrivirii la asamblare și aspectului vizual. Acestea ajută echipele să ia decizii de proiectare înainte de angajarea în scule dure.
Limita este că metodele de prototipare nu reproduc complet comportamentul pereților, proprietățile mecanice sau starea suprafeței unei piese metalice turnate sub presiune. Pentru echipele care au nevoie de eșantioane reprezentative pentru producție, sculele rapide constituie adesea o punte mai bună între validarea conceptului și fabricația la scară.
De ce contează din timp deciziile privind sculele și DFM
Deciziile privind sculele și DFM stabilesc limita superioară pentru viteză, uniformitate dimensională și calitatea pieselor. Multe întârzieri atribuite producției sunt cauzate, de fapt, de probleme care ar fi trebuit rezolvate înainte de începerea prelucrării.
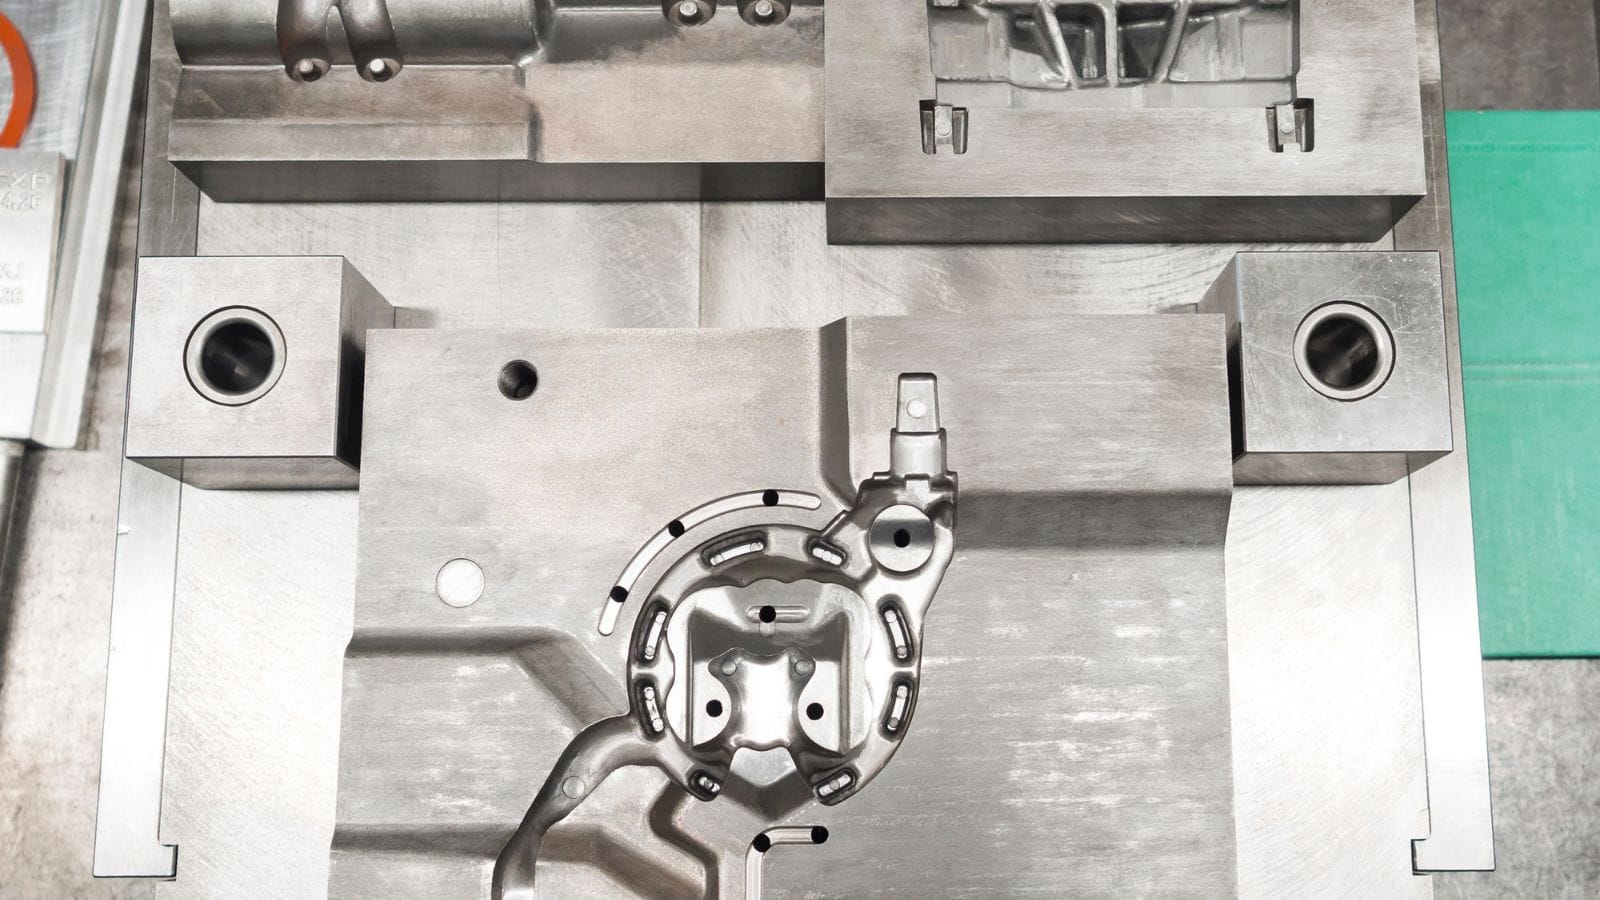
Cum influențează proiectarea matriței viteza și calitatea piesei
Matrița este responsabilă pentru fiecare piesă din seria de producție, astfel că deficiențele de inginerie din etapa sculelor se reflectă rapid în timpul ciclului, rata rebuturilor și variația dimensională.
Configurația răcirii, strategia de aerisire, proiectarea sistemului de alimentare și ejectarea influențează toate fiabilitatea procesului după începerea probelor.
O matriță bine proiectată ajută metalul să umple uniform, să se răcească în mod constant și să fie demulat curat. Astfel se îmbunătățește calitatea suprafeței, se reduce riscul de porozitate și se scurtează reglajele necesare după prima probă.
Priorități DFM înainte de fabricarea matriței
Pentru a asigura procese stabile și a evita întârzierile sculelor, analizele DFM trebuie să se concentreze asupra următoarelor puncte critice de proiectare:
- Unghiuri de demulare: Trebuie aplicate pe pereții verticali pentru a permite demularea curată și rapidă a piesei.
- Grosimea pereților: Mențineți-o într-un interval practic. Pereții prea subțiri îngreunează umplerea; cei prea groși măresc timpul ciclului și riscul defectelor de contracție.
- Degajări: Reduceți-le acolo unde este posibil. Glisierele și extractoarele măresc complexitatea și costul sculelor și creează potențiale puncte de defectare.
- Colțuri și elemente: Evitați colțurile interioare ascuțite. Dimensionați corect nervurile, ranforsările și bosajele în raport cu secțiunile de perete din jur.
Scule de producție versus scule pentru volume mici
În turnarea rapidă sub presiune, strategia sculelor este principalul factor pentru controlul timpului de lansare pe piață. Deși sculele complete de producție și cele mai moi, sculele pentru volume mici diferă considerabil, alegerea corectă vă asigură că nu sacrificați viteza pentru o durată de viață a sculei care nu este necesară. Calea optimă depinde de volumul estimat, calendarul lansării și probabilitatea extinderii rapide a programului după validare:
| Tip de sculă | Exemplu de material | Cost inițial și termen de livrare | Durabilitate și ciclu de viață | Potrivită pentru |
|---|---|---|---|---|
| Scule complete de producție | Oțel pentru scule H13 | Investiție mai mare, termen mai lung | Durabilitate excelentă, uniformitate stabilă pe termen lung | Serii lungi, proiecte definitive, producție de masă |
| Scule pentru volum mic (moi) | Aliaje mai moi / oțel preîntărit | Cost inițial mai mic, termen mai scurt | Durată de viață redusă a sculei, stabilitate mai mică în timp | Validare preproducție, programe de volum mic |
Materiale și aliaje pentru turnarea rapidă sub presiune
Turnarea rapidă sub presiune utilizează aliaje neferoase, aluminiul, zincul și magneziul acoperind majoritatea aplicațiilor de producție. Fiecare familie de materiale oferă un echilibru diferit între greutate, rezistență, detalii, rezistență la coroziune și performanță la finisare.
Aliaje de aluminiu pentru piese structurale ușoare
Turnarea sub presiune a aluminiului este utilizată pe scară largă pentru carcase, console, radiatoare și componente auto, deoarece oferă un echilibru bun între reducerea greutății, rezistența la coroziune și performanța termică.
A380 este adesea punctul de plecare implicit, deoarece asigură o combinație practică de turnabilitate, prelucrabilitate și rezistență mecanică. A360 oferă rezistență mai bună la coroziune și ductilitate ușor îmbunătățită, în timp ce A413 este selectat adesea pentru pereți mai subțiri și geometrii mai complexe, unde fluiditatea devine mai importantă.
ADC12 este, de asemenea, frecvent în industria electronică și auto, unde uniformitatea dimensională și prelucrabilitatea sunt prioritare.
Aliaje de zinc pentru pereți subțiri și detalii fine
Aliajele de zinc pentru turnare sub presiune se procesează la temperaturi mai mici decât aluminiul, ceea ce permite cicluri mai rapide și solicitare termică mai redusă a sculelor. Această combinație face zincul atractiv pentru piese cu multe detalii, durată lungă de viață a matriței și toleranțe de producție mai strânse.
Zamak 3 este alegerea standard pentru multe programe comerciale datorită stabilității dimensionale, finisajului neted în stare turnată și compatibilității bune cu placarea. Zamak 5 conține cupru pentru rezistență și duritate îmbunătățite, fiind util când sunt necesare performanțe mecanice puțin mai ridicate.
Zincul este deosebit de eficient pentru piese cu pereți subțiri, componente mici de precizie și piese care necesită placare decorativă sau de protecție.
Aliaje de magneziu pentru aplicații sensibile la greutate
Aliajele de magneziu sunt cele mai ușoare materiale structurale utilizate în producția prin turnare sub presiune, fiind relevante pentru industria auto, electronică și alte aplicații în care reducerea masei este un obiectiv-cheie de proiectare.
AZ91D este calitatea cea mai comună datorită echilibrului consacrat între turnabilitate, rezistență la coroziune și rezistență mecanică. AM60B și AM50 sunt mai potrivite când contează ductilitatea sau performanța la impact îmbunătățite.
Comparativ cu aluminiul și zincul, magneziul necesită gestionarea mai atentă a topiturii și control mai strict al procesului, dar oferă avantaje clare atunci când reducerea greutății este o cerință principală.
Aplicații tipice pentru turnarea rapidă sub presiune
Turnarea rapidă sub presiune este soluția preferată pentru componente care necesită geometrie repetabilă la volume de producție. Aplicațiile uzuale includ:
- Carcase electronice: Incinte care necesită pereți subțiri, ecranare EMI sau finisaje estetice specifice.
- Console auto: Componente structurale care necesită un raport ridicat rezistență/greutate.
- Capace structurale: Carcase rigide de protecție pentru echipamente industriale sau de consum.
- Componente pentru disiparea căldurii: Radiatoare unde conductivitatea termică a materialului este esențială.
- Componente hardware industriale: Piese mecanice care necesită durabilitate ridicată și uniformitate dimensională.
Când să alegeți turnarea rapidă sub presiune
În multe cazuri, potrivirea optimă nu ține doar de forma piesei, ci și de contextul producției. Turnarea rapidă sub presiune este deosebit de utilă în următoarele situații:
- Complexitate sub constrângeri de cost: Când piesa combină o formă exterioară relativ complexă cu presiuni asupra costului, care fac prelucrarea CNC completă prea scumpă sau lentă.
- Extinderea producției: Când echipele au nevoie de o piesă metalică ce poate trece eficient de la validarea inițială a prototipului la fabricația scalabilă.
- Necesitatea repetabilității: Când calitatea uniformă este obligatorie pentru serii de volum mediu sau mare.
Moldie: furnizorul dumneavoastră de încredere pentru servicii de turnare rapidă sub presiune
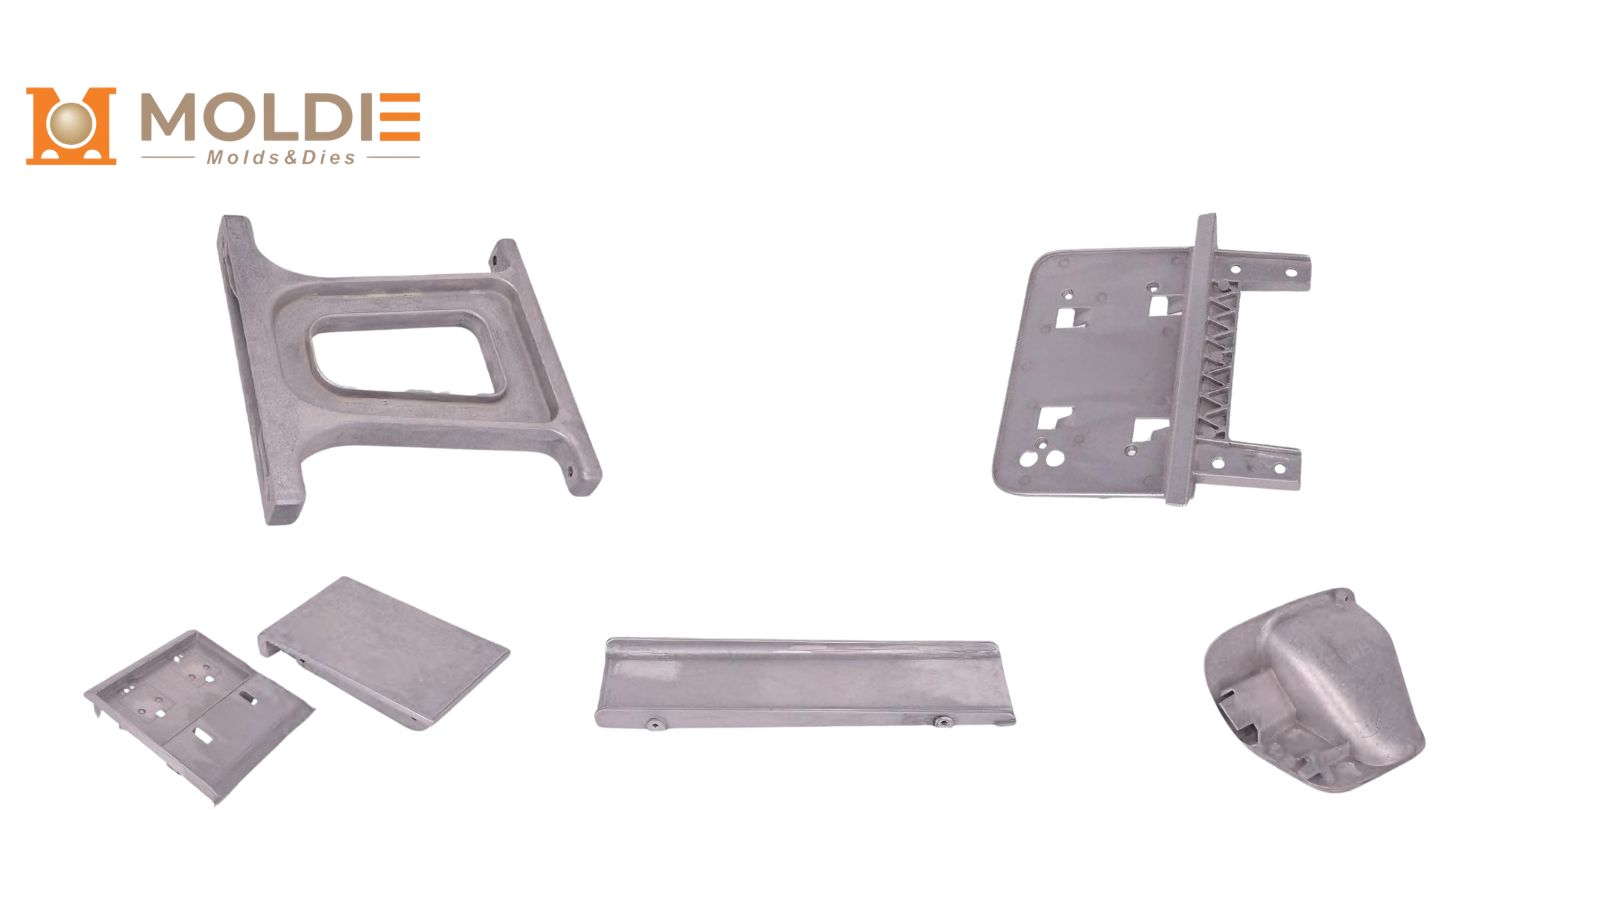
Serviciile de calitate de turnare rapidă sub presiune se bazează pe o strategie a sculelor, disciplină DFM, alegerea aliajului și planificare a producției aliniate de la început. Dacă sunteți presați de termene și aveți nevoie de piese turnate reprezentative pentru producție, echipa Moldie vă poate ajuta să validați fezabilitatea din timp și să treceți de la desen la producție scalabilă.
Trimiteți-ne detaliile piesei pentru o evaluare rapidă:
- Fișier 3D/desen 2D (STEP/IGES + PDF)
- Aliajul vizat (sau cerințele de performanță, dacă nu ați decis încă)
- Volumul anual estimat și calendarul lansării
- Dimensiunile critice pentru calitate și cerințele de finisare a suprafeței
Dacă analizați mai multe opțiuni, puteți consulta și site-ul nostru oficial pentru capacitățile de turnare sub presiune a aluminiului, turnare sub presiune a zincului și turnare sub presiune a magneziului , pentru îndrumări adaptate aplicației.







