
Pentru ingineri și managerii de aprovizionare, turnarea de precizie sub presiune este cel mai fiabil proces de fabricație, de la prototip la producția de volum mare. Totuși, obținerea unei precizii repetabile necesită mai mult decât operații de turnătorie de bază. Este nevoie de proiectare optimizată a piesei, scule interne de înaltă calitate și controale stricte ale procesului.
Acest ghid se concentrează pe aspectele cu adevărat importante pentru următorul dumneavoastră proiect: optimizarea geometriei piesei pentru fabricabilitate, controlul calității pentru prevenirea defectelor precum porozitatea și reducerea costului total prin operații secundare complete.
Cum asigură stabilitatea procesului precizia și repetabilitatea
Turnarea de precizie sub presiune depinde de parametri stabili ai procesului, scule bine proiectate și mașini capabile să furnizeze presiune uniformă ciclu după ciclu.
De ce depind toleranțele strânse de controlul procesului
Obținerea unor toleranțe în limita ±0.002 inches per inch necesită controlul mai multor variabile:
- Temperatura metalului la injecție
- Temperatura matriței înainte și în timpul injecției
- Viteza și presiunea de injecție profilurilor
- Timpul de răcire înainte de ejectare
Variațiile mici ale oricăruia dintre acești parametri provoacă abateri dimensionale. Mașinile moderne de turnare sub presiune utilizează monitorizare în timp real și control în buclă închisă pentru a menține fiecare injecție într-o fereastră restrânsă a procesului.
Piesele turnate sub presiune în condiții stabile prezintă variații mai mici ale contracției, mai puține defecte de suprafață și grosimi mai uniforme ale pereților. Această repetabilitate diferențiază turnarea de precizie sub presiune de activitatea generală de turnătorie.
Când metodele de înaltă presiune sunt potrivite pentru producție
Turnarea sub presiune înaltă este cea mai rentabilă atunci când volumul producției depășește câteva mii de piese. Investiția inițială în scule este semnificativă, însă costul per piesă scade rapid la scară mare.
Metoda este potrivită pentru piese care necesită suprafețe netede, pereți subțiri (până la 0.5 mm pentru zinc) și elemente interne sau externe complexe. Pentru serii de 10.000 sau mai multe piese, turnarea sub presiune înaltă oferă de regulă cel mai bun echilibru între viteză, cost și precizie dimensională.
Optimizarea materialelor și a geometriei piesei (DFM)
Alegerea materialului și geometria piesei influențează direct fabricabilitatea, costul și performanța. Proiectarea trebuie să țină cont de limitele procesului pentru a evita defectele și lucrările secundare inutile.
De ce aluminiul este alegerea preferată
Turnarea sub presiune a aluminiului reprezintă o mare parte din producția de înaltă presiune. Aliaje precum A380, A383 și A360 oferă o combinație de rezistență, rezistență la coroziune și conductivitate termică. Avantajele principale includ:
- Densitate redusă comparativ cu oțelul sau fonta
- Finisaj bun al suprafeței direct din matriță
- Integritate structurală ridicată pentru piesele portante
- Conductivitate termică și electrică pentru radiatoare și carcase
Elemente de proiectare care îmbunătățesc fabricabilitatea
O proiectare bună pentru turnarea sub presiune începe cu elemente care favorizează curgerea uniformă a metalului, răcirea omogenă și ejectarea ușoară:
- Grosimea uniformă a pereților previne punctele fierbinți și contracția neuniformă.
- Unghiurile de demulare de 1–3 grade pe pereții paraleli cu direcția de extragere a matriței permit o ejectare curată.
- Raze generoase de racordare în colțurile interioare reduc concentrațiile de tensiune și îmbunătățesc curgerea metalului.
- Nervuri în locul secțiunilor groase adaugă rigiditate fără a crește consumul de material sau timpul ciclului.
- Bosaje cu grosime adecvată la bază susțin elementele de fixare fără a crea urme de retasură.
Gestionarea limitelor: pereți subțiri și degajări
Turnarea sub presiune permite realizarea multor geometrii complexe, însă unele elemente creează dificultăți. Degajările necesită miezuri laterale sau glisiere în matriță, ceea ce mărește costul sculelor și întreținerea. Piesele cu cavități interne înguste pot, de asemenea, capta aer, ceea ce duce la porozitate în zonele critice.
Colaborarea cu echipa de inginerie a producătorului de piese turnate încă din etapa de proiectare ajută la identificarea timpurie a acestor probleme. Ajustările mici ale geometriei elimină adesea necesitatea unor elemente costisitoare ale sculei sau a prelucrării secundare.
Scule și mașini: baza calității
Calitatea sculelor și alegerea mașinii constituie baza fiecărei piese produse. Deciziile luate la configurare influențează timpul ciclului, precizia piesei, durata de viață a sculei și costul total de producție.
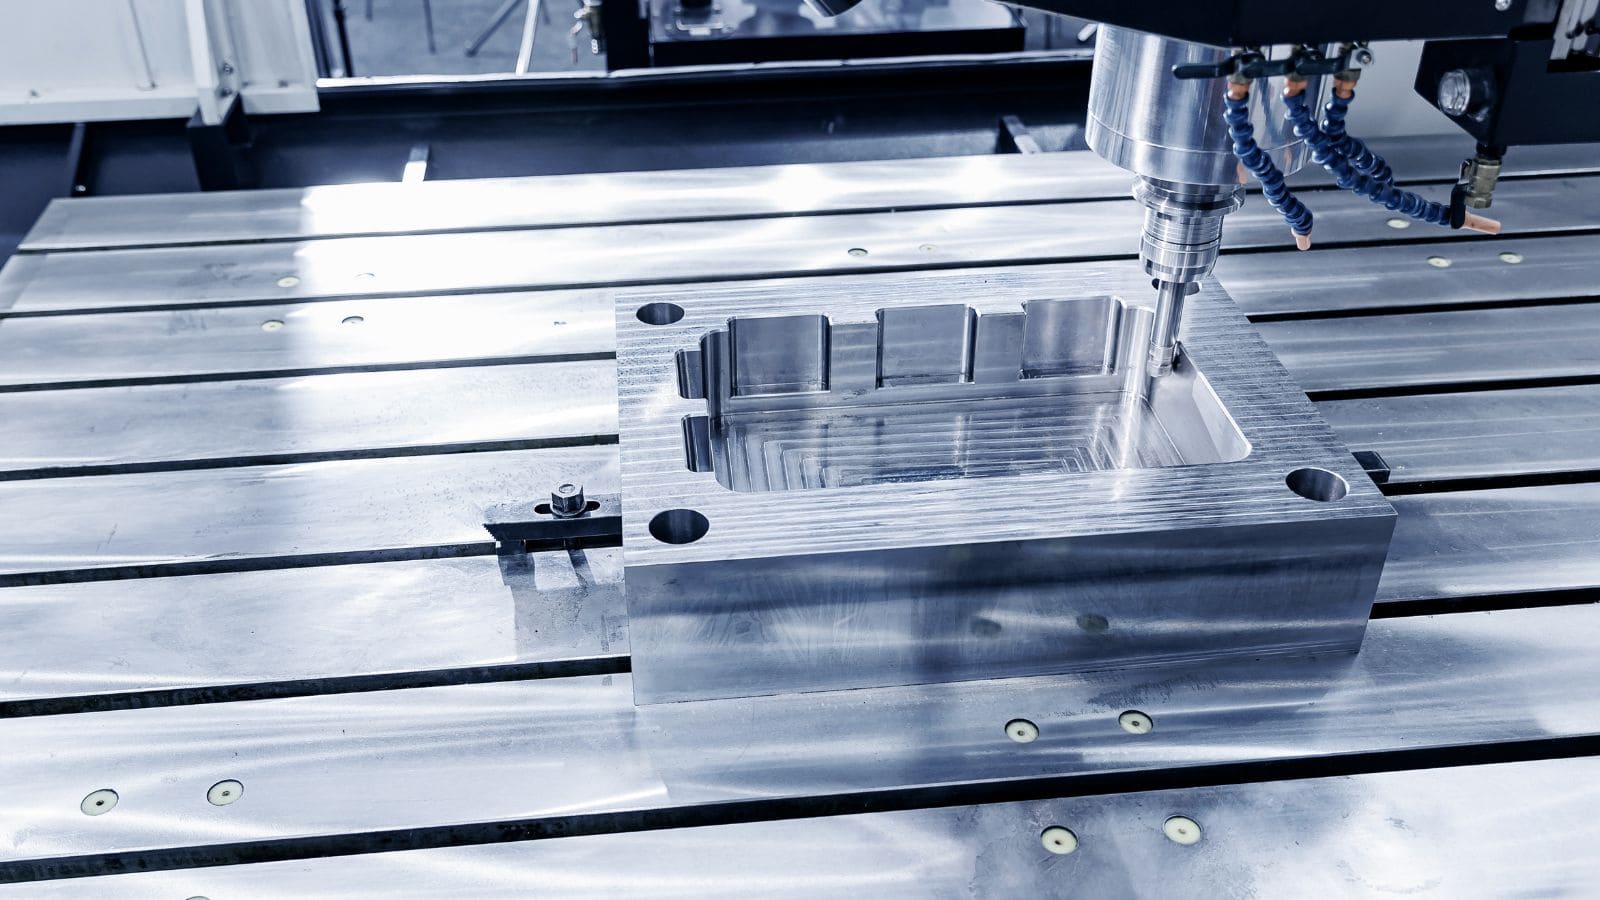
Ce controlează de la început o proiectare bună a sculelor
Sculele pentru turnarea sub presiune sunt fabricate de regulă din oțel pentru scule H13, tratat termic pentru duritate și rezistență la oboseală termică. O matriță bine proiectată controlează mai mulți factori critici:
| Elementul sculei | Ce controlează |
|---|---|
| Poziția și dimensiunea porții | Tiparul de umplere, aerul captat, calitatea suprafeței |
| Canale de răcire | Timpul ciclului, uniformitatea dimensională, durata de viață a matriței |
| Dispunerea pinilor ejectori | Eliberarea piesei fără deformări sau urme |
| Aerisire | Reducerea gazului captat, prevenirea porozității |
| Proiectarea miezurilor și glisierelor | Posibilitatea realizării degajărilor, frecvența întreținerii |
Investiția în scule de calitate încă de la început reduce opririle neplanificate și costul per piesă.
Alegerea tonajului potrivit al mașinii
Tonajul mașinii trebuie să fie suficient pentru a menține jumătățile matriței închise împotriva forței metalului injectat. Mașinile subdimensionate produc bavură și variații dimensionale, iar cele supradimensionate risipesc energie și spațiu. Alți factori, precum capacitatea volumului de injecție și distanța dintre coloanele de ghidare, trebuie să corespundă exact gabaritului matriței pentru fiecare piesă.
Trecerea de la prototip la producția de volum mare
Sculele pentru prototipuri (scule moi) ajută la validarea proiectului piesei înainte de angajarea în fabricarea sculelor de producție. Sculele de producție sunt construite să reziste întregului volum al programului și au inserții interschimbabile pentru suprafețele supuse uzurii. Tranziția trebuie să includă întotdeauna un proces de inspecție a primei piese (FAI), pentru a confirma că sculele finale respectă toate cerințele dimensionale.
Sisteme de calitate: prevenirea defectelor și inspecția
Calitatea uniformă necesită control sistematic al procesului, metode de inspecție direcționate și un cadru de management al calității care identifică problemele înainte ca acestea să ajungă la client.
Controlul porozității pentru rezistență și etanșare
Porozitatea este cel mai frecvent defect al pieselor turnate sub presiune, compromițând integritatea structurală și provocând scurgeri. Reducerea porozității începe cu o aerisire corectă, amplasarea optimizată a porții și umplerea asistată de vid pentru eliminarea aerului captat.
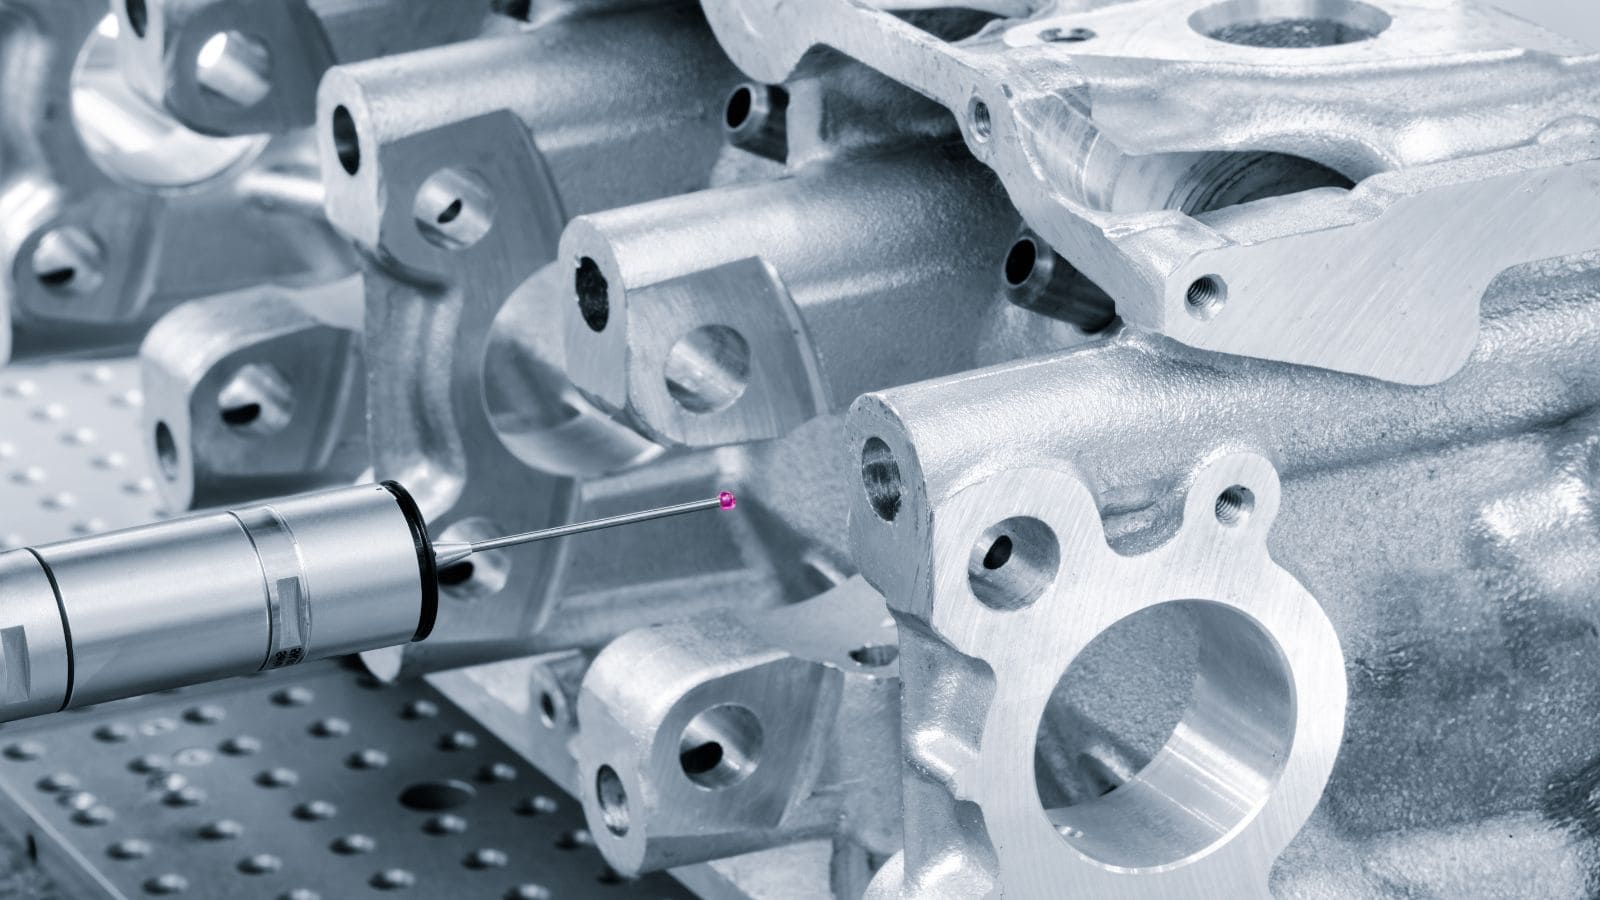
Inspecție avansată: verificare CMM și cu raze X
Pe parcursul producției se utilizează mai multe metode de inspecție:
- Mașini de măsurat în coordonate (CMM): Furnizează date dimensionale precise pentru elementele critice.
- Scanare cu raze X și CT: Evidențiază porozitatea internă, incluziunile și golurile fără a distruge piesa.
- Inspecție vizuală și de suprafață: Identifică bavura, joncțiunile reci și defectele estetice.
- Inspecții periodice în proces: Verifică eșantioane la intervale regulate în timpul seriei de producție pentru a detecta din timp abaterile.
Valoarea certificărilor IATF și ISO 9001:2015
Un sistem robust de management al calității (QMS) diferențiază un partener de fabricație fiabil de un furnizor cu risc ridicat. La nivel de bază, certificarea ISO 9001:2015 asigură că furnizorul menține înregistrări trasabile, echipamente calibrate și un proces structurat de acțiuni corective pentru îmbunătățirea continuă.
Totuși, pentru sectoarele puternic reglementate, certificarea IATF 16949 duce asigurarea calității la cel mai înalt nivel. Dezvoltat pentru industria auto, acest standard strict mută accentul de la simpla detectare a defectelor la prevenirea lor activă. Necesită stăpânirea instrumentelor fundamentale de calitate precum planificarea avansată a calității produsului (APQP), analiza modurilor și efectelor defectării (FMEA) și procesul de aprobare a pieselor de producție (PPAP).
Respectarea standardelor ISO și IATF demonstrează că furnizorul de turnare sub presiune dispune de cadrul riguros necesar pentru producția de volum mare și cu miză ridicată. Pentru cumpărători, aceasta înseamnă risc mai mic în lanțul de aprovizionare, variații reduse de la un lot la altul și un angajament documentat față de zero defecte.
Ultima etapă pentru toleranțe foarte strânse: rolul operațiilor secundare
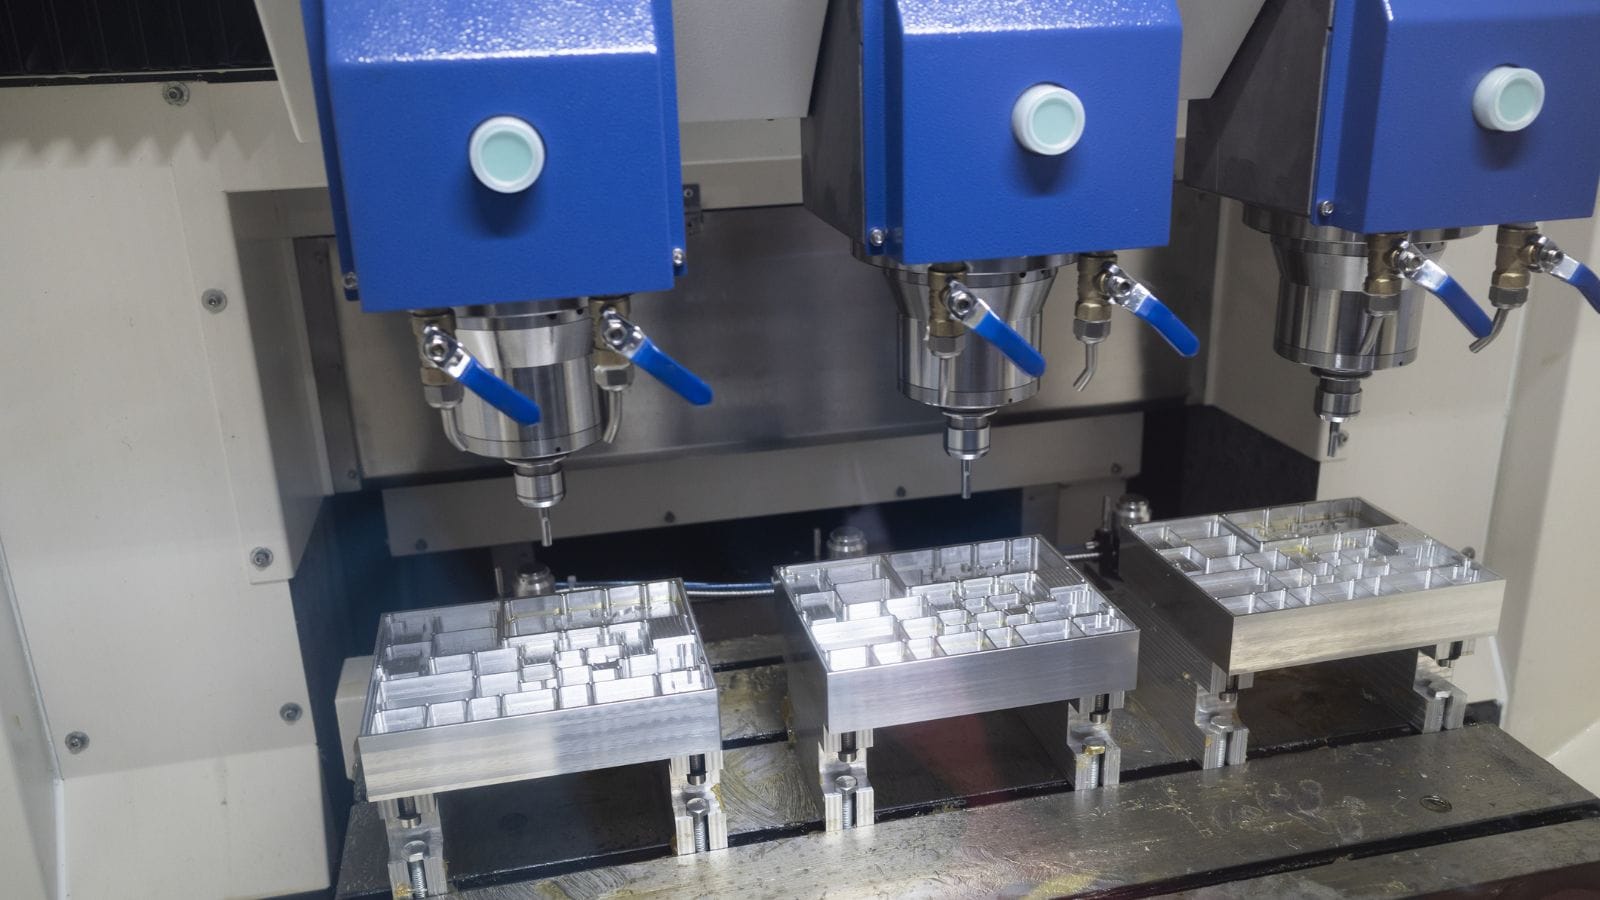
Deși turnarea de precizie sub presiune obține forme aproape finale excelente, cele mai critice toleranțe — precum găurile filetate și suprafețele de îmbinare extrem de plane — necesită adesea prelucrare CNC secundară pentru a respecta specificațiile finale de asamblare.
Prelucrare CNC și îndepărtarea bavurii
Prelucrarea CNC secundară este frecventă pentru elementele care depășesc capacitățile de toleranță în stare turnată, inclusiv găuri filetate, alezaje de precizie, canale pentru garnituri O-ring și suprafețe de montaj critice pentru planeitate.
Finisarea suprafeței pentru funcționalitate și aspect
Opțiunile uzuale de finisare pentru aluminiul turnat sub presiune includ:
| Tip de finisaj | Scop |
|---|---|
| Anodizare | Rezistență la coroziune, culoare, duritate |
| Vopsire în câmp electrostatic | Aspect estetic, rezistență la intemperii |
| Conversie cu cromat | Protecție anticorozivă, aderența vopselei |
| Placare (nichel, crom) | Rezistență la uzură, conductivitate, aspect |
| Sablare cu alice / vibrofinisare | Textură mată uniformă, îndepărtarea bavurilor |
Cum reduc operațiile interne termenul și costul
Fiecare operație secundară adaugă timp de ciclu și cost. Proiectarea pieselor pentru a minimiza lucrările secundare (prin toleranțe mai strânse în stare turnată și unghiuri de demulare integrate) reduce costurile. În plus, colaborarea cu un furnizor care dispune intern de capacități de prelucrare și finisare oferă de regulă termene de livrare mai scurte și un control mai bun al calității.
De ce să alegeți Moldie pentru proiectele dumneavoastră de precizie turnate sub presiune?
Alegerea furnizorului potrivit înseamnă reducerea riscurilor și maximizarea valorii pe întreaga durată a programului. Aveți nevoie de mai mult decât timp de funcționare a mașinii — aveți nevoie de expertiză inginerească, capacitate fiabilă și control strict al calității.
La Moldie Casting nu doar ofertăm piese; proiectăm soluții. Îndeplinim toate condițiile esențiale pentru succesul producției pe termen lung:
- Experiență dovedită în industrii exigente: Fabricăm carcase de transmisie, console pentru motoare și carcase pentru vehicule electrice, asigurând toleranțe strânse pe suprafețele de îmbinare pentru montaj fără probleme pe linia de asamblare.
- Inginerie și scule interne: Oferim feedback DFM complet, simularea curgerii în matriță și proiectăm sculele în regie proprie pentru a asigura umplere optimă și durată extinsă de viață a sculelor.
- Fabricație completă la cheie: De la aluminiu brut până la asamblarea finală. Gestionăm turnarea sub presiune înaltă, prelucrarea CNC de precizie și finisarea suprafeței într-un singur loc, reducând semnificativ termenele de livrare și costurile de transport.
- Calitate certificată și scalabilă: În calitate de producător certificat ISO 9001:2015 și IATF , oferim planificare transparentă a capacității, inspecții riguroase în proces (inclusiv CMM și raze X) și întreținere preventivă a matriței pentru a garanta abateri dimensionale minime chiar și la volume mari.
Sunteți gata să vă duceți proiectul de la proiectare la o producție fără defecte? Nu vă mai faceți griji cu privire la blocajele lanțului de aprovizionare, termenele ratate sau scăpările de calitate. Accesați moldiecasting.com și lăsați astăzi echipa noastră de inginerie să evalueze fabricabilitatea piesei dumneavoastră.







