
Când căutați „turnare sub presiune a oțelului”, probabil vă gândiți că oțelul este o alegere solidă pentru acest proces. În această privință, experții de la Moldie vă oferă un răspuns clar:
În general, oțelul nu este utilizat la turnarea sub presiune din cauza punctului său de topire ridicat și a fluidității slabe, în afara unor încercări experimentale sau de nișă.
Totuși, acest răspuns nu rezolvă nevoia dumneavoastră de piese durabile și de înaltă calitate. De aceea, în acest articol prezentăm alte opțiuni de turnare sub presiune a metalelor, precum și metode alternative de turnare a oțelului.
De ce nu se utilizează oțelul la turnarea sub presiune
Oțelul nu se pretează la turnarea sub presiune deoarece necesită temperaturi extreme, curge greu și solicită puternic matrițele. Aceste limite cresc costul sculelor, încetinesc producția și sporesc riscul de defecte de turnare.
Punctul de topire ridicat al oțelului și solicitarea termică a matrițelor
Oțelul are un punct de topire de aproximativ 1.370°C, mult mai ridicat decât cel al metalelor utilizate la turnarea sub presiune. Aluminiul se topește la aproximativ 660°C, iar zincul la aproximativ 420°C. Această diferență mare impune limite importante procesului.
Temperatura ridicată de turnare a oțelului provoacă solicitări termice severe asupra matrițelor. Fiecare injecție încălzește matrița rapid, apoi o răcește la fel de repede. Ciclurile cu impact termic ridicat provoacă fisuri, deformare și cedare prematură.
Matrițele pentru turnare sub presiune sunt adesea fabricate din oțel de scule călit. Chiar și aceste materiale se pot deteriora la căldura turnării oțelului. Rezultatul este o uzură accentuată a matriței și necesitatea unor reparații frecvente.
Durata scurtă de viață a matriței crește timpii de nefuncționare și costurile. În producția de masă, aceste deteriorări fac din oțel o alegere slabă în comparație cu metalele cu temperaturi de procesare mai reduse.
Fluiditate slabă și solidificare rapidă
Comparativ cu aliajele de aluminiu sau zinc, oțelul topit are vâscozitate mai mare și își pierde rapid supraîncălzirea atunci când este injectat într-o matriță răcită intens. La pereții formei se solidifică rapid un strat superficial, astfel încât metalul lichid rămas umple cu dificultate secțiunile subțiri și detaliile complexe în timpii foarte scurți tipici turnării sub presiune înaltă.
Acest neajuns captează și gaze și creează goluri interne, provocând defecte precum lipituri reci, umpleri incomplete și suprafețe neuniforme. Aceste probleme cresc rata rebuturilor și reduc calitatea pieselor. În procesul rapid de turnare sub presiune, oțelul devine mult mai greu de controlat. Astfel se pierde avantajul vitezei care definește turnarea sub presiune, iar costul sculelor crește și mai mult.
Alegerea materialului pentru turnarea sub presiune a pieselor la fel de durabile
Deși oțelul nu este un candidat bun pentru turnarea sub presiune, acest proces de turnare a metalelor are în continuare un potențial ridicat pentru fabricarea unor piese foarte durabile, cu geometrii complexe similare celor obținute prin turnarea oțelului.
Acest capitol prezintă metalele uzuale pentru turnarea sub presiune, precum aluminiul, zincul, magneziul și aliajele de cupru, pentru a vă ajuta să le înțelegeți rezistența și flexibilitatea.
Aluminiu și aliajele sale
Turnarea sub presiune a aluminiului domină industria deoarece aliajele de aluminiu se topesc la temperaturi relativ scăzute, permițând cicluri rapide și o durată lungă de viață a matriței. Metalul topit curge bine sub presiune și umple pereții subțiri cu detalii precise.
Metalul oferă și un echilibru bun între rezistență și greutate. Acest aspect contează la componentele auto și electronice, unde masa influențează performanța. Aluminiul rezistă la coroziune și acceptă ușor acoperiri.
Zinc și aliajele sale
Turnarea sub presiune a zincului utilizează aliaje de zinc cu puncte de topire foarte scăzute, adesea în jur de 420°C. Astfel se obțin cicluri rapide, consum redus de energie și un finisaj excelent al suprafeței. Zincul umple detaliile fine mai bine decât aluminiul datorită fluidității sale ridicate, ceea ce permite toleranțe strânse.
Producătorii aleg adesea aliajele de zinc pentru piese mici și medii. Printre utilizările obișnuite se numără conectorii, carcasele și articolele de feronerie. Zincul reduce și uzura sculelor, scăzând costurile pe termen lung.
Magneziu și aliaje de cupru
Aliajele de magneziu se topesc la temperaturi scăzute și cântăresc mai puțin decât aluminiul. Turnarea sub presiune a magneziului permite pereți subțiri și forme complexe și oferă prelucrabilitate superioară. Este potrivită pentru componente aerospațiale și auto unde greutatea contează.
Aliajele de cupru, inclusiv alama și bronzul, apar mai rar în turnarea sub presiune. Se topesc la temperaturi relativ mai ridicate decât aluminiul sau zincul, dar pot fi utilizate în continuare. Aceste aliaje oferă conductivitate electrică și termică ridicată.
Metode alternative de turnare a oțelului
Mai multe procese consacrate gestionează mai bine punctul de topire ridicat și fluiditatea limitată ale oțelului decât turnarea sub presiune. Aceste metode sacrifică viteza în favoarea rezistenței la căldură, a flexibilității formei și a controlului solidificării, fiind potrivite pentru turnarea metalelor feroase.
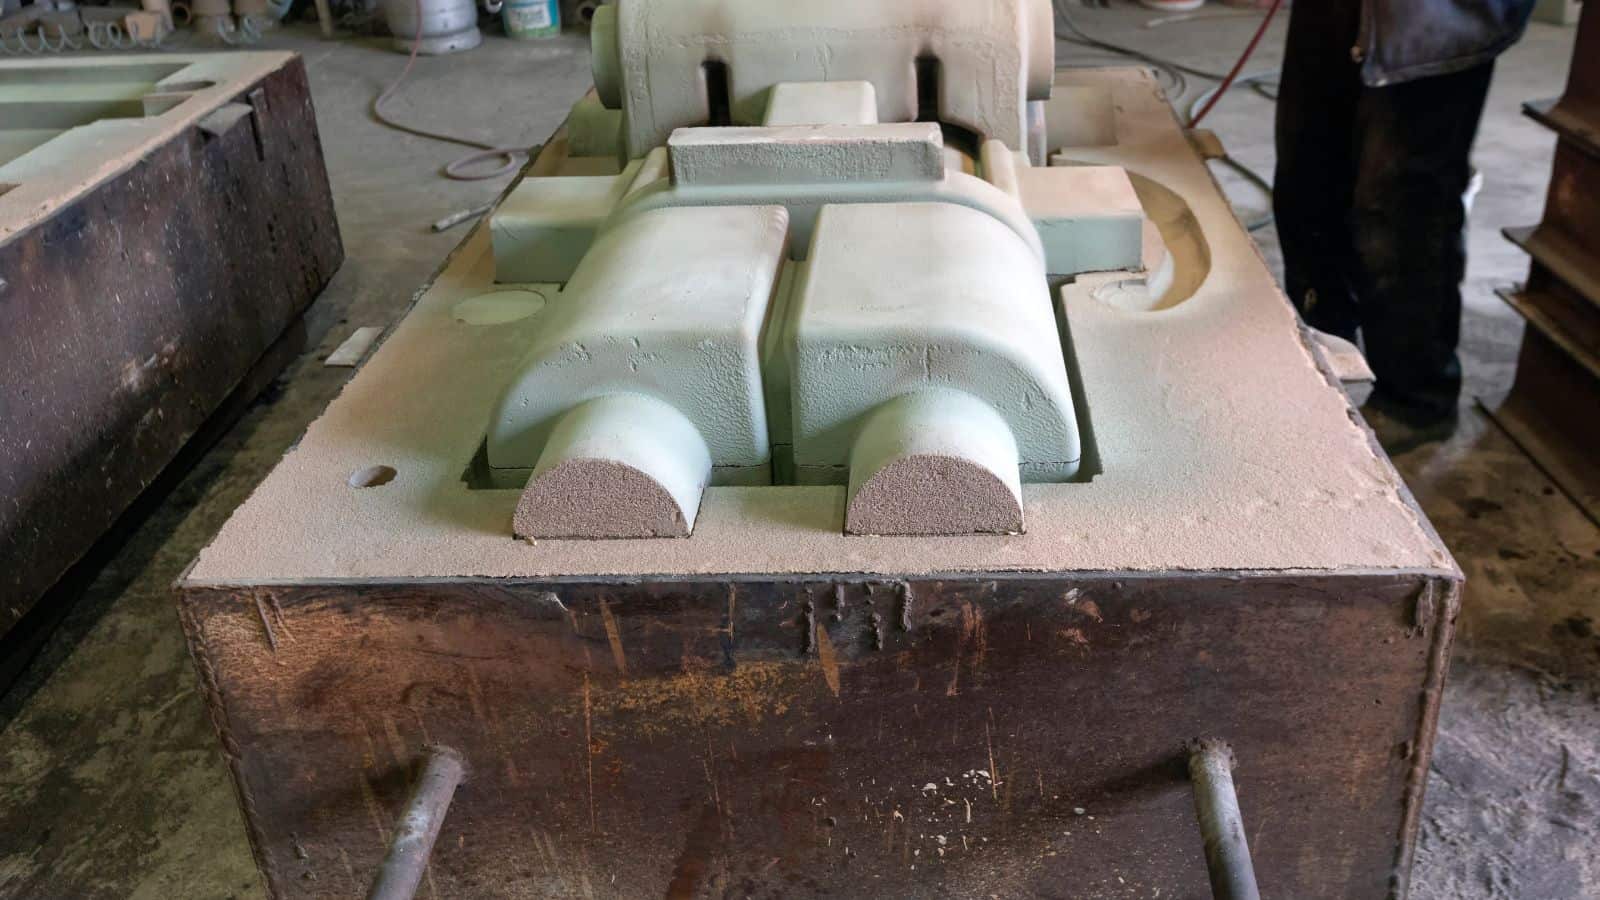
Turnarea oțelului în forme de nisip
Turnarea în nisip rămâne unul dintre cele mai frecvente procese de fabricație pentru turnarea oțelului. Utilizează forme din nisip compactat, care suportă temperaturi foarte ridicate fără a se deteriora. Turnătoriile aleg frecvent această metodă pentru piese mari sau volume mici și medii.
Procesul funcționează bine pentru turnarea oțelului și a fontei. Formele din nisip permit secțiuni mai groase și sisteme simple de alimentare, ajutând oțelul să umple cavitatea înainte de răcire.
Finisajul și precizia sunt mai slabe decât la turnarea sub presiune, însă costurile rămân rezonabile. Proiectanții au și libertatea de a crea geometrii complexe pe care formele permanente nu le pot realiza.
Caracteristici principale ale turnării în nisip
- Suportă temperaturile ridicate ale metalelor feroase
- Potrivită pentru piese mari și grele
- Compatibilă cu aliaje de oțel și fontă cenușie
Turnarea de precizie cu model fuzibil pentru oțel
Turnarea de precizie cu model fuzibil, numită și turnare cu model din ceară pierdută, produce piese detaliate din oțel cu toleranțe strânse. Un model din ceară formează geometria, apoi este înconjurat de o coajă ceramică. După încălzire și îndepărtarea cerii, oțelul topit umple cavitatea.
Metoda este potrivită pentru piese cu pereți subțiri, detalii fine și suprafețe netede. Funcționează bine pentru geometrii complexe a căror prelucrare mecanică ar fi prea costisitoare.
Costul per piesă este mai mare decât la turnarea în nisip. Metoda este optimă când precizia contează mai mult decât viteza sau dimensiunea piesei.
Utilizări frecvente
- Supape și fitinguri
- Componente aerospațiale și industriale
- Piese turnate feroase de precizie
Turnarea centrifugală
Turnarea centrifugală folosește rotația pentru a împinge oțelul topit spre peretele formei. Mișcarea elimină pungile de aer și împinge impuritățile către centru. Rezultatul este un metal dens, cu structură granulară rezistentă.
Producătorii utilizează adesea procesul pentru țevi, inele și bucșe. Funcționează bine pentru oțel și alte materiale feroase care necesită rezistență ridicată.
Metoda limitează opțiunile de formă. Nu este potrivită pentru piese cu detalii interne sau colțuri ascuțite.
Produse tipice
- Țevi și tuburi din oțel
- Rulmenți și manșoane
- Piese cilindrice cu pereți groși
Alte procese pentru forme aproape finale
Mai multe metode pentru obținerea formelor aproape finale sunt potrivite pentru oțel atunci când turnarea standard nu este suficientă. Turnarea continuă formează semifabricate și plăci de oțel cu o calitate uniformă. Aceste forme sunt apoi laminate sau forjate.
Turnarea prin injecție a metalelor permite fabricarea unor piese mici din oțel, cu detalii fine. Aceasta amestecă pulberea metalică cu un liant, apoi sinterizează piesa până capătă rezistență completă.
Aceste procese reduc deșeurile și prelucrarea mecanică. Susțin și rezultate repetabile în producția de volum mare a pieselor din oțel.
| Proces | Potrivit pentru | Beneficiu principal |
|---|---|---|
| Turnare continuă | Semifabricate și plăci | Structură uniformă |
| Turnare prin injecția metalelor | Piese mici din oțel | Detalii fine |
| Forjare de precizie | Piese dense din oțel | Rezistență și precizie |
Potențialul viitor al turnării sub presiune a oțelului
Echipele de cercetare continuă să exploreze posibilități limitate pentru turnarea sub presiune a oțelului, deși persistă obstacole majore. Progresele vizează durabilitatea matrițelor, controlul procesuluiși aplicațiile de nișă în care celelalte metode nu sunt suficiente.
Prelungirea duratei de viață a matrițelor
Cea mai mare problemă este durata de viață a matriței. Oțelul se topește la temperaturi foarte ridicate, care deteriorează rapid matrițele obișnuite. Cercetătorii testează trei soluții principale:
- Oțeluri de scule mai rezistente – Suportă mai multă căldură, dar costă mult
- Inserții ceramice – Rezistă la căldură extremă, dar se sparg ușor
- Acoperiri de protecție – Prelungesc durata de viață a matrițelor, dar acestea continuă să se uzeze rapid
Unele echipe construiesc matrițe în care doar zonele cele mai fierbinți folosesc inserții speciale rezistente la căldură, care pot fi înlocuite când se uzează.
Până acum, aceste abordări au demonstrat potențial doar în teste de laborator și în producție de nișă foarte limitată. Sunt departe de a putea concura cu turnarea sub presiune convențională a metalelor neferoase în privința costului, vitezei sau robusteții.
Control mai bun al procesului
Cele mai multe progrese provin din controlul mai riguros al procesului de turnare. Inginerii încearcă:
- Injecție mai lentă a metalului pentru reducerea șocurilor
- Sisteme de răcire îmbunătățite
- Tehnologie de vid pentru eliminarea bulelor de aer
- Senzori care monitorizează temperatura și presiunea în timp real
Această monitorizare ajută la identificarea problemelor înainte ca matrițele să cedeze. Majoritatea cercetărilor sunt încă experimentale și se desfășoară în laboratoare, concentrându-se pe fiabilitatea procesului, nu pe viteză sau cost redus.
Concluzie
Cercetările privind turnarea sub presiune a oțelului continuă în domenii de nișă, în principal pentru piese mici, complexe și puternic solicitate, în cazul cărora alte metale nu pot asigura rezistența sau rezistența la uzură necesară.
În majoritatea proiectelor reale, performanța, fiabilitatea și controlul costurilor sunt mai bune dacă se utilizează aliaje neferoase pentru turnarea sub presiune în producția eficientă de volum mare, iar oțelul este rezervat proceselor optimizate pentru comportamentul său exigent.
Întrebări frecvente
Dacă am nevoie de piese la fel de rezistente ca oțelul, ce metale pentru turnarea sub presiune ar trebui să iau în considerare mai întâi?
Dacă urmăriți performanțe comparabile cu multe aplicații din oțel, începeți prin a lua în considerare aliajele de aluminiu de înaltă rezistență pentru turnare sub presiune și anumite aliaje pe bază de cupru.
Aluminiul poate oferi un raport excelent între rezistență și greutate, rezistență bună la coroziune și compatibilitate cu tratamente de suprafață care îi sporesc durabilitatea.
Aliajele de cupru pot oferi conductivitate termică și electrică excelentă, alături de proprietăți mecanice bune, fiind ideale pentru piese care trebuie să suporte atât sarcini structurale, cât și căldură sau curent electric.
Deși rezistența lor absolută poate să nu egaleze oțelurile cu cea mai mare rezistență, ele oferă adesea performanțe mecanice suficiente și avantaje importante privind greutatea și fabricația.
Ce sunt procesele pentru obținerea formelor aproape finale și cum ajută la fabricarea componentelor din oțel?
Procesele pentru obținerea formelor aproape finale produc piese foarte apropiate de geometria finală, reducând prelucrarea mecanică și pierderile de material.
Pentru oțel, acestea includ turnarea continuă (pentru semifabricate și plăci care urmează să fie laminate sau forjate), turnarea prin injecția metalelor (pentru piese mici și complexe) și forjarea de precizie (pentru componente puternic solicitate care necesită rezistență excelentă și precizie dimensională).
Aceste abordări pot reduce costul total de producție și pot îmbunătăți consecvența în comparație cu prelucrarea completă din bare sau plăci.







