
Turnarea sub presiune și turnarea în nisip sunt două dintre cele mai utilizate metode de turnare.
Acest articol analizează principalele diferențe dintre ele, luând în considerare factori precum volumul de producție, complexitatea pieselor, grosimea pereților, eficiența costurilor și proprietățile materialelor.
Ce este turnarea sub presiune?
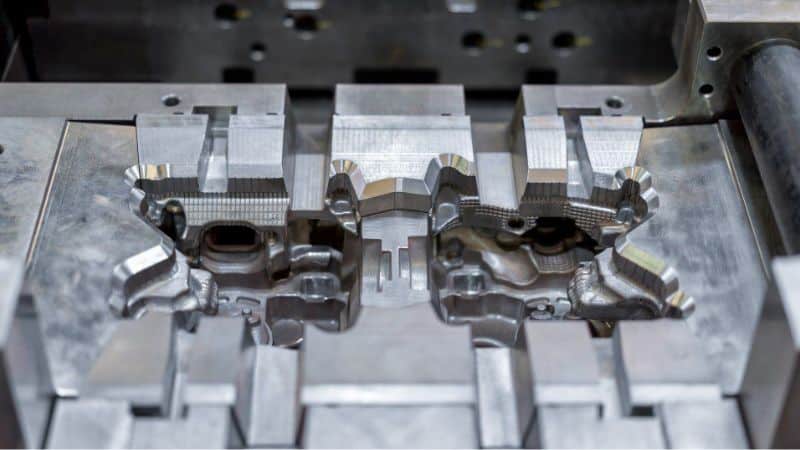
În turnarea sub presiune, metalul este topit și injectat la presiune ridicată într-o matriță metalică, numită și ștanță. Matrițele pentru turnarea sub presiune sunt, de regulă, fabricate din oțel și rezistă la temperaturi ridicate, permițând un proces de fabricație mai rapid decât turnarea în nisip. Suprafețele cavității matriței sunt proiectate pentru a crea piese complexe, cu un nivel ridicat de detaliu. Caracterul reutilizabil al matriței asigură un finisaj mai uniform al produselor.
Iată o prezentare de bază a procesului de turnare sub presiune:
- Pregătirea ștanței: Curățarea și acoperirea cu un agent de demulare.
- Prinderea ștanței: Închiderea fermă a celor două jumătăți ale matriței.
- Injectarea metalului topit: Împingerea metalului topit în cavitatea matriței la presiune ridicată.
- Răcire: Solidificarea metalului în forma dorită.
- Ejectare: Deschiderea matriței și scoaterea piesei turnate.
Ce este turnarea în nisip?
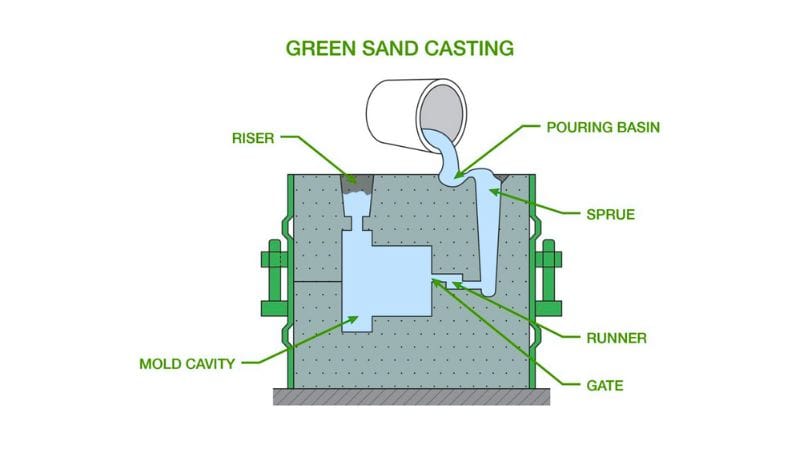
Spre deosebire de turnarea sub presiune, turnarea în nisip folosește o matriță din nisip pentru a da formă pieselor metalice. Metoda este versatilă, deoarece permite turnarea metalelor cu punct de topire ridicat și a pieselor mari. Este una dintre cele mai vechi și mai tradiționale forme de turnare, cunoscută pentru flexibilitatea materialelor și a formelor.
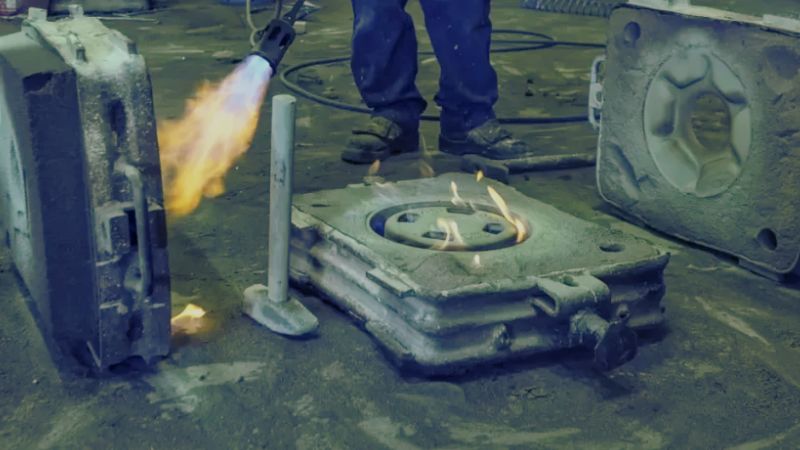
După turnarea metalului în matriță și solidificare, matrița din nisip este spartă pentru a scoate piesa. Spre deosebire de matrițele metalice robuste utilizate la turnarea sub presiune, matrițele din nisip sunt de unică folosință, ceea ce poate duce la mici variații între piese și la un finisaj mai rugos al suprafeței. Totuși, turnarea în nisip are costuri inițiale mai mici și este adaptabilă unei game largi de metale.
Procesul de turnare în nisip include, de regulă, următoarele etape:
- Realizarea matriței : Compactarea nisipului în jurul unui model al piesei.
- Scoaterea modelului: După compactarea nisipului, modelul este îndepărtat, lăsând o cavitate.
- Turnarea metalului topit: Turnarea metalului topit în cavitatea formei din nisip.
- Solidificare: Așteptarea răcirii și întăririi metalului.
- Îndepărtarea formei: Spargerea formei din nisip pentru a scoate piesa turnată brută.
- Finisare: Curățarea și finisarea piesei turnate după cum este necesar.
Care sunt diferențele dintre turnarea în nisip și turnarea sub presiune?
Iată un tabel cu o prezentare rapidă a diferențelor:
| Criteriu | Turnare în nisip | Turnare sub presiune |
| Materialul matriței | ● Fier (turnat și forjat): Potrivit pentru componente rezistente la solicitări mari.
● Alamă: Este alegerea preferată pentru o bună rezistență la coroziune. ● Bronz: Oferă rezistență excelentă la uzură. |
● Zinc: Este metalul cel mai ușor de turnat; oferă ductilitate și rezistență la impact ridicate și este cea mai economică opțiune pentru piesele mici.
● Aluminiu: Este cunoscut pentru greutatea redusă, rezistența mare și capacitatea de a suporta temperaturi ridicate. ● Magneziu: Dacă aveți nevoie de un material foarte ușor, dar rezistent, aceasta poate fi alegerea potrivită. |
| Finisajul suprafeței | Finisaj mai rugos | Finisaj mai neted |
| Eficiența producției | Eficiență mai scăzută | Eficiență mai ridicată |
| Cost | Cost mai scăzut | Cost mai ridicat |
| Precizie dimensională | Mai puțin precisă | Mai precisă |
| Versatilitate | Foarte versatilă | Mai puțin versatilă |
Avantajele și dezavantajele turnării sub presiune și turnării în nisip
Avantajele turnării sub presiune:
- Precizie dimensională mai bună
- Rate de producție mai rapide pentru volume mari
- Finisaje netede ale suprafeței
Dezavantajele turnării sub presiune:
- Costuri inițiale mai ridicate pentru realizarea matrițelor
- Limitată la metale cu puncte de topire mai scăzute
- Mai puțin potrivită pentru piese mari sau foarte complexe
Avantajele turnării în nisip:
- Costuri inițiale mai mici pentru realizarea formelor
- Posibilitatea de a turna piese mari și complexe
- Mai multe opțiuni de materiale, inclusiv metale cu puncte de topire ridicate
Dezavantajele turnării în nisip:
- Finisaj mai rugos al suprafeței
- Precizie dimensională mai scăzută
- Ritm de producție mai lent pentru piesele individuale
Cum alegem între turnarea sub presiune și turnarea în nisip?
Dacă proiectul necesită precizie ridicată și ritmuri de producție mai rapide, iar obiectivul este fabricarea unui volum mare de componente mici și medii, turnarea sub presiune este probabil alegerea mai bună. În schimb, dacă aveți nevoie de flexibilitate pentru piese mai mari sau lucrați cu volume mai mici și eficiența costurilor este esențială, turnarea în nisip poate fi mai potrivită.
| Factor | Turnare sub presiune | Turnare în nisip |
| Volumul de producție | Ideală pentru producția de volum mare | Potrivită pentru producția de volum mic sau mediu |
| Complexitatea pieselor | Excelentă pentru piese complexe, cu geometrii elaborate | Mai flexibilă pentru proiecte mai mari și mai simple |
| Grosimea pereților | Poate produce pereți mai subțiri | Produce, de regulă, pereți mai groși |
| Finisajul suprafeței | Oferă finisaje excelente ale suprafeței | Rezultă finisaje mai rugoase ale suprafeței |
| Considerente de cost | Costuri inițiale mai ridicate pentru scule și matrițe, rentabilă pentru volume mari | Costuri inițiale mai mici, dar pot apărea cheltuieli totale mai mari |
| Proprietățile materialelor | Piese mai rezistente și mai durabile datorită presiunii | Versatilă pentru diverse aliaje, dar poate oferi durabilitate mai redusă |
Aplicațiile pieselor turnate sub presiune și în nisip
| Metoda de turnare | Industrie | Aplicații | Exemple de produse |
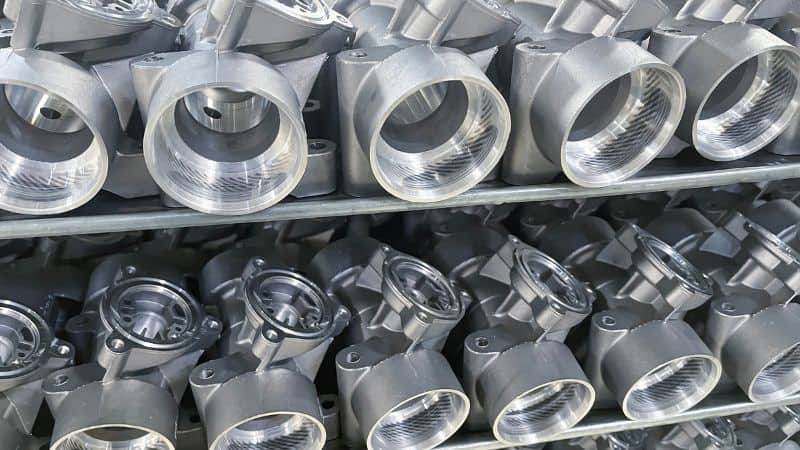
| Turnare sub presiune | Industria auto | Fabricarea componentelor motorului și a pieselor transmisiei | Blocuri motor din aliaj de aluminiu, componente structurale |
| Electronice de larg consum | Componente ușoare, cu proiectare complexă | Carcase de smartphone-uri, carcase de laptopuri | |
| Telecomunicații | Componente pentru echipamente de telecomunicații | Carcase pentru antene, conectori | |
| Industria aerospațială | Componente ușoare și de înaltă calitate | Carcase pentru aeronave, pale de turbină | |
| Dispozitive medicale | Carcase pentru instrumente și componente pentru dispozitive | Piese din aluminiu prelucrate cu precizie | |
| Turnare în nisip | Utilaje grele | Componente mari și grele pentru utilaje | Blocuri motor din fontă, angrenaje, scripeți |
| Arhitectură | Lucrări metalice decorative și ornamentale | Porți, balustrade, sculpturi | |
| Artă și meșteșuguri | Sculpturi metalice unice și obiecte artistice | Sculpturi din bronz | |
| Producerea energiei | Fabricarea palelor și carcaselor de turbină | Pale de turbină din oțel | |
| Industria maritimă | Componente pentru aplicații maritime | Fitinguri marine din alamă, elice |
Următorul proiect, împreună cu Moldie Casting
Începerea următorului proiect împreună cu Moldie Casting înseamnă colaborarea cu o echipă de ingineri cu experiență, dedicată furnizării unor soluții de turnare sub presiune de înaltă calitate, adaptate nevoilor dumneavoastră.
Angajamentul nostru față de calitate este susținut de testări și analize riguroase pe tot parcursul procesului de fabricație a matrițelor, pentru a asigura durabilitatea și necesarul redus de întreținere.
Cu tehnologii avansate și un accent puternic pe satisfacția clienților, Moldie Casting este pregătită să vă transforme viziunea în realitate — contactați-ne astăzi pentru a discuta cum vă putem sprijini următorul proiect!







