
Ce este turnarea sub presiune în cameră rece?
În industria prelucrătoare există diverse metode de modelare a metalului în piese. O metodă eficientă este turnarea sub presiune în cameră rece, potrivită pentru metalele cu punct de topire ridicat. Tehnica utilizează presiune înaltă pentru injectarea metalului topit într-o matriță.
Componentele mașinii de turnare în cameră rece
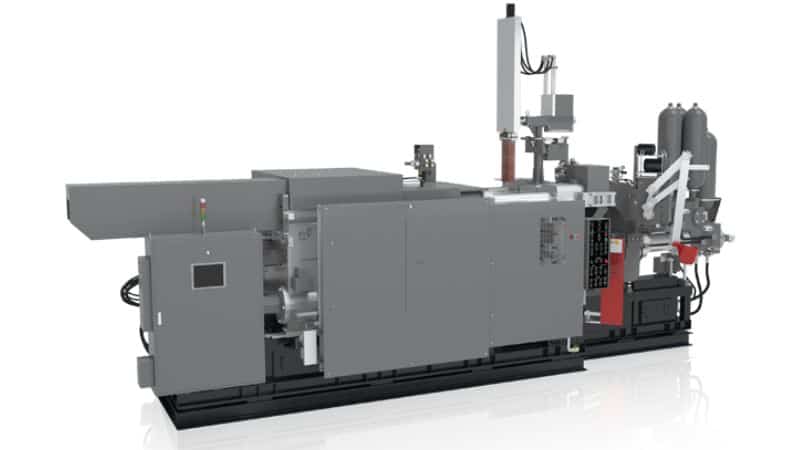
Mașina de turnare sub presiune în cameră rece este alcătuită din mai multe componente esențiale, care funcționează împreună pentru a produce eficient piese metalice precise.
Sistemul de injectare, de regulă un piston hidraulic sau mecanic, este responsabil pentru injectarea metalului topit în matriță.
Camera de injectare asigură injectarea controlată, reducând la minimum contactul metalului cu sistemul. Ansamblul matriței, alcătuit din jumătăți mobile și fixe, modelează metalul topit în forma dorită. Un mecanism robust de strângere ține cele două jumătăți ale matriței împreună sub presiune ridicată în timpul injectării.
După solidificarea metalului, sistemul de ejectare utilizează știfturi sau plăci ejectoare pentru a scoate piesa turnată finită fără a o deteriora.
Canalele de răcire integrate în matriță reglează temperatura, asigurând solidificarea corespunzătoare și reducând durata ciclurilor.
În plus, sistemul hidraulic acționează mecanismele de injectare și strângere, furnizând forța necesară pentru o funcționare lină și eficientă.
Procesul de fabricație prin turnare sub presiune în cameră rece
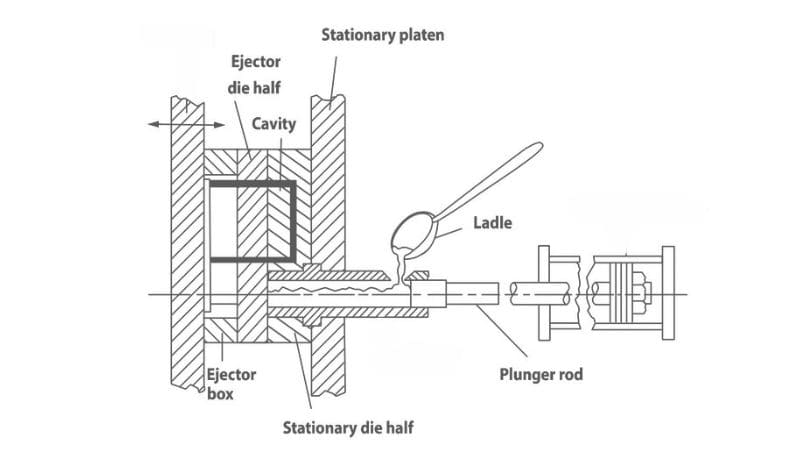
Procesul de turnare sub presiune în cameră rece începe cu selectarea aliajelor metalice potrivite; mai întâi, aceste metale sunt topite într-un cuptor extern, asigurându-se că ajung în stare lichidă fără contaminare.
După lichefiere, metalul topit este transferat cu atenție în manșonul de injectare al mașinii de turnare sub presiune în cameră rece. În timpul transferului, metalul trebuie menținut la o temperatură constantă pentru a preveni solidificarea prematură.
Configurația cu cameră rece oferă un control mai bun asupra metalelor cu puncte de topire ridicate, sporind versatilitatea procesului.
Apoi, matrița
În continuare, matrița, pregătită cu atenție și prinsă pentru a rezista presiunilor ridicate, joacă un rol esențial în modelarea metalului. Ea este alcătuită din două jumătăți prelucrate cu precizie, care formează cavitatea și reproduc geometria dorită a produsului final. Un piston sau plonjor acționat hidraulic exercită apoi o presiune foarte mare pentru a împinge metalul topit din manșonul de injectare în cavitatea matriței. Injectarea la presiune ridicată asigură pătrunderea metalului în toate detaliile complexe ale matriței, eliminând pungile de aer și asigurând integritatea structurală.
După umplerea completă a cavității matriței, metalul începe să se răcească și să se solidifice rapid în interiorul acesteia. Timpul de răcire este controlat cu atenție pentru obținerea durității și rezistenței optime ale piesei turnate. După o răcire suficientă, jumătățile matriței se separă, iar știfturile ejectoare sunt activate pentru a scoate cu precizie piesa solidificată fără a provoca defecte sau deformări ale suprafeței.
Ce înseamnă forța de strângere și durata ciclului?
Forța de strângere
Forța de strângere este forța aplicată de mașina de turnare sub presiune pentru a menține bine unite cele două jumătăți ale matriței în timpul injectării metalului topit.
Forța de strângere se poate calcula cu formula:
Forța de strângere = Presiunea din cavitate × Aria proiectată
Unde:
- Cavitatea presiunea este presiunea exercitată asupra metalului topit în timpul injectării.
- Aria proiectată este aria matriței perpendiculară pe direcția de injectare.
De exemplu, dacă o piesă are o arie proiectată de 120 cm² și necesită o presiune de injectare de 800 kg/cm², forța de strângere necesară se calculează astfel:
Forța de strângere = 800 kg cm2 × 120 cm2 = 96.000 kg sau aproximativ 96 tone
Durata ciclului
În turnarea sub presiune în cameră rece, durata ciclului reprezintă timpul total dintre începutul unui ciclu de injectare și începutul următorului. Ciclul cuprinde, de regulă, mai multe etape: strângerea matriței, injectarea, răcirea și ejectarea. Durata totală poate varia considerabil, dar se situează, în general, între 2 secunde și 1 minut.
Etapele ciclului
- Timpul de strângere : Timpul necesar pentru închiderea și fixarea celor două jumătăți ale matriței înainte de injectare.
- Timpul de injectare: Intervalul scurt (de obicei mai mic de 0.1 secunde) în care metalul topit este injectat în matriță.
- Timpul de răcire: Durata necesară pentru solidificarea completă a metalului topit în matriță. Aceasta variază în funcție de grosimea pereților și de proprietățile materialului.
- Timpul de ejectare: Timpul necesar pentru deschiderea matriței și scoaterea piesei finite.
Care sunt avantajele turnării sub presiune în cameră rece?
It poate prelucra metale cu puncte de topire ridicate, precum aluminiul și aliajele de cupru, folosind un cuptor extern care asigură un control mai bun al temperaturii și previne solidificarea prematură. Metoda permite crearea unor forme complexe și precise cu finisaje excelente ale suprafeței, deoarece injectarea la presiune ridicată umple toate detaliile matriței fără a lăsa pungi de aer.
În plus,
matrițele utilizate la turnarea sub presiune în cameră rece sunt mai durabile deoarece sunt supuse unor tensiuni termice mai reduse, ceea ce le prelungește durata de viață și reduce costurile de întreținere. Controlul calității este îmbunătățit prin monitorizarea precisă a temperaturii, presiunii și vitezei de injectare, obținându-se piese turnate uniforme și fără defecte. Procesul oferă și o flexibilitate mai mare, permițând fabricarea unor piese mai mari și mai grele, potrivite pentru industrii precum cea auto și aerospațială.
În plus, eficiența operațională este îmbunătățită deoarece cuptorul extern simplifică întreținerea și reduce timpii de oprire.
Comparație cu turnarea sub presiune în cameră caldă
Turnarea sub presiune în cameră caldă diferă în principal prin faptul că acea cameră se află în contact permanent cu metalul topit. Procesul este mai potrivit pentru metalele cu punct de topire scăzut. În turnarea sub presiune în cameră caldă, o cameră conectată la cavitatea matriței este scufundată în metalul topit. Un piston împinge direct metalul topit în matriță, fără să fie nevoie de transferul cu lingura.
Iată principalele diferențe:
| Aspect | Turnare sub presiune în cameră caldă | Turnare sub presiune în cameră rece |
| Amplasarea cuptorului | Integrat în mașină, conectat direct la matriță | Separat de mașină; metalul topit este introdus cu lingura în manșonul de injectare |
| Durata ciclului | Mai scurtă, cicluri de producție rapide (~15 turnări pe minut) | Cicluri mai lungi din cauza transferului manual al metalului |
| Compatibilitatea cu metalele | Potrivită pentru aliaje cu punct de topire scăzut (de ex., zinc, magneziu) | Potrivită pentru aliaje cu punct de topire ridicat (de ex., aluminiu, cupru) |
| Presiunea de injectare | Presiune mai mică (1.000 – 5.000 psi) | Presiune mai ridicată (2.000 – 20.000 psi) |
| Durata de viață a sculelor/matrițelor | Durată de viață mai mare datorită temperaturii mai scăzute a metalului | Durată de viață mai scurtă din cauza temperaturilor mai ridicate ale metalului |
| Volumul de producție | Mai eficientă pentru producția de volum mare | Mai potrivită pentru volume mai mici sau piese mai mari |
| Complexitatea pieselor | Potrivită pentru piese mici și simple | Ideală pentru piese mai mari și mai complexe |
| Finisajul suprafeței | Finisaj excelent al suprafeței și precizie dimensională | Finisaj bun, dar poate necesita prelucrare ulterioară |
| Considerente de siguranță | Mai puține probleme de siguranță datorită temperaturilor mai scăzute | Necesită mai multe măsuri de siguranță din cauza manipulării metalelor la temperaturi mai ridicate |
| Costul inițial de configurare | Mai scăzut datorită configurației mai simple | Mai ridicat din cauza echipamentelor suplimentare (cuptor separat) |
Materialul potrivit pentru turnarea sub presiune în cameră rece
La turnarea sub presiune în cameră rece, alegerea materialului potrivit este esențială, deoarece influențează direct rezistența mecanică și comportamentul termic al pieselor.
Pentru proiectul de turnare sub presiune în cameră rece puteți alege dintre mai multe metale. Aluminiul este o opțiune de top datorită greutății reduse și rezistenței ridicate. Alte opțiuni includ aliajele de magneziu, care sunt chiar mai ușoare decât aluminiul, precum și aliajele de cupru și cunoscute pentru conductivitatea electrică excelentă.
Aplicațiile pieselor turnate sub presiune în cameră rece
Turnarea sub presiune în cameră rece permite fabricarea unor piese robuste, utilizate în diverse industrii, cu rezultate durabile și precise de fiecare dată.
De exemplu, sectorul auto se bazează pe această metodă pentru blocuri motor și carcase de transmisie, care necesită rezistență și precizie ridicate. În industria aerospațială, producătorii preferă această abordare pentru componente aerospațiale precum piesele pentru motoare și trenurile de aterizare, unde fiabilitatea este esențială.
Colaborarea cu Moldiecasting
Avem o echipă de ingineri cu experiență, dedicată proiectării unor matrițe durabile și ușor de întreținut. Moldiecasting înțelege că proiectarea eficientă a matriței este esențială pentru succesul turnării și pentru asigurarea calității și preciziei ridicate a produselor dumneavoastră.
Procesul de colaborare cu Moldiecasting este simplu și eficient:
- Consultarea inițială: Puteți trimite desenele 2D/3D sau piese-etalon, pe baza cărora realizăm un plan detaliat al produsului, adaptat specificațiilor dumneavoastră.
- Aprobarea planului: După realizarea planului, îl puteți analiza și aproba înainte de continuare, pentru a vă asigura că acesta corespunde viziunii dumneavoastră.
- Proiectarea unei matrițe personalizate: După aprobare, Moldie proiectează matrița personalizată utilizând software avansat CAD/CAM/CAE pentru integrarea fără probleme a cerințelor exacte.
Utilizăm tehnologii avansate pe tot parcursul procesului de fabricație a matrițelor. Sistemul nostru de management al calității include echipamente de testare de înaltă precizie, precum mașini de măsurat tridimensional și scanere 3D, pentru a garanta că fiecare matriță respectă standardele stricte de calitate.
Dacă aveți nevoie de piese turnate sub presiune, vă rugăm să ne contactați.
Întrebări frecvente
Cum se compară ritmul de producție al turnării sub presiune în cameră rece cu cel al altor procese de turnare?
Turnarea sub presiune în cameră rece poate avea cicluri mai lente decât turnarea în cameră caldă, din cauza etapelor suplimentare de transfer cu lingura a metalului topit și a necesității de a răci camera înainte de introducerea unei noi cantități de metal.
Totuși, metoda rămâne foarte eficientă pentru producția de volum mare și depășește adesea alte metode, precum turnarea gravitațională în matriță sau turnarea în nisip, atunci când este vorba despre cantități mari.







