
Există întotdeauna mai multe modalități de fabricare a componentelor comandate, iar multitudinea de opțiuni disponibile poate fi derutantă. În plus, alegerile făcute vor determina bugetul, calendarul și performanța produsului final.
În acest articol vă prezentăm o comparație detaliată între două dintre cele mai răspândite metode de fabricație: prelucrarea CNC și turnarea sub presiune. Să analizăm avantajele oferite și modul în care puteți alege între ele.
Ce este prelucrarea CNC?
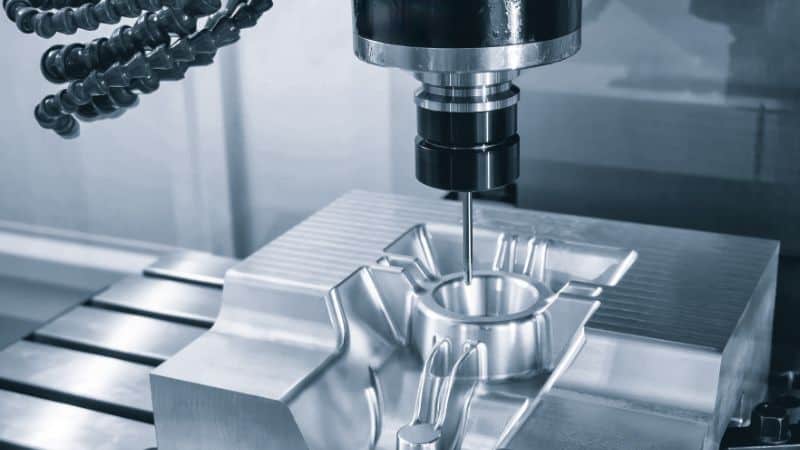
Cum funcționează
Prelucrarea CNC (Computer Numerical Control) este un proces de fabricație subtractiv: o sculă de așchiere îndepărtează materialul dintr-un semifabricat sau dintr-o placă solidă, urmând instrucțiuni digitale precise. Mașinile cu mai multe axe poziționează sculele și piesele pentru a freza forme complexe, cavități și găuri. Deoarece procesul urmează un model digital, configurarea este relativ rapidă și presupune adesea doar fixarea piesei și programarea traiectoriei sculei. De aceea, este ideală pentru cicluri iterative de proiectare și piese personalizate.
Puncte forte
- Precizie ridicată: Datorită puterii avansate de calcul a sistemelor CNC moderne, mașinile de frezat și strungurile pot menține toleranțe strânse pentru caracteristicile critice, cu precizie de poziționare și repetabilitate excelente.
- Flexibilitate în proiectare: Cu accesul și strategia de scule potrivite, prelucrarea CNC poate produce forme interne complexe, precum cavități adânci și pereți cu grosimi variabile.
- Modificări ușoare ale proiectului: Prelucrarea CNC elimină preocupările legate de matrițe irosite și costuri suplimentare. Este pe deplin posibilă prelucrarea unei geometrii astăzi și proiectarea unei versiuni revizuite mâine, fără a fi necesare scule noi.
- Gamă largă de materiale: Punctul de topire nu mai este o problemă. De la materiale plastice moi la aluminiu, oțel și aliaje de cupru, CNC poate prelucra o gamă largă de materiale.
Limitări
- Mai lentă pentru producția de masă: Fiecare piesă ocupă timp de mașină. Pe măsură ce volumul crește, durata ciclului devine un factor de cost mai important decât turnarea.
- Cost unitar mai ridicat la scară mare: Fără avantajul sculelor și matrițelor, prețul pe piesă rămâne mai ridicat pentru comenzile mari în comparație cu piesele turnate sub presiune echivalente.
- Exces de material îndepărtat: Piesele sunt prelucrate din blocuri solide, generând multe așchii și mai multe deșeuri, în special în cazul metalelor scumpe precum titanul. Deși așchiile pot fi reciclate, acest lucru necesită energie și costuri suplimentare și poate duce la pierderea unei părți din valoarea materialului.
Ce este turnarea sub presiune?
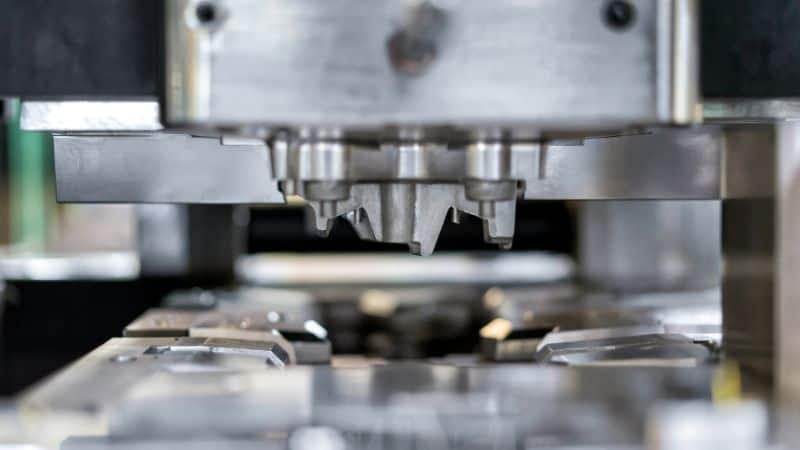
Cum funcționează
Turnarea sub presiune este un proces de fabricație utilizat pentru producerea pieselor metalice solide. Spre deosebire de turnarea tradițională în nisip, oferă prelucrare de înaltă precizie și posibilitatea reutilizării matrițelor. Procesul presupune împingerea metalului topit la presiune ridicată într-o matriță reutilizabilă din oțel, numită ștanță. Mai întâi se realizează ștanța, a cărei cavitate reproduce forma pieselor turnate dorite. După finalizarea ștanței, metalul topit — de obicei aliaje neferoase precum aluminiul, zinc, sau magneziul — este injectat în aceasta, umple rapid cavitatea matriței și apoi se solidifică. După răcirea metalului, matrița se deschide, iar piesa turnată nou formată este ejectată.
Puncte forte
- Productivitate ridicată: Ciclurile de producție măsurate în secunde sau minute fac din turnarea sub presiune o metodă esențială pentru producția de masă.
- Geometrii complexe: Pereții subțiri, nervurile, bosajele și elementele integrate se formează cu ușurință.
- Finisaj atractiv al suprafeței: Suprafețele direct din matriță sunt adesea suficient de netede pentru a reduce prelucrarea ulterioară; acoperirile și vopselele aderă bine.
- Utilizarea eficientă a materialului: Canalele de alimentare și porțile pot fi reciclate, ceea ce înseamnă mai puține deșeuri inerente decât în cazul prelucrării din material masiv.
Limitări
- Costuri inițiale pentru scule și matrițe: Proiectarea și fabricarea matrițelor din oțel necesită investiții importante și timp de execuție.
- Constrângeri legate de materiale: Aliajele feroase și metalele cu puncte de topire ridicate nu sunt utilizate în mod obișnuit.
- Modificări tehnice dificile: Modificările de proiect după realizarea sculelor pot fi costisitoare; revizuirile majore pot necesita refacerea matriței sau inserții noi.
Alegerea metodei: costuri și strategie hibridă
Factori de cost pentru turnarea sub presiune și prelucrarea CNC
Decizia dintre prelucrarea CNC și turnarea sub presiune se bazează în principal pe compromisul dintre investiția inițială și costul unitar pe termen lung. Prelucrarea CNC evită costurile inițiale semnificative pentru scule și matrițe, dar presupune un cost mai mare pe piesă din cauza procesului mai lent și mai intensiv în manoperă. Turnarea sub presiune, în schimb, necesită o investiție inițială substanțială în matrițe din oțel călit, însă permite obținerea unui cost marginal foarte scăzut pe piesă în producția de volum mare.
Această dinamică economică face, în principiu, alegerea clară. Pentru prototipuri, serii mici sau orice situație în care proiectul este încă în curs de perfecționare, prelucrarea CNC este alegerea mai bună. Flexibilitatea sa o face ideală pentru iterații și testări rapide și oferă, în plus, o gamă mai largă de materiale tehnice.
După finalizarea proiectului și atunci când volumele anuale de producție justifică investiția inițială în scule și matrițe, turnarea sub presiune devine opțiunea cea mai economică. De exemplu, dacă o piesă prelucrată CNC costă $50, iar turnarea sub presiune necesită o investiție de $80.000 în scule și matrițe și un cost de $10 pe piesă, pragul de rentabilitate este de aproximativ 2.000 de unități. Totuși, acesta este un exemplu simplificat care omite mulți factori, iar analizele de cost din lumea reală sunt, de regulă, mult mai complexe
Analiza unei strategii hibride
Până în acest punct am tratat turnarea și prelucrarea mecanică drept tehnici separate. Totuși, este pe deplin posibil ca acestea să funcționeze împreună.
Prelucrarea CNC este ideală pentru producția de tranziție, furnizând piese pentru testarea pieței sau primele vânzări în perioada în care se fabrică matrițele permanente pentru turnarea sub presiune. O strategie recomandată este validarea proiectului cu piese prelucrate CNC înainte de asumarea costurilor pentru sculele și matrițele de turnare. În plus, este o practică uzuală supunerea pieselor turnate sub presiune unor operații selective de prelucrare CNC și finisare ulterioară, pentru obținerea toleranțelor critice la suprafețe de etanșare, alezaje pentru lagăre sau găuri filetate. Această abordare valorifică avantajele de cost și geometrie ale turnării pentru piesa principală și folosește prelucrarea CNC acolo unde este necesară precizia.
Alegerea metodei: geometrie, materiale și controlul calității
Considerente geometrice
Fiecare proces oferă avantaje distincte pentru modelarea unei piese. Turnarea sub presiune excelează la producerea pereților subțiri și uniformi, rigidizați cu nervuri, o geometrie dificil și lent de prelucrat mecanic. Poate forma și anumite degajări folosind mecanisme laterale în matriță, deși acest lucru mărește complexitatea și costul.
În schimb, prelucrarea CNC gestionează cu ușurință grosimi variabile ale pereților și cavități adânci, însă este limitată de raza de acțiune și diametrul fizic al sculei de așchiere. Astfel, pereții foarte subțiri sau razele interioare foarte mici sunt dificil de realizat. Poate prelucra degajări prin mișcări multiaxiale și poate executa direct filete precise, de înaltă calitate.
Alegerea materialului și performanța
Prelucrarea CNC oferă o flexibilitate incomparabilă în privința materialelor și poate prelucra o gamă vastă de metale, de la diferite materiale plastice și aluminiu până la oțeluri de înaltă rezistență, oțeluri inoxidabile și aliaje rezistente la temperatură precum titanul. Acest lucru o face indispensabilă pentru aplicații care necesită proprietăți mecanice specifice, rezistență la coroziune sau biocompatibilitate.
În schimb, turnarea sub presiune este specializată în turnarea materialelor neferoase, în principal aluminiu, zinc și magneziu. Acestea sunt alese pentru turnabilitatea și fluiditatea excelente, precum și pentru raportul ridicat rezistență-greutate, fiind ideale pentru componente ușoare, produse în volume mari.
Controlul calității
În ceea ce privește calitatea, cele două procese excelează în domenii diferite, dar ambele sunt, în general, precise și avansate datorită tehnologiilor moderne. Prelucrarea CNC este excelentă pentru obținerea unor toleranțe geometrice strânse și a unor structuri complexe direct dintr-un fișier digital, fiind un reper pentru componentele de precizie. După optimizarea parametrilor procesului și perfecționarea matriței, turnarea sub presiune oferă o repetabilitate remarcabilă de la o piesă la alta în volume foarte mari. Deși toleranțele pieselor direct din matriță sunt, în general, mai largi decât cele obținute prin CNC, formele rezultate sunt foarte uniforme, cu un aspect excelent al suprafeței.
Alegerea metodei: sustenabilitate
În calculele de cost sunt adesea omise reciclabilitatea și sustenabilitatea metodelor de prelucrare. Din perspectiva sustenabilității, ambele procese generează fluxuri de materiale reciclabile, dar diferă prin cantitatea de deșeuri. CNC este un proces subtractiv, care generează așchii. Deși acestea pot fi reciclate integral, procesul presupune pierderi inerente de material, în special pentru metalele cu puncte de topire ridicate.
Turnarea sub presiune utilizează materialul mai eficient în operația principală, deoarece canalele de alimentare și tijele de turnare — materialul în exces din canalele de injectare — pot fi retopite și reutilizate direct în turnătorie, ceea ce duce la rate foarte ridicate de utilizare a materialului. Ambele procese beneficiază considerabil de sistemele de reciclare în circuit închis, contribuind la reducerea amprentei generale asupra mediului.
Concluzie
Revenind la întrebarea inițială, concluzia este că nu există o soluție universal câștigătoare: turnarea sub presiune și prelucrarea CNC au avantaje în domenii diferite ale producției. Prelucrarea CNC este alegerea potrivită pentru flexibilitate, precizie și producție în volume mici, în timp ce turnarea sub presiune excelează în fabricarea eficientă din punctul de vedere al costurilor, în volume mari și pentru geometrii complexe.
Bazați-vă decizia pe volumul de producție, stabilitatea proiectului și cerințele funcționale. Analizând cu atenție acești factori, puteți selecta cu încredere metoda de fabricație cea mai eficientă și mai economică pentru aplicația dumneavoastră.
Întrebări frecvente
Pentru o comandă de volum mediu, care proces este mai potrivit?
Deși am menționat de multe ori în acest articol volumele mici și mari, acestea nu corespund unor praguri numerice fixe. Pentru a analiza pragul de rentabilitate și a identifica abordarea potrivită nevoilor dumneavoastră, proiectarea și complexitatea pieselor sunt prioritare.
O piesă mai simplă poate fi mai ieftin de prelucrat CNC, în timp ce o piesă complexă poate justifica mai repede costul sculelor și matrițelor pentru turnare sub presiune. Dacă aveți o comandă și nu sunteți sigur ce metodă să alegeți, încercați să luați legătura cu experți din industrie pentru a obține recomandări mai specializate.
Pe lângă reciclarea metalului, mai există și alți factori de sustenabilitate care trebuie luați în considerare între aceste procese?
Da, trebuie luat în calcul și consumul de energie. Prelucrarea CNC, în special a metalelor dure, poate consuma multă energie pentru fiecare piesă, deoarece mașina și sistemele de răcire funcționează pe întreaga durată a ciclului. Turnarea sub presiune necesită un consum energetic inițial ridicat pentru fabricarea matriței și topirea metalului, însă ciclurile foarte rapide pot reduce consumul de energie pe piesă la volume mari. Opțiunea „mai ecologică” depinde în mare măsură de volumul producției și de mixul energetic specific al producătorului.







