
Siempre hay más de una manera de hacer sus pedidos de componentes, y la vasta lista de opciones disponibles puede ser desconcertante. Además, sus opciones serían los factores decisivos para su presupuesto, plazo y rendimiento del producto final.
En este artículo, le presentaremos una comparación detallada entre dos de los métodos de fabricación más frecuentes: mecanizado CNC y fundición a presión. Vamos a explorar los beneficios que ofrecen y cómo elegirlos.
Qué es la mecanizado CNC?
Cómo funciona
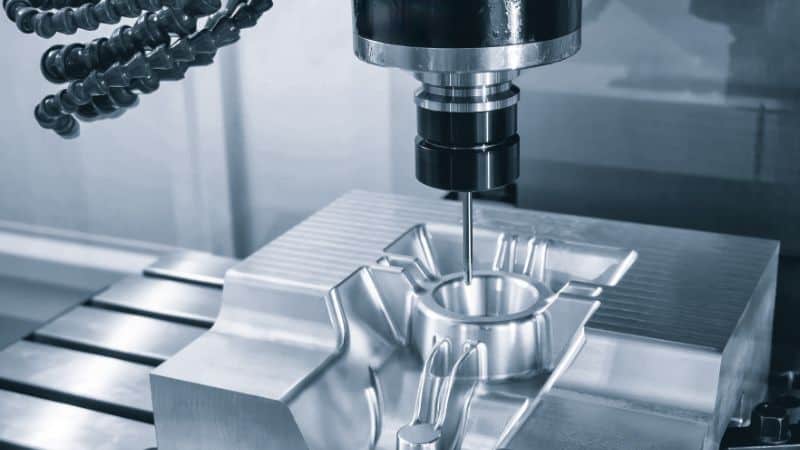
El mecanizado CNC (Control Numerical Computer) es un proceso de fabricación subtráctico: una herramienta de corte elimina el material de una facturación sólida o placa basada en instrucciones digitales precisas. Máquinas multi-eje colocan herramientas y piezas de trabajo para tallar formas complejas, bolsillos y agujeros.Debido a que sigue un modelo digital, la configuración es relativamente rápida, a menudo sólo fijación y programación de toolpath, lo que lo hace ideal para ciclos de diseño iterativo y piezas personalizadas.
Lo que Excels at
- Precisión alta: Debido a la avanzada potencia de computación de los modernos sistemas CNC, los molinos y tornos pueden mantener tolerancias estrictas para las características críticas, con excelente precisión posicional y consistencia.
- Flexibilidad de diseño: Con el acceso y la estrategia correctas de la herramienta, mecanizado CNC produce características internas complejas como bolsillos profundos y variable espesor de paredes.
- Cambios de diseño sin esfuerzo: Utilizando mecanizado CNC elimina las preocupaciones de los moldes desperdiciados y costos extras, ya que es totalmente factible cortar una geometría hoy y diseñar una nueva versión revisada mañana, sin necesidad de herramientas nuevas.
- Amplia cobertura material: El punto de fusión ya no es un problema. De plásticos blandos a aluminio, acero y aleaciones de cobre, CNC maneja una amplia cartera de materiales.
Limitaciones
- Más lento para la producción en masa: Cada parte consume tiempo de máquina. A medida que aumentan los volúmenes, el tiempo de ciclo domina el costo relativo al casting.
- Costo unitario superior a escala: Sin el apalancamiento de herramientas, los precios por parte siguen siendo más altos para grandes pedidos en comparación con los equivalentes de fundición.
- Extracto: Las piezas son talladas a partir de bloques sólidos, produciendo chips excesivos y conduciendo a más residuos, especialmente con metales caros como el titanio, que pueden ser reciclados pero implica energía adicional, coste y pérdida potencial de valor material.
Qué es Fundición a presión?
Cómo funciona
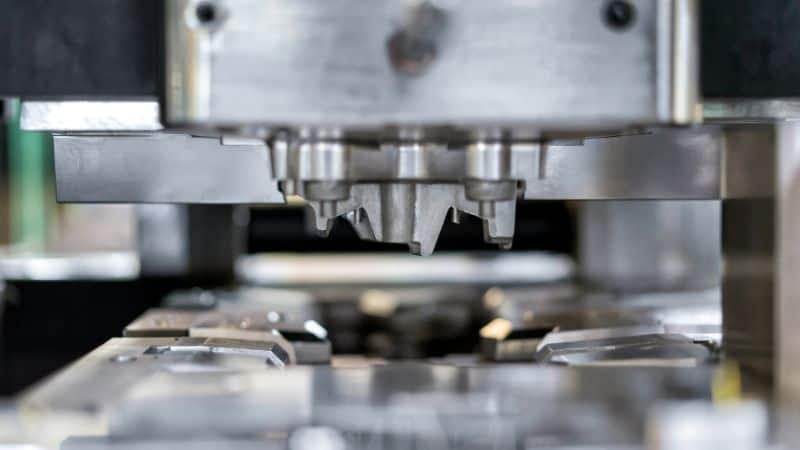
El fundido die es un proceso de fabricación utilizado para producir piezas metálicas sólidas, y cuenta con procesamiento y reutilizabilidad de alta precisión a diferencia de la tradicional fundición en arena. El proceso de fundición a presión implica forzar metal fundido bajo alta presión en un molde de acero reutilizable, conocido como un molde. Este proceso comienza con la creación de la propia muerte, cuya cavidad toma las formas de las piezas de fundición deseadas.Una vez que la muerte está completa, metal fundido – tipicamente aleaciones no ferrosas como el aluminio, zinc, o magnesio – se inyecta en él, llenando la cavidad del molde rápidamente y luego solidificando rápidamente. Después de que el metal se enfríe, la muerte se abre, y la nueva fundición se expulsa.
Lo que Excels at
- Alto rendimiento: Los tiempos del ciclo medidos en segundos a minutos hacen de fundición a presión una piedra angular para la producción de masa.
- Geometría compleja: paredes gruesas, costillas, patrones y características integrales se forman fácilmente.
- Atractiva acabado superficial: Las superficies as-cast a menudo son lo suficientemente lisas para reducir el post-procesamiento; los revestimientos y pinturas se adhieren bien.
- Uso eficiente de materiales: Los corredores y las puertas se pueden reciclar, lo que significa que hay menos residuos inherentes que el mecanizado de las acciones sólidas.
Limitaciones
- Costo de herramientas frontal: Diseño y construcción de fundición de acero requiere capital significativo y tiempo de plomo.
- Limitaciones materiales: Aleaciones ferrosas y metales de alto punto de fusión no son típicos.
- Cambio de ingeniería duro: Los cambios de diseño post-tooling pueden ser caros; grandes revisiones pueden requerir retrabajo de morida o nuevos insertos.
Condición:
Factores de coste de Fundición a presión y CNC
La decisión entre mecanizado CNC y fundición a presión depende fundamentalmente de un intercambio entre inversión inicial y costo unitario a largo plazo. mecanizado CNC evita costos iniciales significativos, pero resulta en un costo más alto por parte debido a su proceso más lento y más intensivo de mano de obra.En cambio, el fundido die requiere una inversión inicial sustancial en moldes de acero endurecido (tooling) para lograr un coste marginal muy bajo por parte durante la producción de alto volumen.
Esta dinámica económica básicamente hace la elección autoexplicativa. Para prototipado, carreras de bajo volumen, o cualquier caso donde un diseño todavía está siendo refinado, mecanizado CNC es la mejor opción. Su flexibilidad lo hace ideal para una rápida iteración y pruebas, además de ofrecer una selección más amplia de materiales de ingeniería.
Una vez finalizado un diseño y los volúmenes anuales de producción son lo suficientemente altos para justificar el costo inicial de la herramienta, fundición a presión se convierte en la opción más económica. Para ilustrar, si una parte CNC cuesta $50, mientras que fundición a presiónX requiere una inversión de herramientas de $80,000 con un costo de 10 piezas, el punto de ruptura cae alrededor de 2.000 unidades. Cabe señalar, sin embargo, que este es un ejemplo básico que excluye muchos factores, y los análisis de costos reales son generalmente mucho más complicados
Considerando una estrategia híbrida
Hasta esta parte, hemos estado considerando tanto el casting como el mecanizado como técnicas separadas. Sin embargo, es totalmente posible que ambos trabajen en colaboración.
mecanizado CNC es perfecto para la producción de puentes, suministrando piezas para pruebas de mercado o ventas tempranas mientras que los moldes permanentes fundición a presión se están fabricando. Una estrategia de mejor práctica es validar un diseño con partes CNC antes de comprometerse al costo de la instalación de herramientas. Además, es práctica común someterse piezas de fundición a procesos selectivos CNC post-maquinación y acabado para lograr tolerancias críticas en características como superficies de sellado, rodamientos de borrones o agujeros roscados. Este enfoque aprovecha los costes y ventajas geométricas de fundición a presión para la parte principal, empleando mecanizado CNC para lograr precisión donde se necesita.
Hacer la elección: Geometría, Materiales y Control de Calidad
Consideraciones de la geometría
Cada proceso ofrece ventajas distintas para configurar una parte. El casting muere sobresale en producir paredes finas y uniformes reforzadas por costillas, una geometría que es desafiante y consume mucho tiempo para la máquina. También puede formar ciertos atajos usando acciones laterales en el molde, aunque esto agrega complejidad y costo.
Por el contrario, los mangos mecanizado CNCX varían espesor de pared y los bolsillos profundos con facilidad, pero se limita por el alcance físico y el diámetro de la herramienta de corte, haciendo paredes muy finas o pequeños radios internos difíciles. Puede acceder a subcutores a través de movimientos de ejes múltiples y produce hilos de alta calidad y precisos directamente.
Selección de materiales y rendimiento
mecanizado CNC ofrece flexibilidad material sin igual, capaz de procesar una amplia cartera de metales, desde varios plásticos y aluminio hasta aceros de alta resistencia, aceros inoxidables y aleaciones resistentes a la temperatura como el titanio. Esto lo hace indispensable para aplicaciones exigentes propiedades mecánicas específicas, resistencia a la corrosión o biocompatibilidad.
En contraste, fundición a presión se especializa en fundición de metal para materiales no ferrosos, principalmente aluminio, zinc y magnesio. Estos son seleccionados por sus excelentes ratios de castabilidad, fluidez y fuerza a peso, haciéndolos ideales para componentes ligeros y de alto volumen.
Control de calidad
En términos de calidad, los dos procesos sobresalen en diferentes áreas, pero ambos son generalmente precisos y avanzados debido a la ciencia moderna. mecanizado CNC es excelente para lograr tolerancias geométricas estrechas y estructuras complejas directamente desde un archivo digital, por lo que es el referente para componentes de precisión.El fundido die, una vez que los parámetros del proceso se optimizan y el molde se perfecciona, ofrece una repetibilidad de parte a parte sobre volúmenes de producción muy altos. Mientras que sus tolerancias a medida son generalmente más amplias que las de CNC, produce formas altamente consistentes con una excelente cosmética superficial.
Hacer la elección: Sostenibilidad
Lo que a menudo se pierde en el cálculo de costos es la reciclabilidad y sostenibilidad de los métodos de procesamiento. Desde una perspectiva de sostenibilidad, ambos procesos tienen corrientes materiales reciclables pero difieren en su generación de desechos. CNC es un proceso subtráctico, generando chips (enano) como residuos.Mientras estos chips son totalmente reciclables, el proceso implica pérdida material inherente, especialmente para metales con puntos de fusión más altos.
El casting die es más eficaz en su operación primaria, ya que los corredores y las virutas (material de avanzada de los canales de inyección) pueden ser re fundidos y reutilizados directamente dentro de la fundición, lo que lleva a tasas de utilización de materiales muy altas. Ambos procesos se benefician significativamente de sistemas de reciclaje cerrados, lo que contribuye a reducir la huella ambiental general.
Conclusión
Para volver a la pregunta a la mano, llegaría a la conclusión de que no hay ganador universal, ya que fundición a presión y mecanizado CNC tienen sus propias ventajas en diferentes campos de producción. mecanizado CNC es la opción para la agilidad, precisión y producción de bajo volumen, mientras que ♪ie casting sobresalientes en la fabricación de geometrías complejas de alto volumen y rentables.
Recuerde basar su decisión en el volumen de producción, la estabilidad del diseño y los requisitos funcionales. Al pesar cuidadosamente estos factores, puede seleccionar con confianza la ruta de fabricación más eficiente y rentable para su aplicación.
Preguntas frecuentes
Para una orden de un volumen medio de partes, que proceso es más adecuado?
Aunque mencionamos «bajo volumen» y «alto volumen» muchas veces a lo largo del artículo, nunca son algunos números escogidos de un rango fijo. Para analizar el punto de ruptura y encontrar el mejor enfoque de sus necesidades, los diseños y la complejidad de las piezas son las prioridades.
Una parte más simple puede ser más barato a la máquina CNC, mientras que una parte compleja justificaría el costo utillaje de fundición a presión antes. Si usted tiene un orden de partes y son inciertos sobre él, intente ponerse en contacto con expertos industriales, ya que le proporcionará más información profesional.
Más allá del reciclaje de metales, hay otros factores de sostenibilidad a considerar entre estos procesos?
Sí, también debe tenerse en cuenta el consumo de energía. mecanizado CNC, especialmente para metales duros, puede ser muy intensivo en energía por parte, ya que la herramienta y los sistemas de refrigeración funcionan durante todo el ciclo. La fundición de la matriz tiene un alto costo de energía inicial para crear el molde y derretir el metal, pero su ciclo muy rápido puede conducir a un menor costo de energía por parte a volúmenes altos.La opción «verdedor» depende en gran medida del volumen de producción y de la mezcla de energía específica del fabricante.



