
Az alkatrészek gyártásának mindig több módja is létezik, a rendelkezésre álló lehetőségek széles köre pedig zavarba ejtő lehet. Ráadásul a választás meghatározó tényező a költségvetés, az ütemterv és a végtermék teljesítménye szempontjából.
Ebben a cikkben részletes összehasonlítást mutatunk be két elterjedt gyártási módszer – a CNC-megmunkálás és a nyomásos öntés – között. Nézzük meg, milyen előnyöket kínálnak, és hogyan érdemes választani közülük.
Mi az a CNC-megmunkálás?
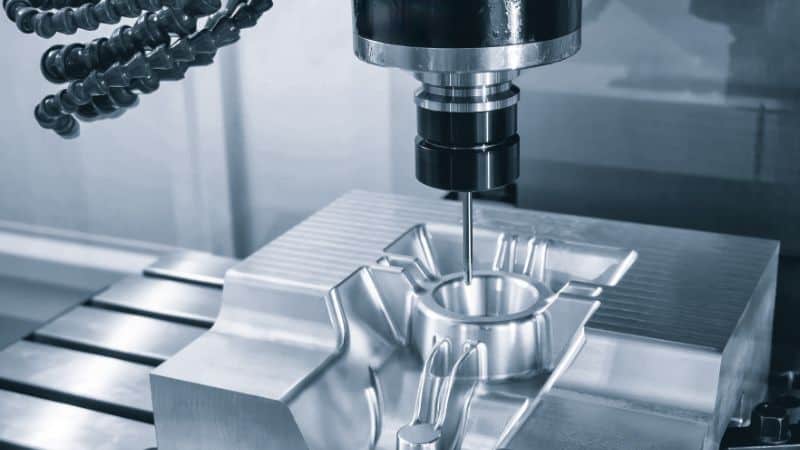
Hogyan működik?
A CNC (Computer Numerical Control – számítógépes számjegyvezérlésű) megmunkálás egy anyagleválasztó gyártási eljárás: egy vágószerszám pontos digitális utasítások alapján távolít el anyagot egy tömör nyersdarabból vagy lemezből. A többtengelyes gépek úgy pozicionálják a szerszámokat és a munkadarabokat, hogy bonyolult formákat, üregeket és furatokat alakítsanak ki. Mivel digitális modellen alapul, az előkészítés viszonylag gyors – gyakran csak a befogás és a szerszámpálya programozása szükséges –, így ideális választás iteratív tervezési ciklusokhoz és egyedi alkatrészek gyártásához.
Miben kiemelkedő?
- Nagy pontosság: A modern CNC-rendszerek fejlett számítási kapacitásának köszönhetően a maró- és esztergagépek szigorú tűréshatárokat képesek tartani a kritikus jellemzők esetében, kiváló pozicionálási pontosság és állandó minőség mellett.
- Tervezési rugalmasság: Megfelelő szerszámhozzáférés és megmunkálási stratégia alkalmazásával a CNC-megmunkálás lehetővé teszi összetett belső részletek – például mély üregek és változó falvastagságok – kialakítását.
- Egyszerű tervezési módosítások: A CNC-megmunkálás kiküszöböli a feleslegessé vált öntőformák miatti aggodalmakat és a többletköltségeket, mivel teljes mértékben kivitelezhető, hogy egyik nap egy adott geometriát munkáljanak meg, másnap pedig egy új, módosított változatot tervezzenek és gyártsanak le, anélkül, hogy új szerszámokra lenne szükség.
- Széles körű anyagválaszték: Az olvadáspont nem jelent akadályt. A lágy műanyagoktól kezdve egészen az alumíniumig, acélig és rézötvözetekig a CNC technológia anyagok széles skáláját képes megmunkálni.
Korlátok
- Lassabb tömeggyártás esetén: Minden egyes alkatrész gépi időt igényel. A darabszám növekedésével – az öntéshez képest – a ciklusidő válik a költségek meghatározó tényezőjévé.
- Magasabb darabköltség nagy mennyiségnél: A szerszámozás előnyeinek hiányában a nagy megrendelések esetén az egyes alkatrészek ára magasabb marad a nyomásos öntéssel készült változatokhoz képest.
- Forgácsolással járó többletanyag-felhasználás: Az alkatrészeket tömör tömbökből munkálják ki, ami jelentős mennyiségű forgácsot és hulladékot eredményez – különösen az olyan drága fémek esetében, mint a titán. Bár ezek újrahasznosíthatók, a folyamat többletenergiát és költséget igényel, valamint potenciális anyagérték-veszteséggel jár.
Mi az a nyomásos öntés?
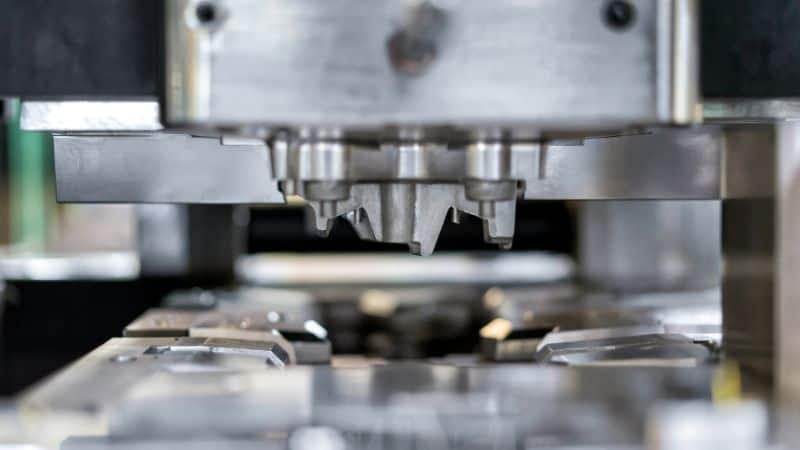
Működési elv
A nyomásos öntés (die casting) szilárd fémalkatrészek előállítására szolgáló gyártási eljárás; a hagyományos homoköntéssel ellentétben nagy pontosságú megmunkálást és újrafelhasználhatóságot tesz lehetővé. A folyamat során az olvadt fémet nagy nyomáson préselik be egy újrafelhasználható acélformába, amelyet szerszámnak (vagy matricának) neveznek. Az eljárás magának a szerszámnak az elkészítésével kezdődik, amelynek ürege a kívánt öntvény alakját veszi fel. A szerszám elkészülte után olvadt fémet – jellemzően színesfém-ötvözeteket, például alumíniumot, cinket vagy magnéziumot – fecskendeznek bele, amely gyorsan kitölti a formaüreget, majd hamar megszilárdul. A fém lehűlése után a szerszám kinyílik, és az elkészült öntvényt kilökik belőle.
Főbb előnyök
- Nagy átbocsátóképesség: A másodpercekben vagy percekben mérhető ciklusidők a tömegtermelés kulcsfontosságú elemévé teszik a nyomásos öntést.
- Összetett geometria: A vékony falak, bordák, rögzítőkiemelkedések és integrált elemek könnyen kialakíthatók.
- Esztétikus felületminőség: Az öntés utáni felületek gyakran olyan simák, hogy csökkenthető az utólagos megmunkálás igénye; a bevonatok és festékek jól tapadnak rájuk.
- Hatékony anyagfelhasználás: Az öntési csatornák és a beömlők újrahasznosíthatók, így kevesebb a hulladék, mint a tömbből történő forgácsolásos megmunkálásnál.
Korlátok
- Magas kezdeti szerszámköltség: Az acélszerszámok tervezése és elkészítése jelentős tőkebefektetést és hosszú átfutási időt igényel.
- Anyagokra vonatkozó korlátozások: A vasalapú ötvözetek és a magas olvadáspontú fémek nem jellemzőek.
- Jelentős műszaki módosítás: A szerszámozás utáni tervezési módosítások költségesek lehetnek; a jelentős változtatások a szerszám átalakítását vagy új betétek gyártását tehetik szükségessé.
A választás: Költségek és hibrid stratégia
A nyomásos öntés és a CNC-megmunkálás költségtényezői
A CNC-megmunkálás és a nyomásos öntés közötti választás alapvetően a kezdeti beruházás és a hosszú távú darabköltség közötti mérlegelésen múlik. A CNC-megmunkálásnál elkerülhetők a jelentős kezdeti szerszámozási költségek, ugyanakkor az alkatrészenkénti költség magasabb a lassabb és munkaigényesebb folyamat miatt. Ezzel szemben a nyomásos öntés jelentős kezdeti beruházást igényel edzett acél szerszámokba, cserébe viszont nagyon alacsony határköltséget (alkatrészenkénti költséget) tesz lehetővé nagy sorozatú gyártás esetén.
Ez a gazdasági összefüggés lényegében magától értetődővé teszi a választást. Prototípuskészítéshez, kis sorozatú gyártáshoz vagy bármilyen olyan esethez, ahol a terv még finomítás alatt áll, a CNC-megmunkálás a jobb választás. Rugalmassága ideálissá teszi a gyors iterációhoz és teszteléshez, emellett szélesebb választékot kínál a műszaki anyagok terén.
Amint a terv véglegessé válik, és az éves gyártási mennyiség eléri azt a szintet, amely indokolja a kezdeti szerszámozási költséget, a nyomásos öntés válik a leggazdaságosabb megoldássá. Példaként: ha egy CNC-vel készült alkatrész 50 dollárba kerül, míg a nyomásos öntés 80 000 dolláros szerszámozási beruházást és 10 dolláros darabköltséget igényel, a megtérülési pont (ahol a költségek kiegyenlítődnek) körülbelül 2000 darabnál van. Meg kell azonban jegyezni, hogy ez egy egyszerűsített példa, amely számos tényezőt figyelmen kívül hagy; a valós költségelemzések általában sokkal összetettebbek.
Hibrid stratégia mérlegelése
Eddig a pontig az öntést és a forgácsolást különálló eljárásként kezeltük. Ugyanakkor lehetőség van arra is, hogy a két módszer egymással együttműködve működjön.
A CNC-megmunkálás kiválóan alkalmas áthidaló gyártásra: piaci teszteléshez vagy korai értékesítéshez biztosít alkatrészeket, amíg a végleges nyomásos öntőformák készülnek. Bevált gyakorlat, hogy a szerszámozás költségének vállalása előtt CNC-alkatrészekkel validálják a tervet. Továbbá gyakori, hogy a az öntött alkatrészeket szelektív CNC-utómegmunkálásnak és felületkezelésnek vetik alá, hogy elérjék a kritikus tűréshatárokat az olyan elemeknél, mint a tömítőfelületek, csapágyfuratok vagy menetek. Ez a megközelítés kihasználja az öntés költség- és geometriai előnyeit a fő alkatrész esetében, miközben CNC-megmunkálást alkalmaz a szükséges pontosság eléréséhez.
Döntéshozatal: geometria, anyagok és minőségellenőrzés
Geometriai szempontok
Mindkét eljárás sajátos előnyöket kínál az alkatrészek formázása során. A nyomásos öntés kiválóan alkalmas vékony, egyenletes falvastagságú és bordákkal merevített alkatrészek előállítására – ez olyan geometriai kialakítás, amelynek forgácsolással történő megvalósítása kihívást jelentene és sok időt venne igénybe. Lehetővé teszi bizonyos alámetszések kialakítását is az öntőformában alkalmazott oldalirányú betétek (csúszkák) segítségével, bár ez növeli a bonyolultságot és a költségeket.
Ezzel szemben a CNC-megmunkálás könnyedén kezeli a változó falvastagságot és a mély üregeket, ugyanakkor korlátozzák a vágószerszám fizikai méretei (kinyúlása és átmérője), ami megnehezíti a nagyon vékony falak vagy az apró belső lekerekítések kialakítását. A többtengelyes mozgások révén képes hozzáférni az alámetszésekhez, és közvetlenül állít elő kiváló minőségű, pontos meneteket.
Anyagválasztás és teljesítmény
A CNC-megmunkálás páratlan rugalmasságot biztosít az anyagválasztás terén: számos anyagfajta megmunkálására képes, a különféle műanyagoktól és az alumíniumtól kezdve a nagy szilárdságú acélokon és rozsdamentes acélokon át egészen az olyan hőálló ötvözetekig, mint a titán. Ezáltal nélkülözhetetlenné válik olyan alkalmazásoknál, amelyek speciális mechanikai tulajdonságokat, korrózióállóságot vagy biokompatibilitást igényelnek.
Ezzel szemben a nyomásos öntés a színesfémek – elsősorban alumínium, cink és magnézium– öntésére specializálódott. Ezeket az anyagokat kiváló önthetőségük, folyékonyságuk és kedvező szilárdság-tömeg arányuk miatt választják, így ideálisak könnyű, nagy sorozatban gyártott alkatrészekhez.
Minőségellenőrzés
Minőség tekintetében a két eljárás eltérő területeken jeleskedik, de a modern technológiának köszönhetően mindkettő pontos és fejlett. A CNC-megmunkálás kiválóan alkalmas szigorú geometriai tűrések betartására és összetett szerkezetek közvetlenül digitális fájlból történő előállítására, így etalonnak számít a precíziós alkatrészek gyártásában. A nyomásos öntés – az eljárási paraméterek optimalizálása és a szerszám tökéletesítése után – kiemelkedő ismételhetőséget biztosít az egyes darabok között, még nagyon nagy gyártási volumen esetén is. Bár az öntésből kikerülő alkatrészek mérettűrése általában tágabb, mint a CNC-megmunkálásé, az eljárás rendkívül egyenletes formákat és kiváló felületi minőséget eredményez.
Döntéshelyzet: Fenntarthatóság
A költségszámítás során gyakran figyelmen kívül hagyják az alkalmazott eljárások újrahasznosíthatóságát és fenntarthatóságát. Fenntarthatósági szempontból mindkét eljárás esetében léteznek újrahasznosítható anyagáramok, ám a hulladékképződés tekintetében eltérnek egymástól. A CNC-megmunkálás anyagleválasztó eljárás, amely során forgács keletkezik hulladékként. Bár a forgács teljes mértékben újrahasznosítható, az eljárás elkerülhetetlen anyagveszteséggel jár – különösen a magas olvadáspontú fémek esetében.
A nyomásos öntés anyagfelhasználás szempontjából hatékonyabb az alapvető művelet során, mivel az öntési csatornákban maradó felesleges anyag (az ún. öntési csapok és futók) közvetlenül az öntödében visszaolvasztható és újra felhasználható, ami rendkívül magas anyaghasznosítási arányt eredményez. Mindkét eljárás esetében jelentős előnyt jelentenek a zárt körű újrahasznosítási rendszerek, amelyek hozzájárulnak a teljes környezeti lábnyom csökkentéséhez.
Összegzés
Visszatérve az eredeti kérdésre: arra a következtetésre juthatunk, hogy nincs egyetlen abszolút győztes, hiszen a nyomásos öntés és a CNC-megmunkálás is sajátos előnyökkel rendelkezik a gyártás különböző területein. A CNC-megmunkálás a rugalmasságot, a pontosságot és a kis szériás gyártást igénylő esetekben ideális választás, míg anyomásos öntés kiválóan alkalmas összetett geometriájú alkatrészek nagy volumenű, költséghatékony gyártására.
Ne feledje: döntését a gyártási mennyiség, a terv stabilitása és a funkcionális követelmények alapján hozza meg. E tényezők gondos mérlegelésével magabiztosan választhatja ki az alkalmazásához leginkább megfelelő, hatékony és költséghatékony gyártási módszert.
Gyakran ismételt kérdések
Melyik eljárás a legmegfelelőbb közepes mennyiségű alkatrész megrendelése esetén?
Bár a cikk során többször is említettük az „alacsony” és „nagy” darabszámot, ezek nem egy rögzített tartományból önkényesen kiválasztott számértékek. A fedezeti pont elemzésekor és az igényeinek leginkább megfelelő megoldás kiválasztásakor az alkatrészek kialakítása és összetettsége a meghatározó szempont.
Egy egyszerűbb alkatrész CNC-megmunkálása olcsóbb lehet, míg egy összetett alkatrésznél hamarabb indokolttá válhat a nyomásos öntőszerszám költsége. Ha alkatrészek gyártására kapott megrendelést, de bizonytalan a döntésben, próbáljon felvennie a kapcsolatot ipari szakértőkkel, akik szakmailag megalapozott tanácsokkal tudják segíteni a döntéshozatalban.
A fémek újrahasznosításán túl milyen egyéb fenntarthatósági szempontokat érdemes figyelembe venni ezen eljárások összehasonlításakor?
Igen, az energiafogyasztást is figyelembe kell venni. A CNC-megmunkálás – különösen keményfémek esetében – alkatrészenként jelentős energiaigényű lehet, mivel a szerszámgép és a hűtőrendszerek a teljes ciklusidő alatt működnek. A nyomásos öntésnél a szerszám elkészítése és a fém megolvasztása magas kezdeti energiaigénnyel jár, ám a rendkívül rövid ciklusidőknek köszönhetően nagy darabszám esetén alacsonyabb lehet az egy alkatrészre jutó energiaköltség. Az, hogy melyik a „zöldebb” megoldás, nagymértékben függ a gyártási volumentől és a gyártó által használt konkrét energiamix-től.







