
A CNC-esztergálás alapjai
A CNC-esztergálás egy forgácsoló (anyageltávolító) gyártási eljárás, amelynek során anyagot távolítanak el egy forgó munkadarabról. A hagyományos esztergagépekkel ellentétben a CNC-esztergálás számítógépes vezérlést alkalmaz a vágószerszámok rendkívül pontos mozgatására.
Az eljárás során a nyersanyagot tokmányba fogják, és nagy sebességgel forgatják. Miközben az anyag forog, a vágószerszámok a munkadarabhoz közelítve leválasztják a felesleges anyagot.
A számítógép vezérli a vágószerszámok pontos helyzetét, sebességét és mozgási pályáját. Ez lehetővé teszi összetett, hengeres formák kialakítását szigorú tűréshatárok mellett.
A CNC-esztergálást többnyire esztergagépeken végzik. A modern CNC-esztergagépek egyetlen befogással számos művelet elvégzésére képesek, beleértve az esztergálást, a furatesztergálást (belső esztergálást), a fúrást és a menetvágást.
A CNC-esztergálás és a marás közötti különbségek
Mind a CNC-esztergálás, mind a marás forgácsoló gyártási eljárás, ám működésük eltérő. Esztergálásnál a munkadarab forog, miközben a vágószerszámok viszonylag mozdulatlanok maradnak. Marásnál a vágószerszám forog, a munkadarab pedig rögzített helyzetben marad.
Az esztergálás ideális megoldás a központi tengely mentén szimmetrikus, hengeres alkatrészek készítésére. A marás jobban alkalmazható sík felületek, hornyok és kontúros elemek megmunkálására.
Hengeres tárgyak esetében az esztergálás jellemzően gyorsabban állít elő alkatrészeket, mint a marás. A marás ugyanakkor nagyobb rugalmasságot biztosít az összetett, nem szimmetrikus geometriai formák megmunkálásánál.
Fontos különbség, hogy esztergálásnál csak az az anyag munkálható meg, amely a forgó alkatrész külső vagy belső átmérője, illetve homlokfelülete felől hozzáférhető. A marás ezzel szemben több irányból is képes hozzáférni az anyaghoz.
A CNC-esztergálásnál gyakran használt anyagok
A CNC-esztergálás során számos különböző anyagot használnak fel a különféle alkalmazási igények kielégítésére:
Fémek:
- Alumínium (könnyen megmunkálható, kis tömegű)
- Acél (különböző minőségek a szilárdság és tartósság érdekében)
- Rozsdamentes acél (korrózióállóság)
- Sárgaréz (jó elektromos vezetőképesség)
- Titán (kedvező szilárdság-tömeg arány)
Műanyagok:
- Delrin/Acetál (kopásállóság)
- Nylon (szívósság és rugalmasság)
- PEEK (magas hőmérsékletű alkalmazások)
- Polikarbonát (ütésállóság)
Az anyagválasztás az alkatrész szilárdsági, tömegbeli és költségbeli követelményeitől, valamint a környezeti tényezőktől függ. A lágyabb anyagok – például az alumínium és a műanyagok – általában gyorsabban megmunkálhatók, és kevésbé koptatják a szerszámot, mint a keményebb anyagok, például a rozsdamentes acél vagy a titán.
A kiválasztott anyag keménysége, alakíthatósága és hőtechnikai tulajdonságai befolyásolják a forgácsolási sebességet, a szerszámválasztást és a hűtési igényeket az esztergálási folyamat során.
CNC-esztergálási műveletek
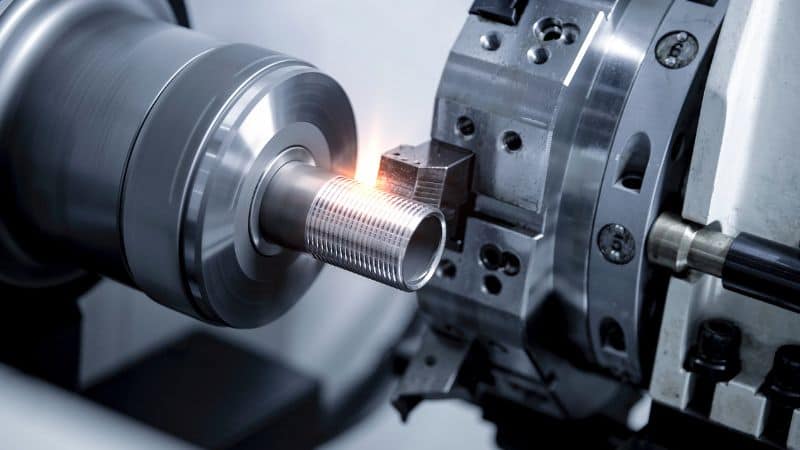
A CNC-esztergagépek számos különböző műveletet végeznek a fémalkatrészek formázása érdekében. Minden egyes művelet speciális szerszámokat és technikákat alkalmaz olyan jellemzők kialakítására, mint például a menetek, furatok és felületi megmunkálások.
Homlokesztergálás, menetvágás és furatbővítés
A homlokesztergálás sík felületet hoz létre a munkadarab végén. Amikor hengeres alkatrésznél tökéletesen merőleges végződésre van szükség, a homlokesztergáló szerszám a forgó anyagon keresztirányban mozogva távolít el egy vékony réteget. Ez a művelet biztosítja az alkatrészek pontos illeszkedését az összeállítások során.
A menetvágás során spirális hornyokat vágnak a munkadarabba, csavarokat vagy menetes furatokat kialakítva. Különféle menettípusok – például metrikus, angolszász (imperial) vagy egyedi kialakítású menetek – hozhatók létre. A menetvágó szerszám pontos előtolási sebességgel mozog, miközben a munkadarab forog, így egységes menetek keletkeznek.
A furatbővítés (vagy finomesztergálás) a munkadarabon már meglévő furatok méretét növeli és felületét finomítja. Ez a művelet javítja a furatátmérő pontosságát és sima belső felületet hoz létre. A furatbővítő szerszámok a furat belsejébe hatolva, nagy pontossággal távolítják el az anyagot, gyakran 0,001 hüvelykes vagy annál szigorúbb tűréshatárt biztosítva.
Recézés és fúrás
A recézés domború mintázatot hoz létre a munkadarab felületén a jobb fogás érdekében. Csúszásmentes fogantyú vagy állítókerék kialakításakor a recézőszerszám a forgó anyagra nyomódva gyémántmintát vagy egyenes vonalú mintázatot alakít ki. Ez az eljárás valójában áthelyezi az anyagot, ahelyett, hogy eltávolítaná azt.
A fúrás során forgó fúrószárakkal alakítanak ki furatokat a munkadarabon. A CNC-esztergák tökéletesen központosított furatok készítésére képesek, mivel a munkadarab forog, miközben az álló helyzetű fúrószár előrehalad. A fúrószárak cseréjével különböző méretű furatok hozhatók létre.
A CNC-gép az anyag típusától és a furat átmérőjétől függően automatikusan szabályozza a fordulatszámot és az előtolást. A jobb eredmény érdekében a gép gyakran alkalmaz szakaszos fúrást (ún. „peck drilling” eljárást); ez egy olyan technika, amelynél a fúrószár időnként visszahúzódik, hogy eltávolítsa a forgácsot és megelőzze a túlmelegedést.
Darabolás és hornyolás
A darabolás során a munkadarab elkészült részeit választják le. A daraboló szerszám a forgó anyag középpontja felé mozog, keskeny csatornát vágva, amíg a darab le nem válik. Ez a művelet gyakran az esztergálási folyamat lezárását jelenti a kész munkadarab leválasztásával.
A hornyolás csatornák, mélyedések vagy rések kialakítását jelenti a munkadarabon. Hornyokra lehet szükség például O-gyűrűk, rögzítőgyűrűk vagy díszítőelemek elhelyezéséhez. A hornyoló szerszámok különböző szélességben és formában kaphatók, hogy megfeleljenek az egyedi igényeknek.
Mindkét műveletnél gondosan ügyelni kell a forgácsolási sebességre és a hűtésre. A túlzott hőhatás károsíthatja a szerszámokat és a munkadarabokat.
A minőség megőrzése és a szerszám élettartamának meghosszabbítása érdekében a CNC-program e műveletek során jellemzően csökkenti a fordulatszámot és növeli a hűtőfolyadék áramlását.
CNC-esztergagépek
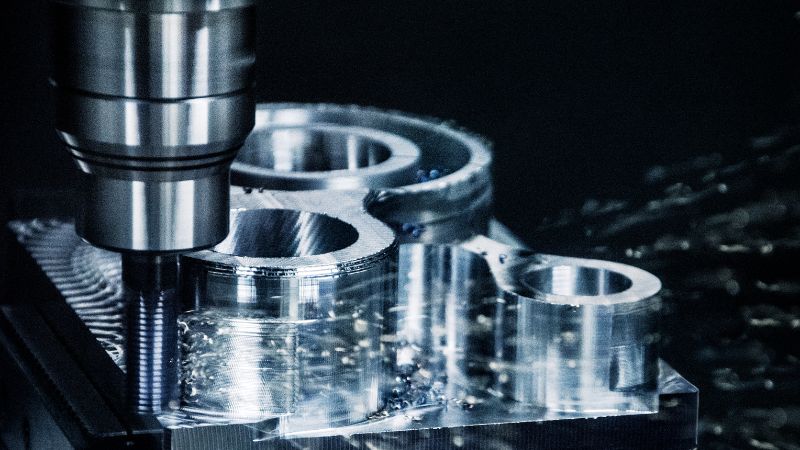
A CNC-esztergagépek – más néven CNC-esztergák – olyan speciális berendezések, amelyek számítógépes vezérléssel végzik az esztergálási folyamatot. Ezek a gépek befogják és forgatják a munkadarabot, miközben a forgácsoló szerszámok anyagot távolítanak el a kívánt alakzat létrehozásához.
CNC-esztergák típusai
Vízszintes esztergák ezek a legelterjedtebb típusok. Vízszintes helyzetben tartják a munkadarabot, így ideálisak hosszú, hengeres alkatrészek megmunkálására. Számos, általános esztergálási feladatokat végző műhelyben megtalálhatók.
Függőleges esztergagépek függőleges helyzetben rögzítik a munkadarabot. Akkor érdemes ezeket választani, ha nagy méretű, nehéz alkatrészekről van szó, amelyeket nehéz lenne vízszintesen megtámasztani. Kiválóan alkalmasak nagy átmérőjű alkatrészek megmunkálására.
Svájci típusú esztergagépek kisméretű, precíziós alkatrészek megmunkálására tervezték őket. Különösen előnyös, hogy rendkívüli pontossággal képesek megmunkálni az apró alkatrészeket, így tökéletes választást jelentenek orvostechnikai eszközök és óraalkatrészek gyártásához.
Többtengelyes esztergagépek 4 vagy 5 tengely mentén történő mozgást tesznek lehetővé. Ez lehetővé teszi összetett geometriák kialakítását egyetlen felfogással, ami csökkenti a kezelési időt és növeli a pontosságot.
A CNC esztergaközpontok főbb jellemzői
Szerszámrevolver-rendszerek több forgácsolószerszámot is befogadnak, amelyek gyorsan a megfelelő pozícióba forgathatók. A szerszámcsere automatizálható, így időt takaríthat meg a műveletek között.
Hajtott szerszámok lehetővé teszik, hogy forgó szerszámok – például fúrók vagy marók – végezzenek megmunkálást a befogott munkadarabon. Ez a funkció lehetővé teszi összetett alkatrészek elkészítését anélkül, hogy azokat át kellene helyezni egy másik gépre.
Munkadarab-felfogók összegyűjtik a leválasztott, kész alkatrészeket. Növelik a termelési hatékonyságot, mivel a gép kezelői beavatkozás nélkül, folyamatosan üzemelhet.
Vezérlőrendszerek összetettségük és képességeik tekintetében eltérőek. A modern vezérlők intuitív kezelőfelületeket, szimulációs lehetőségeket és hálózati csatlakozást kínálnak, így távolról is nyomon követheti a gyártást.
Automatikus rúdadagolók szükség szerint biztosítják az új alapanyagot. Ez az automatizálás lehetővé teszi a gép hosszabb ideig tartó üzemeltetését, bizonyos esetekben akár felügyelet nélkül, éjszaka is.
CNC-esztergálás programozása
A programozás a CNC-esztergálási műveletek lelke. Meghatározza a gép pontos mozgását az alkatrész elkészítéséhez, és mindent vezérel a forgácsolási sebességtől kezdve a szerszámválasztásig.
A G-kód megértése
A G-kód az a nyelv, amelyet a CNC-esztergagépek értenek. Olyan utasításkészlet, amely megmondja a gépnek, mit tegyen és hogyan mozogjon. A kód minden egyes sora egy konkrét műveletet vagy mozgást jelöl.
Az esztergálásnál gyakran használt G-kódok közé tartoznak:
- G00: Gyorspozicionálás
- G01: Lineáris interpoláció (egyenes vonalú forgácsolás)
- G02/G03: Köríves interpoláció (ívek létrehozása)
- G70: Simító ciklus
- G71: Nagyoló esztergálási ciklus
- G73: Kontúrismétlő ciklus
G-kód írásakor lényegében lépésről lépésre haladó utasítássort hozunk létre a gép számára. Minden parancs tartalmazza azokat a koordinátákat, amelyek meghatározzák a szerszám mozgási útvonalát.
Nem szükséges az összes G-kódot fejből tudni. A modern gépek felhasználóbarát kezelőfelülettel rendelkeznek, amelyek megkönnyítik a programozást.
CAM-szoftverek a CNC-esztergálásban
A számítógéppel támogatott gyártási (CAM) szoftverek forradalmasították a CNC-esztergálás programozását. A G-kód kézi írása helyett CAM-szoftver segítségével automatikusan is előállíthatjuk azt.
A folyamat menete a következő:
- Importálja a 3D-s modellt a CAM-szoftverbe
- Válassza ki az elvégzendő műveleteket
- Válassza ki a szerszámokat és a forgácsolási paramétereket
- A szoftver automatikusan létrehozza a G-kódot
Az esztergáláshoz használt népszerű CAM-szoftverek közé tartozik például a Mastercam, a Fusion 360 és az ESPRIT. Ezek a programok szimulálják a forgácsolási folyamatot, mielőtt a kódot elküldenénk a gépnek.
Ez a szimuláció kulcsfontosságú. Lehetővé teszi az esetleges problémák észlelését még a tényleges forgácsolás megkezdése előtt, így időt és anyagot takaríthatunk meg. Pontosan láthatjuk a szerszám mozgását, és szükség esetén módosításokat végezhetünk.
A CNC-esztergálás alkalmazási területei
A CNC-esztergálás precíz, hengeres alkatrészek gyártását teszi lehetővé számos iparág számára. Az eljárás kiválóan alkalmas olyan alkatrészek előállítására, amelyek kritikus fontosságú alkalmazásokhoz nagy pontosságot és állandó minőséget igényelnek.
Repülőgép- és autóipari alkatrészek
A repülőgépiparban a CNC-esztergálás olyan hajtómű-alkatrészeket, tengelyeket és kötőelemeket állít elő, amelyeknek szigorú biztonsági előírásoknak kell megfelelniük. Ezeknek az alkatrészeknek tökéletes kiegyensúlyozottsággal és pontossággal kell rendelkezniük a szélsőséges körülmények elviseléséhez. A CNC-esztergált alkatrészek megtalálhatók a sugárhajtóművekben, a futóművekben és a vezérlőrendszerekben.
Az autógyártásban a CNC-esztergálás olyan alapvető alkatrészeket állít elő, mint a hajtótengelyek, dugattyúk és fékalkatrészek. Az eljárás biztosítja, hogy az alkatrészek a jármű megfelelő működéséhez szükséges pontos méretekkel rendelkezzenek.
Ezen iparágak számára az előnyök közé tartozik:
- Egyenletes minőség több ezer azonos alkatrész esetében
- Tartósság a precíz anyagválasztás révén
- Súlycsökkentés a felesleges anyag eltávolításával
Az autógyártók mind a prototípus-fejlesztés, mind a szigorú tűréshatárokat igénylő sorozatgyártású alkatrészek esetében támaszkodnak a CNC-esztergálásra.
Orvosi eszközök és berendezések
A CNC-esztergálás kulcsfontosságú az olyan orvosi eszközök gyártásában, ahol a pontosság életmentő lehet. A CNC-esztergált alkatrészek megtalálhatók a sebészeti műszerekben, implantátumokban és diagnosztikai berendezésekben.
Gyakori orvosi alkalmazások:
- Csontcsavarok és fogászati implantátumok
- MRI- és CT-berendezések alkatrészei
- Összetett kialakítású sebészeti eszközök
- Precíziós alkatrészek orvosi pumpákhoz és monitorokhoz
Az orvosi CNC-esztergálás során használt biokompatibilis anyagok – például a titán és az orvosi minőségű rozsdamentes acél – garantálják, hogy az alkatrészek biztonságosan alkalmazhatók legyenek az emberi szervezetben.
A CNC-esztergálás lehetővé teszi az állandó minőségellenőrzést az orvosi eszközök gyártásában, ahol még az apró eltérések is befolyásolhatják a kezelés kimenetelét. A modern CNC-esztergagépek pontossága ideálissá teszi őket az implantátumokhoz szükséges sima, polírozott felületek kialakítására.
Minőségellenőrzés CNC-esztergálásnál
A CNC-esztergálás során elengedhetetlen a minőségellenőrzés annak biztosítása érdekében, hogy az alkatrészek megfeleljenek az előírásoknak és rendeltetésszerűen működjenek. A megfelelő minőségbiztosítási intézkedések segítenek megelőzni a költséges hibákat és garantálják az ügyfelek elégedettségét.
Tűrések és felületi minőség
CNC-esztergálásnál a tűrések a kész alkatrész méreteinek megengedett eltérését jelölik. A tipikus esztergálási tűrések a szabványos munkáknál alkalmazott ±0,005 hüvelyktől a precíziós alkalmazásoknál szükséges ±0,0005 hüvelykig terjednek.
A felületi minőséget Ra (átlagos érdesség) értékekben mérik. Minél alacsonyabb az Ra érték, annál simább a felület. A CNC-esztergálás során a durva megmunkáláshoz szükséges 32 Ra értéktől a simító megmunkálásnál elérhető 8 Ra vagy annál jobb értékig terjedő felületi minőség érhető el.
A specifikációknak egyértelműen tartalmazniuk kell az előírt tűréseket és felületi minőségi követelményeket. Ez biztosítja, hogy a gépkezelő az igényeknek megfelelően programozza be a CNC-esztergagépet.
A modern CNC esztergaközpontok képesek szigorú tűréshatárokat tartani a teljes gyártási folyamat során. Ez az állandó pontosság kulcsfontosságú előnyt jelent a kézi esztergálási módszerekkel szemben.
Ellenőrzési és minőségbiztosítási módszerek
Az esztergált alkatrészek minőségének ellenőrzése különféle módszerekkel történik. A gyakran használt eszközök közé tartoznak:
- Mikrométerek és tolómérők méretellenőrzéshez
- Felületérdesség-mérők a felületminőség ellenőrzéséhez
- Koordináta-mérőgépek (CMM) összetett geometriák ellenőrzéséhez
Az első darabos ellenőrzés (FAI) bevett gyakorlat, amely során az első legyártott alkatrészt alaposan megvizsgálják a sorozatgyártás megkezdése előtt. Ez lehetővé teszi az esetleges problémák korai felismerését.
A statisztikai folyamatszabályozás (SPC) segít nyomon követni a gyártás minőségét. A mintadarabokon végzett mérések adatait követve azonosíthatók a tendenciák, még mielőtt azok problémákká válnának.
A szerszámgépekbe épített tapintórendszerek lehetővé teszik a megmunkálás közbeni mérést. Ez automatizálja a minőségellenőrzést és lehetővé teszi a valós idejű korrekciókat.
A minőségi követelményeket egyértelműen közölni kell a gyártóüzemmel, hogy biztosítható legyen a megfelelő ellenőrzési módszerek alkalmazása.







