
Amikor szóba kerül az EDM (Szikraforgácsolás (Electrical Discharge Machining)) kifejezés, az elsősorban két nagy teljesítményű eljárásra utal: a süllyesztékes (sinker) és a huzalos (wire) szikraforgácsolásra. Mindkét módszer szabályozott szikrák segítségével távolít el fémet, és kiválóan alkalmazható edzett, vezetőképes anyagok megmunkálására. A gyakorlatban azonban eltérő geometriai jellemzők kialakítására szolgálnak, különböző szerszámozást igényelnek, valamint eltérő előnyökkel és hátrányokkal járnak a beállítás és a felületminőség tekintetében.
Ez az útmutató tisztázza a süllyesztékes és a huzalos szikraforgácsolás közötti különbségeket, bemutatva működési elvüket, alkalmazási területeiket és a kiválasztási szempontokat. Segítségével megalapozott döntést hozhat, mielőtt elkötelezné magát egy adott szikraforgácsolási módszer mellett!
Hogyan működik a süllyesztékes és a huzalos szikraforgácsolás?
Süllyesztékes szikraforgácsolás (Ram EDM)
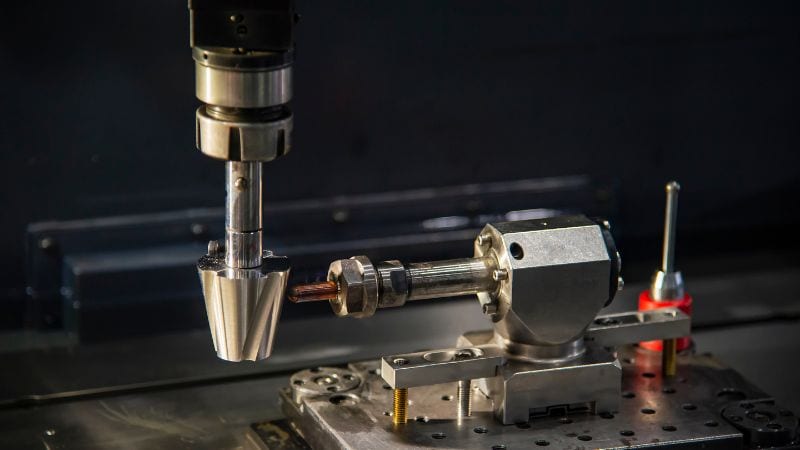
Ennél az eljárásnál egy – jellemzően grafitból vagy rézből készült – formázott elektródát süllyesztenek a munkadarabba. Mind az elektróda, mind a munkadarab dielektromos folyadékba merül; ez a közeg szigetel, hűt, valamint kimossa a leválasztott részecskéket. A folyamat során gyors elektromos kisülések sorozata jön létre az elektróda és a munkadarab érintkezési felületén, amelyek anyagleválasztást végezve pontosan leképezik az elektróda alakját.
A tömbszerszámos szikraforgácsolás (Sinker EDM) az előnyben részesített eljárás olyan zsákfuratok vagy zárt üregek – például öntőforma-üregek, szerszámbetét-részletek és összetett 3D formák – kialakítására, amelyeket marással a szerszám elhajlása vagy a nehéz hozzáférhetőség miatt lehetetlen lenne elkészíteni. A fő hátrányt maga az elektróda jelenti: az egyedi elektródák tervezése és gyártása – ami gyakran több elektródát is igényel a nagyoláshoz és a simításhoz – növeli az előkészítési időt és a költségeket. Ugyanakkor kemény anyagok (például edzett acél) esetében a mély, nagy méretarányú (mélység/szélesség arányú) üregek kialakításánál gyakran ez az egyetlen megbízható megoldás.
Huzalos szikraforgácsolás (Wire EDM)
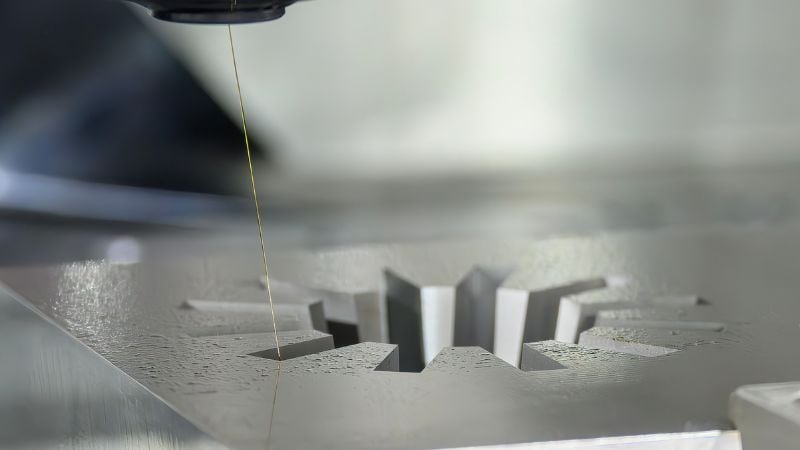
A huzalos szikraforgácsolás során elektródaként egy vékony (gyakran 0,010 hüvelyk átmérőjű) huzalt használnak, amelyet folyamatosan adagolnak. A fémhuzal egy programozott útvonalon halad – elsősorban az X-Y síkban –, miközben a felső és alsó huzalvezetők egymástól függetlenül mozoghatnak, lehetővé téve kúpos felületek vagy összetett kontúrok vágását. Mivel a huzalt folyamatosan tekercsről adagolják, mindig a huzal egy friss szakasza végzi a vágást, ami állandó teljesítményt biztosít.
Ez a megmunkálási eljárás kizárólag átmenő vágásokra korlátozódik, így belső kontúrok kialakításához előzetesen fúrt indítófuratra van szükség. Programozása rendkívül gyors, a munkadarab rögzítése pedig egyszerű, ezért ideális választás bélyegek, vágószerszámok és precíziós sík alkatrészek gyártásához, valamint összetett formák lemezekből történő kivágásához, kiváló ismételhetőség és finom felületi minőség mellett.
Mechanikai különbségek a tömbszikra- és a huzalszikra-forgácsolás (EDM) között
| Jellemző | Tömbszikra-forgácsolás (Sinker EDM) | Huzalszikra-forgácsolás (Wire EDM) |
| Geometria és hozzáférhetőség | Kiválóan alkalmas zsákfuratokhoz vagy -üregekhez, például zárt aljú üregekhez, mély bordákhoz és belső bordázatokhoz. Nem igényel átmenő hozzáférést. | Átmenő vágásokra korlátozódik. Ideális összetett 2D profilok és kontúrok megmunkálására. Szabad él vagy kezdőfurat szükséges hozzá. |
| Tűrések és felületi minőség | Szoros tűrések (±0,0002–0,001 hüvelyk) érhetők el vele. | Megbízhatóan tartja a szoros tűréseket (±0,0001–0,0002 hüvelyk), és finom felületi minőséget biztosít a többszöri simító áthaladás révén. |
| Fő előny | Más szerszámokkal elérhetetlen, összetett 3D üregek kialakítását teszi lehetővé. | Nagy pontosságú 2D kontúrokhoz, minimális beállítási igénnyel; a „huzal” szerszám univerzális. |
| Anyagok | Mindkét eljárás számos vezetőképes anyag megmunkálására alkalmas – beleértve az edzett szerszámacélt, a keményfémet és a különleges ötvözeteket is –, anélkül, hogy az anyag keménysége befolyásolná a folyamatot. | |
Minimális sugarak és sarokkialakítás
Huzalszikra-forgácsolás Rendkívül szűk belső sarkokat és finom részleteket tesz lehetővé; a korlátot elsősorban a huzal átmérője és a sarokvezérlés jelenti. Használjon vékonyabb huzalt (pl. 0,006–0,004 hüvelyk) és több simítómenetet, ha rendkívül finom lekerekítésekre van szükség.
Tömbös szikraforgácsolás (Sinker EDM) A legkisebb kialakítható részletek az elektróda geometriájától és merevségétől függnek: finomabb csúcsok is lehetségesek, de ezek törékenyebbek, és lassabb velük a megmunkálás. Borotvaéles bélyegprofilok vagy finom hornyok esetén általában a huzalos eljárás a tisztább megoldás.
Kiemelési szög, mélység és méretarány
Tömbös szikraforgácsolás Különböző mélységek megmunkálására képes. A nagy méretarányú bordák, a mély üregek és a minimális kiemelési szögű, magas falak rutinfeladatnak számítanak a tömbös szikraforgácsolásnál, feltéve, hogy biztosított a megfelelő öblítés és a lépcsőzetes elektródák használata.
Huzalos szikraforgácsolás (Wire EDM) Korlátozó tényező a gép maximális Z-tengelye (munkadarab-magasság) és a hozzáférhetőség: bár képes kúpos és magas szakaszok vágására, a rendkívüli mélység vagy a nem átmenő jellegű részletek megmunkálása nem kivitelezhető. Ha a terv mély, zárt aljú geometriát igényel, válassza a tömbös eljárást.
Hőhatásövezet, újraolvadt réteg és feszültség
Mindkét eljárásnál keletkezik egy vékony, újraolvadt réteg és hőhatásövezet a szikraforgácsolás következtében. Jellemzően minimális a maradó feszültség, mivel nincs szerszámnyomás. A simítómenetek, az optimalizált paraméterek, valamint az utólagos polírozás vagy maratás csökkentheti az újraolvadt réteg vastagságát, így teljesíthetők a szigorú repülőgépipari vagy orvostechnikai előírások.
Sebesség- és költségkülönbségek a huzalos és a tömbös szikraforgácsolás között
Beállítás és befogás
Huzalos szikraforgácsolás Kiemelkedő a beállítási hatékonyság terén. Az alkatrészek egyszerűen befoghatók, a programozás pedig könnyen átlátható. Az egyetlen megkötés a hozzáférés: belső profilok esetén szükség van egy kezdőfuratra. Azonos 2D alakzatok sorozatgyártásánál a huzalos eljárás kivételesen egyenletes minőséget és gazdaságosságot biztosít.
Tömbös szikraforgácsolás (Sinker EDM) A folyamat beállítását alapvetően az elektródastratégia határozza meg. Az idő- és költségráfordítás főként az elektródák tervezésére, megmunkálására és minősítésére, valamint a szikraforgácsolási paraméterek ellenőrzésére összpontosul. A munkadarab-rögzítés rugalmas, és ami döntő fontosságú: a folyamat a felület bármely pontján megkezdhető. Mély, összetett üregek esetében – ahol a marás nehézségekbe ütközik – a tömbös szikraforgácsolás gyakran megtéríti a kezdeti költségeket azáltal, hogy olyan geometriai jellemzők kialakítását teszi lehetővé, amelyek más módszerekkel nem lennének gazdaságosan megvalósíthatók.
Elektróda- és huzalfogyasztás
Huzalos szikraforgácsolás (Wire EDM) Folyamatos huzalfogyasztással jár: a fogyóeszköz-igény kiszámítható, és arányos a vágási hosszal, valamint az anyagvastagsággal.
Tömbös szikraforgácsolás (Sinker EDM) Elektródákat használ fel, esetenként többet is egyetlen geometriai elemhez. Az elektródák kopása, valamint a simító műveletekhez szükséges további elektródák elkészítése jelentős részét képezheti a teljes munkaköltségnek. A tömbös szikraforgácsolási árajánlatoknál az elektródák száma és összetettsége kulcsfontosságú tényező.
Automatizálási lehetőségek
A modern huzalos és tömbös szikraforgácsoló rendszerek támogatják a fejlett automatizálást: szerszámcserélők, raklapos munkadarab-rögzítés és megbízható, felügyelet nélküli üzemeltetés alkalmazható. A huzalos szikraforgácsolás különösen alkalmas egymásra helyezett lemezek vagy fészekbe rendezett alkatrészek felügyelet nélküli megmunkálására; a tömbös szikraforgácsolás szintén végezhető felügyelet nélkül, sorba rendezett elektródákkal és gépen belüli méréssel, amennyiben a megmunkálási tervet előzetesen validálták.
Alkalmazási területek
A tömbös szikraforgácsolás alkalmazásai
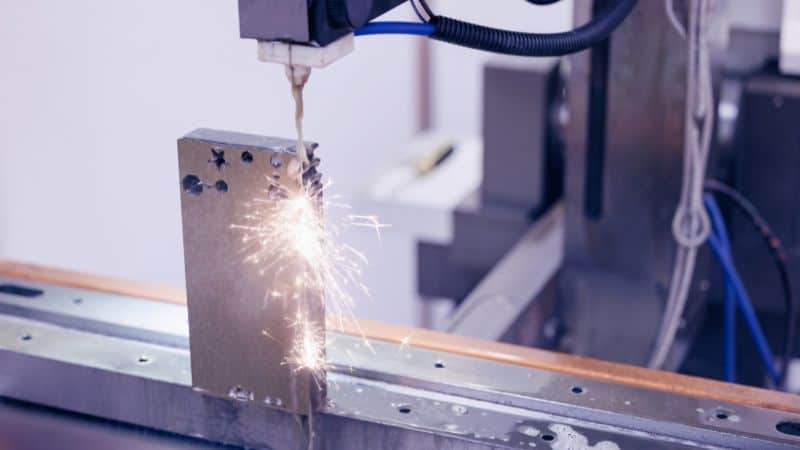
Magok és üregek, kidobófuratok, konform (szabad formájú) elemek, mély bordák és belső bordázatok nyomásos öntőformákban …a tömbszikra-forgácsolás (sinker EDM) felé mutat. Kiegészíti a keményanyag-marást is olyan esetekben, amikor a szerszám benyúlási mélysége, a szerszám elhajlása vagy az apró lekerekítési sugarak kockázatossá vagy lehetetlenné teszik a mechanikus forgácsolást. Ha a megmunkálandó részlet zsákfurat vagy zsáküreg jellegű, illetve összetett, változó mélységű 3D-s geometriával rendelkezik, a tömbszikra-forgácsolás biztosítja a szükséges pontosságot és irányíthatóságot.
A huzalos szikraforgácsolás alkalmazási területei
A huzalos szikraforgácsolás (wire EDM) a teljes anyagvastagságon áthaladó profilok megmunkálásában domináns: ilyen például a bélyegek és matricák, fogaskerekek és lánckerekek, sebészeti műszerek nyersdarabjainak, valamint szerszámbetéteknek a kialakítása, illetve precíziós lapos alkatrészek lemezből történő kivágása. Jellemző rá a szigorú tűréshatárok betartása, a sorozatok közötti ismételhetőség és a kiváló élminőség – gyakran már közvetlenül a simító (ún. „skim”) menetek után.
Integrált munkafolyamatok
Az összetett szerszámok gyártása gyakran mindkét eljárás előnyeit ötvözi. A huzalos szikraforgácsolás például elvégezheti a belső hornyok nagyoló megmunkálását vagy az anyag nagy részének eltávolítását, ezzel csökkentve a tömbszikra-forgácsolás idejét. Ezt követően a tömbszikra-forgácsolás alakítja ki a finom 3D-s részleteket és a zsáküregeket. Ez a hibrid megközelítés lerövidíti a ciklusidőt, csökkenti az elektródák számát és javítja az általános gazdaságosságot.
Gyakorlati ellenőrző lista a választáshoz
Megfontolandó kérdések a választás előtt
- Átmenő vágásról vagy zsáküregről van szó?
- Milyen tűrés és felületi minőség szükséges a funkcionális felületeken?
- Milyen anyagból készül az alkatrész, és mekkora a vastagsága vagy magassága?
- Vannak-e rendkívül kis belső lekerekítési sugarak vagy éles sarkok?
- Mekkora a gyártási mennyiség és milyen követelmények vonatkoznak az ismételhetőségre?
- Vannak-e hozzáférési korlátok (pl. szükség van-e indítófuratra, vagy hiányzik a külső él)?
Az EDM-gyártó számára biztosítandó adatok
- 3D CAD-modell (és 2D-s rajzok GD&T-jelölésekkel), amelyeken egyértelműen meg vannak jelölve az EDM-mel megmunkálandó részletek
- Anyagspecifikáció, valamint keménységi vagy állapotjellemzők
- Az alkatrész vastagsága/magassága és az esetleges kúpossági követelmények
- Céltűrések és felületminőségi előírások felületenként
- A részletek funkciója: zsáküregek kontra átmenő vágások; minimális rádiuszok
- Mennyiség, szállítási határidők, valamint az automatizált vagy felügyelet nélküli („lights-out”) gyártással kapcsolatos igények
Összegzés: Létezik „jobb” EDM-megmunkálási módszer?
Erre a kérdésre nem lehet egyszerű igennel vagy nemmel válaszolni; a legmegfelelőbb válasz inkább az, hogy „válasszuk az adott feladathoz illő eszközt”. A tömbös EDM (sinker EDM) kiválóan alkalmas összetett 3D üregek és zsákfuratok/zsáküregek kialakítására, míg a huzalos EDM (wire EDM) páratlan pontosságot biztosít az átmenő vágású profilok esetében. Az optimális választást végső soron számos szempont határozza meg.
Gyakran ismételt kérdések
Felmerülhetnek-e kompatibilitási problémák bevonatok, galvanizálás vagy későbbi felületkezelés esetén?
Az EDM során egy vékony, újraolvadt réteg (ún. „recast layer”) keletkezik, amely befolyásolhatja a bevonatok tapadását vagy diffúzióját; a gyártók ezt eltávolíthatják vagy minimalizálhatják felületmegmunkálási eljárásokkal, például simító szikraforgácsolással vagy enyhe köszörüléssel/polírozással. Ha utólagos hőkezelést tervez, ezt előre jelezze – a gyártók módosíthatják a megmunkálási paramétereket, vagy a hőkezelés utánra ütemezhetik az EDM-et, elkerülve ezzel az újraolvadt réteggel vagy az anyaglágyulással kapcsolatos problémákat.
Melyek a huzalos szikraforgácsolás (WEDM) során fellépő huzalszakadás gyakori okai, és hogyan előzhetők meg?
Számos oka lehet a szakadásnak: nem megfelelő öblítés, az adott keresztmetszethez képest túl nagy szikraenergia, nem megfelelő huzalfeszítés vagy huzalvezető-beállítás, az anyagban lévő abrazív zárványok, agresszív sarokvágás stb.
A sérülékeny huzal elszakadásának megelőzése érdekében a gyártók gyakran optimalizált öblítési útvonalakat, kritikus részeknél csökkentett energiájú meneteket, többlépéses vágási stratégiákat, stabilabb befogást stb. alkalmaznak.
Hogyan célszerű befogni a törékeny vagy vékony keresztmetszetű alkatrészeket szikraforgácsoláshoz?
Használjon szegmentált támasztékokat, áldozati alátétlemezeket, a terhelést elosztó puha befogóelemeket és lépcsőzetes vágási stratégiákat (pl. előnagyolás csökkentett energiával). Nagyon vékony vagy törékeny alkatrészek esetén a gyártók javasolhatják hordozólemezre történő ragasztást, illetve egymásra helyezést vagy fészkelést (egymásba illesztést) a deformáció csökkentése és a megmunkálás lehetővé tétele érdekében.







