
Keď sa spomenie pojem EDM (elektroerozívne obrábanie), zvyčajne sa tým myslia dva veľmi schopné procesy: hĺbiace EDM a drôtové EDM. Oba odoberajú kov riadenými iskrami a výborne sa hodia na kalené vodivé materiály. V praxi však vytvárajú odlišné prvky, vyžadujú rôzne nástroje a prinášajú rozdielne kompromisy pri nastavovaní a povrchovej úprave.
Cieľom tohto sprievodcu je zrozumiteľnejšie porovnať mechaniku, použitie a kritériá výberu hĺbiaceho a drôtového EDM. Pomôže vám zvoliť správnu metódu elektroerozívneho obrábania ešte pred rozhodnutím o konkrétnom postupe!
Ako funguje hĺbiace a drôtové EDM
Hĺbiace EDM (ramové EDM)
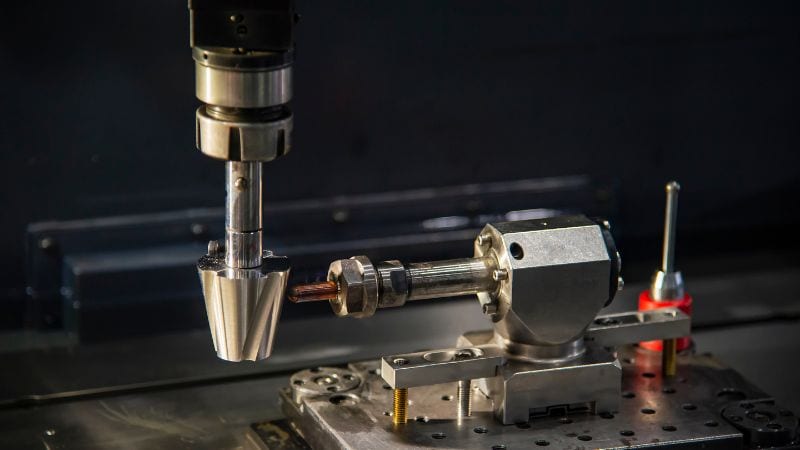
Pri tomto procese sa tvarovaná elektróda, zvyčajne z grafitu alebo medi, ponára do obrobku. Elektróda aj súčiastka sú ponorené v dielektrickej kvapaline, ktorá izoluje, chladí a odplavuje erodované častice. Počas EDM vzniká na styčnom povrchu elektródy a obrobku séria rýchlych elektrických výbojov, ktoré odoberajú materiál tak, aby presne kopíroval tvar elektródy.
Hĺbiace EDM je preferovanou metódou na vytváranie slepých prvkov, napríklad dutín foriem, detailov lisovacích nástrojov a zložitých 3D tvarov, ktoré by sa nedali frézovať pre priehyb nástroja alebo nedostatočný dosah. Hlavným kompromisom je samotná elektróda: návrh a výroba elektród na mieru, často viacerých na hrubovanie aj dokončovanie, predlžujú prípravu a zvyšujú náklady. Pri hlbokých prvkoch s veľkým pomerom hĺbky k šírke v húževnatých materiáloch, napríklad kalenej oceli, je však často jediným spoľahlivým riešením.
Drôtové EDM (rezanie drôtom elektrickým výbojom)
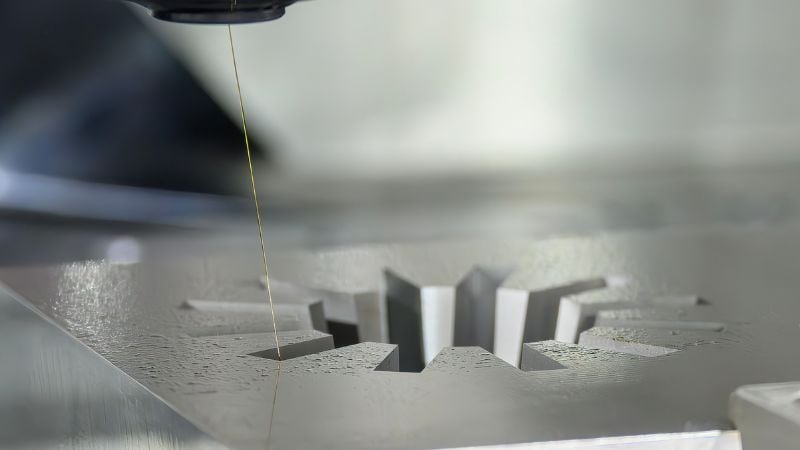
Drôtové EDM používa tenký drôt (často s priemerom 0.010”) ako priebežne posúvanú elektródu. Kovový drôt sa pohybuje po naprogramovanej dráhe, najmä v rovine X/Y, pričom horné a dolné vedenia sa môžu pohybovať nezávisle a vytvárať kužeľové rezy či zložité obrysy. Keďže sa drôt neustále odvíja z cievky, rez vykonáva vždy jeho čerstvá časť, čo zabezpečuje konzistentný výkon.
Proces je obmedzený na priechodné rezy; pri vnútorných prvkoch je potrebný predvŕtaný zavádzací otvor. Programovanie je mimoriadne rýchle a upínanie jednoduché, preto sa metóda hodí na výrobu razníkov, lisovacích nástrojov, presných plochých súčiastok a na vyrezávanie zložitých tvarov z dosiek s výbornou opakovateľnosťou a jemným povrchom.
Mechanické rozdiely medzi hĺbiacim a drôtovým EDM
| Vlastnosť | Hĺbiace EDM | Drôtové EDM |
| Geometria a prístup | Vyniká pri slepých prvkoch, ako sú uzavreté dutiny, hlboké rebrá a vnútorné drážkovanie. Nevyžaduje priechodný prístup. | Obmedzuje sa na priechodné rezy. Ideálne na zložité 2D profily a obrysy. Vyžaduje prístupný okraj alebo zavádzací otvor. |
| Tolerancie a povrch | Dosahuje úzke tolerancie (±0.0002–0.001″) | Bežne udržiava úzke tolerancie (±0.0001–0.0002″) a dosahuje jemný povrch priamo po viacerých dokončovacích prechodoch. |
| Hlavná výhoda | Vytvára zložité 3D dutiny, ktoré sú pre iné nástroje nedostupné. | Vysoká presnosť pri 2D obrysoch s minimálnym nastavovaním; univerzálnym nástrojom je „drôt“. |
| Materiály | Oba procesy obrábajú širokú škálu vodivých materiálov vrátane kalenej nástrojovej ocele, karbidu a špeciálnych zliatin bez ohľadu na ich tvrdosť. | |
Minimálne polomery a detaily rohov
Drôtové EDM vytvára mimoriadne ostré vnútorné rohy a jemné detaily; obmedzuje ho najmä priemer drôtu a riadenie rohov. Pri veľmi jemných rádiusoch použite tenší drôt (napr. 0.006–0.004 in) a viacero dokončovacích prechodov.
Hĺbiace EDM má najmenšie prvky obmedzené geometriou a tuhosťou elektródy: jemnejšie hroty sú možné, ale sú krehkejšie a vypaľujú sa pomalšie. Pri mimoriadne ostrých profiloch razníkov alebo jemných drážkach býva čistejšou voľbou drôtové EDM.
Úkos, hĺbka a pomer strán
Hĺbiace EDM zvláda rôzne hĺbky. Rebrá s veľkým pomerom strán, hlboké kapsy a vysoké steny s minimálnym úkosom sú pri hĺbiacom EDM bežné, ak je zabezpečené vhodné preplachovanie a postupné použitie elektród.
Drôtové EDM je obmedzené maximálnou osou Z stroja (výškou obrobku) a prístupom. Dokáže rezať úkosy a vysoké prierezy, no extrémna hĺbka alebo prvky bez priechodného prístupu nie sú realizovateľné. Ak návrh vyžaduje hlbokú dutinu s uzavretým dnom, zvoľte hĺbiace EDM.
Tepelne ovplyvnená zóna, pretavená vrstva a napätie
Oba procesy vytvárajú pri erózii iskrami tenkú pretavenú vrstvu a tepelne ovplyvnenú zónu. Zvyčajne vzniká len minimálne zvyškové napätie, pretože nástroj netlačí na materiál. Dokončovacie prechody, optimalizované parametre a následné leštenie alebo leptanie môžu zmenšiť pretavenú vrstvu tak, aby spĺňala náročné požiadavky letectva alebo zdravotníctva.
Rozdiely v rýchlosti a nákladoch drôtového a hĺbiaceho EDM
Nastavenie a upnutie
Drôtové EDM vyniká efektívnym nastavením. Súčiastky sa jednoducho upínajú a programovanie je priamočiare. Jediným obmedzením je prístup: pri vnútorných profiloch treba zavádzací otvor. Pri sériách rovnakých 2D tvarov je drôtové EDM mimoriadne konzistentné a ekonomické.
Hĺbiace EDM má nastavenie založené najmä na stratégii elektród. Čas a náklady zahŕňajú návrh, obrábanie a kvalifikáciu elektród, ako aj overenie parametrov výboja. Upínanie je flexibilné a proces môže začať v ktoromkoľvek bode povrchu. Pri hlbokých, zložitých dutinách, ktoré sa ťažko frézujú, sa vyššie počiatočné náklady často vrátia, pretože možno vytvoriť prvky, ktoré by inak boli nepraktické.
Spotreba elektródy a drôtu
Drôtové EDM spotrebúva drôt priebežne; náklady na spotrebný materiál sú predvídateľné a závisia od dĺžky rezu a hrúbky.
Hĺbiace EDM spotrebúva elektródy, niekedy ich treba viac na jeden prvok. Opotrebovanie elektródy a duplikovanie na dokončovacie prechody môžu predstavovať významnú časť celkových nákladov zákazky. Pri cenovej ponuke hĺbiaceho EDM sú počet a zložitosť elektród kľúčovými faktormi.
Možnosti automatizácie
Moderné zariadenia na drôtové aj hĺbiace EDM podporujú rozsiahlu automatizáciu: výmenníky nástrojov, paletové upínanie a spoľahlivú prevádzku bez obsluhy. Drôtové EDM sa obzvlášť hodí na nočnú prevádzku pri stohovaných doskách alebo vnorených dieloch. Hĺbiace EDM môže tiež pracovať bez dozoru s viacerými pripravenými elektródami a meraním v stroji, ak je plán výbojov overený.
Typické scenáre použitia
Použitie hĺbiaceho EDM
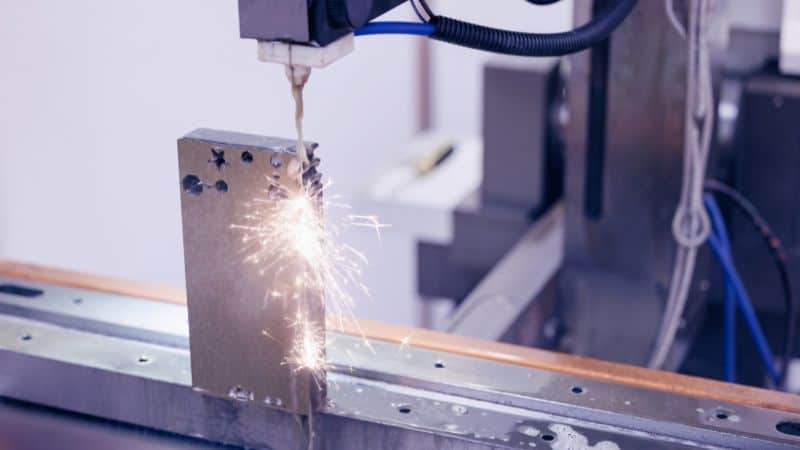
Jadrá a dutiny, kapsy vyhadzovačov, konformné prvky, hlboké rebrá a vnútorné drážkovanie v forme na tlakové liatie sú dôvodom na použitie hĺbiaceho EDM. Dopĺňa aj tvrdé frézovanie v prípadoch, keď dosah, priehyb nástroja alebo malé polomery robia mechanické rezanie riskantným či nemožným. Ak je prvok slepý alebo má zásadne 3D tvar s premenlivou hĺbkou, hĺbiace EDM poskytuje potrebnú kontrolu.
Použitie drôtového EDM
Drôtové EDM dominuje pri priechodných profiloch: pri razníkoch a lisovacích nástrojoch, ozubených kolesách a reťazových kolesách, polotovaroch chirurgických nástrojov, vyrezávaní vložiek a oddeľovaní presných plochých súčiastok z dosiek. Poskytuje úzke tolerancie, opakovateľnosť medzi výrobnými sériami a vynikajúcu kvalitu hrán, často priamo zo stroja po dokončovacích prechodoch.
Prepojené pracovné postupy
Pri zložitých nástrojoch sú často výhodné oba procesy. Drôtové EDM môže napríklad predrezať vnútorné drážky alebo odobrať väčšinu materiálu a skrátiť čas hĺbiaceho výboja. Hĺbiace EDM potom dokončí jemné 3D detaily a slepé prvky. Tento hybridný prístup skracuje cyklus, znižuje počet elektród a zlepšuje celkovú ekonomiku.
Praktický kontrolný zoznam pri výbere
Otázky pred výberom
- Ide o priechodný rez alebo slepú dutinu?
- Aká tolerancia a povrchová úprava sa vyžadujú na funkčných plochách?
- Aký je materiál a jeho hrúbka/výška súčiastky?
- Sú potrebné mimoriadne malé vnútorné polomery alebo ostré rohy?
- Aký je objem výroby a požiadavka na opakovateľnosť?
- Existujú obmedzenia prístupu (potreba zavádzacieho otvoru alebo chýbajúci vonkajší okraj)?
Údaje, ktoré poskytnúť výrobcovi EDM
- 3D CAD model (a 2D výkresy s GD&T) s jasne označenými prvkami EDM
- Špecifikácia materiálu, tvrdosť a stav
- Hrúbka/výška súčiastky a prípadné požiadavky na úkos
- Cieľové tolerancie a požiadavky na povrchovú úpravu pre jednotlivé plochy
- Účel prvku: slepé dutiny alebo priechodné rezy; minimálne polomery
- Množstvo, termín dodania a preferencie týkajúce sa nočnej prevádzky či automatizácie
Záver: Existuje „lepšia“ metóda EDM?
Nejde o jednoduchú otázku s odpoveďou áno alebo nie. Rozumnejšia odpoveď znie: „Vyberte správny nástroj pre konkrétnu úlohu.“ Hĺbiace EDM vyniká pri zložitých 3D dutinách a slepých prvkoch, zatiaľ čo drôtové EDM je bezkonkurenčné pri presných priechodných profiloch. Optimálny výber napokon závisí od širokého súboru kritérií.
Často kladené otázky
Existujú problémy s kompatibilitou povlakov, pokovovania alebo následnej povrchovej úpravy?
EDM vytvára tenkú pretavenú vrstvu, ktorá môže ovplyvniť priľnavosť alebo difúziu povlakov a pokovovania. Výrobcovia ju môžu odstrániť alebo zmenšiť pomocou povrchových úprav , napríklad dokončovacích výbojov alebo ľahkého brúsenia/leštenia. Ak plánujete následné tepelné spracovanie, uveďte to vopred. Výrobca môže upraviť parametre výbojov alebo naplánovať EDM až po tepelnom spracovaní, aby sa predišlo problémom s pretavenou či zmäknutou vrstvou.
Aké sú bežné príčiny pretrhnutia drôtu pri drôtovom EDM a ako im predchádzať?
Príčin môže byť viacero: nesprávne preplachovanie, príliš vysoká energia iskry vzhľadom na prierez, nesprávne napnutie drôtu alebo vyosené vedenie, abrazívne prímesi v materiáli, príliš agresívne rezanie rohov a podobne.
Aby sa krehký drôt nepretrhol, výrobcovia optimalizujú dráhy preplachovania, pri kritických prvkoch znižujú energiu, používajú viacprechodové stratégie a pevnejšie upínanie.
Ako upnúť krehké alebo tenké časti pri EDM?
Použite segmentované podpery, obetné podkladové dosky, mäkké svorky rozkladajúce zaťaženie a postupné stratégie rezania (predhrubovanie s nižšou energiou). Pri veľmi tenkých alebo krehkých súčiastkach môže výrobca odporučiť prilepenie k nosnej doske alebo stohovanie/vnáranie, aby sa obmedzila deformácia a umožnilo







