
Pojem EDM (elektroerozivní obrábění) označuje především dva výkonné procesy: hloubicí a drátové EDM. Oba odebírají kov řízenými elektrickými výboji a vynikají při obrábění kalených vodivých materiálů. V praxi se však hodí pro různé prvky, vyžadují odlišné nástroje a liší se nároky na přípravu i kvalitu dokončení.
Tento průvodce jasněji vysvětluje principy, použití a kritéria výběru hloubicího a drátového EDM. Pomůže vám zvolit správnou metodu elektroerozivního obrábění ještě před zahájením výroby.
Jak funguje hloubicí a drátové EDM
Hloubicí EDM (ram EDM)
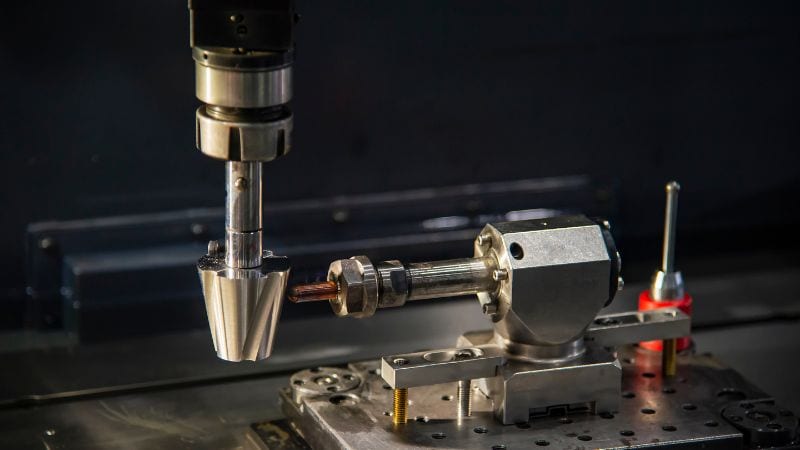
Při tomto procesu se tvarovaná elektroda, obvykle z grafitu nebo mědi, zanořuje do obrobku. Elektroda i díl jsou ponořeny v dielektrické kapalině, která izoluje, chladí a odplavuje erodované částice. Během EDM vzniká mezi elektrodou a obrobkem řada rychlých elektrických výbojů, které odebírají materiál a přesně kopírují tvar elektrody.
Hloubicí EDM je preferovanou metodou pro výrobu slepých prvků, jako jsou dutiny forem, detaily nástrojů a složité 3D tvary, které nelze frézovat kvůli průhybu nástroje nebo omezenému dosahu. Nevýhodou je samotná elektroda: návrh a výroba elektrod na míru, často několika pro hrubování a dokončování, prodlužují přípravu a zvyšují náklady. U hlubokých prvků s vysokým poměrem hloubky k šířce v houževnatých materiálech, například v kalené oceli, však často jde o jediné spolehlivé řešení.
Drátové EDM (řezání drátem elektrickými výboji)
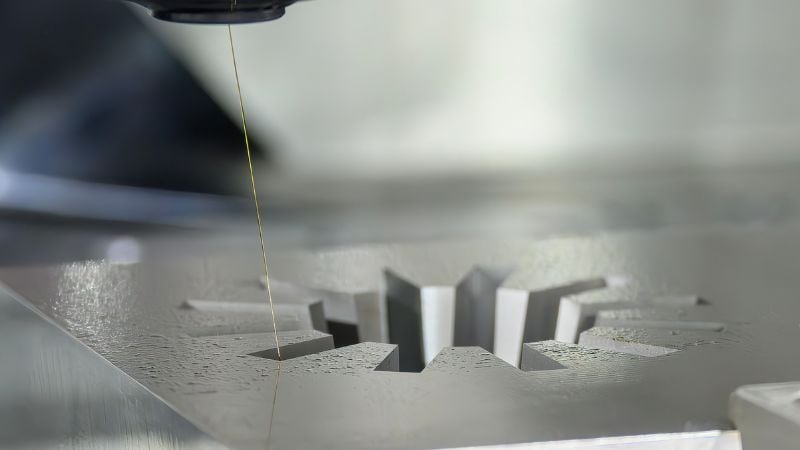
Drátové EDM používá tenký drát (často o průměru 0.010”), který se průběžně posouvá a slouží jako elektroda. Kovový drát se pohybuje po naprogramované dráze, převážně v rovině X/Y, zatímco horní a dolní vodítka se mohou pohybovat nezávisle a řezat úkosy nebo složité obrysy. Drát se stále odvíjí z cívky, takže řez provádí vždy jeho nová část a výkon zůstává konzistentní.
Tato metoda je omezena na průchozí řezy; u vnitřních prvků je třeba předvrtat zaváděcí otvor. Programování je mimořádně rychlé a upnutí snadné. Drátové EDM je proto ideální pro výrobu průstřižníků, střižnic a přesných plochých dílů i pro vyřezávání složitých tvarů z desek s výbornou opakovatelností a kvalitním povrchem.
Mechanical Differences Between Sinker EDM and Wire EDM
| Vlastnost | Hloubicí EDM | Drátové EDM |
| Geometrie a přístup | Vyniká u slepých prvků, jako jsou dutiny se dnem, hluboká žebra a vnitřní drážkování. Nevyžaduje průchozí přístup. | Omezeno na průchozí řezy. Ideální pro složité 2D profily a obrysy. Vyžaduje odkrytou hranu nebo zaváděcí otvor. |
| Tolerance a povrch | Dosahuje úzkých tolerancí (±0.0002–0.001″) | Běžně dodržuje úzké tolerance (±0.0001–0.0002″) a několika dokončovacími průchody přímo vytváří kvalitní povrch. |
| Hlavní výhoda | Vytváří složité 3D dutiny nedostupné jiným nástrojům. | Vysoce přesné 2D obrysy s minimální přípravou; „drát“ je univerzální nástroj. |
| Materiály | Oba procesy obrábějí širokou škálu vodivých materiálů včetně kalené nástrojové oceli, karbidů a speciálních slitin; tvrdost materiálu přitom nepředstavuje omezení. | |
Minimální poloměry a detaily rohů
Drátové EDM vytváří velmi ostré vnitřní rohy a jemné detaily; omezením je především průměr drátu a řízení rohů. Pokud jsou zapotřebí mimořádně jemná zaoblení, použijte tenčí drát (např. 0.006–0.004 in) a několik dokončovacích průchodů.
Nejmenší prvky při hloubicím EDM závisí na geometrii a tuhosti elektrody. Jemnější hroty jsou možné, ale jsou křehčí a jejich vypalování trvá déle. Pro velmi ostré profily průstřižníků nebo jemné drážky bývá čistší volbou drátové EDM.
Úkos, hloubka a poměr stran
Hloubicí EDM zvládá různé hloubky. Žebra s vysokým poměrem stran, hluboké kapsy a vysoké stěny s minimálním úkosem jsou při správném odplavování částic a použití elektrod pro jednotlivé fáze běžné.
Drátové EDM omezuje maximální osa Z stroje (výška obrobku) a přístup. Dokáže řezat úkosy a vysoké profily, ale extrémní hloubky nebo prvky bez průchozího přístupu nejsou proveditelné. Pokud návrh vyžaduje hlubokou dutinu se dnem, zvolte hloubicí EDM.
Tepelně ovlivněná oblast, přetavená vrstva a napětí
Oba procesy vytvářejí jiskrovou erozí tenkou přetavenou vrstvu a tepelně ovlivněnou oblast. Protože nástroj nevyvíjí tlak, zbytkové napětí bývá obvykle minimální. Dokončovací průchody, optimalizované parametry a následné leštění či leptání mohou přetavenou vrstvu zmenšit tak, aby díl splnil náročné požadavky letectví nebo zdravotnictví.
Rozdíly v rychlosti a nákladech mezi drátovým a hloubicím EDM
Příprava a upnutí
Drátové EDM vyniká efektivitou přípravy. Díly lze snadno upnout a programování je přímočaré. Jediným omezením je přístup: u vnitřních profilů je zapotřebí zaváděcí otvor. U sérií stejných 2D tvarů je drátové obrábění mimořádně konzistentní a hospodárné.
Příprava hloubicího EDM závisí především na strategii elektrod. Čas a náklady představuje jejich návrh, obrábění a ověření spolu s kontrolou parametrů eroze. Upnutí je flexibilní a proces může začít na libovolném místě povrchu. U hlubokých a složitých dutin, které se obtížně frézují, se počáteční náklady často vrátí díky výrobě prvků, které by jinak byly nepraktické.
Spotřeba elektrod a drátu
Drátové EDM spotřebovává drát nepřetržitě. Spotřebu materiálu lze předvídat a závisí na délce a tloušťce řezu.
Hloubicí EDM spotřebovává elektrody, někdy několik pro jeden prvek. Opotřebení elektrod a výroba dalších kusů pro dokončovací průchody mohou tvořit významnou část celkových nákladů zakázky. Při kalkulaci hloubicího EDM hraje zásadní roli počet a složitost elektrod.
Možnosti automatizace
Moderní pracoviště pro drátové i hloubicí EDM podporují rozsáhlou automatizaci: výměníky nástrojů, paletové upínání a spolehlivý bezobslužný provoz. Drátové EDM se zvlášť hodí pro noční bezobslužnou výrobu vrstvených desek nebo vnořených dílů. Bezobslužně může pracovat i hloubicí EDM s několika připravenými elektrodami a měřením ve stroji, pokud je plán eroze ověřen.
Typické scénáře použití
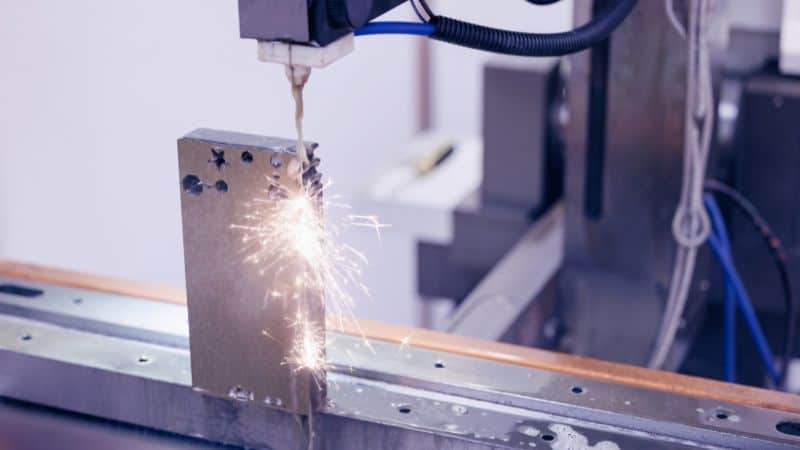
Použití hloubicího EDM
Jádra a dutiny, kapsy pro vyhazovače, konformní prvky, hluboká žebra a vnitřní drážkování formy pro tlakové lití jsou vhodnými prvky pro hloubicí EDM. Doplňuje také tvrdé frézování, pokud je mechanické řezání kvůli omezenému dosahu, průhybu nástroje nebo malým poloměrům riskantní či nemožné. U slepých nebo prostorových prvků s různou hloubkou poskytuje potřebnou kontrolu.
Použití drátového EDM
Drátové EDM vyniká u průchozích profilů: při výrobě průstřižníků a střižnic, ozubených kol a řetězových kol, polotovarů chirurgických nástrojů, vyřezávání vložek a dělení přesných plochých dílů z desek. Nabízí úzké tolerance, opakovatelnost mezi sériemi a výbornou kvalitu hran, často přímo po dokončovacích průchodech ve stroji.
Kombinované pracovní postupy
Složité nástroje často těží z kombinace obou metod. Drátové EDM může například nahrubo vyříznout vnitřní drážky nebo odebrat většinu materiálu, a zkrátit tak dobu hloubicí eroze. Hloubicí EDM pak dokončí jemné 3D detaily a slepé prvky. Tento kombinovaný přístup zkracuje cyklus, snižuje počet elektrod a zlepšuje celkovou ekonomiku.
Praktický kontrolní seznam pro výběr
Otázky před výběrem
- Jde o průchozí řez, nebo slepou dutinu?
- Jaká tolerance a kvalita povrchu jsou požadovány na funkčních plochách?
- Jaký je materiál a tloušťka/výška dílu?
- Obsahuje díl velmi malé vnitřní poloměry nebo ostré rohy?
- Jaký je objem výroby a požadavek na opakovatelnost?
- Existují omezení přístupu (potřeba zaváděcího otvoru nebo chybějící vnější hrana)?
Údaje pro výrobce EDM
- 3D CAD (a 2D výkresy s GD&T) s jasně vyznačenými prvky pro EDM
- Specifikace materiálu a jeho tvrdost/stav
- Tloušťka/výška dílu a případné požadavky na úkos
- Požadované tolerance a označení kvality povrchu pro každou plochu
- Záměr konstrukce: slepé dutiny nebo průchozí řezy; minimální poloměry
- Množství, požadovaný termín dodání a případné požadavky na bezobslužný provoz či automatizaci
Závěr: Existuje „lepší“ metoda EDM?
Nejde o jednoduchou otázku s odpovědí ano či ne. Rozumnější odpověď zní: „Zvolte správný nástroj pro konkrétní úkol.“ Hloubicí EDM vyniká u složitých 3D dutin a slepých prvků, zatímco drátové EDM nemá konkurenci při přesném řezání průchozích profilů. Optimální volbu nakonec určuje řada kritérií.
Často kladené otázky
Může dojít ke konfliktu s povlaky, pokovením nebo následnou povrchovou úpravou?
Při EDM vzniká tenká přetavená vrstva, která může ovlivnit přilnavost nebo difuzi povlaků a pokovení. Výrobci ji mohou odstranit nebo omezit pomocí povrchových úprav, například dokončovací erozí nebo lehkým broušením či leštěním. Plánujete-li následné tepelné zpracování, sdělte to předem. Výrobce může upravit parametry eroze nebo naplánovat EDM až po tepelném zpracování, aby se předešlo konfliktům s přetavenou vrstvou či změknutím materiálu.
Co způsobuje přetržení drátu při drátovém EDM a jak tomu předcházet?
Příčin může být několik: nedostatečné odplavování částic, příliš vysoká energie výbojů pro daný průřez, nesprávné napnutí drátu nebo nesouosost vodítek, abrazivní vměstky v materiálu, příliš ostré změny směru a další.
Aby se jemný drát nepřetrhl, výrobci často optimalizují cesty proplachování, v blízkosti kritických prvků používají průchody s nižší energií, volí víceprůchodové strategie a pevnější upnutí.
Jak při EDM upnout křehké nebo tenké části?
Používejte segmentované podpěry, obětované podkladové desky, měkké svěrky rozkládající zatížení a postupné strategie řezání (předběžné hrubování s nižší energií). U velmi tenkých či křehkých dílů mohou výrobci doporučit přilepení k nosné desce nebo skládání/vnoření, aby se omezila deformace a umožnilo







