
Lorsque l’on parle d’électroérosion (usinage par électroérosion)
Comment fonctionnent l’électroérosion par enfonçage et l’électroérosion à fil
Électroérosion par enfonçage (EDM par pénétration)
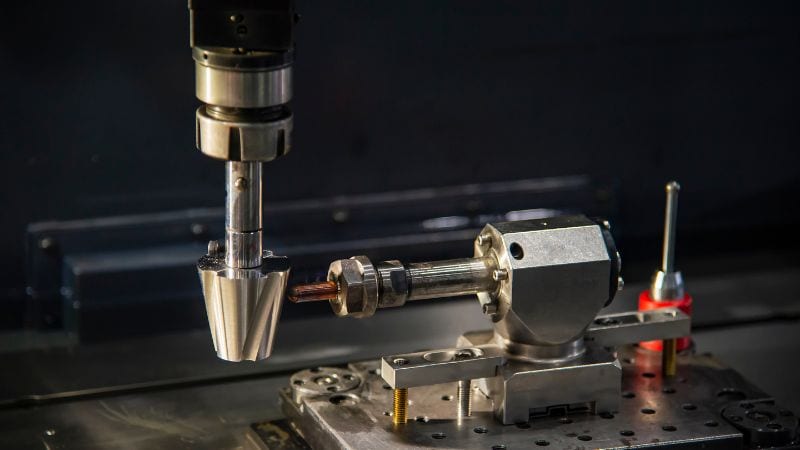
Ce procédé fait pénétrer dans la pièce une électrode profilée, généralement en graphite ou en cuivre. L’électrode et la pièce sont plongées dans un fluide diélectrique qui isole, refroidit et évacue les particules érodées. Pendant l’usinage, une série de décharges électriques rapides se produit entre l’électrode et la pièce, enlevant la matière pour reproduire avec précision la forme de l’électrode.
L’électroérosion par enfonçage est privilégiée pour créer des formes borgnes — comme des cavités de moule, des détails de matrice et des géométries 3D complexes — impossibles à fraiser en raison de la déflexion de l’outil ou d’un accès insuffisant. Son principal compromis concerne l’électrode : la conception et la fabrication d’électrodes sur mesure, souvent plusieurs pour l’ébauche et la finition, augmentent le temps et le coût de préparation. Toutefois, pour des formes profondes à fort rapport d’aspect dans des matériaux résistants comme l’acier trempé, c’est souvent la seule solution fiable.
Électroérosion à fil (découpe par fil électroérosion)
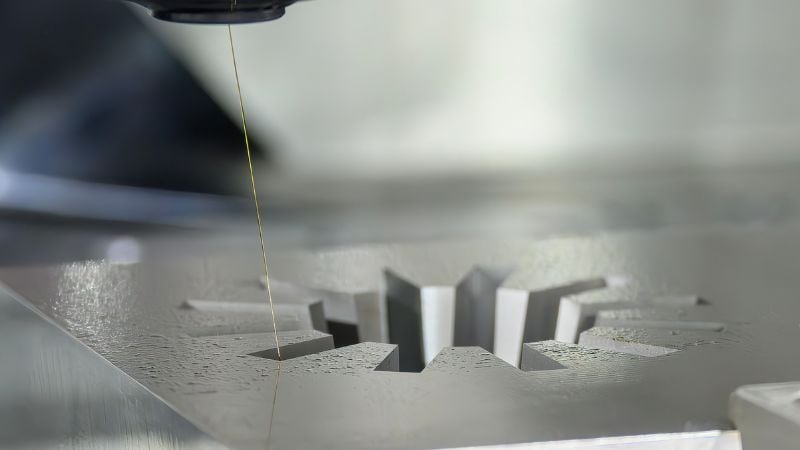
L’électroérosion à fil utilise un fil fin (souvent de 0.010” de diamètre) alimenté en continu comme électrode. Le fil métallique suit une trajectoire programmée, principalement dans le plan X/Y, tandis que les guides supérieur et inférieur peuvent se déplacer indépendamment pour réaliser des dépouilles ou des contours complexes. Le fil étant continuellement déroulé depuis une bobine, une section neuve réalise toujours la coupe, ce qui garantit des performances régulières.
Ce procédé est limité aux découpes traversantes ; toute forme intérieure nécessite donc un trou de départ préalablement percé. Sa programmation est particulièrement rapide et son bridage simple. Il convient parfaitement à la fabrication de poinçons, de matrices et de pièces planes de précision, ainsi qu’au détourage de formes complexes dans des plaques, avec une excellente répétabilité et un état de surface fin.
Différences mécaniques entre l’électroérosion par enfonçage et à fil
| Caractéristique | Électroérosion par enfonçage | Électroérosion à fil |
| Géométrie et accès | Excellente pour les formes borgnes, comme les cavités à fond fermé, les nervures profondes et les cannelures internes. Aucun accès traversant n’est nécessaire. | Limitée aux découpes traversantes. Idéale pour les profils et contours 2D complexes. Nécessite un bord accessible ou un trou de départ. |
| Tolérances et état de surface | Peut atteindre des tolérances serrées (±0.0002–0.001″) | Maintient régulièrement des tolérances serrées (±0.0001–0.0002″) et produit un état de surface fin directement après plusieurs passes de finition. |
| Avantage principal | Crée des cavités 3D complexes inaccessibles aux autres outils. | Grande précision pour les contours 2D avec une préparation minimale ; le fil est un outil universel. |
| Matériaux | Les deux procédés usinent une grande variété de matériaux conducteurs, notamment l’acier à outils trempé, le carbure et les alliages spéciaux, sans être limités par leur dureté. | |
Rayons minimaux et détails d’angle
Électroérosion à fil permet d’obtenir des angles intérieurs très serrés et des détails fins, limités principalement par le diamètre du fil et la maîtrise des angles. Utilisez un fil plus fin (par exemple, 0.006–0.004 in) et plusieurs passes de finition lorsque des congés extrêmement petits sont requis.
Électroérosion par enfonçage: les dimensions minimales dépendent de la géométrie et de la rigidité de l’électrode. Des pointes plus fines sont possibles, mais elles sont plus fragiles et leur usinage est plus lent. Pour des profils de poinçon très affûtés ou des fentes délicates, le fil est généralement une solution plus nette.
Dépouille, profondeur et rapport d’aspect
Électroérosion par enfonçage permet de travailler à différentes profondeurs. Les nervures à fort rapport d’aspect, les poches profondes et les parois hautes avec une dépouille minimale sont des opérations courantes, sous réserve d’un rinçage adapté et d’électrodes utilisées par étapes.
Électroérosion à fil est limitée par la hauteur maximale Z de la machine (hauteur de la pièce) et par l’accès. Elle peut réaliser des dépouilles et découper des sections hautes, mais les profondeurs extrêmes ou les formes sans accès traversant ne sont pas réalisables. Si la conception exige une géométrie profonde à fond fermé, privilégiez l’électroérosion par enfonçage.
Zone affectée thermiquement, couche refondue et contraintes
Les deux procédés créent une fine couche refondue et une zone affectée thermiquement par l’érosion due aux étincelles. Les contraintes résiduelles sont généralement faibles, car il n’y a pas de pression d’outil. Des passes de finition, des paramètres optimisés et un polissage ou une attaque chimique après usinage peuvent réduire la couche refondue pour répondre aux exigences aéronautiques ou médicales les plus strictes.
Différences de vitesse et de coût entre l’électroérosion à fil et par enfonçage
Préparation et bridage
Électroérosion à fil se distingue par l’efficacité de sa préparation. Les pièces se brident simplement et la programmation est directe. La seule contrainte est l’accès : un trou de départ est nécessaire pour les profils intérieurs. Pour les séries de formes 2D identiques, le fil offre une excellente régularité et un coût avantageux.
Électroérosion par enfonçage: la préparation dépend surtout de la stratégie d’électrodes. Le temps et le coût sont liés à leur conception, leur usinage et leur qualification, ainsi qu’à la vérification des paramètres d’érosion. Le bridage est flexible et, surtout, l’usinage peut commencer en tout point de la surface. Pour les cavités profondes et complexes difficiles à fraiser, l’enfonçage peut compenser son coût initial en réalisant des formes autrement impraticables.
Consommation d’électrodes et de fil
Électroérosion à fil consomme continuellement du fil : les consommables sont prévisibles et évoluent en fonction de la longueur de coupe et de l’épaisseur.
Électroérosion par enfonçage consomme des électrodes, parfois plusieurs par forme. L’usure et la duplication des électrodes pour les passes de finition peuvent représenter une part importante du coût total. Pour établir un devis d’électroérosion par enfonçage, le nombre et la complexité des électrodes sont des facteurs essentiels.
Potentiel d’automatisation
Les plateformes modernes d’électroérosion à fil et par enfonçage prennent en charge une automatisation avancée : changeurs d’outils, systèmes de bridage sur palettes et fonctionnement autonome fiable. L’électroérosion à fil convient particulièrement à la production sans opérateur pour les plaques empilées ou les pièces imbriquées. L’enfonçage peut également fonctionner sans surveillance avec plusieurs électrodes en attente et des mesures intégrées à la machine, à condition que le plan d’érosion soit validé.
Scénarios d’application respectifs
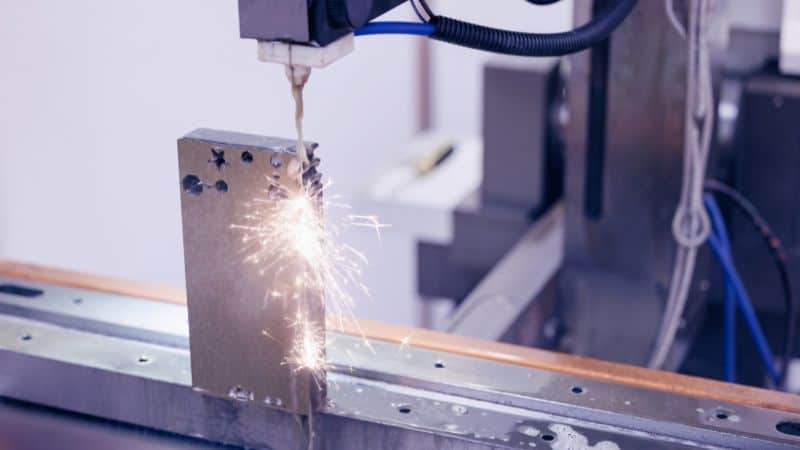
Applications de l’électroérosion par enfonçage
Les noyaux et cavités, les logements d’éjecteurs, les formes conformes, les nervures profondes et les cannelures internes d’un moule de fonderie sous pression indiquent qu’il faut envisager l’électroérosion par enfonçage. Elle complète également le fraisage dur lorsque la portée, la déflexion de l’outil ou de très petits rayons rendent la coupe mécanique risquée ou impossible. Si la forme est borgne ou fondamentalement en 3D avec des profondeurs variables, l’enfonçage offre la maîtrise nécessaire.
Applications de l’électroérosion à fil
L’électroérosion à fil excelle dans les profils traversants : poinçons et matrices, engrenages et pignons, ébauches d’instruments chirurgicaux, détourage d’inserts et séparation de composants plans de précision dans des plaques. Elle offre des tolérances serrées, une répétabilité sur les séries et une excellente qualité de bord, souvent directement en sortie de machine après les passes de finition.
Flux de travail intégrés
Les outils complexes bénéficient souvent de la combinaison des deux procédés. Par exemple, l’électroérosion à fil peut dégrossir des fentes internes ou enlever la majeure partie de la matière pour réduire le temps d’érosion par enfonçage. L’enfonçage réalise ensuite les détails 3D fins et les formes borgnes. Cette approche hybride réduit le temps de cycle et le nombre d’électrodes, tout en améliorant la rentabilité globale.
Liste pratique de sélection
Questions à se poser avant de choisir
- La forme est-elle une découpe traversante ou une cavité borgne ?
- Quelles tolérances et quel état de surface sont requis sur les surfaces fonctionnelles ?
- Quel est le matériau, et quelle est son épaisseur ou la hauteur de la pièce ?
- Faut-il réaliser des rayons intérieurs extrêmement petits ou des angles vifs ?
- Quel est le volume de production et le niveau de répétabilité requis ?
- Existe-t-il des contraintes d’accès (trou de départ nécessaire ou absence de bord extérieur accessible) ?
Informations à fournir à votre fabricant d’électroérosion
- Fichier CAO 3D (et plans 2D avec GD&T) indiquant clairement les formes à réaliser par électroérosion
- Spécification du matériau, dureté et état métallurgique
- Épaisseur/hauteur de la pièce et exigences éventuelles de dépouille
- Tolérances visées et exigences d’état de surface pour chaque surface
- Fonction de la forme : cavités borgnes ou découpes traversantes ; rayons minimaux
- Quantité, délais de livraison et préférences en matière d’automatisation ou de fonctionnement sans surveillance
Conclusion : existe-t-il une meilleure méthode d’usinage par électroérosion ?
La réponse n’est pas simplement oui ou non ; il est plus raisonnable de « choisir l’outil adapté au travail précis ». L’électroérosion par enfonçage excelle dans les cavités 3D complexes et les formes borgnes, tandis que l’électroérosion à fil est inégalée pour les profils traversants de précision. Le choix optimal dépend finalement de nombreux critères.
Foire aux questions
Existe-t-il des problèmes de compatibilité avec les revêtements, les placages ou les traitements de surface ultérieurs ?
L’électroérosion crée une fine couche refondue susceptible d’affecter l’adhérence ou la diffusion des revêtements et placages. Les fabricants peuvent l’éliminer ou la réduire grâce à des finitions de surface comme des passes de finition par électroérosion ou un léger meulage/polissage. Si un traitement thermique après usinage est prévu, indiquez-le dès le départ : le fabricant pourra ajuster les paramètres d’érosion ou programmer l’électroérosion après le traitement thermique afin d’éviter les problèmes liés à la couche refondue ou au ramollissement.
Quelles sont les causes courantes de rupture du fil en électroérosion à fil et comment les éviter ?
Les causes possibles sont nombreuses : rinçage inadéquat, énergie d’étincelle excessive pour la section, tension du fil ou désalignement des guides, inclusions abrasives dans le matériau, angles trop agressifs, etc.
Pour éviter la rupture du fil fragile, les fabricants optimisent souvent les trajectoires de rinçage, réduisent l’énergie des passes près des formes critiques, adoptent des stratégies multipasses et renforcent le bridage, entre autres mesures.
Comment brider des sections fragiles ou minces pour l’électroérosion ?
Utilisez des supports segmentés, des plaques de support sacrificielles, des brides souples qui répartissent la charge et des stratégies de coupe par étapes (pré-ébauche à faible énergie). Pour les pièces très fines ou fragiles, les fabricants peuvent recommander de les coller sur une plaque porte-pièce ou de les empiler/imbriquer afin de limiter les déformations et de permettre







