
Le moulage sous pression est devenu un procédé de fabrication essentiel pour produire à grande échelle des composants de vélo précis, légers et structurellement robustes. Alors que les marques de cyclisme recherchent des tolérances plus serrées, des cycles de production plus rapides et un coût par pièce plus faible, le moulage sous pression offre une voie éprouvée du concept au composant fini.
Mais pourquoi ce procédé se distingue-t-il des autres techniques de fabrication, et quelles pièces et conceptions sont possibles ? Notre article répond à ces questions sous plusieurs angles.
Pourquoi le moulage sous pression des pièces de vélo convient-il à la production de vélos ?
Ce chapitre présente deux raisons générales d’utiliser le moulage sous pression pour fabriquer des composants de vélo : comment il améliore l’efficacité et la qualité, et pourquoi il peut être préférable à d’autres services de fabrication.
Comment le moulage sous pression répond aux besoins des composants de vélo produits en grande série
Les vélos sont souvent considérés comme des biens de consommation faisant l’objet d’une forte demande. Cela se traduit par de grandes commandes de composants, qui bénéficient des avantages du moulage sous pression, tels que le coût unitaire réduit et les délais plus courts.
Pour répondre à la demande de pièces de vélo moulées sous pression, les fabricants utilisent le procédé de moulage sous haute pression. Le métal en fusion est injecté à grande vitesse dans des moules en acier réutilisables, ce qui permet des cycles rapides ; un même moule peut produire des milliers de pièces identiques avant de nécessiter une maintenance importante.
De plus, chaque pièce moulée sort du moule avec une forme proche de sa géométrie finale. Cela réduit les besoins d’usinage CNC, de rectification et d’autres opérations secondaires. Les corps de pédales, les boîtiers de leviers de frein et les coques de moyeu peuvent passer du moule à la finition avec un enlèvement minimal de matière.
La répétabilité est un autre avantage. Toutes les pièces issues d’un même moule présentent le même profil dimensionnel, ce qui simplifie l’assemblage et le contrôle qualité sur les grandes séries.
Quand le moulage sous pression est préférable à l’usinage ou à la fabrication
L’usinage CNC convient particulièrement aux prototypes lorsque le coût de l’outillage doit rester faible. En revanche, pour la production en grande série de pièces de vélo complexes, le moulage sous pression l’emporte généralement en coût par pièce et en rapidité pour les géométries comportant des parois minces, des nervures internes ou des contours complexes qui exigeraient autrement un usinage multi-axes important.
La fabrication par soudage ou pliage convient aux cadres et aux pièces structurelles simples, mais elle introduit une variabilité des assemblages due aux erreurs humaines et à des coûts de main-d’œuvre plus élevés. Le moulage sous pression élimine les assemblages pour les composants monoblocs, améliorant ainsi la résistance et la régularité.
Les meilleures pièces de vélo pour le moulage sous pression
Les composants de vélo qui bénéficient le plus du moulage sous pression présentent des caractéristiques communes : géométrie complexe, parois d’épaisseur moyenne à faible, besoin d’une qualité constante et volumes de production élevés.
Cadres de vélo et composants structurels moulés sous pression
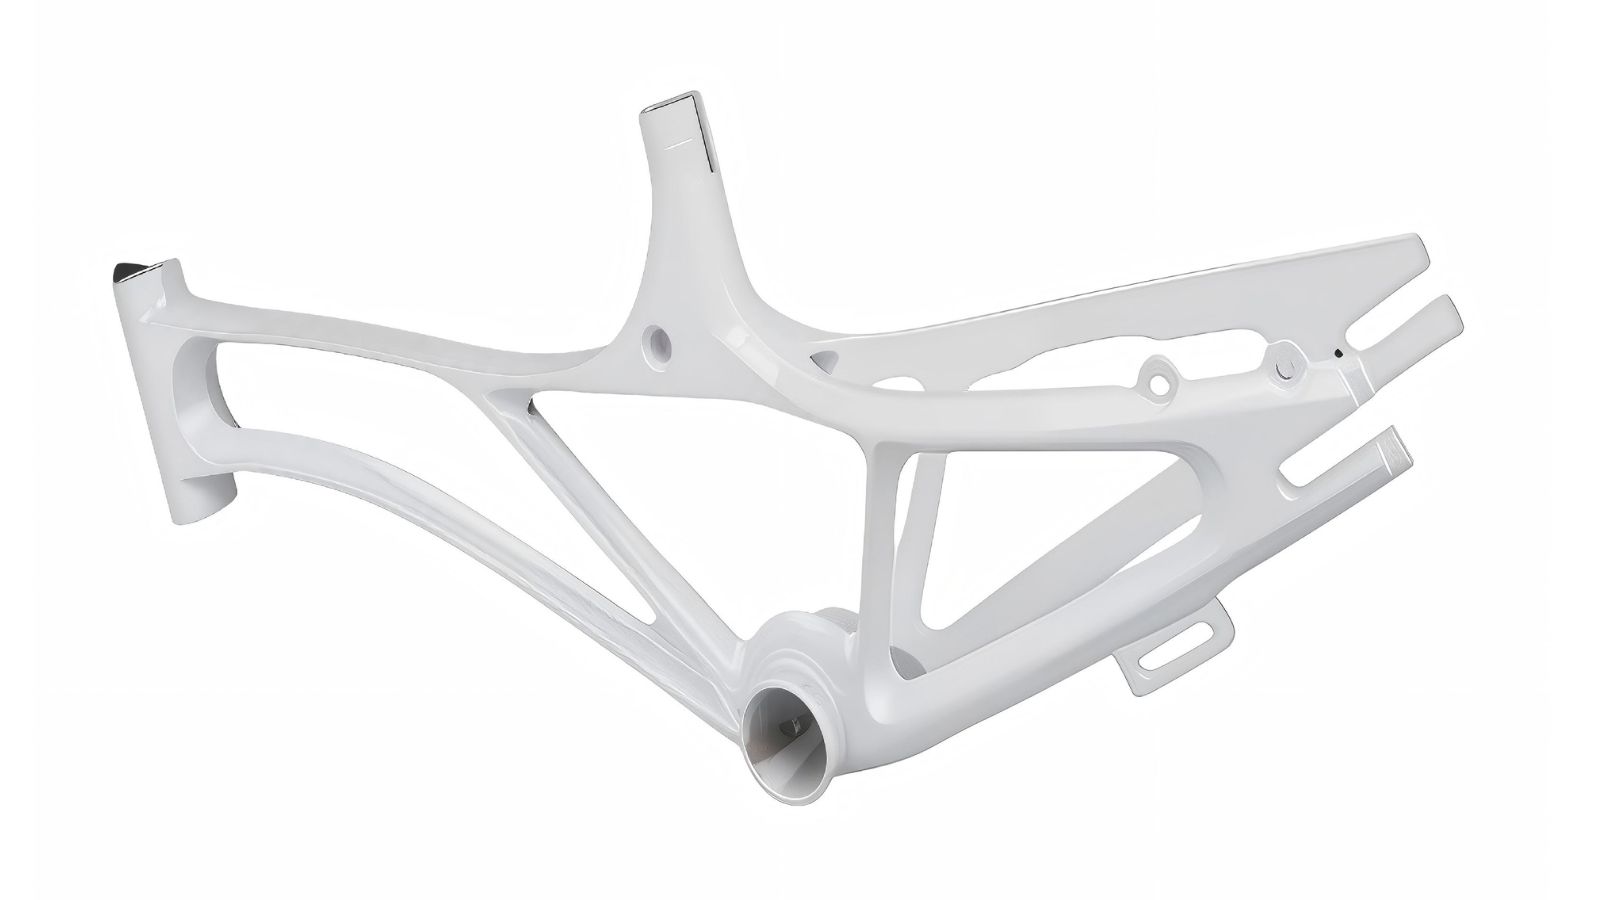
Historiquement, fabriquer un cadre de vélo complet par moulage sous pression était considéré comme peu pratique en raison des limites de taille des machines et des contraintes des tubes creux traditionnels.
Cependant, les machines modernes de moulage sous pression à tonnage élevé ont révolutionné ce procédé. En utilisant des conceptions structurelles ouvertes en treillis ou nervurées, plutôt que des tubes fermés, il est désormais possible de mouler le cadre principal entier en une seule opération. Cette construction monobloc élimine les fragiles assemblages soudés et offre une rigidité remarquable ainsi qu’une esthétique épurée, recherchées pour une utilisation continue, un entretien réduit et la production en série.
Leviers de frein, supports de montage et capots de protection pour vélos
Les leviers de frein comptent parmi les pièces de vélo les plus couramment moulées sous pression. Le corps du levier exige une forme complexe, une surface extérieure lisse, une géométrie de pivot interne et des caractéristiques de montage. Le moulage sous pression permet de réaliser tous ces éléments en une seule opération.
Les supports de montage pour accessoires, éclairages, compteurs et porte-bidons sont fabriqués efficacement par moulage sous pression. Leur petite taille et leur complexité modérée les rendent adaptés aux moules multi-empreintes, qui permettent de couler plusieurs pièces par cycle.
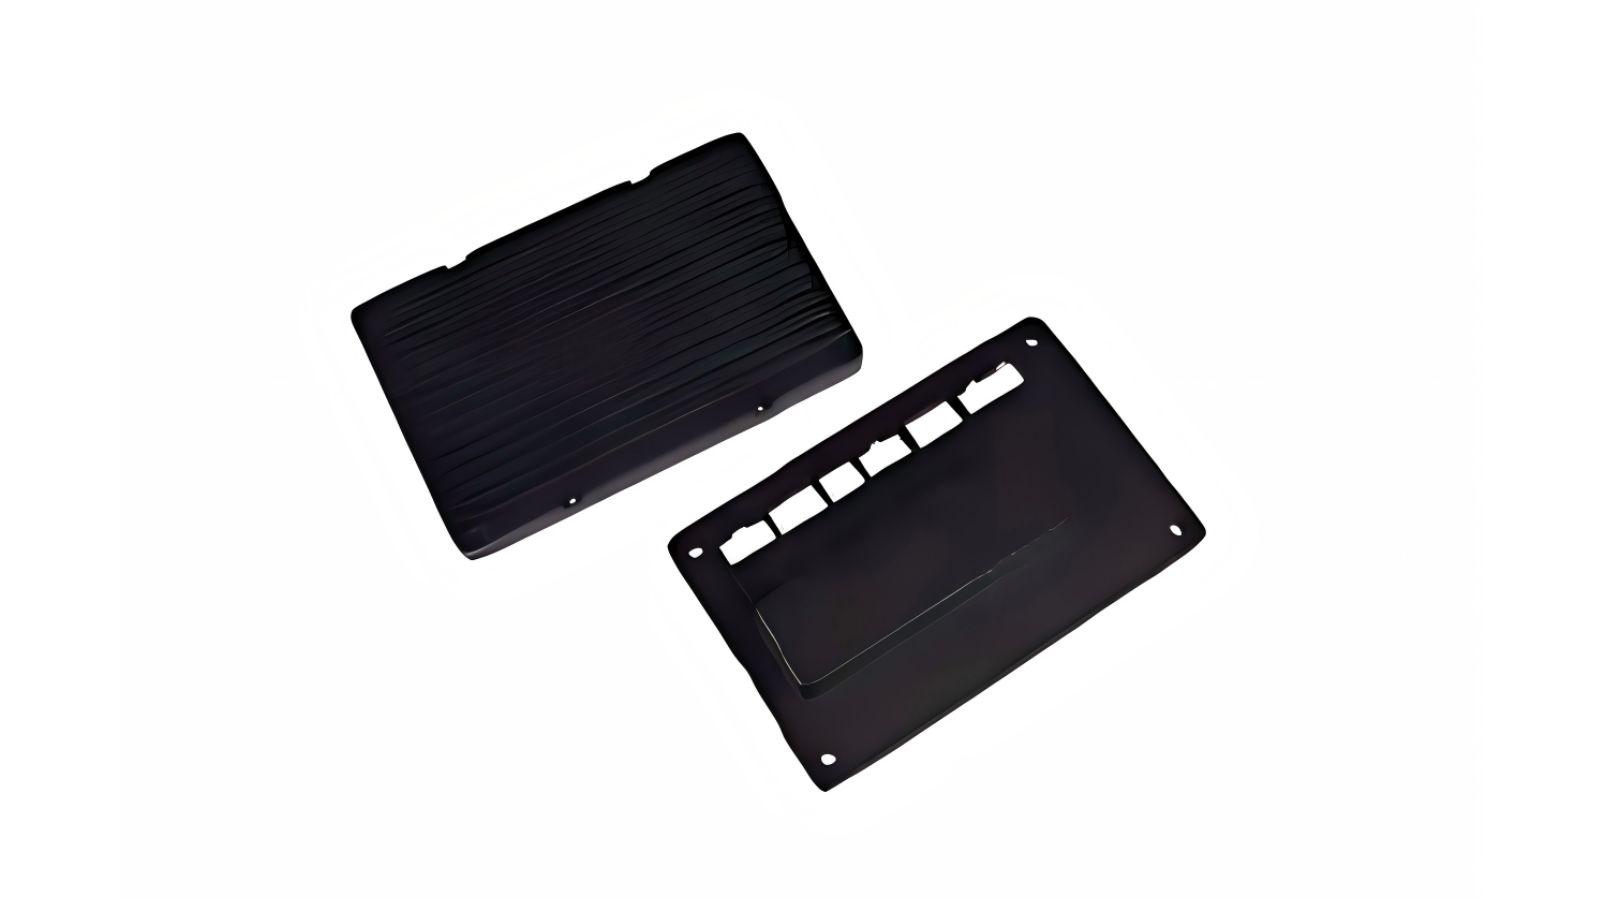
Les capots de protection et les garnitures décoratives bénéficient également de la capacité du moulage sous pression à reproduire les détails fins de surface. Ces pièces sont souvent directement envoyées au revêtement en poudre ou à l’ anodisation sans usinage supplémentaire.
Carters de moteur et boîtes de vitesses pour vélos électriques
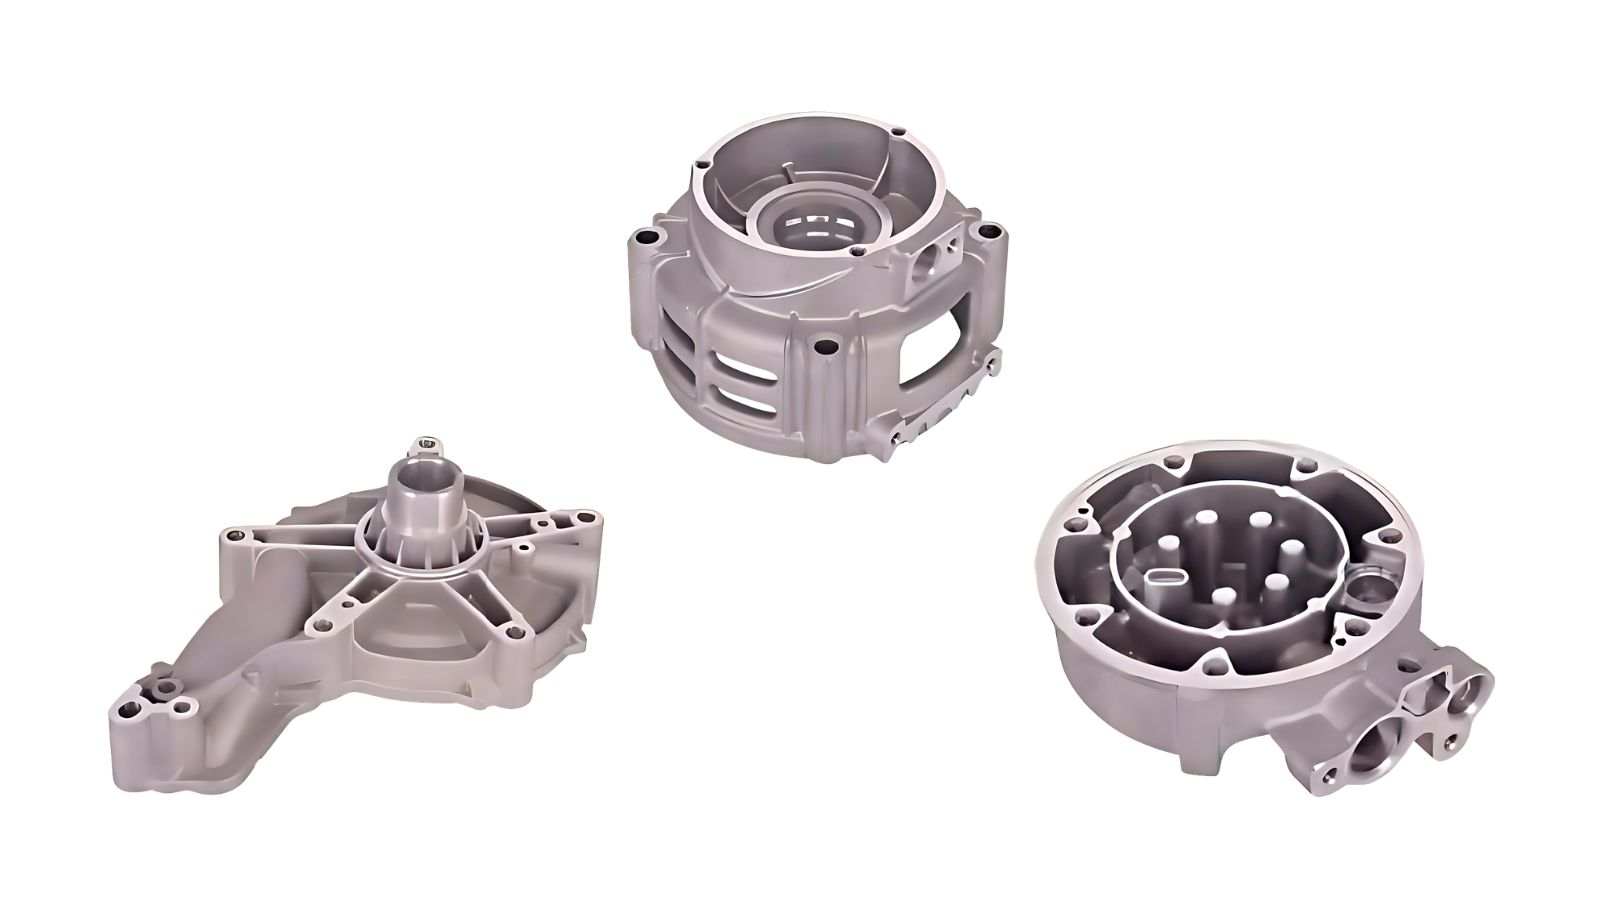
Avec l’évolution des transports à deux roues, la production de composants pour vélos électriques est devenue un autre axe de développement des fabricants, avec des exigences accrues en matière de normes et de fonctions.
Les carters de moteur et de boîte de vitesses doivent dissiper efficacement la chaleur, protéger l’électronique interne et respecter des tolérances serrées pour l’alignement des roulements et des arbres. L’intégration des bossages de montage, des ailettes de refroidissement et des rainures d’étanchéité dans une seule pièce moulée réduit le nombre de pièces et le temps d’assemblage.
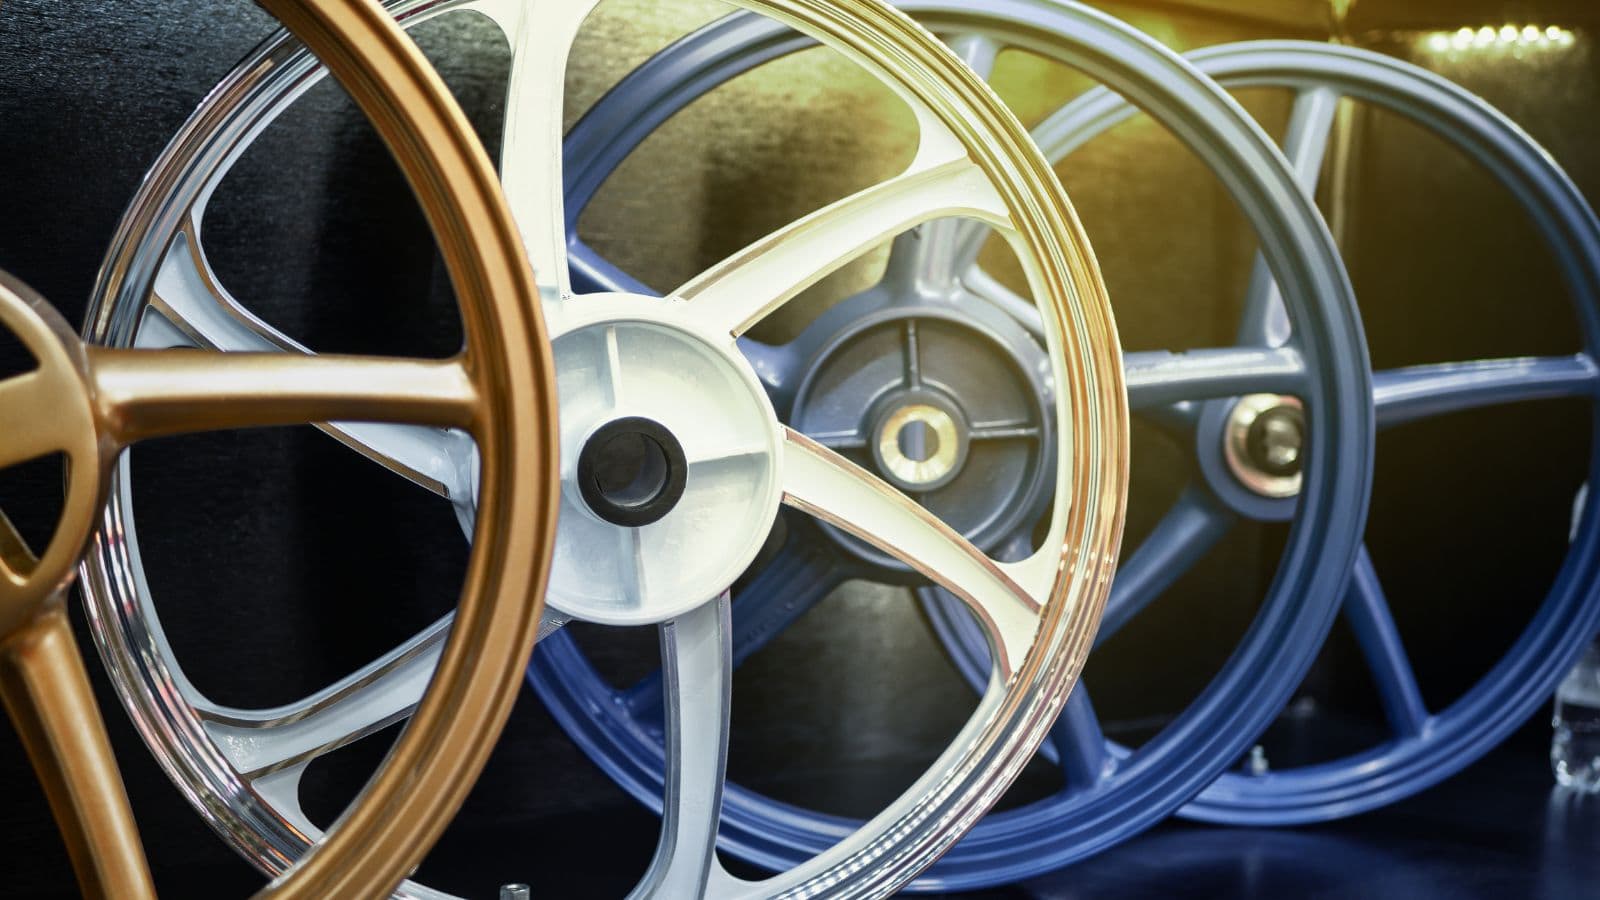
Roues monoblocs en magnésium pour vélos et performances légères
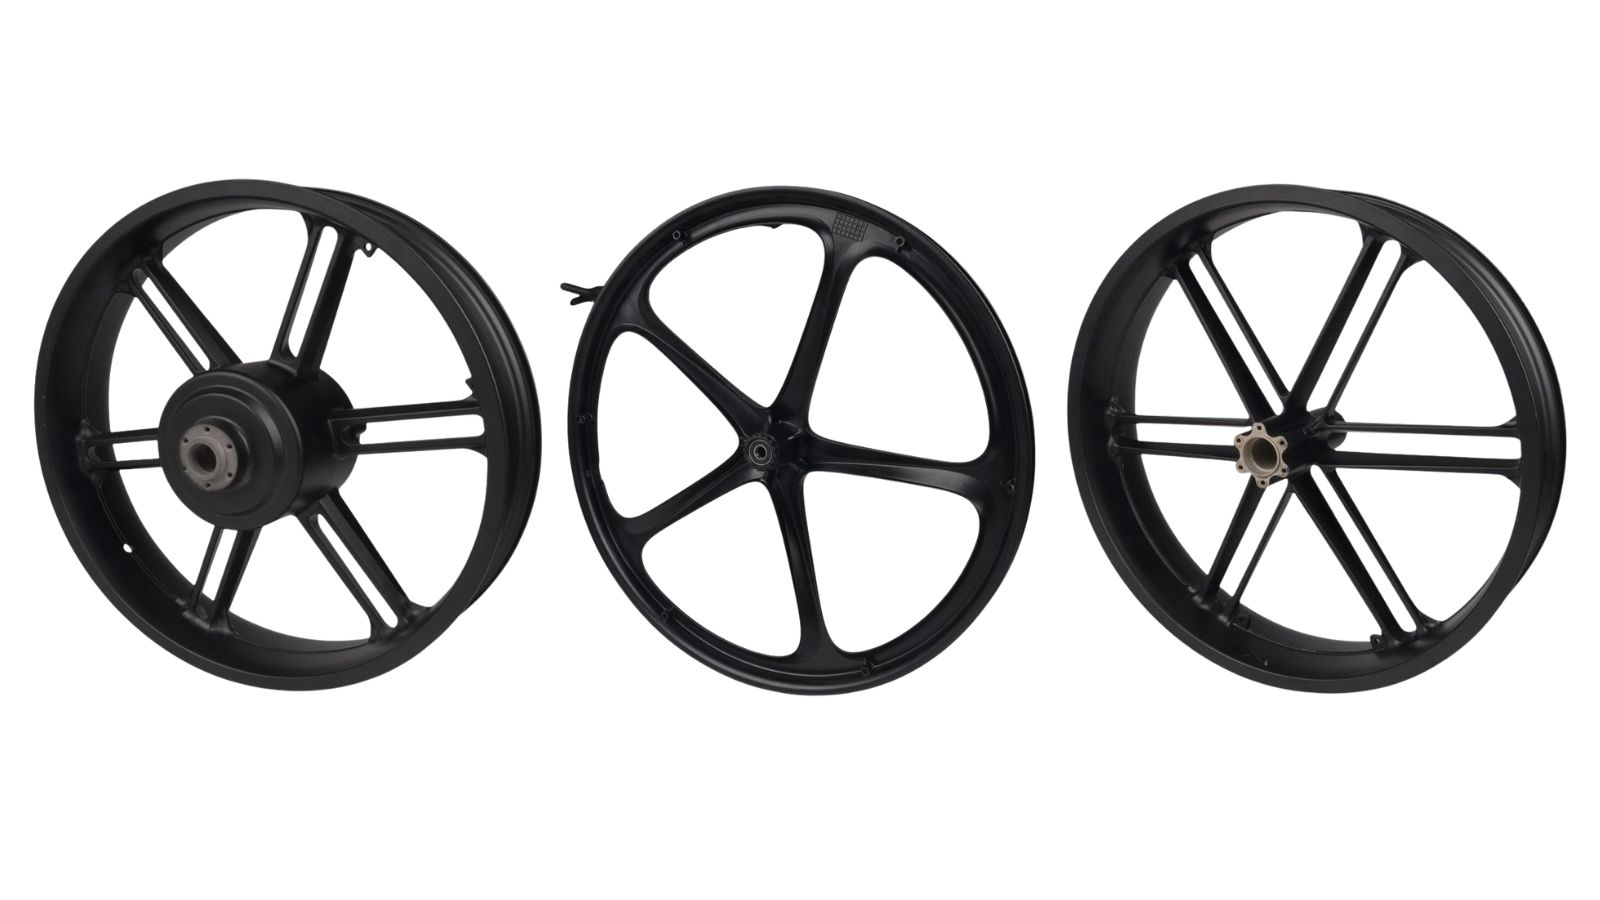
Les roues de vélo traditionnelles reposent largement sur le laçage des rayons, qui exige un assemblage long et laborieux. De plus, les roues à rayons nécessitent un entretien régulier, comme la retension et le dévoilage périodiques, pour rester sûres et fonctionnelles.
Le moulage sous haute pression permet de produire de véritables roues monoblocs en magnésium. En intégrant le moyeu central, les branches aérodynamiques et la jante extérieure dans une structure métallique continue, on obtient une roue rigide, sans entretien, qui peut être produite en série avec une grande efficacité.
Par le passé, les roues moulées en aluminium étaient critiquées pour leur poids élevé. Aujourd’hui, la fabrication moderne utilise des alliages de magnésium avancés pour réduire considérablement le poids tout en préservant la rigidité structurelle. Cette aptitude supérieure au moulage de parois minces ouvre de nouvelles possibilités de conception et répond facilement au couple plus élevé et au poids supérieur des châssis de vélos électriques modernes.
Alors que les roues à rayons en fibre de carbone ultralégères restent la référence en compétition, les roues en magnésium moulées sous pression constituent une solution de choix pour les marchés en plein essor des vélos électriques, des vélos urbains, des vélos pliants et de la mobilité publique.
Choix des matériaux pour les pièces de vélo moulées sous pression
Le choix de l’alliage influe sur tous les aspects d’une pièce de vélo moulée sous pression, du poids et de la résistance à la corrosion à la qualité de finition de surface. Les matériaux les plus courants sont l’aluminium, le zinc et le magnésium.
Pourquoi le moulage sous pression de l’aluminium est courant pour les pièces de vélo
Les alliages d’aluminium sont les matériaux les plus couramment utilisés en moulage sous pression, non seulement pour les composants de vélo, mais aussi dans l’ensemble du secteur. Les raisons sont simples :
- Faible densité qui réduit le poids global du vélo
- Résistance naturelle à la corrosion grâce à la formation spontanée d’une couche d’oxyde
- Bonne conductivité thermique utile pour les carters de moteur et de batterie de vélos électriques
- Large disponibilité d’alliages aux propriétés mécaniques bien documentées
- Recyclabilité favorable aux objectifs de durabilité et aux économies potentielles
Les alliages d’aluminium courants pour le moulage sous pression de pièces de vélo comprennent :
| Alliage | Propriétés clés | Applications typiques pour le vélo |
|---|---|---|
| A380 | Bonne fluidité, étanchéité à la pression et résistance mécanique | Carters de moteur, supports, corps de leviers |
| A360 | Résistance à la corrosion supérieure et bonne ductilité | Composants exposés, coques de moyeu |
| A383 | Remplit plus facilement les moules complexes | Capots à parois minces, formes complexes |
| ADC12 | Moulabilité et résistance équilibrées | Pièces de vélo à usage général |
Quand le zinc ou le magnésium sont-ils plus adaptés ?
Le moulage sous pression du zinc convient aux petites pièces très détaillées qui exigent un excellent état de surface et des tolérances serrées. Les embouts de câbles, les petits boutons de réglage et les badges décoratifs sont des applications courantes sur les vélos.
La densité plus élevée du zinc limite son utilisation pour les pièces structurelles sensibles au poids, mais son faible point de fusion permet le moulage en chambre chaude, avec des cycles plus rapides et une durée de vie du moule plus longue.
Le magnésium gagne en popularité ces dernières années grâce aux progrès de la production d’alliages et des techniques de moulage sous pression. C’est le métal structurel le plus léger utilisé pour ce procédé ; il convient donc aux applications où la réduction du poids est prioritaire, telles que les roues de compétition, les corps de pédales et les carters haut de gamme de moteurs de vélos électriques. Des alliages comme AZ91D et AM60B offrent une bonne résistance et de bonnes propriétés d’amortissement.
Choisir les alliages selon la résistance, le poids et la tenue à la corrosion
Le choix de l’alliage doit commencer par les exigences fonctionnelles de la pièce. Tenez compte des facteurs suivants :
- Type de charge : les charges statiques favorisent les alliages à haute résistance (A380, AZ91D). Les charges cycliques ou les chocs peuvent nécessiter des alliages plus ductiles (A360, AM60B).
- Objectif de poids : les alliages de magnésium pèsent environ deux tiers du poids de l’aluminium ; le zinc pèse plus de deux fois plus.
- Environnement : les pièces exposées à la pluie, au sel de voirie ou à la transpiration doivent résister à la corrosion. L’aluminium et le magnésium bénéficient tous deux de traitements de surface protecteurs.
- Méthode de finition : certains alliages s’anodisent mieux que d’autres. Si l’anodisation est requise, elle doit influencer le choix de l’alliage dès la conception.
- Coût : pour la plupart des pièces de vélo, les alliages d’aluminium offrent généralement le meilleur équilibre entre performances et coût.
Toutefois, si vous souhaitez simplifier le processus de sélection, vous pouvez toujours demander conseil aux fabricants.
Pourquoi choisir Moldiecasting : de l’optimisation de la conception aux pièces de vélo prêtes à monter
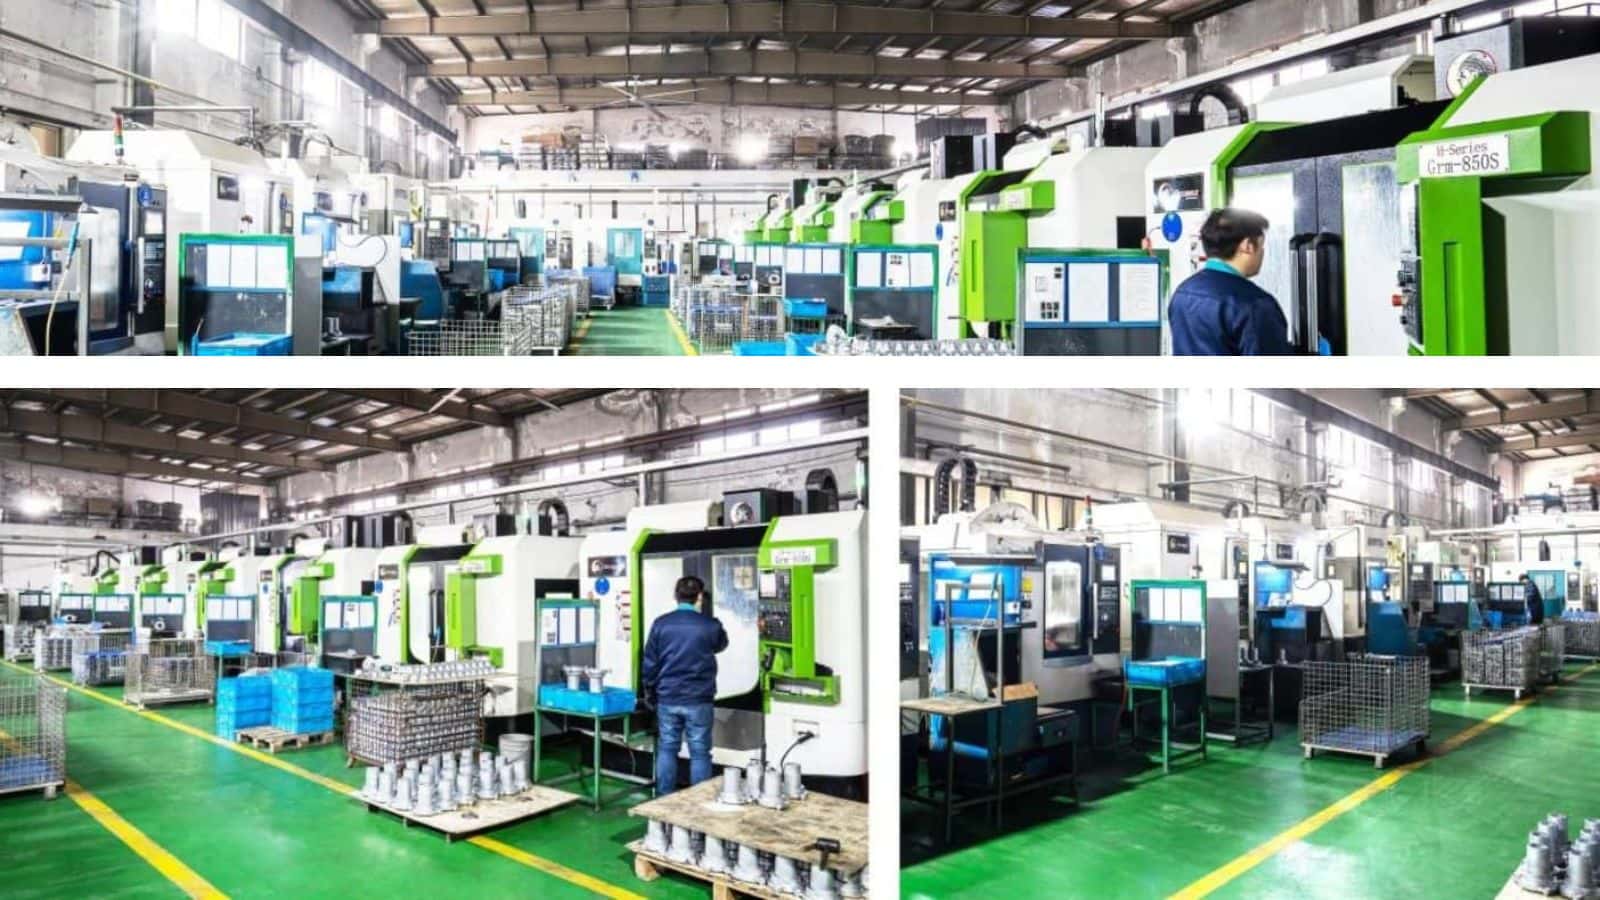
Passer des fichiers CAO à des composants de vélo moulés sous pression et finis ne consiste pas uniquement à remplir un moule. Moldiecasting est un partenaire de fabrication à source unique qui gère toutes ces variables sur un même site, depuis l’examen initial de la conception jusqu’aux composants de vélo entièrement finis et prêts à être assemblés.
Assistance à la conception pour la fabrication (DFM)
Avant tout usinage de l’acier, notre équipe d’ingénierie examine vos modèles CAO et applique les principes DFM afin d’assurer la rigidité sans ajouter de volume et de réduire autant que possible l’usinage après moulage.
Pour les applications sensibles au poids, comme les roues en magnésium ou les carters de moteur de vélos électriques, nos procédés permettent de tenir des tolérances serrées de ±0.1 mm à ±0.3 mm sur les interfaces critiques, telles que les alésages de roulement et les sièges de pivot.
Simulation du moule et validation du premier article
Avant de fabriquer l’outillage de production, nous réalisons une analyse complète de l’écoulement dans le moule pour prévoir et corriger les défauts potentiels au stade de la simulation. Une fois les pièces d’essai produites, un contrôle rapide boucle rapidement le processus : les rapports de contrôle MMT en taille réelle sont délivrés quelques jours après les essais, à la suite des rapports de numérisation 3D. Ce délai permet de respecter le calendrier d’approbation technique et d’éviter l’accumulation des retards.
Fabrication interne des moules, fonderie, usinage et finition de surface
La fabrication des moules, la fonderie, l’usinage CNC et la finition de surface sont réalisés par l’équipe d’ingénierie interne de Moldiecasting. Nous proposons des traitements de surface adaptés aux composants de vélo moulés sous pression :
- Revêtement en poudre et peinture au pistolet : norme industrielle pour les cadres, roues en magnésium et carters de moteur moulés sous pression. Cette finition masque parfaitement les légères marques d’écoulement tout en offrant des couleurs et textures durables propres à la marque.
- Grenaillage à billes et sablage : essentiels au nettoyage de surface, à la réduction des contraintes et à une adhérence optimale de la peinture ; ils améliorent considérablement la durée de vie en fatigue des pièces métalliques.
- Polissage vibratoire et mécanique : élimine les bavures de fonderie et lisse les lignes de joint afin d’offrir une sensation au toucher propre, sûre et haut de gamme sur les pièces exposées, comme les leviers de frein.
- Dépôt électrolytique : idéal pour les petits accessoires en zinc moulé sous pression (embouts de câbles et boutons de réglage, par exemple), auxquels il confère une excellente finition décorative et une bonne résistance aux intempéries.
- Oxydation spécialisée (par exemple MAO pour le magnésium) : même si l’aluminium standard moulé sous pression ne se prête pas idéalement à une anodisation esthétique, nous proposons des traitements d’oxydation micro-arc spécifiques pour les pièces en magnésium, afin d’assurer une résistance optimale à la corrosion dans des conditions d’utilisation exigeantes.
Références qualité et capacité de production
Outre notre expérience antérieure dans la production de pièces de vélo moulées sous pression (présentées dans notre catalogue produits), Moldiecasting détient également les certifications ISO 9001 et IATF 16949 et applique ces référentiels qualité à chaque commande de composants de vélo. Nous acceptons tous les formats de fichiers standard — DXF, DWG, IGES et STEP — pour les projets OEM et ODM à tout stade de développement.
Prêt à donner vie à votre prochain composant de vélo ? Contactez notre équipe d’ingénierie et transmettez dès aujourd’hui vos plans 2D/3D. Notre équipe d’ingénierie vous fournira une évaluation de conception gratuite et un devis compétitif pour accélérer votre production.







