
L’anodisation, procédé largement utilisé de traitement de surface des métaux, est une technique qui renforce et protège les surfaces métalliques en créant une couche d’oxyde contrôlée. Mais ce procédé comporte bien d’autres aspects techniques et critères de sélection. Ce guide explique en détail le fonctionnement de chaque type d’anodisation, ses particularités et la manière d’équilibrer coût, résistance à l’usure et apparence pour faire le bon choix pour votre projet.
Différences entre les procédés d’anodisation
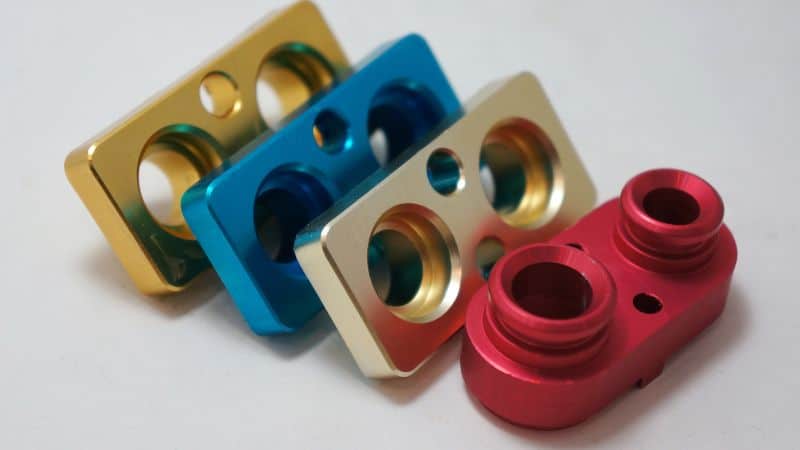
Tous les procédés d’anodisation transforment les surfaces métalliques par oxydation électrochimique contrôlée, mais les couches d’oxyde obtenues peuvent varier considérablement. Comprendre ces différences est essentiel pour choisir entre l’anodisation de type I (acide chromique), de type II (acide sulfurique) et de type III (couche dure) .
La formule de base est simple : la pièce, généralement fabriquée dans une gamme limitée de métaux comprenant l’ aluminium, le zinc, le magnésium et le titane, est immergée dans un électrolyte acide, un courant continu la traverse et une couche protectrice intégrée se forme sur sa surface. Quatre variables principales différencient toutefois les procédés :
- Chimie de l’électrolyte : L’acide utilisé est le principal critère de classification. Les acides chromique, sulfurique et phosphorique réagissent différemment avec les métaux.
- Température : Il s’agit peut-être du facteur opérationnel le plus important. Les basses températures de bain (~0–10°C / 32–50°F) ralentissent fortement la dissolution de l’oxyde pendant sa formation et produisent des revêtements plus denses, plus durs et plus épais. L’anodisation décorative standard se déroule à des températures plus élevées, proches de l’ambiante.
- Densité de courant et tension : Un courant électrique plus élevé intensifie la réaction d’oxydation, accélère la croissance et influe sur la microstructure de la couche d’oxyde.
- Durée du procédé : La durée d’immersion dans le bain détermine directement l’épaisseur du revêtement, dans les limites définies par les autres paramètres.
Anodisation de type I : anodisation à l’acide chromique
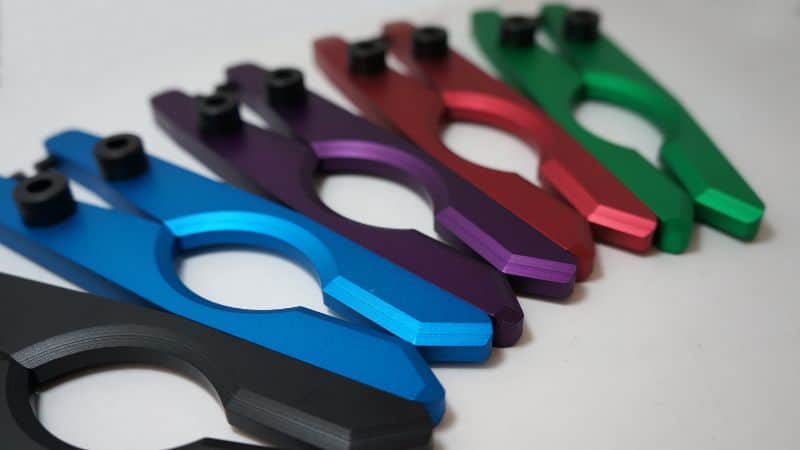
L’anodisation de type I, également appelée anodisation à l’acide chromique, utilise l’ acide chromique (H₂CrO₄) comme électrolyte. Le film d’oxyde formé dans cette solution est peu poreux et très mince, généralement de 0.00002 à 0.0001 pouces (0.5 à 2.5 microns). Cette couche adhère fermement à la surface et protège de la corrosion sans modifier sensiblement les dimensions. Le bain d’acide chromique étant moins agressif que l’acide sulfurique du type II, il attaque moins le matériau de base et préserve la finition de surface. Cette méthode sert souvent de couche d’apprêt pour les peintures et adhésifs, car l’oxyde obtenu offre une excellente adhérence.
Avantages et limites
La couche d’oxyde protectrice du type I est mince et lisse, ce qui confère aux pièces un revêtement durable mais léger . Elle assure une protection anticorrosion essentielle et préserve les détails fins des surfaces de précision. L’épaisseur habituelle varie de 0.00005 à 0.0001 pouces, avec un effet négligeable sur les dimensions. En revanche, sa résistance à l’abrasion est inférieure à celle des revêtements sulfurique épais ou anodisés durs. Comme l’acide chromique contient du chrome hexavalent, le procédé exige des contrôles environnementaux et sanitaires qui en limitent l’usage dans certains sites.
Applications types
Le type I est principalement spécifié dans l’aéronautique, le secteur militaire et l’industrie de précision lorsqu’il faut préserver les dimensions exactes, préparer une surface pour la peinture ou l’adhésif et prévenir la corrosion sur des composants sensibles au poids.
- Aéronautique : utilisé sur les assemblages structurels, les gouvernes, les composants critiques pour le vol et les fixations qui exigent un changement dimensionnel minimal et une résistance à la corrosion.
- Militaire et défense : appliqué aux boîtiers de précision, aux connecteurs et aux équipements de terrain qui nécessitent une protection fiable et servent souvent de support à un revêtement ultérieur.
- Industrie et automobile : employé comme revêtement protecteur mince et excellente base d’adhérence ou de peinture lorsque l’adhérence et la protection anticorrosion sous le revêtement sont prioritaires.
Anodisation de type II : anodisation à l’acide sulfurique
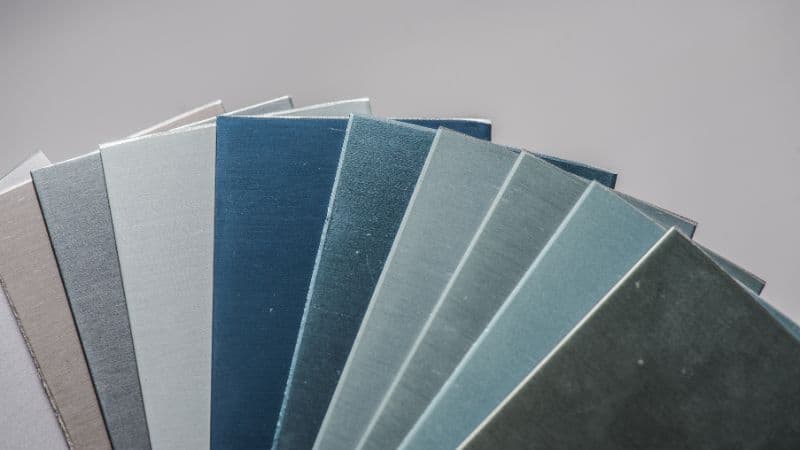
Ce procédé suit généralement les mêmes principes que les autres types d’anodisation, mais l’électrolyte est remplacé par de l’acide sulfurique dilué dans de l’eau déionisée, à une température comprise entre 65–75°F (18–24°C). L’épaisseur du revêtement se situe généralement entre 0.0001–0.001 pouce ; les couches plus épaisses offrent une meilleure protection contre la corrosion et l’usure. Après l’anodisation, les pièces sont abondamment rincées pour éliminer les résidus d’acide, puis les pores peuvent être scellés dans de l’eau chaude ou une solution d’acétate de nickel. Cette étape renforce la résistance à la corrosion et prépare la surface à une anodisation colorée éventuelle.
Performances et caractéristiques principales
Applications industrielles et grand public
Le type II est le procédé le plus courant. Il convient aux applications qui exigent un bon équilibre entre résistance à la corrosion, durabilité de surface, isolation électrique et polyvalence esthétique pour la coloration, à un coût maîtrisé.
- Aéronautique et automobile : protège les raccords structurels, les assemblages et les pièces de garniture décoratives exposés aux intempéries ou à des produits chimiques modérés.
- Architecture : utilisé pour les panneaux et les équipements de bâtiment qui exigent une couleur uniforme et une bonne tenue aux intempéries.
- Biens de consommation : présent sur des produits tels que les ustensiles de cuisine, les boîtiers d’appareils photo et d’électronique ainsi que les raccords marins, qui bénéficient d’une meilleure résistance à l’usure et d’un aspect attrayant.
- Électronique : assure isolation électrique et protection de surface aux dissipateurs thermiques et aux boîtiers où la prévention des courts-circuits est essentielle.
Anodisation de type III : anodisation dure
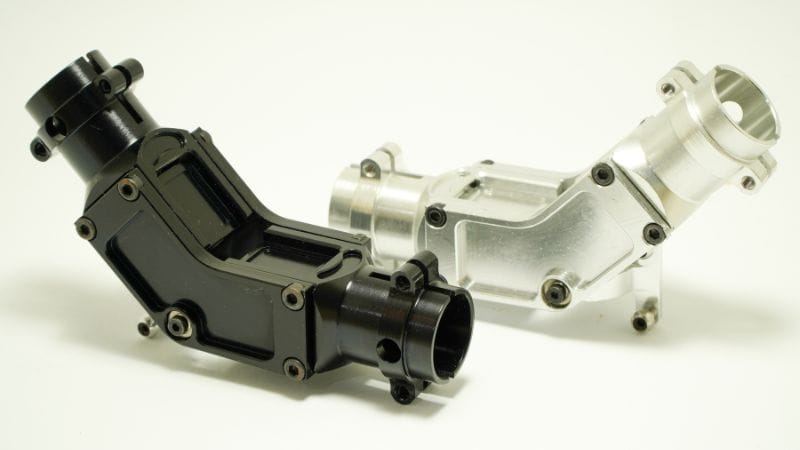
Le type III, également appelé anodisation dure, se caractérise par un électrolyte à base d’acide sulfurique, de basses températures de bain (souvent 32–50°F ou 0–10°C) et une densité de courant d’environ 20–36 ampères par pied carré. La couche d’oxyde épaisse mesure généralement 0.001 à 0.004 pouces. Environ la moitié de cette épaisseur pénètre dans le matériau de base et l’autre moitié se développe vers l’extérieur. Cette température basse et stable contrôle la croissance de l’oxyde et réduit les brûlures, pour un revêtement plus uniforme. La tension et la densité de courant déterminent la dureté et la couleur finales, qui vont du gris foncé au noir selon la composition de l’alliage et l’épaisseur du revêtement.
Avantages du revêtement dur : résistance à l’usure et durabilité
L’anodisation dure améliore considérablement la résistance à l’usure. La couche d’oxyde peut atteindre 60–70 HRC et être plus dure que la plupart des aciers. Cette amélioration réduit les dommages de surface dus au glissement, au frottement et au contact avec des matériaux abrasifs. Contrairement à l’anodisation décorative mince de type II, le type III offre des performances durables dans des conditions difficiles, comme une pression élevée ou des vibrations. Il agit également comme isolant électrique et supporte des températures élevées sans perte de résistance. Cet ensemble de propriétés est précieux dans les applications industrielles où la durée de service compte. Le revêtement limite l’usure métal contre métal, espace les maintenances et préserve la précision dimensionnelle. Sa structure poreuse peut aussi retenir des lubrifiants ou des produits d’étanchéité pour améliorer la résistance au frottement et la protection contre la corrosion.
Applications critiques
L’anodisation dure de type III est prescrite pour les composants soumis à une usure extrême, au frottement, à une pression élevée ou à des environnements agressifs, lorsque la dureté de surface, la durabilité et la durée de service sont prioritaires.
- Aéronautique et défense : protège les composants très sollicités, tels que les pièces de moteur, les trains d’atterrissage, les actionneurs et les carcasses d’armes à feu.
- Automobile et marine : utilisée sur les pistons, les vannes, les composants de suspension et d’autres pièces exposées à une forte chaleur, au frottement et aux agents corrosifs.
- Machines industrielles : appliquée aux engrenages, composants hydrauliques, moules et équipements dont la défaillance serait coûteuse et qui doivent espacer les maintenances.
- Articles de sport et électronique : offre une surface dure et protectrice aux composants de vélo, ainsi qu’isolation et durabilité aux boîtiers et connecteurs électroniques.
Autres procédés d’anodisation spécialisés
Au-delà des principaux types, plusieurs procédés d’anodisation spécialisés répondent à des besoins techniques et esthétiques particuliers. Ils modifient l’épaisseur, la structure ou l’apparence de la couche d’oxyde pour satisfaire certaines exigences de conception ou de performance.
Scellement et options de post-traitement
Méthodes de scellement à chaud et à froid
Le scellement ferme les pores microscopiques formés pendant le bain d’anodisation. Les deux méthodes les plus courantes sont le scellement à chaud et le scellement à froid. Le scellement à chaud utilise de l’eau déionisée ou de l’ acétate de nickel à environ 95–100°C. La chaleur hydrate l’oxyde d’aluminium pour former de la boehmite, qui gonfle et remplit les pores. Cette méthode offre une excellente résistance à la corrosion, mais peut ternir légèrement les couleurs vives. Le scellement à froid s’effectue à plus basse température (25–35°C) avec des sels de nickel à base de fluor ou d’autres agents chimiques. Il économise de l’énergie et réduit le temps de cycle, ce qui peut diminuer les coûts de production. Les revêtements scellés à froid conservent généralement mieux l’éclat des couleurs, mais peuvent être un peu moins durables dans les environnements agressifs. Le choix dépend de la géométrie de la pièce, de la finition souhaitée et des conditions d’exposition, afin d’obtenir les meilleurs résultats à long terme.
Techniques de teinture et de coloration
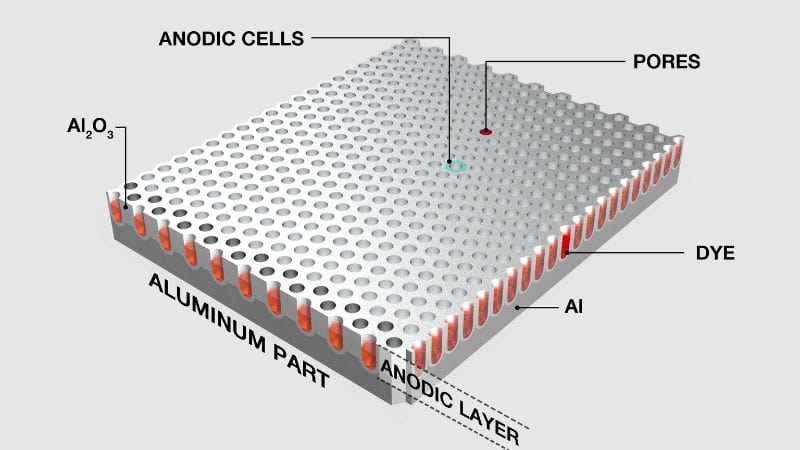
Avant le scellement, les pièces anodisées peuvent être teintes dans une large gamme de couleurs. L’anodisation colorée est possible parce que la couche d’oxyde est poreuse et absorbe facilement les colorants. Les teintures courantes comprennent les colorants organiques pour des couleurs vives et les sels métalliques inorganiques pour des teintes résistantes à la décoloration. La teinture intervient juste après le bain d’anodisation, lorsque la surface est encore ouverte et réceptive. Une fois la coloration terminée, les pièces sont scellées pour emprisonner les pigments dans les pores d’oxyde. Cette étape améliore la stabilité aux UV et la résistance à l’usure. Certaines applications utilisent la coloration électrolytique, qui dépose électriquement des sels métalliques dans les pores pour obtenir des finitions bronze, grises ou noires. Une méthode plus avancée, la coloration intégrale, forme simultanément la couleur et l’oxyde pendant l’anodisation. Chaque technique équilibre esthétique, coût et stabilité environnementale selon l’usage de la pièce.
Comment choisir parmi les types d’anodisation
Définir l’objectif principal
C’est l’étape la plus importante. Votre exigence principale vous orientera vers le procédé optimal.
Si la priorité est une résistance exceptionnelle à l’usure et une durabilité élevée pour des pièces soumises à un fort frottement, à la pression ou à l’abrasion, le type III (anodisation dure) est le meilleur choix. Il forme une couche épaisse et très dure qui prolonge considérablement la durée de service des composants. Si vous privilégiez une finition de haute qualité, des options de couleur et une protection fiable contre la corrosion, le type II (anodisation à l’acide sulfurique) est une solution économique qui offre le meilleur équilibre entre esthétique, performances et valeur. Si l’objectif est de préserver des dimensions précises sur des composants critiques, souvent en préparation d’une peinture ou d’un collage, le type I (anodisation à l’acide chromique) est le choix spécialisé. Son revêtement mince et fortement lié protège sans modifier les tolérances.
Caractéristiques propres à la pièce
Une fois l’objectif défini, les considérations pratiques affineront le choix.
- Compatibilité des matériaux : l’alliage d’aluminium influe directement sur le résultat. Les alliages comme le 6063 s’anodisent clairement et conviennent aux finitions colorées de type II. Les alliages plus riches en cuivre ou en silicium, comme le 2024, donnent des teintes plus foncées ou bronze et conviennent mieux au type III, où la fonction prime sur l’apparence.
- Géométrie et surface de la pièce : les pièces complexes avec des renfoncements profonds ou des trous borgnes posent des difficultés de revêtement pour tous les types, surtout pour la couche dure épaisse de type III. De plus, l’anodisation est transparente : toute rayure ou marque d’usinage du métal de base reste visible, d’où l’importance de la finition initiale.
- Spécifications de performance : définissez l’épaisseur requise, la résistance à la corrosion (par exemple, les heures d’essai au brouillard salin) et la résistance à l’usure. Une épaisseur supérieure à 0.002″ impose le type III. Le type II suffit pour les revêtements décoratifs plus minces. Des spécifications précises garantissent une finition adaptée à la fonction.
Tenir compte de la production et de la conformité
Ces éléments ont une incidence sur la faisabilité, le coût et les délais.
- Facteurs de coût : le type II est généralement le plus économique. Le type III coûte davantage en raison de cycles plus longs, de la réfrigération et du contrôle précis. Les teintures ou scellements spécialisés augmentent le coût quel que soit le type.
- Environnement réglementaire : l’utilisation du chrome hexavalent dans le type I est strictement réglementée. De nombreux secteurs choisissent désormais des solutions de remplacement approuvées, comme l’anodisation borique-sulfurique (BSAA), qui offre des performances similaires avec moins de restrictions.
- Incidence dimensionnelle : n’oubliez pas que le revêtement anodique se développe à la fois dans le métal de base et vers l’extérieur. Pour la couche dure de type III, environ la moitié de l’épaisseur s’ajoute aux dimensions extérieures de la pièce, ce qui est crucial pour les ajustements serrés, comme les filetages et les portées de roulement.
Dernière étape : consulter rapidement votre fournisseur de finitions
Pour garantir le meilleur résultat, collaborez avec un fournisseur professionnel de services d’anodisation dès la phase de conception. Communiquez vos exigences de performance, les dimensions critiques et des échantillons esthétiques. Son expertise vous aidera à optimiser la fabricabilité, à éviter les coûts imprévus et à choisir le type d’anodisation idéal pour réussir votre projet.
Foire aux questions
Peut-on réparer ou retravailler des pièces anodisées endommagées ?
La couche d’oxyde anodique fait partie intégrante du substrat et ne peut pas être « réparée par patch ». Pour réparer une surface anodisée profondément rayée ou endommagée, il faut éliminer chimiquement tout le revêtement existant puis anodiser de nouveau la pièce. Ce procédé peut modifier les tolérances et le matériau de base.
Existe-t-il une solution de remplacement à l’anodisation ?
Les solutions de remplacement comprennent le revêtement en poudre, la galvanoplastie et divers revêtements de conversion comme la chromatation. Le revêtement en poudre est une option importante : une poudre sèche est appliquée par voie électrostatique puis polymérisée pour former un film polymère épais et continu.
Mes pièces doivent assurer à la fois une isolation électrique et une dissipation thermique. Quel type d’anodisation choisir ?
Tous les types d’anodisation créent une couche d’oxyde non conductrice. Le type II est couramment utilisé pour les dissipateurs électroniques, car il offre une excellente isolation électrique et une conductivité thermique suffisante (la chaleur traverse le métal sous-jacent). La couche plus épaisse du type III offre une isolation encore meilleure, mais peut former une légère barrière thermique lorsque le transfert maximal de chaleur est essentiel.







