
A anodização, um processo de tratamento superficial de metais amplamente utilizado, pode ser definida como uma técnica que fortalece e protege superfícies metálicas por meio da formação controlada de uma camada de óxido. Mas esse processo envolve muito mais conhecimento técnico e fatores de seleção.
Este guia explica em detalhes como funciona cada tipo de anodização, o que os diferencia e como equilibrar custo, resistência ao desgaste e aparência para escolher a opção adequada ao seu projeto.
Como os processos de anodização se diferenciam
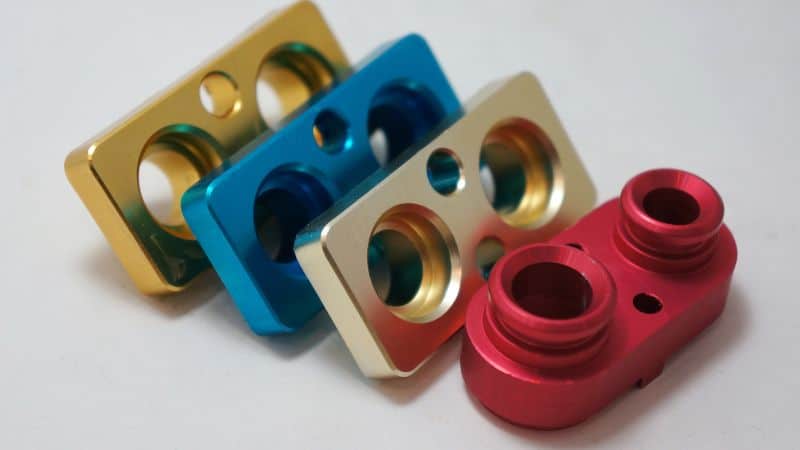
Embora todos os processos de anodização transformem superfícies metálicas por meio de oxidação eletroquímica controlada, as camadas de óxido resultantes podem variar bastante. Entender essas variáveis é essencial para escolher entre a anodização Tipo I (ácido crômico), Tipo II (ácido sulfúrico) e Tipo III (anodização dura).
A fórmula básica é simples: a peça, geralmente fabricada com um grupo limitado de metais, incluindo alumínio, zinco, magnésio e titânio, é imersa em um eletrólito ácido, uma corrente elétrica contínua passa por ela e uma camada protetora integrada cresce sobre a peça. No entanto, há quatro variáveis principais que diferenciam os processos:
- Composição química do eletrólito: O tipo de ácido utilizado é o principal critério de classificação. Os ácidos crômico, sulfúrico e fosfórico interagem de maneira diferente com o metal.
- Temperatura: Talvez seja o fator operacional mais crítico. Temperaturas mais baixas no banho (~0-10°C / 32-50°F) reduzem drasticamente a dissolução do óxido durante sua formação, resultando nos revestimentos mais densos, duros e espessos característicos. A anodização decorativa padrão ocorre em temperaturas mais altas, próximas à ambiente.
- Densidade de corrente/tensão: Uma corrente elétrica mais alta força uma reação de oxidação mais intensa, promovendo crescimento mais rápido e influenciando a microestrutura da camada de óxido.
- Tempo de processo: A duração no banho está diretamente relacionada à espessura do revestimento, dentro dos limites definidos pelos demais parâmetros.
Anodização Tipo I: anodização com ácido crômico
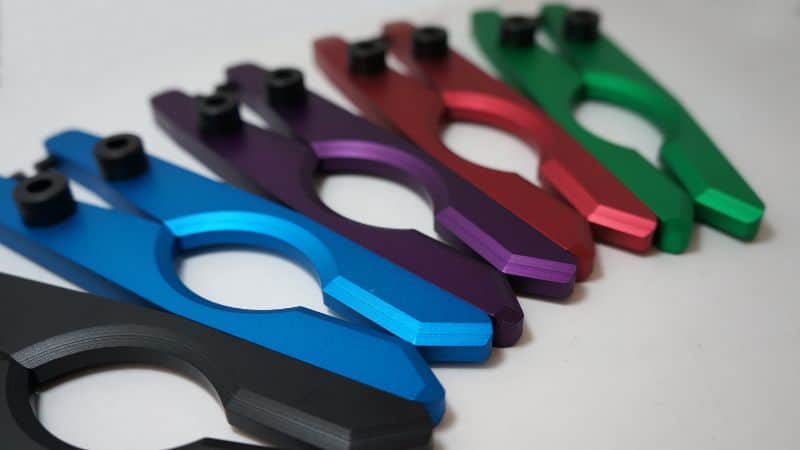
A anodização Tipo I, também conhecida como anodização com ácido crômico, usa ácido crômico (H₂CrO₄) como eletrólito. A película de óxido formada nessa solução é pouco porosa e muito fina — normalmente de 0.00002 a 0.0001 inches (0.5 a 2.5 microns). Essa camada adere firmemente à superfície, oferecendo resistência à corrosão sem alterar perceptivelmente as dimensões.
Como o banho de ácido crômico é menos agressivo que o ácido sulfúrico usado na anodização Tipo II, ele minimiza o ataque ao substrato e preserva o acabamento superficial. Muitas vezes, serve de base de primer para tintas e adesivos devido à excelente aderência proporcionada pela camada de óxido resultante.
Benefícios e limitações
A camada protetora de óxido da anodização Tipo I é fina e lisa, proporcionando às peças um revestimento durável e leve. Ela oferece proteção crítica contra corrosão e mantém os detalhes finos em superfícies de precisão.
As espessuras típicas do revestimento variam de 0.00005 a 0.0001 inches, tornando insignificantes as alterações dimensionais. No entanto, sua resistência à abrasão é menor que a dos acabamentos mais espessos de anodização sulfúrica ou dura.
Como o ácido crômico contém cromo hexavalente, o processo exige controles ambientais e de saúde que restringem seu uso em algumas instalações.
Aplicações típicas
A anodização Tipo I é especificada principalmente em aplicações aeroespaciais, militares e industriais de precisão, nas quais são essenciais manter as dimensões exatas, fornecer uma base para tinta ou adesivo e evitar a corrosão de componentes sensíveis ao peso.
- Aeroespacial: Usada em conjuntos estruturais, superfícies de controle, componentes críticos de voo e elementos de fixação, nos quais são obrigatórias a mínima alteração dimensional e a resistência à corrosão.
- Militar e defesa: Aplicada em carcaças de precisão, conectores e equipamentos de campo que exigem proteção confiável e muitas vezes servem de substrato para um revestimento adicional.
- Industrial e automotivo: Empregada como revestimento protetor fino e excelente base de aderência ou pintura para componentes nos quais a adesão e a prevenção da corrosão sob o revestimento são prioritárias.
Anodização Tipo II: anodização com ácido sulfúrico
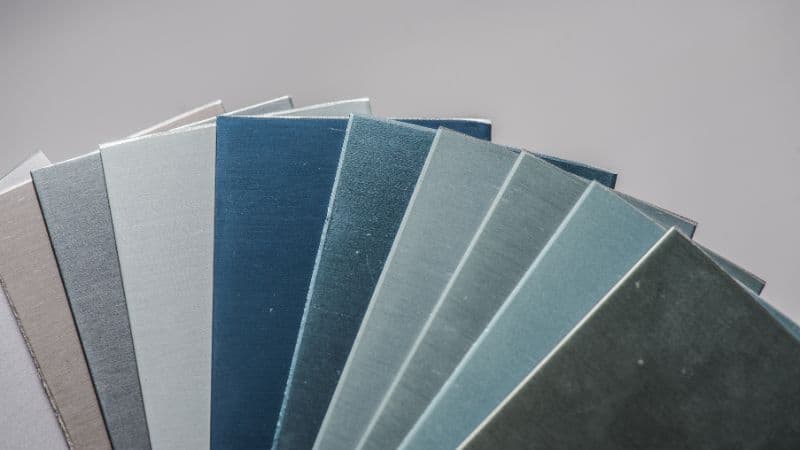
Em geral, esse processo adota os mesmos princípios básicos de outros processos de anodização, mas substitui o eletrólito por ácido sulfúrico diluído em água deionizada, mantendo a temperatura entre 65–75°F (18–24°C).
A espessura do revestimento costuma variar entre 0.0001–0.001 inch; camadas mais espessas oferecem maior proteção contra corrosão e desgaste.
Após a anodização, as peças são bem enxaguadas para remover resíduos ácidos, e os poros da camada de óxido podem ser selados em água quente ou em soluções de acetato de níquel. Essa etapa consolida a resistência à corrosão e prepara a superfície para uma possível anodização colorida.
Desempenho e características em destaque
Usos industriais e de consumo
A anodização Tipo II é o processo mais comum. É escolhida para aplicações que exigem um bom equilíbrio entre resistência à corrosão, maior durabilidade superficial, isolamento elétrico e versatilidade estética para coloração, a um custo competitivo.
- Aeroespacial e automotivo: Protege conexões estruturais, conjuntos e peças de acabamento decorativo expostos às condições atmosféricas ou a agentes químicos leves.
- Arquitetura: Usada em painéis e acessórios de edifícios nos quais a uniformidade da cor e a resistência às intempéries são importantes.
- Bens de consumo: Presente em produtos como utensílios de cozinha, carcaças de câmeras, invólucros eletrônicos e conexões marítimas que se beneficiam de maior resistência ao desgaste e melhor aparência.
- Eletrônicos: Fornece isolamento elétrico e proteção superficial a componentes como dissipadores térmicos e carcaças, nos quais é essencial evitar curtos-circuitos.
Anodização Tipo III: anodização dura
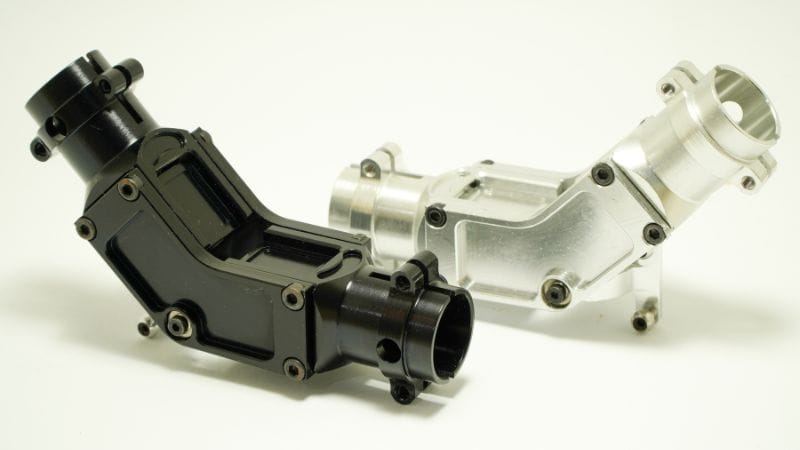
A anodização Tipo III também é conhecida como anodização dura. Ela se caracteriza pelo uso de eletrólito de ácido sulfúrico, baixas temperaturas no banho — frequentemente 32–50°F ou 0–10°C — e densidades de corrente em torno de 20–36 amps per square foot.
A espessa camada de óxido costuma medir 0.001 a 0.004 inches. Aproximadamente metade dessa espessura cresce para dentro do material base e metade para fora.
Essa temperatura baixa e estável controla a velocidade de crescimento do óxido e reduz queimaduras, resultando em revestimentos mais uniformes. A tensão e a densidade de corrente determinam a dureza e a cor finais, que podem variar do cinza-escuro ao preto, conforme a composição da liga e a espessura do revestimento.
Vantagens do revestimento duro: resistência ao desgaste e durabilidade
A anodização dura melhora significativamente a resistência ao desgaste. A camada de óxido pode atingir 60–70 HRC, ficando mais dura que a maioria dos aços. Essa melhoria reduz danos superficiais causados por deslizamento, atrito ou contato com materiais abrasivos.
Diferentemente da anodização decorativa fina (Tipo II), a Tipo III oferece desempenho duradouro em condições exigentes, como alta pressão ou vibração. Ela também atua como isolante elétrico e suporta temperaturas elevadas sem perder resistência.
Essa combinação de propriedades torna a anodização dura valiosa em aplicações industriais que exigem vida útil prolongada. Ela limita o desgaste entre metais, reduz os intervalos de manutenção e preserva a precisão dimensional. A estrutura porosa do revestimento também pode reter lubrificantes ou selantes, aumentando ainda mais a resistência ao atrito e o controle da corrosão.
Aplicações críticas
A anodização dura Tipo III é especificada para componentes sujeitos a desgaste extremo, atrito, alta pressão ou ambientes agressivos, nos quais o principal objetivo é maximizar a dureza superficial, a durabilidade e a vida útil.
- Aeroespacial e defesa: Protege componentes sujeitos a alto desgaste, como peças de motores, trens de pouso, atuadores e receptores de armas de fogo.
- Automotivo e marítimo: Usada em pistões, válvulas, componentes de suspensão e outras peças expostas a calor, atrito e elementos corrosivos significativos.
- Máquinas industriais: Aplicada em engrenagens, componentes hidráulicos, moldes e outros equipamentos cuja falha seria dispendiosa e que precisam de intervalos de manutenção mais longos.
- Artigos esportivos e eletrônicos: Oferece uma superfície dura e protetora para componentes de bicicletas, além de isolamento e durabilidade para carcaças e conectores eletrônicos.
Outros métodos especializados de anodização
Além dos tipos principais, vários métodos especializados de anodização atendem a finalidades técnicas e estéticas específicas. Esses processos modificam a espessura, a estrutura ou a aparência da camada de óxido para atender a determinadas necessidades de projeto ou desempenho.
Opções de selagem e pós-tratamento
Métodos de selagem a quente e a frio
A selagem fecha os poros microscópicos formados durante o banho de anodização. As duas abordagens mais comuns são a selagem a quente e a selagem a frio. A selagem a quente usa água deionizada ou acetato de níquel a cerca de 95–100°C. O calor hidrata o óxido de alumínio e forma boemita, que se expande e preenche os poros. Esse método oferece excelente resistência à corrosão, mas pode reduzir um pouco o brilho das cores.
A selagem a frio opera em temperaturas mais baixas (25–35°C), usando sais de níquel à base de flúor ou outros agentes químicos. Ela economiza energia e reduz o tempo de ciclo, o que pode diminuir os custos de produção. Os revestimentos selados a frio tendem a conservar melhor o brilho da cor, mas podem oferecer resistência um pouco menor em ambientes agressivos.
Ao escolher o método de selagem, fatores como a geometria da peça, o acabamento desejado e as condições de exposição ajudam a determinar qual processo oferece os melhores resultados a longo prazo.
Técnicas de tingimento e coloração
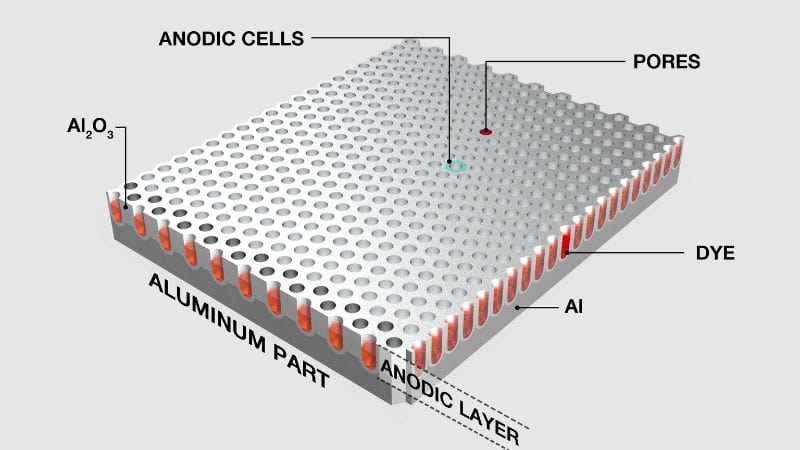
Antes da selagem, as peças anodizadas podem ser tingidas para obter uma ampla variedade de cores. A anodização colorida funciona porque a camada de óxido é porosa e absorve corantes com facilidade. Os tipos comuns incluem corantes orgânicos para cores vivas e sais metálicos inorgânicos para tons resistentes ao desbotamento.
O tingimento acontece logo após o banho de anodização, quando a superfície ainda está aberta e receptiva. Depois da aplicação da cor, as peças são seladas para reter os pigmentos nos poros do óxido. Essa etapa aumenta a estabilidade aos raios UV e a resistência ao desgaste.
Algumas aplicações usam coloração eletrolítica, na qual sais metálicos são depositados eletricamente nos poros para produzir acabamentos bronze, cinza ou preto. Um método mais avançado, a coloração integral, forma simultaneamente a cor e o óxido durante a anodização. Cada técnica equilibra estética, custo e estabilidade ambiental conforme o uso da peça.
Como escolher entre os tipos de anodização
Defina o objetivo principal
Essa é a etapa mais crítica. O principal requisito indicará o processo ideal.
Se a prioridade é obter resistência excepcional ao desgaste e durabilidade em peças sujeitas a alto atrito, pressão ou abrasão, a anodização Tipo III (anodização dura) é a melhor escolha. Ela forma uma camada espessa e extremamente dura, que prolonga significativamente a vida útil dos componentes.
Se a prioridade é um acabamento de alta qualidade com opções de cores e proteção confiável contra corrosão, a anodização Tipo II (ácido sulfúrico) é uma solução econômica que oferece o melhor equilíbrio entre estética, desempenho e valor.
Se a prioridade é preservar dimensões precisas em componentes críticos, muitas vezes como base para tinta ou adesivo, a anodização Tipo I (ácido crômico) é a opção especializada. Seu revestimento fino e firmemente aderido protege sem alterar as tolerâncias.
Características específicas da peça
Depois de definir o objetivo, os detalhes práticos refinam a seleção.
- Compatibilidade do material: A liga de alumínio afeta diretamente o resultado. Ligas como 6063 são anodizadas com cores claras e são ideais para acabamentos coloridos Tipo II. Ligas com maior teor de cobre ou silício, como 2024, produzem acabamentos mais escuros, em tons de bronze, e são mais adequadas à Tipo III, na qual a aparência é secundária à função.
- Geometria e superfície da peça: Peças complexas com rebaixos profundos ou furos cegos apresentam desafios de revestimento para todos os tipos, especialmente para a anodização dura Tipo III, mais espessa. Além disso, a anodização é transparente: qualquer arranhão ou marca de usinagem no metal base continuará visível, portanto o acabamento superficial inicial é fundamental.
- Especificações de desempenho: Defina a espessura necessária do revestimento, a resistência à corrosão — por exemplo, as horas de ensaio em névoa salina — e a resistência ao desgaste. A necessidade de espessura superior a 0.002″ exige a Tipo III. Para revestimentos decorativos mais finos, a Tipo II é suficiente. Especificações claras garantem que o acabamento atenda à necessidade funcional.
Considere os fatores de produção e conformidade
Esses fatores afetam a viabilidade, o custo e o prazo.
- Fatores de custo: A Tipo II geralmente é a mais econômica. A Tipo III custa mais devido ao maior tempo de processo, à refrigeração e ao controle preciso. A adição de corantes ou selantes especiais aumenta o custo em qualquer tipo.
- Ambiente regulatório: O uso de cromo hexavalente na Tipo I é fortemente regulamentado. Muitos setores agora optam por alternativas aprovadas, como a anodização com ácido bórico-sulfúrico (BSAA), que oferece desempenho semelhante com menos restrições.
- Impacto dimensional: Lembre-se de que o revestimento anódico cresce tanto para dentro quanto para fora do metal base. Na anodização dura Tipo III, aproximadamente metade da espessura aumenta as dimensões externas da peça — um fator crítico em componentes com encaixes rigorosos, como roscas ou superfícies de rolamentos.
Etapa final: consulte seu fornecedor de acabamento com antecedência
A maneira mais eficaz de garantir um resultado perfeito é colaborar com um fornecedor profissional de anodização ainda durante a fase de projeto. Informe os requisitos de desempenho, as dimensões críticas e as amostras estéticas. A experiência do fornecedor ajudará a otimizar o projeto para fabricação, evitar custos inesperados e escolher o tipo ideal de anodização para o sucesso do projeto.
Perguntas frequentes
É possível reparar ou retrabalhar peças anodizadas se forem danificadas?
A camada de óxido anódico integra o substrato e não pode ser “remendada”. Para reparar uma superfície anodizada muito arranhada ou danificada, é necessário remover completamente o revestimento existente por meio de um processo químico e anodizar a peça novamente. Esse processo pode afetar as tolerâncias e o material base.
Existe alguma alternativa à anodização?
As alternativas incluem revestimento a pó, galvanoplastia e vários revestimentos de conversão, como a cromatização. O revestimento a pó é uma alternativa importante na qual um pó seco é aplicado eletrostaticamente e curado para formar uma película polimérica espessa e contínua.
Minhas peças precisam de isolamento elétrico e dissipação de calor. Qual tipo de anodização é mais indicado?
Todos os tipos de anodização formam uma camada de óxido não condutora. A Tipo II é usada com frequência em dissipadores térmicos eletrônicos, pois oferece excelente isolamento elétrico e condutividade térmica adequada — o calor atravessa o metal subjacente. O revestimento mais espesso da Tipo III oferece isolamento ainda melhor, mas pode atuar como uma pequena barreira térmica quando a transferência máxima de calor é essencial.







